Материал: Нетрадиционные методы обработки в современном машиностроении
обработках. Общий припуск Z под ЭАШ устанавливают согласно таблице 4.1, а припуск на окончательную обработку Zо - из требования
Zо(2…3), (4.3)
где - допуск на обработку.
Таблица 4.1 Припуски на шлифование
Размеры, мм |
||||||
Ширина детали
|
Длина детали |
|||||
До 100 |
100-300 |
300-500 |
500-700 |
700-1300 |
1300-2000 |
|
6-10 |
0,25 |
0,3 |
0,35 |
- |
- |
- |
0,3 |
0,35 |
0,4 |
||||
10 –18 |
0,3 |
0,35 |
0,4 |
- |
- |
- |
0,35 |
0,4 |
0,45 |
||||
18-30 |
0,35 |
0,4 |
0,45 |
- |
- |
- |
0,4 |
0,45 |
0,5 |
||||
30-50 |
0,4 |
0,45 |
0,5 |
0,55 |
0,6 |
- |
0,4 |
0,45 |
0,5 |
0,55 |
0,6 |
||
50-80 |
0,45 |
0,5 |
0,55 |
0,6 |
0,65 |
0,7 |
0,45 |
0,5 |
0,55 |
0,6 |
0,7 |
0,75 |
|
80-120 |
0,5 |
0,55 |
0,6 |
0,65 |
0,7 |
0,75 |
0,6 |
0,65 |
0,7 |
0,75 |
0,8 |
0,85 |
|
120-180 |
0,6 |
0,6 |
0,65 |
0,7 |
0,75 |
0,8 |
0,65 |
0,7 |
0,75 |
0,8 |
0,85 |
0,9 |
|
180-260
|
0,7 |
0,7 |
0,7 |
0,75 |
0,8 |
0,85 |
0,8 |
0,8 |
0,85 |
0,85 |
0,9 |
0,95 |
|
260-300 |
0,8 |
0,8 |
0,8 |
0,85 |
0,9 |
0,95 |
0,85 |
0,85 |
0,9 |
0,95 |
1,0 |
1,05 |
|
Примечание. В числителе указан припуск для незакаленных деталей, в знаменателе — для закаленных. |
||||||
Число проходов i , необходимое для съема общего припуска
i = (Z-Zо)/ Zпi +Zо /Zоi +2, (4.4)
где 2 - число выхаживаний;
Окружная скорость круга (Vк) изменяется в пределах 20-30 м/с, откуда определяют частоту вращения инструмента:
n = Vк /2R, (4.5)
где R- радиус круга.
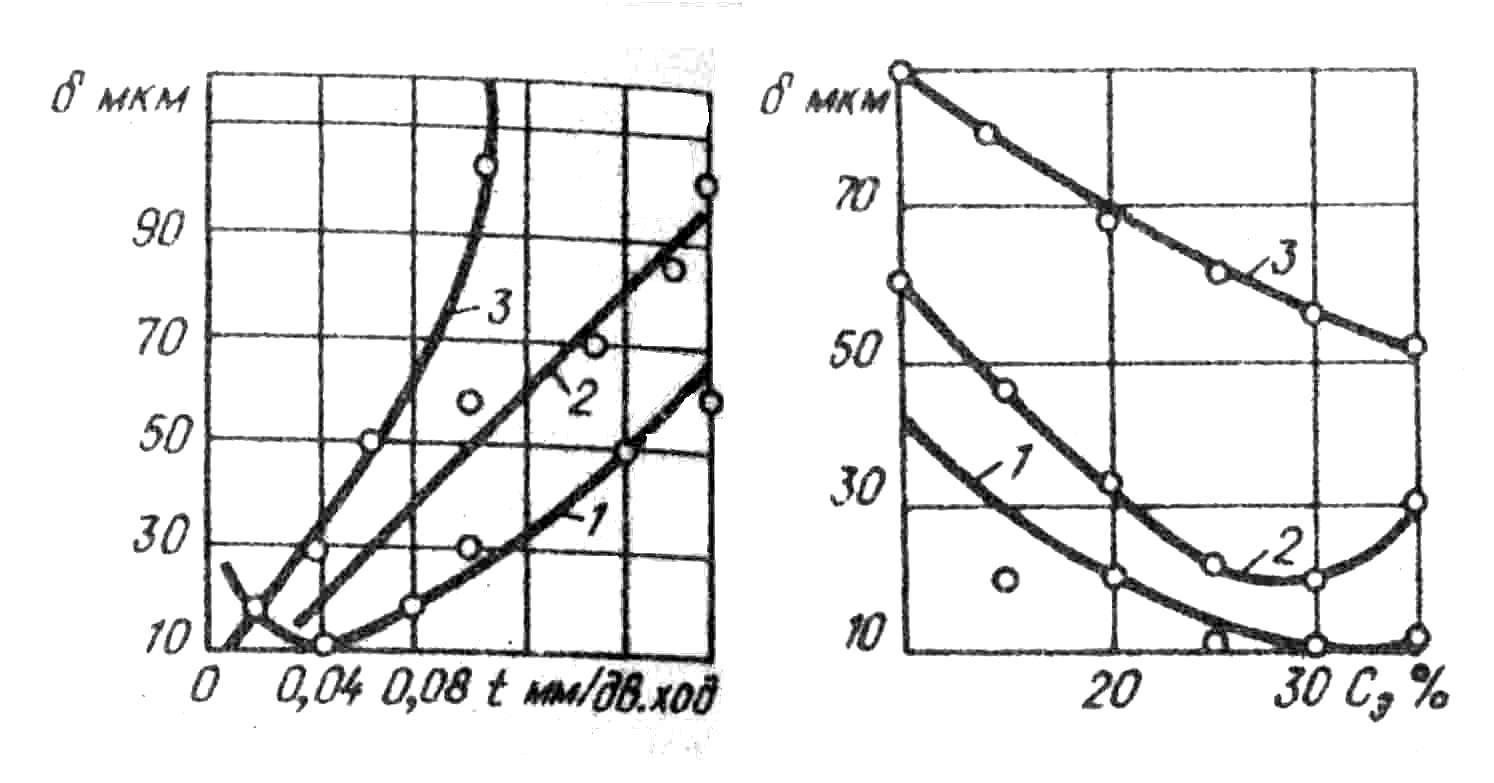
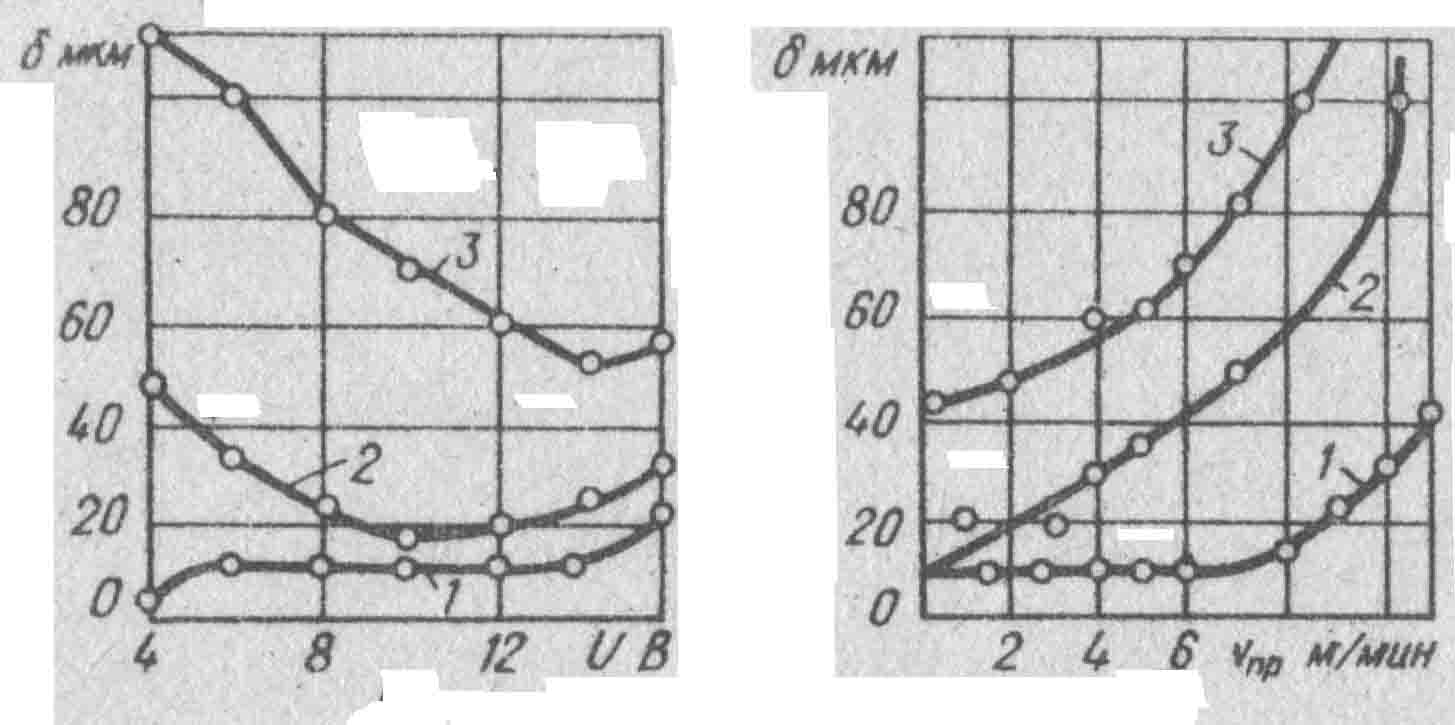
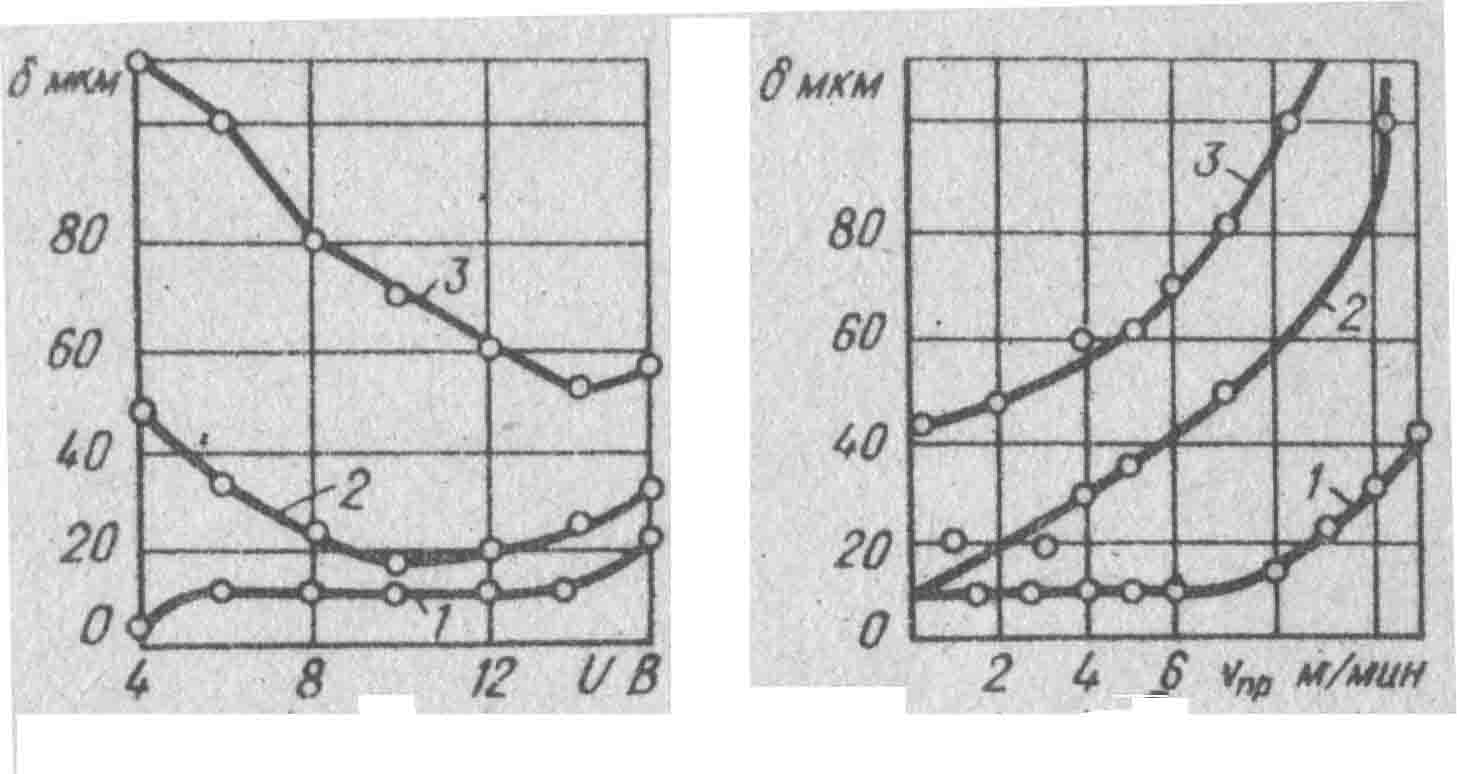
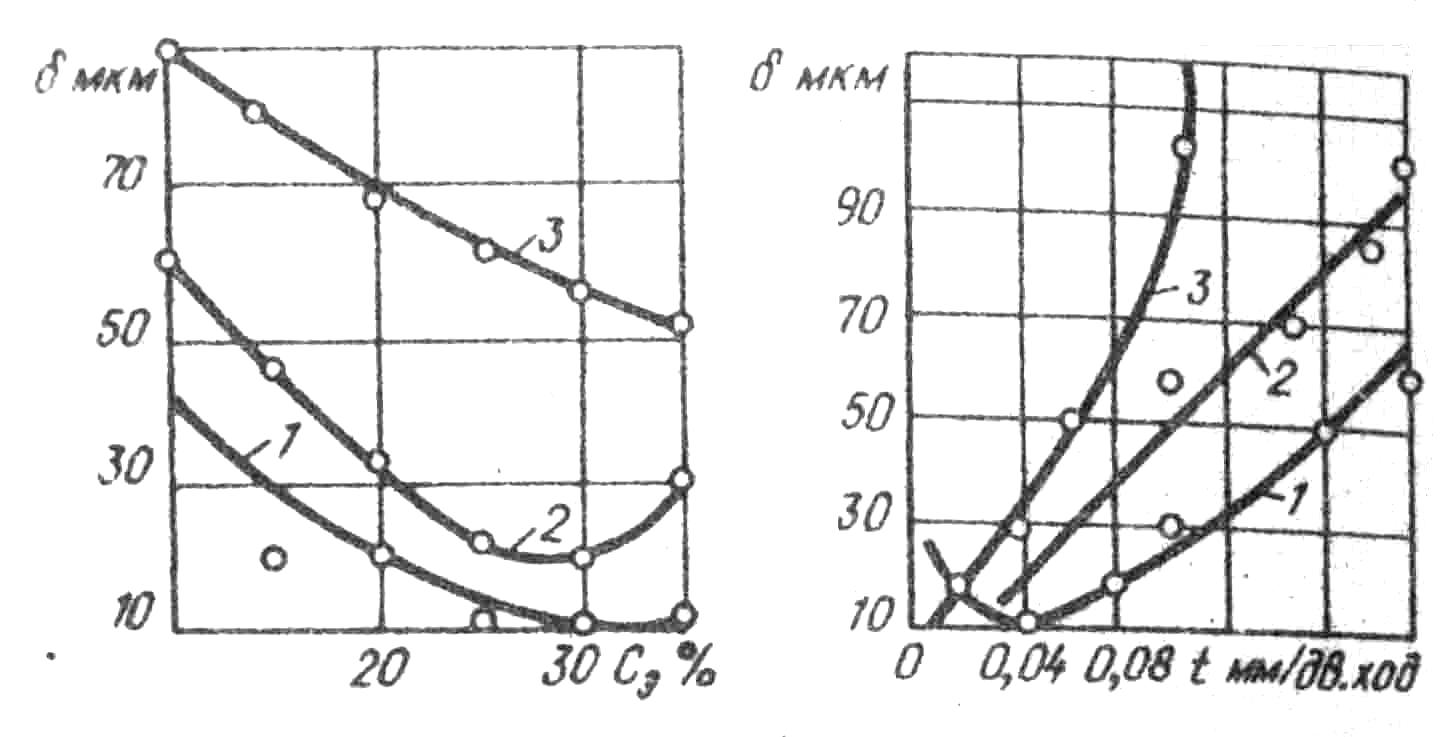
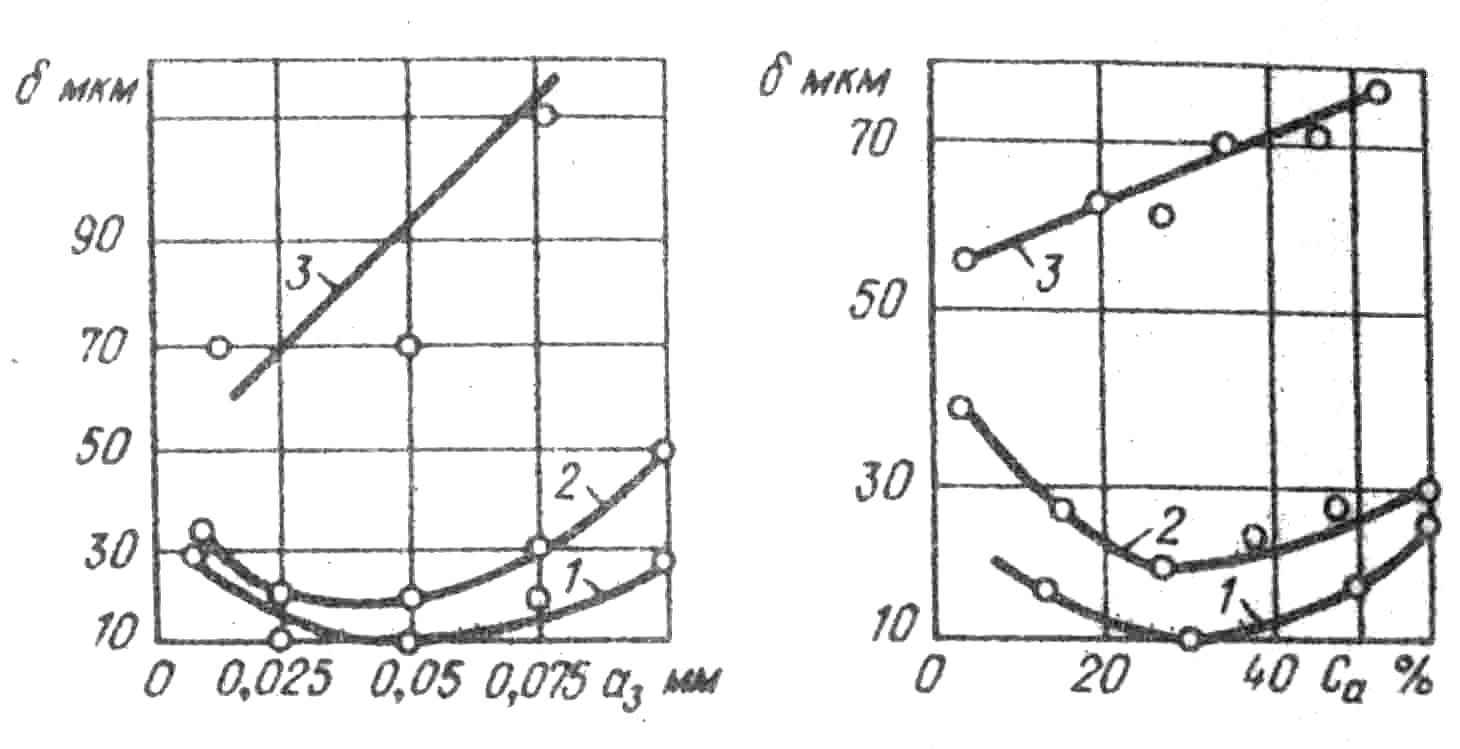
Используя данные рис.4.2,г, при известной глубине шлифования t = ni определяют диапазон скоростей продольной подачи Vпр , обеспечивающих заданную шероховатость. Затем по данным, приведенным на рис.4.3, находят диапазон скоростей продольной подачи Vпр , соответствующих требованиям точности. Из трех полученных диапазонов Vпр выбирают Vпр = max, общее для всех рассматриваемых вариантов. В этом случае получают требуемые точность, шероховатость, максимальную производительность и бездефектную поверхность.
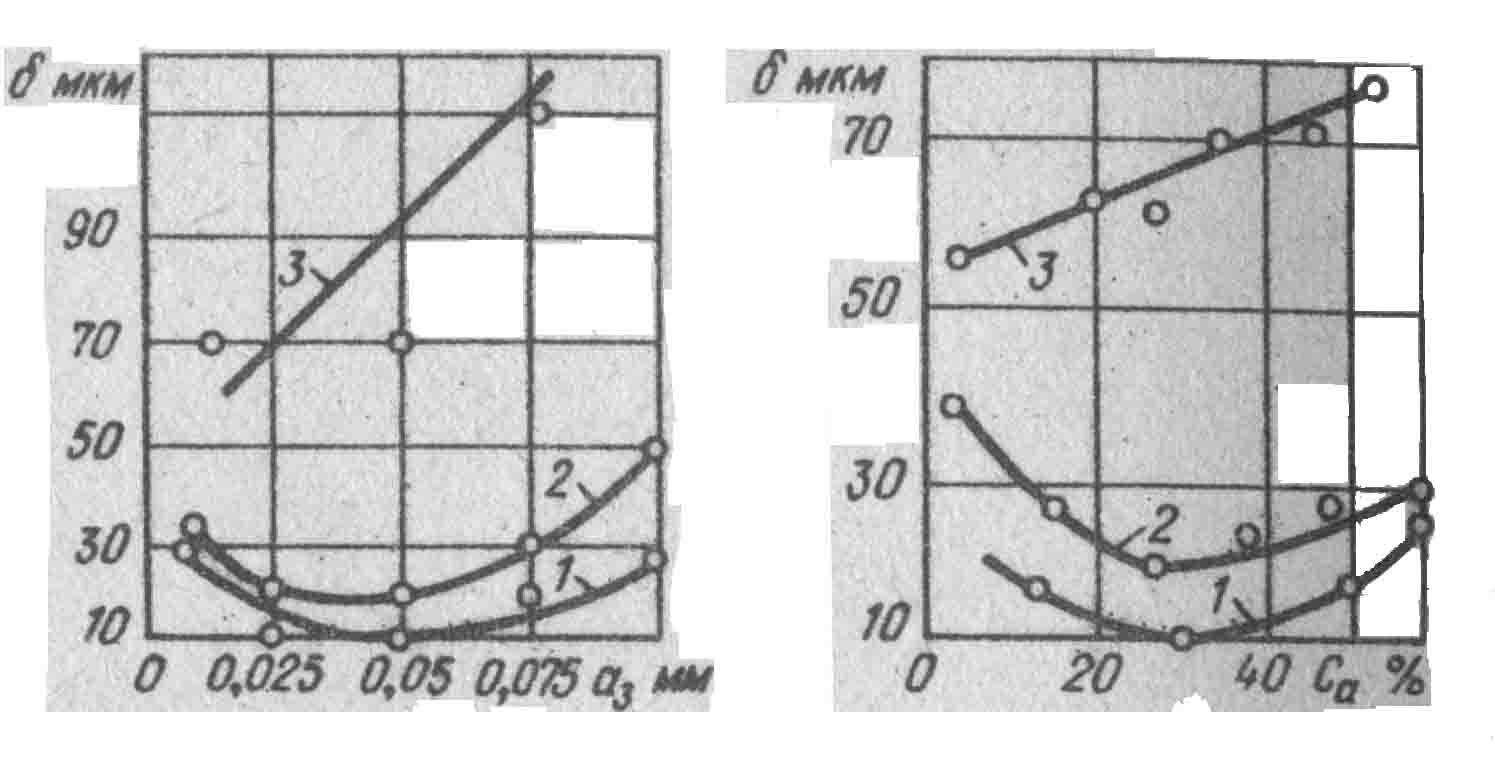
Аналогично определяют и параметры: U (напряжение на электродах), а3 (высоту выступания абразивных зерен над поверхностью связки), Сэ (концентрацию электролита), Саз (концентрацию абразивных зерен), зависимости для которых приведены на рис. 4.2 и 4.3. Чтобы найти промежуточные значения, следует применить метод линейной интерполяции, полагая, что характер изменения зависимостей на разных режимах одинаков. В этом случае погрешности искомых величин не превысят 5-10%.
Зная высоту выступания абразивных зерен над поверхностью связки a3, определяют их размер а. Из соображений прочного крепления зерен в связке и получения низкой шероховатости обработанной поверхности размер а зерна должен удовлетворять требованию
0,25 аз a 3 аз. (4.6)
Время Тм машинной обработки для ширины зоны обработки (В), меньшей ширины круга (Вк) (В < Вк) находят из условия
ТМ = (L+2lB)i/Vnp , (4.7)
а для В > BK – по формуле
Тм =(L + 2lB)iB/VпрВк , (4.8)
где L- длина обрабатываемой поверхности; lв- длина выхода инструмента, lв=2…3 мм; как правило Вк=20 мм, ; В/ВК округляется до целого числа в сторону увеличения.
а) б)
в) г)
д) е)
Рис.4.2. Зависимость шероховатости обработки от технологических параметров
а) 1 - U = 12 В, Vпр = 5 м/мин; 2 - U = 6 В, Vпр = 3 м/мин; 3- U = 14 В, Vпр = 3 м/мин; 4 - U = 12 В, Vпр = 3 м/мин; 5 - U = 12 В, Vпр = 1 м/мин;
б) 1 - Vпр =5 м/мин, t = 0,08 мм; 2 - Vпр = 5 м/мин, t = 0,04 мм;
3 - Vпр = 3 м/мин; t= 0,08 мм , 4 - Vпр = 3 м/мин, t = 0,04 мм;
5 - Vпр = 1 м/мин; t = 0,04 мм;
в) 1 - U = 12 В, t = 0,06 мм, Vпр = 5 м/мин; 2 - U = 14 В, t = 0,06 мм, Vпр = 3 м/мин; 3 - U = 12 В, t= 0,06 мм, Vпр = 3 м/мин;
г) аз = 0,025 мм; U = 12 В; Сэ = 25% NaCl ; Ca = 25%;
1 - t= 0,2 мм; 2 - t = 0,1 мм; 3 - t = 0,08 мм; 4 -t = 0,04 мм;
д) U= 12 В; Vпр = 3 м/мин; Сэ = 25NaCl ; аз, =0,025 мм;
1- t = 0,1 мм; 2 - t= 0,08 мм; 3 - t = 0,04 мм;
е) U= 12В; Са = 25%; Сэ = 25% NaCl;
1 - t = 0,06 мм, Vпр = 5 м/мин; 2 - t = 0,1 мм, Vпр =3 м/мин; 3 - t = 0,06 мм, Vпр = 3 м/мин
а) б)
в) г)
д) е)
Рис.4.3. Точностные характеристики при ЭАШ
1- t=0,04 мм/дв. ход; 2 - t = 0,075 мм/дв.ход; 3 -t = 0,1 мм/дв.ход
После расчета режимов ЭАШ и разработки технологического процесса оформляют технологическую документацию.
ЗАКЛЮЧЕНИЕ
В данном учебном пособии рассмотрены вопросы использования так называемых нетрадиционных методов обработки (НМО) в современном машиностроении. Эти методы широко применяются при изготовлении высокоточных деталей из труднообрабатываемых материалов, часто используются при создании высокотехнологичной и наукоемкой продукции. Они включают в себя электроэрозионную, размерную электрохимическую, ультразвуковую, лучевую и комбинированную обработки.
Последовательность изложения материала соответствует методике работы конструкторов и технологов на современных производствах. Приведенные примеры помогают учащимся усваивать новые знания при изучении дисциплины «Нетрадиционные методы обработки».
Данная работа существенно восполнит имеющиеся пробелы в учебной литературе по вопросам проектирования нетрадиционных методов обработки. Она важна студентам, обучающимся по направлению 151000 «Конструкторско-технологическое обеспечение автоматизированных машиностроительных производств», специальности 151001 «Технология машиностроения», а также аспирантам, преподавателям и инженерно-техническим работникам.
БИБЛИОГРАФИЧЕСКИЙ СПИСОК
Электрофизические и электрохимические методы обработки материалов В 2 т./ Артамонов Б.А., Волков Ю.С., Дрожалова В.И. и др; Под ред. В.П. Смоленцева. М: Высшая школа, 1983.
Методические указания по выполнению организационно - экономический части дипломных проектов / Воронеж, гос. техн. ун-т; Сост. И.П. Кондратьева. Воронеж, 1997. 18с.
Машиностроение. Энциклопедия. Т III – 3 // Под общ. ред. А.Г. Суслова. М: Машиностроение, 2000. 840 с.
Смоленцев В.П. Изготовление инструмента непрофилированным электродом. М:Машиностроение, 1967. 160 с.
Смоленцев В.П. Технология электрохимической обработки внутренних поверхностей. М: Машиностроение, 1978. 178 с.
Комбинированные методы обработки / В.П. Смоленцев, А.И. Болдырев и др.// Учебное пособие. Воронеж: ВГТУ, 1996. 168 с.
Смоленцев Е.В. Технология электрохимической доводки зубчатых передач // Металлообработка, 2003, №2, С.24
Смоленцев Г.П. Теория электрохимической обработки в нестационарном режиме // Г.П. Смоленцев, И.Т. Коптев, В.П. Смоленцев. Воронеж: ВГТУ, 2000. 103 с.
Бердник В.В. Шлифование токопроводящими кругами с наложением электрического поля К.: Вища шк. Головное изд-во, 1984. 124 с.
Патент № 2183150(РФ) Способ электроэрозионно-химической доводки зубчатых колес / Смоленцев Е.В. Бюл. №16, 2002. 5 с.
ГОСТ 3.1102-81.ЕСТД. Стадии разработки и виды документов.
ГОСТ 3.1404-86.ЕСТД. Формы и правила оформления документов на технологические процессы и операции обработки резанием.
ОГЛАВЛЕНИЕ
Введение |
5 |
1. Проектирование технологического процесса электроэрозионной обработки |
9 |
1.1 Исходная информация для проектирования |
9 |
1.2. Выбор области технологического использования электроэрозионной обработки короткими импульсами |
9 |
1.3. Порядок проектирования |
12 |
1.4. Качество поверхностного слоя |
14 |
1.5. Сила тока |
17 |
1.6. Производительность |
18 |
1.7. Точность обработки |
20 |
1.8. Рабочая среда |
21 |
1.9. Скорость подачи ЭИ |
22 |
1.10. Основное время обработки детали на станке |
23 |
1.11. Дополнительные операции |
23 |
1.12. Обоснование выбора метода обработки |
24 |
1.13. Разработка операционных карт |
24 |
1.14. Базирование заготовок |
24 |
1.15. Выбор и проектирование ЭИ |
24 |
1.16. Проектирование специальных приспособлений |
25 |
2. Проектирование технологического процесса электрохимической размерной обработки. |
31 |
2.1. Технологические возможности |
31 |
2.2. Исходная информация для проектирования |
36 |
2.3. Технологичность деталей при размерной электрохимической обработке |
37 |
2.4. План проектирование технологического процесса |
38 |
2.5. Основные этапы построения технологического процесса |
39 |
2.6. Технологические параметры электрохимической размерной обработки |
43 |
2.7. Оборудование для ЭХ протягивания |
45 |
2.8. Расчет припуска на обработку |
52 |
2.9. Последовательность расчета технологических параметров электрохимического протягивания |
52 |
3. Технология ультразвуковой обработки |
54 |
3.1. Общие сведения |
54 |
3.2. Порядок проектирования технологических процессов при ультразвуковой обработке |
56 |
3.3. Обоснование целесообразности применения размерной ультразвуковой обработки |
56 |
3.4. Производительность процесса |
57 |
3.5. Рабочие среды, применяемые для УЗО |
59 |
3.6. Точность |
62 |
3.7. Шероховатость |
63 |
4. Проектирование технологического процесса комбинированной обработки |
67 |
4.1. Исходная информация |
67 |
4.2. Схема ЭАШ |
68 |
4.3. Порядок проектирования технологического процесса ЭАШ |
68 |
Заключение |
74 |
Библиографический список |
75 |