Материал: Нетрадиционные методы обработки в современном машиностроении
Продолжение таблицы 3.3
1 |
2 |
3 |
4 |
Вакуумный отсос при разряжении до 0,01— 0,02 МПа и расходе Q = 1-1,5 л/мин
|
Более высокая, по сравнению с другими способами, производительность; независимость производитель-ности от глубины обработки
|
Сравнительно большая опасность образования «пробок»; необходимость удаления центрального стержня при обработке глухих полостей; трудность обработки полостей, имеющих большую площадь |
Обработка глубоких отверстий и полостей, имеющих небольшую площадь (до 31— 40 мм2)
|
Нагнетание при давлении от 0,02 до 0,4—0,5 МПа и расходе Q = l - 1,5 л/мин
|
Сравнительная простота кинематической схемы; возможность значительного повышения производитель-ности; независимость производитель-ности от глубины обработки |
Необходимость удаления центрального стержня при обработке глухих полостей; необходимость защиты от возможного разбрызгивания суспензии
|
Обработка глубоких полостей и отверстий
|
Оптимальная весовая концентрация абразива при подаче поливом составляет 35—45%, а при нагнетании и вакуумном отсосе 15—20%.
3.6.Точность
Точность ультразвуковой обработки в основном зависит от зернистости применяемого абразива, способа его подвода в зону обработки и степени износа инструмента (табл. 3.4).
Для получения отверстия или полости с заданной точностью необходимо выбрать зернистость абразива и занизить все размеры инструмента на величину аи, указанную в табл. 3.4 для этой зернистости.
Таблица 3.4 Погрешности УЗО
Зернистость абразива (ГОСТ 3647-80) |
Размер зерен абразива, мкм |
Зазор со стороны инструмента, мм |
Разброс размеров бокового зазора, мм |
Точность обработки, мм |
Конусность отверстий (при глубине обработки 12-15 мм) |
Величина уменьшения рабочих размеров инструмента аи |
№10
|
85—105 |
0,28—0,36 0,33—0,37 |
0,08 0,04 |
+0,04 ±0,02 |
3° 40—45' |
0,33 0,35 |
№5
|
46—63
|
0,22—0,26 0,24—0,27 |
0,04 0,03 |
+0,02 ±0,015 |
2° 30" |
0,24 0,25 |
№3
|
28—42
|
0,11—0,13 0,13—0,14 |
0,02 0,01 |
+0,01 ±0,005 |
1° 15—20' |
0,12 0,14 |
Примечание:
1. В числителе приведены данные при подаче абразивной суспензии поливом, в знаменателе — при нагнетании абразивной суспензии.
3.7 Шероховатость
Шероховатость обработанной поверхности зависит от размера зерен применяемого абразива, твердости обрабатываемого материала и расположения обрабатываемой поверхности по отношению к направлению ультразвуковых колебаний инструмента (табл. 3.5).
Таблица 3.5 Показатели широховатости поверхности после УЗО
Зернистость абразива (ГОСТ 3647—80)
|
Размер зерен абразива, мкм
|
Шероховатость Rа, мкм
|
|
боковых поверхностей, параллельных направлению колебаний |
торцовой поверхности, нормальной к направлению колебаний |
||
№10 |
85—105 |
Rz 20 |
1,25 |
№5 |
46—63 |
2,5 |
1,63 |
№3 |
28—42 |
1,25 |
0,32 |
3.7. Проектирование инструмента
При проектировании инструмента необходимо рассчитать поперечные сечения, распределение амплитуд напряжений и смещений
Если заданы размеры входного и выходного поперечных сечений, то по кривой 1 (рис. 3.3) определяют коэффициент трансформации М.
Если же задан коэффициент трансформации М, то по кривой 1 определяют соответствующее значение отношения входного и выходного приведенных радиусов Rl/R0, затем по кривой 2 находят отношение длины инструмента к длине волны K1 = l/пр.
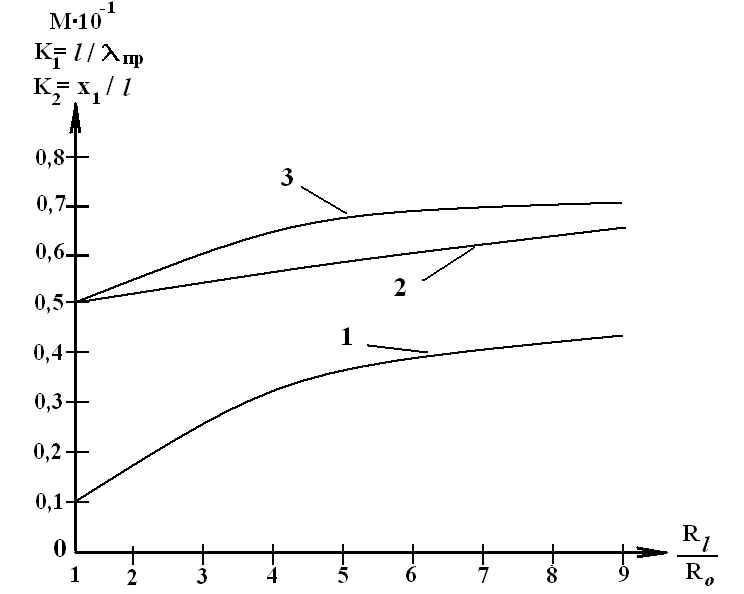
Рис 3.3 К расчету коэффициента трансформации
Чтобы вычислить длину инструмента, необходимо рассчитать длину продольных волн.
пр=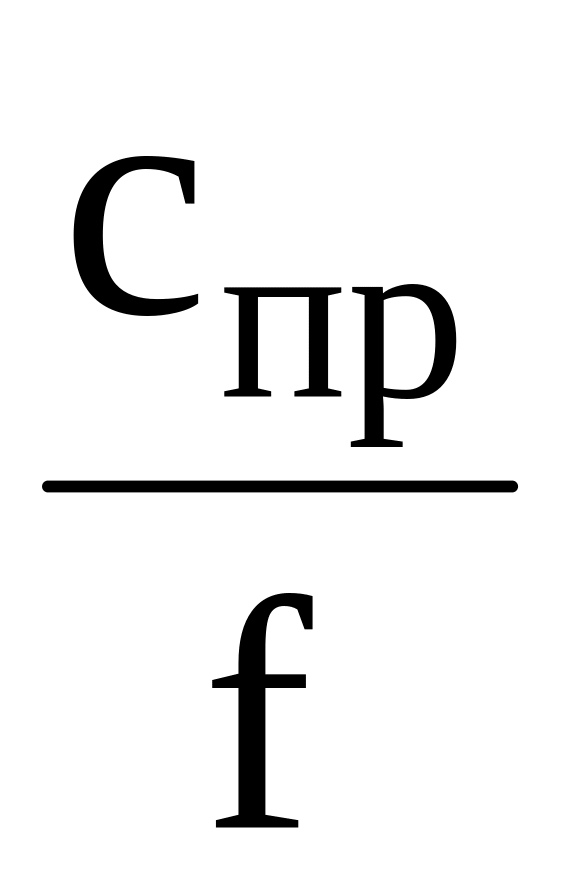 (3.2)
Значение скорости звука вдоль инструмента (Cпр) для данного материала рассчитывается или берется из таблиц. Зная длину волны пр, определяем длину стержня l из соотношения l = K1пр. Кривая 3 позволяет найти отношение координаты узла скоростей к длине инструмента x1/l.
Пример. Частота колебаний инструмента f=18,0 кГц; материал инструмента— алюминиевый сплав АМг6; выходной радиус инструмента Ro = 8 мм; коэффициент трансформации М = 2,5.
Зная коэффициент трансформации, по кривой 1 (рис. 3.3) находим отношение приведенных радиусов на входе и выходе инструмента: R1/R0=3. Отсюда R0 = 3Ri = 24 мм. По кривой 2 для значения Rl/Rо = 3 находим отношение K1 = l/пр= =0,55. Чтобы вычислить длину инструмента l, определяем по формуле (3.2) длину волны продольных колебаний. Для сплава АМг6 скорость звука cпр = 5200 м/с. При частоте колебаний f=18-103 Гц длина волны в сплаве АМг6 пр = 288 мм.
Длина конического инструмента l = K1пр = 158 мм. По кривой 3 найдем точку расположения узла скоростей: К2=x1/l=0,6, откуда х1=94,8 мм, т. е. на расстоянии 94,8 мм от выходного торца инструмента расположен узел скоростей продольных колебаний. Обычно в узле колебаний размещают фланец, с помощью которого колебательная система крепится к станку.
Радиусы поперечных сечений конуса рассчитываются по формуле
Rx/Rо = 1+ (Rl/Rо—1)x/l.
При работе в концентраторах и инструментах возникают знакопеременные напряжения. Если эти напряжения велики, то может произойти разрушение материала, поэтому при расчете колебательных систем необходимо определять распределение не только амплитуд смещений по длине концентратора и инструмента, но и распределение амплитуд напряжений и мест расположения пучности напряжений. Сделать это можно, например, для конического инструмента, используя графики (рис. 3.4), что значительно упрощает расчеты. По этим графикам можно определить координаты пучности напряжений (х2 на рис. 3.4) по кривой 1 отношения x2/l и по кривой 2 — относительное значение напряжений т в пучности напряжений п.н.. По оси абсцисс отложено отношение приведенных радиусов на входе и выходе инструмента.
Для конического инструмента, пример расчета которого дан выше, по кривой 1 на рис.3.4 при отношении Rl/R0 = 3 отношение x2/l=0,4, т. е. при длине инструмента l=158 мм пучность напряжений расположена на расстоянии 63 мм от выходного торца. Относительное значение напряжений в пучности, определенное по кривой 2, составляет т = 0,63п.н..
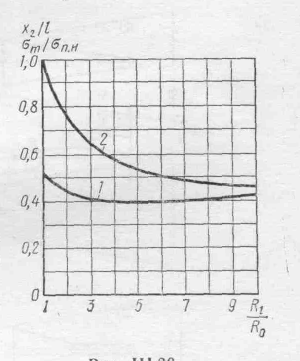
Рис.3.4
Далее проектируют технологический процесс, инструмент для ультразвуковой обработки
4. Проектирование технологического процесса комбинированной обработки [9]
4.1. Исходная информация
При создании новых образцов техники особое внимание уделяют надежности и долговечности. Достигается это применением высокопрочных материалов, способных сохранять свои физические свойства при знакопеременных нагрузках, температурах и действии агрессивных сред.
Однако, обрабатывая детали и узлы из высокопрочных материалов традиционными методами, трудно обеспечить высокие производительность и качество поверхностного слоя. Поэтому в настоящее время изыскиваются новые, более эффективные методы обработки высокопрочных материалов, основанные на использовании мощных источников энергии при комбинации нескольких воздействий.
Типичным примером сочетания механического, электроэрозионного и электрохимического способа чистовой обработки деталей из высокопрочных сплавов является шлифование токопроводящими абразивными или алмазными кругами с наложением электрического поля - электроабразивное (электроалмазное) шлифование (ЭАШ). Электрическое поле ослабляет межмолекулярные связи в поверхностном слое обрабатываемого материала, способствует протеканию электрохимических реакций, электроэрозионной регенерации режущей поверхности шлифовального круга, выделению газа в межэлектродном зазоре. Все это улучшает условия резания, снижает силы и температуру в зоне контакта шлифовального круга с обрабатываемой заготовкой, обеспечивает высокую производительность, качество и эксплуатационные свойства обработанной поверхности. Благодаря этому шлифование о наложением электрического поля можно применять как окончательную операцию при обработке высоконагруженных деталей из жаростойких, жаропрочных сплавов, легированных сталей, магнитотвердых материалов, инструментальных сталей и сплавов, нежестких конструкций, выполненных из токопроводящих материалов различной твердости.
4.2. Схема эаш
Принципиальная схема ЭАШ приведена на рис. 4.1:
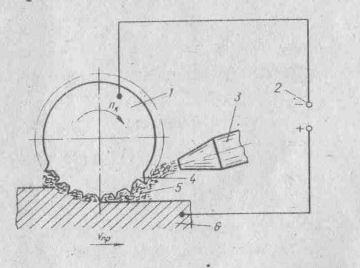
Рис.4.1 Принципиальная схема ЭАШ:
1-токопроводящий шлифовальный круг; 2- источник питания; 3- форсунка; 4- абразивное зерно; 5- электролит; 6 - заготовка
4.3. Порядок проектирования технологического процесса эаш.
На основании сведений из рабочего чертежа детали и экспериментальных данных устанавливают перечень основных выходных параметров и управляющие факторы.
Из экспериментальных данных определяются управляющие факторы (режимы обработки), которые обеспечивают значение выходных параметров в требуемом диапазоне.
Из возможных управляющих факторов выбирают те, которые обеспечивают максимальную производительность и минимальную себестоимость процесса.
К основным выходным параметрам при ЭАШ относят: шероховатость обработанной поверхности, точность обработки, производительность.
Основные входные параметры при ЭАШ: тип необходимого оборудования, приспособления и инструменты, размеры детали, схема и режимы обработки, химический состав электролита.
Исходными данными для определения рабочих режимов являются: материал и геометрические размеры детали, припуск Z на обработку, шероховатость Ra до и после шлифования, погрешность ' до и после обработки.
Припуск, снимаемый за проход, находят из условия обеспечения бездефектного поверхностного слоя. Для предварительной обработки:
VnpZni = 80…250 мм2/мин, (4.1)
где Vпр- продольная подача;
Zni- припуск, снимаемый за 1 проход при предварительной обработке.
Для окончательной обработки:
VnpZоi = 20…50 мм2/мин, (4.2)
где Zоi - припуск, снимаемый за 1 проход при окончательной обработке.
Выбирая одно из стандартных значений продольной подачи, из формул (4.1, 4.2) находят величины припусков, снимаемых за 1 проход при предварительной и окончательной