Материал: Нетрадиционные методы обработки в современном машиностроении
2.8. Расчет припуска на обработку
Минимальный припуск на обработку:
zmin y1+,
где у1 – съем металла на участке с минимальным зазором;
- допуск на размер
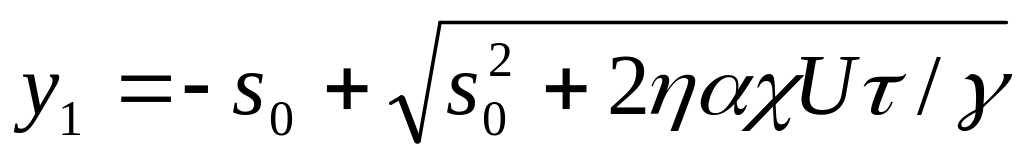 ,
где - время обработки, находится из отношения глубины обработки к скорости подачи электрода-инструмента.
Для электрохимического протягивания
у1=-(R-r)+
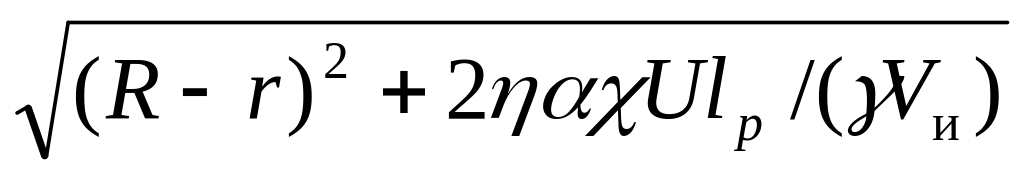 ,
где r- радиус электрода-инструмента;
R – внутренний радиус заготовки.
2.9 Последовательность расчета технологических параметров электрохимического протягивания
Выбирают движения инструмента и заготовки при обработке. Для круглых труб кроме поступательного перемещения электрода-инструмента может быть предусмотрено вращение заготовки.
Расчет режимов обработки выполняют в такой последовательности:
Находят состав, концентрацию, температуру и удельную проводимость электролита, потери напряжения. Определяют размер межэлектродного зазора(см. п. 2.7.1)
Рассчитывают скорость анодного растворения материала заготовки:
V=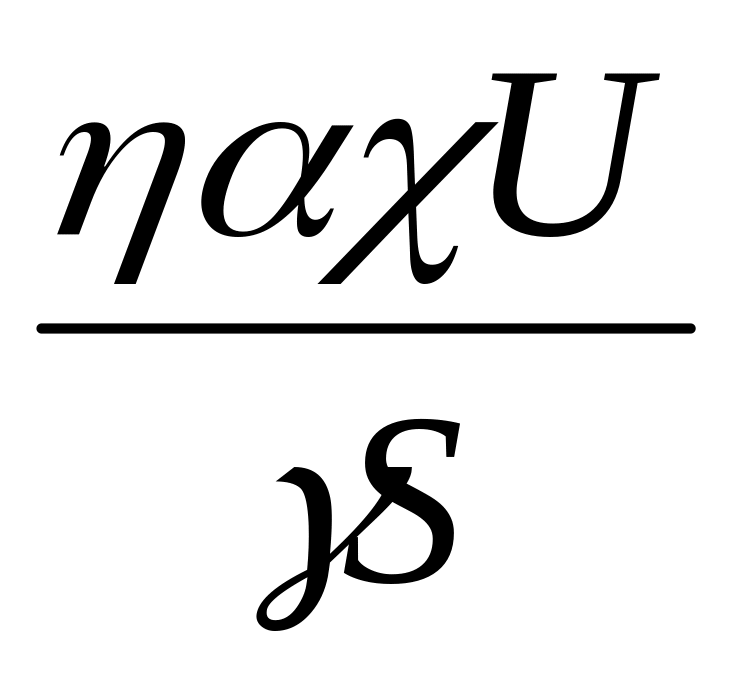 ,
Для электрохимического протягивания при обработке с вращением заготовки рассчитывают ее частоту вращения или выбирают, исходя из возможностей оборудования (см. п. 2.7.1).
Рассчитывают электрод инструмент
Рассчитывают припуск на обработку
Разрабатывают техническую документацию.
3. Технология ультразвуковой обработки
3.1.Общие сведения
3.1.1. Схема ультразвуковой размерной обработки (УЗО)
Размерная обработка предназначена для формообразования углублений в заготовках твердых хрупких материалов абразивными зернами, движущимися за счет действия ультразвукового инструмента. К таким материалам относятся: стекло, керамика, ситаллы, кремний, германий, обработка которых другими методами затруднена. На рис.3.1 показана схема УЗО.
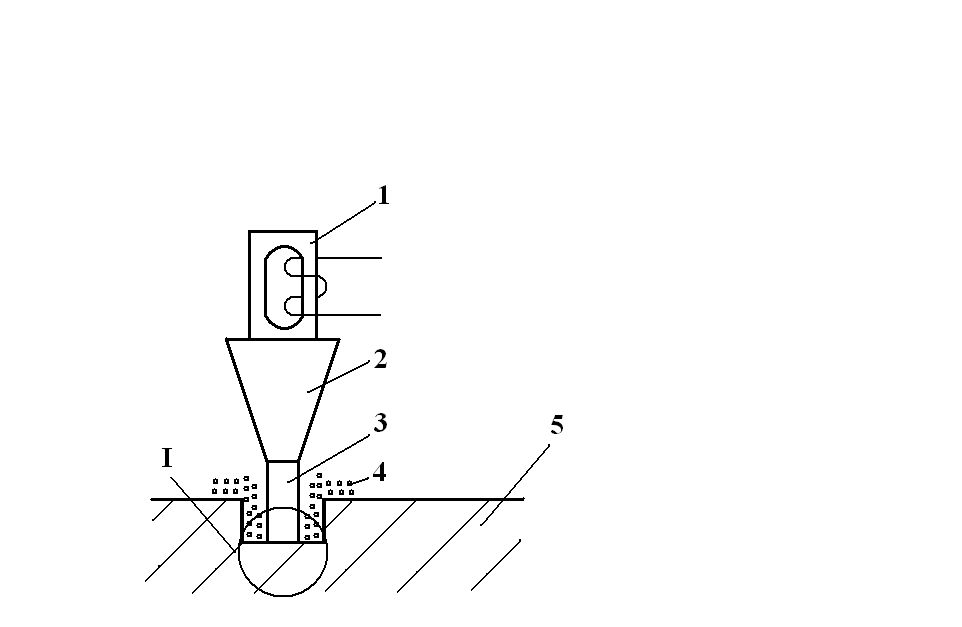
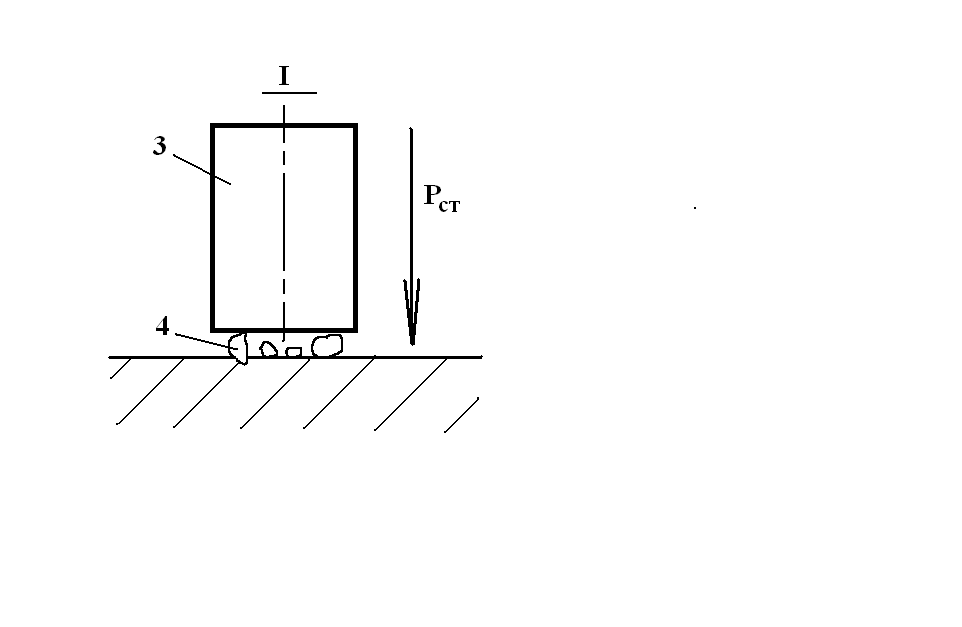
Рис 3.1 Схема УЗО
На рис. 3.1 инструмент 3 соединен с концентратором 2, припаянным к ультразвуковому преобразователю 1. Инструмент периодически ударяет по зернам абразивной суспензии 4, заполняющей зазор между инструментом и обрабатываемой заготовкой 5. Зерна выкалывают небольшие частицы материала обрабатываемой заготовки. Инструмент имеет продольную подачу и прижимается к заготовке с силой рст. Продукты обработки выводятся из-под торца инструмента вместе с суспензией.
3.1.2. Область использования
УЗО применяют для формообразования полостей при изготовлении и ремонте пресс-форм, высадочных матриц, твердосплавных фильер и т. д.
Использование ультразвуковой обработки позволяет снизить трудоемкость в 5...20 раз по сравнению со слесарной обработкой
3.1.3. Применяемые технологические режимы
Ультразвуковую обработку нужно вести с максимальной производительностью при амплитуде колебаний инструмента m = 40 ... 60 мкм. При черновой обработке целесообразно применять карбид бора зернистостью № 10 и № 6, а при чистовых ходах — № 3 и мельче. На практике обычно амплитуда за счет концентраторов увеличивается в 2...2,5 раза (коэффициент М), а в инструментах— в 2.5...3 раза.
3.1.4. Технологические требования к процессу
Заготовка должна быть жестко закреплена в станке. Под пластины хорошо ставить закаленные стальные подкладки. При этом исключается скалывание выходных кромок. На этапе черновой обработки инструментом проходят всю толщину заготовки и углубляются в материал подкладки на 1...2 мм.
Обработку штампов надо проводить за 2...3 хода: один черновой и один или два чистовых. Необходимо использовать активные способы подвода абразивной суспензии в рабочую зону — вакуумный отсос и прокачку под давлением.
3.2. Порядок проектирования технологических процессов при ультразвуковой обработке [1]
При проектировании технологических процессов ультразвуковой размерной обработки необходимо выполнить следующее:
Оценить целесообразность обработки материала ультразвуковым способом по критерию хрупкости (см. п.3.3).
Выбрать схему обработки: способ подачи абразивной суспензии, необходимость вращения заготовки или инструмента, профиль инструмента, возможность использования многоместного группового инструмента.
Определить количество ходов (один или несколько) в зависимости от требований к точности обработки.
Выбрать режимы ультразвуковой обработки — частоту и амплитуду колебаний.
Рассчитать, спроектировать и изготовить ультразвуковой инструмент.
Подобрать ультразвуковой преобразователь.
Подобрать источник питания.
Подобрать ультразвуковое оборудование: станок, навесную акустическую головку.
Выбрать абразивную суспензию: материал, твердость и зернистость абразива; жидкость, несущую абразив (необходимо помнить, что твердость обрабатываемой детали должна быть меньше твердости абразива).
Подобрать силу подачи инструмента и значение продольной подачи.
Рассчитать производительность процесса
3.3. Обоснование целесообразности применения размерной ультразвуковой обработки
Размерную ультразвуковую обработку целесообразно применять для хрупких материалов, имеющих критерий хрупкости tх>1 (отношение предела прочности на сдвиг к аналогическому показателю на отрыв). Так как материалы первой и второй групп обрабатываются по-разному, то в каждой группе выбран один наиболее характерный материал, производительность обработки которого принята за единицу.
У материалов первой группы (tх2) в качестве эталона принято стекло, для второй группы (1< tх<2) —твердый сплав марки ВК8.
Возможности ультразвуковой обработки прошиванием лимитируются мощностями оборудования, что влияет на максимальную площадь обрабатываемых участков заготовок.
Зависимость оптимальной и максимальной площадей обработки, максимальных диаметров обрабатываемых отверстий от мощности станка приведена в табл. 3.1.
Таблица 3.1
Акустическая мощность станка, кВт |
Площадь обработки, мм2 |
Максимальный диаметр обрабатываемых отверстий, мм |
|
оптимальная |
максимальная |
||
0,1 |
40—50 |
80 |
20 |
0,4 |
100—200 |
300 |
40 |
1,6 |
500—1000 |
1200 |
80 |
3.4. Производительность процесса
Производительность ультразвуковой размерной обработки зависит в первую очередь от амплитуды колебаний инструмента, физико-механических свойств обрабатываемого материала, состава и свойств абразивной суспензии и способа ее подвода, статической нагрузки (силы подачи), площади поперечного сечения инструмента, глубины обработки. Производительность Qs (мм3/мин) можно рассчитать по эмпирической формуле
Qs = (m2Pст)аfb, (3.1)
где — коэффициент, зависящий от свойств обрабатываемого материала и абразивной жидкости, для твердых сплавов =(1…10)·10-7;
а = 0,5...1 и b = 0,5...1 — показатели степени, зависящие от условий обработки;
m — амплитуда колебаний, мкм;
Рст — сила подачи, Н;
f — частота, Гц.
Для ламповых и полупроводниковых генераторов установлены следующие рабочие полосы частот в килогерцах: 18±1,35; 22±1,65; 44±4,4; 66±6,6.
Зависимость удельной силы прижима Руд от площади обработки S и давления абразивной суспензии приведена на рис. 3.2
Сила прижима:
Рст = РудS
Оптимальное удельное давление инструмента, соответствующее максимальной скорости обработки при подаче абразивной суспензии поливом, составляет для твердого сплава — 0,02—0,022 МПа.
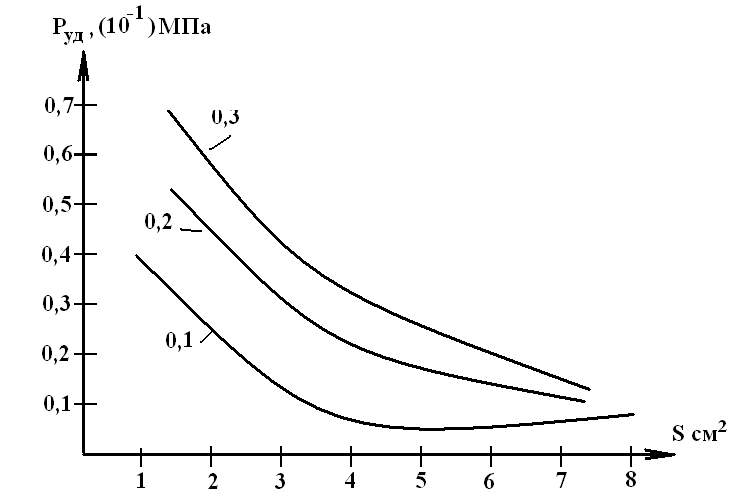
Рис. 3.2 . Зависимость удельной силы прижима Руд от площади обработки S. Размер абразивного зерна 0,1; 0,2; 0,3 мм
3.5. Рабочие среды, применяемые для узо.
3.5.1. Абразивные материалы
Решающее влияние на производительность ультразвуковой обработки оказывают абразивные зерна суспензии, осуществляющие размерное разрушение обрабатываемой заготовки. Производительность растет при использовании зерен абразивов из более твердых материалов; при этом твердость абразива должна быть выше твердости основного материала.
Характеристики применяемых абразивных материалов приведены в табл. 3.2.
Таблица 3.2 Абразивные материалы для УЗО
Абразивный материал
|
Плотность, г/см3
|
Относительная режущая способность |
Твердость по Риджвею |
Микро-твердость, МПа |
Алмаз |
3,48—3,56 |
1 |
15 |
10000 |
Карбид бора |
2,5 |
0,5—0,6 |
14 |
4300 |
Карбид кремния (карбокорунд) |
3,12—3,22 |
0,25—0,45 |
13 |
3200 |
Электро-корунд |
3,2—4,9 |
0,14 |
12 |
2500 |
Примечание: Значение твердости по Риджвею для твердых сплавов типа ВК8, ВК20 равняется 13.
3.5.2. Суспензии
В качестве жидкости для абразивной суспензии рекомендуется вода, так как применение различных масел, керосина, глицерина снижает производительность при прочих равных условиях в 5— 10 раз.
Абразивная суспензия может подаваться в зону обработки поливом, нагнетанием под давлением и с помощью вакуумного отсоса. Преимущества, недостатки и области применения различных способов подачи абразивной суспензии в зону обработки представлены в табл. 3.3.
Таблица 3.3 Характеристика суспензий для УЗО
Способ подачи абразивной суспензии |
Преимущества способа
|
Недостатки, способа
|
Область применения
|
1 |
2 |
3 |
4 |
•Полив при давлении на выходе из сопла менее 0,1 атм и расходе Q=1-3 л/мин |
Конструктивная простота кинематической схемы, возможность обработки любого профиля для глухой полости |
Низкая производительн-ость и ее резкое уменьшение на глубине 10 — 15 мм
|
Обработка отверстий и полостей глубиной до 5- 7 мм
|