Материал: Нетрадиционные методы обработки в современном машиностроении
1.5. Сила тока
В первом приближении среднюю величину силы тока можно найти по энергии импульса (Aи), среднему напряжению (Uср) и длительности импульса (и.).
Iср = Аи / (Uсри.) (1.3)
Среднее значение напряжения Uср= (0,5 …0,75)U0, где U0— напряжение холостого хода при разомкнутых электродах. Напряжение U0 легко контролировать в процессе обработки.
При электроискровом режиме принимают U0 = 40… 180.
Среднюю силу тока определяют через ее значение Iк при коротком замыкании электродов: Iср = (0,5 … 0,75) Iк. Силу тока короткого замыкания можно устанавливать и контролировать по приборам станка. Ее выбирают в зависимости от обрабатываемого материала и требуемой шероховатости поверхности.
Длительность импульсов и обратно пропорциональна частоте f их следования.
Длительность импульсов для черновой обработки сталей и= = 200… 105 мкс, для чистовой - и = 5..200 мкс. Для твердых сплавов длительность импульса еще на 2…3 порядка ниже.
1.6. Производительность
Производительность Q процесса электроэрозионной обработки оценивается отношением объема или массы удаленного металла ко времени обработки. Такой критерий оценки неприменим для способа разрезания заготовок непрофилированным электродом, так как объем металла, удаленного за счет эрозии, незначителен, а его основная часть удаляется в виде цельного куска. Под производительностью обработки непрофилированным электродом понимают отношение площади боковой поверхности паза ко времени обработки. Площадь боковой поверхности определяется произведением длины пути, пройденного проволочным электродом-инструментом в направлении подачи за время обработки, на толщину заготовки. Так же можно оценивать производительность разрезания диском и лентой. Здесь ширина паза не сказывается на форме и размерах заготовок, поэтому ее можно не учитывать.
Производительность рассчитывается по формуле:
Q = мАиf. (1.4)
где — коэффициент, учитывающий количество холостых импульсов;
f — частота импульсов, вызывающих эрозию.
Для получения высокопроизводительного режима необходимо, чтобы был ближе к единице, т. е. чтобы как можно больше импульсов участвовало бы в процессе эрозии. При малой частоте импульсов (черновая обработка) 0,85, в случае высокой частоты (чистовая обработка) 0,75.
Через м обозначен объем металла, снимаемого одним или несколькими импульсами с суммарной энергией 1 Дж. м можно рассчитать, зная радиус лунки, образовавшейся после обработки, который равен приблизительно 20 мкм.
Выбор и расчет частоты производится на основании таблицы 1.1
Таблица 1.1
Вид генератора |
Частота, кГц |
|
Черновая обработка |
Чистовая обработка |
|
RC |
где С=2Аи/(Uпр)2=2Аи/(0,7U0)2; R=U0/Iк |
|
ШГИ |
6-10 |
10-30 |
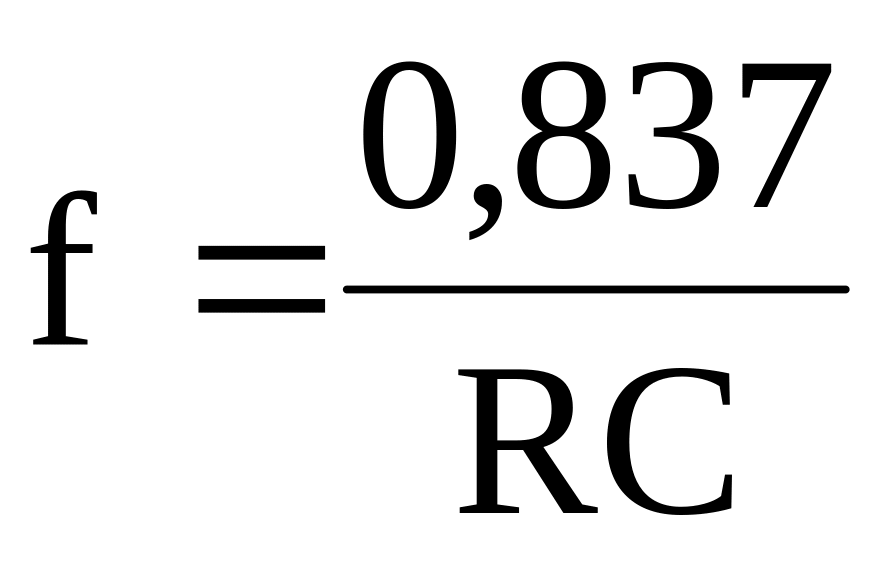 ,
При одних и тех же режимах количество снятого материала будет зависеть от его характеристик и оцениваться показателем обрабатываемости, т.е. отношением массы снятого исследуемого материала к массе металла, снятого с заготовки из стали 45 при одинаковых условиях обработки. Сталь 45 выбрана как наиболее широко применяемый конструкционный материал.
Вольфрам при прямой полярности имеет коэффициент обрабатываемости 0,7; молибден — 0,8; алюминий—1,5; магний — 2,5. Обрабатываемость железа близка к единице. Чугун имеет низкую обрабатываемость из-за включений свободного графита. Жаропрочные сплавы благодаря низким температуропроводности и теплосодержанию в расплавленном состоянии обрабатываются лучше стали 45.
Значения, найденные расчетным путем, необходимо скорректировать в соответствии со значением коэффициента обрабатываемости.
1.7. Точность обработки
При ЭЭО на точность изготовления деталей влияют: точность изготовления электрода-инструмента; износ электрода-инструмента вследствие эрозии; погрешности формы и размеров углубления на заготовке относительно электрода-инструмента.
Для большинства режимов обработки износ в случае схемы прошивания сталей на электроискровом режиме медными и латунными электродами составляет 4 …50% , для графитовых электродов – 0,1…6,0% от объема снятого с заготовки металла, для чугунных – 10-25%;
Для снижения влияния износа электродов-инструментов на точность изготовления, их изготовляют из материала, стойкого к эрозии, например, из вольфрама, меднографита, коксографитовых композиций; используют так называемые безизносные схемы, при которых часть материала с заготовки или из рабочей среды осаждают на электроде-инструменте, компенсируя тем самым его износ; заменяют изношенные участки электрода-инструмента путем продольного перемещения, как при прошивании сквозных отверстий и обработке непрофилированным электродом, или заменяют весь инструмент; производят правку и калибровку рабочей части электрода-инструмента.
Погрешности размеров и формы углубления в заготовках зависят в основном от нестабильности режима обработки, вызванной колебаниями напряжения в сети, изменениями скорости подачи, износом электрода-инструмента, ошибками системы программного управления, изменениями межэлектродного зазора.
Для определения суммарной погрешности 0 складывают погрешности изготовления электрода-инструмента и, его износ э и систематические ошибки, свойственные электроэрозионной и механической обработке м.о, а также учитывают погрешности формы и размеров углублений на заготовке относительно электрода-инструмента ф и случайные ошибки 1 характерные для любого вида обработки:
0=м.о
+ и
+ э+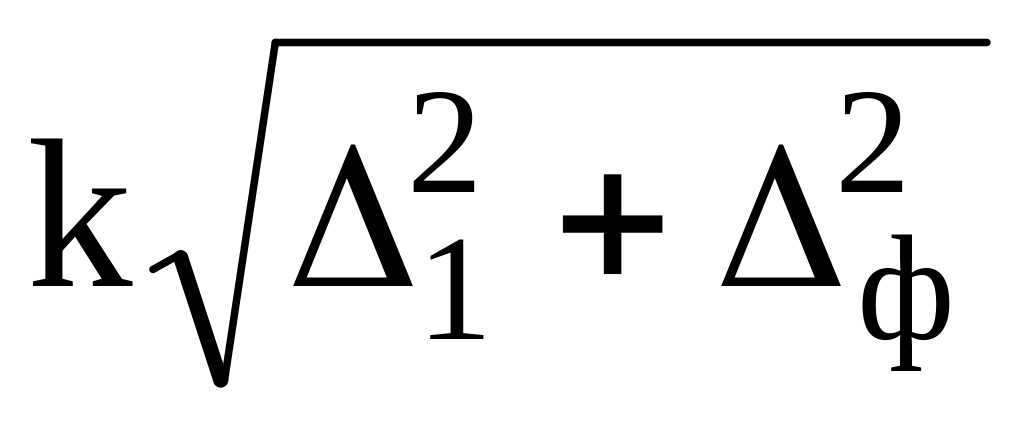
где э – величина относительного износа;
k — коэффициент кривой рассеивания размеров (для закона нормального распределения k=1/9). = =0,3…0,5 от величины о. С учетом этого:
0 = (м.о + и + э )/(0,7…0,5) (5)
Суммарная погрешность 0 не должна превышать допустимую погрешность на изготовление детали.
Для повышения точности необходимо производить калибровку новым ЭИ.
Точность изготовления деталей на электроискровом оборудовании профильным электродом-инструментом достигает 6 … 7-го квалитета, непрофилированным — 5…6-го квалитета.
1.8. Рабочая среда
Для электроискровой обработки используют следующие рабочие среды: воду, керосин, жидкие масла, углеводородные жидкости.
Сравнительные характеристики сред приведены в таблице 1.2
Таблица 1.2 Рабочие среды для электроискровой обработки
Среда |
Достоинства |
Недостатки |
Вода
Керосин
Жидкие масла и углеводород-ные жидкости |
Доступность, дешевизна, можно не использовать очистное оборудование, безвредна
Относительные доступность и дешевизна, не окисляет металл Низкий износ ЭИ. Не окисляют металл, Хорошие электролиты |
Слабый электролит, приводит к окислению деталей Пожароопа-сен
Высокая цена и дефицитность |
1.9. Скорость подачи эи
Скорость подачи профильного ЭИ находят из расчета производительности процесса по формуле (1.4).
Если площадь обрабатываемой поверхности постоянна по глубине, то скорость линейной подачи электрода-инструмента
Vи=Q/S, (1.6)
где S — площадь проекции обрабатываемой поверхности на плоскость, перпендикулярную направлению подачи.
Для
непрофилированного ЭИ находят скорость
линейного перемещения проволоки по
контуру обрабатываемой заготовки,
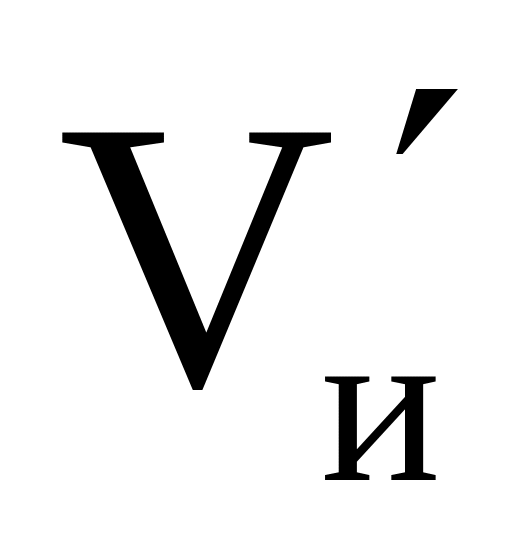 ,
мм/с:
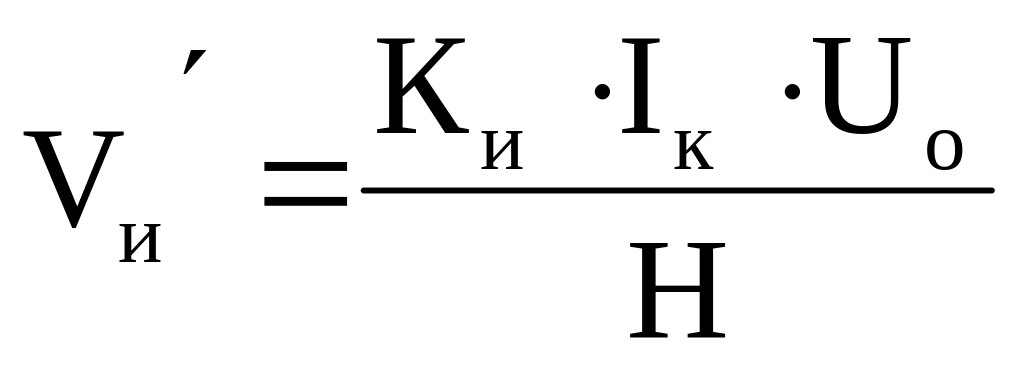 ,
(1.7)
где Ки – коэффициент, для твердых сплавов Ки= (4,75-5,5)10-4;
Н – толщина заготовки, берется из чертежа детали.
1.10. Основное время обработки детали на станке
1.10.1. Основное время
Основное время для обработки профильным ЭИ
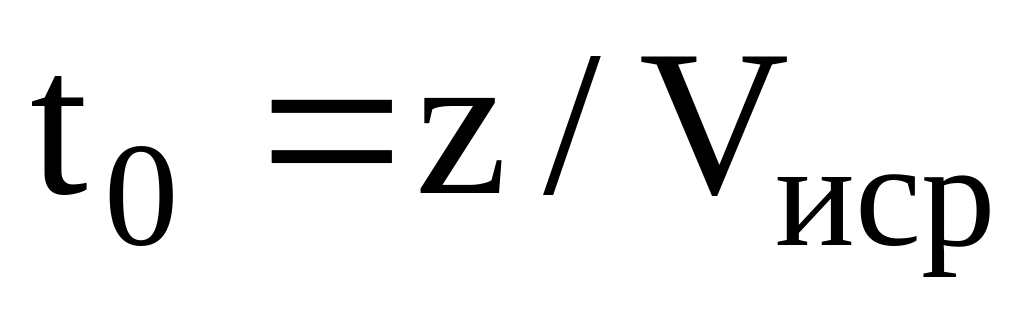 (1.8)
где z — размер припуска (берется равным углублению электрода-инструмента в направлении подачи).
При обработке непрофилированным ЭИ:
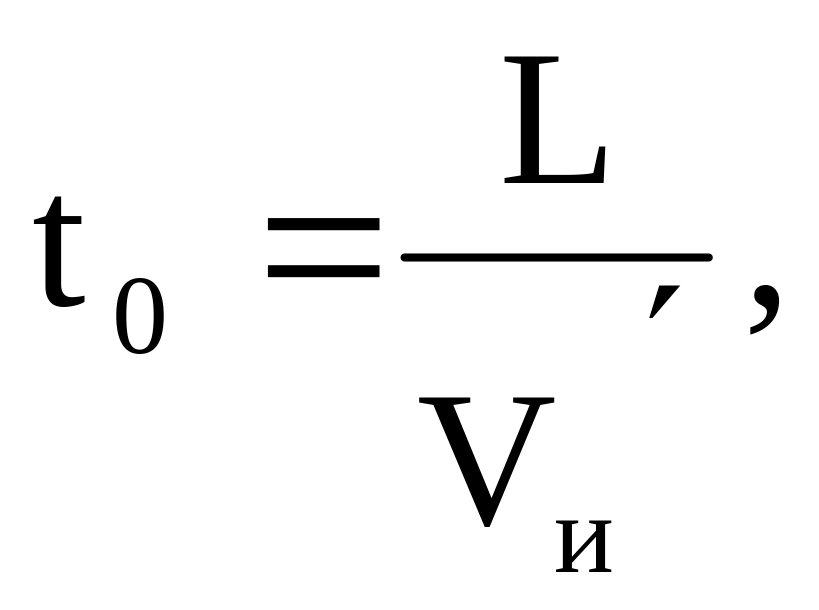 (1.9)
где L – длина контура при вырезании профиля проволочным ЭИ, рассчитывается путем сложения длины отдельных участков, показанных на чертеже детали.
1.10.2. Штучно-калькуляционное время (tш.к)
Составляющие штучно-калькуляционного времени (вспомогательное время tв, время обслуживания tобс, время отдыха tотд , подготовительно-заключительное время tп.з.) находят по нормативам.
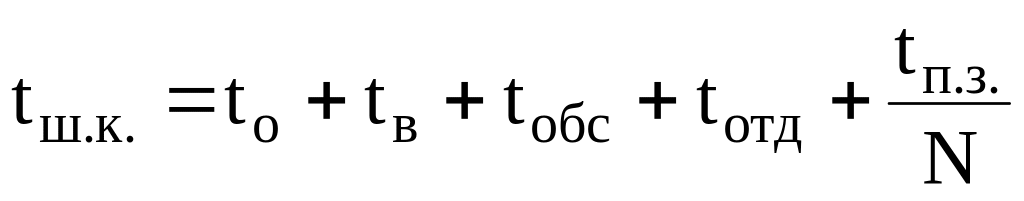 ,
(1.10)
где N — число деталей в партии.
Приближенно
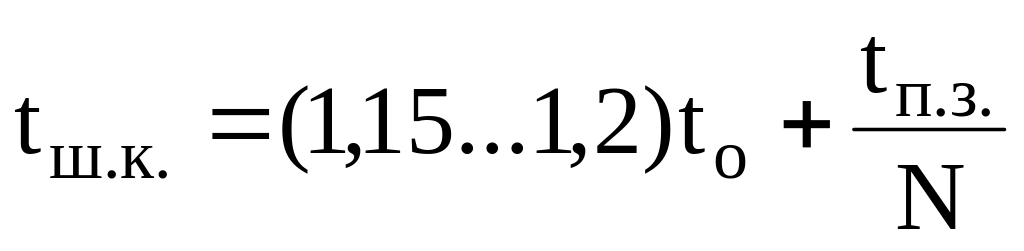 (1.11)
1.11. Дополнительные операции
Если намечаются дополнительные операции, для доведения технологических показателей до требований чертежа детали необходимо рассчитать их трудоемкость и найти общие затраты времени tобщ на выполнение электроэрозионной и последующих операций.
1.12. Обоснование выбора метода обработки
Обоснование выбора метода обработки включает в себя сравнение общих затрат времени на электроэрозионную обработку с ранее применявшейся на этой операции обработкой. Если проектируют процесс производства нового изделия, то для сравнения берут технологию механической обработки, позволяющую получить требуемую деталь. Из исходных данных берут программу выпуска деталей, подбирают серийный станок, обеспечивающий изготовление заданной детали, и проводят предварительное технико-экономическое обоснование целесообразности использования электроэрозионной обработки.