Материал: Обеспечение качества продукции на этапах конструкторской и технологической подготовки производства
3. Пат. 2008183 Российская Федерация, МКИ3 С15 В 24 С 5/06. Установка для струйно-динамической отделочно-упрочняющей обработки деталей / А.В. Левченко, Г.А. Сухочев // Открытия. Изобретения. – 1994. – №4.
Воронежский государственный технический университет
УДК 627.9.047
РАЗРАБОТКА ПРИНЦИПОВ КЛАССИФИКАЦИИ ПОВЕРХНОСТЕЙ ДЕТАЛЕЙ ДЛЯ КОМБИНИРОВАННОЙ ОБРАБОТКИ
А.В, Кузовкин, Э.А. Азаренков, А.А. Савин
В статье рассмотрены принципы классификации сложнопрофильных поверхностей деталей, обрабатываемых с помощью многокомпонентных рабочих сред
Авторами ведутся исследования, направленные на разработку способа размерной комбинированной обработки с применением твердого токопроводящего наполнителя. Целью создания такого способа является получение возможности размерного локального формообразования поверхностей сложной формы с гарантированным обеспечением характеристик качества и, как следствие, повышение эксплуатационных свойств изделия. Ранее часть сложнопрофильных деталей обработке с удалением припуска не подвергалась, либо такая обработка осуществлялась путем применения ручных операций. Сложная геометрия обрабатываемого профиля не позволяла вести обработку традиционными режущими инструментами и цельными электродами-инструментами (ЭИ). Авторами работ /1, 2/ были предприняты попытки создания технологических процессов размерного удаления припусков с поверхностей сложной формы, однако они были направлены на решение узкоспециализированных задач, не дающих общих технологических методик и рекомендаций.
Предлагаемый нами метод комбинированной размерной обработки с применением наполнителя может быть использован при обработке более широкого класса деталей, к которым относятся элементы турбонасосных агрегатов (ТНА), узлы для химической и нефтегазоперерабатывающей промышленности, детали общего машиностроения. Обрабатываемые поверхности в этом случае представляют собой каналы сложной формы с криволинейными осями, винтовые поверхности, узкие межлопаточные каналы ТНА и т.д. Примеры таких деталей приведены на рис. 1. Эти детали работают в условиях агрессивных сред, при интенсивных знакопеременных и тепловых нагрузках. Для классификации обрабатываемых поверхностей с применением наполнителя можно использовать принципы, принятые в традиционной размерной электрохимической обработке (ЭХО), указанные в частности в работах Ф.В. Седыкина, В.В., Бойцова и др. /3/. При этом классификация обрабатываемых поверхностей может быть проведена по различным признакам: кривизна обрабатываемой поверхности, используемый материал, точность и качество поверхностного слоя и т.д.
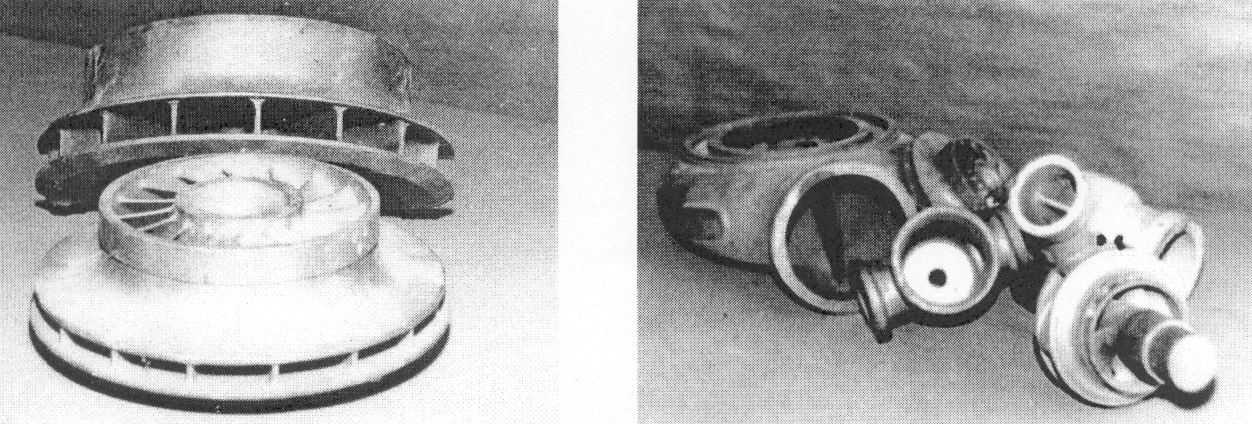
Рис. 1. Детали, обработку которых целесообразно проводить с использованием наполнителя
На рис. 2 представлен один из возможных вариантов классификации, когда детали сортируются по форме обрабатываемой поверхности, их взаимному расположению и доступности для цельного инструмента. Принятая классификация поверхностей, построенная "по двоичной системе", позволяет производить однозначную оценку возможности и целесообразности применения токопроводящего наполнителя для обработки определенного класса деталей. При этом детали сгруппированы по токопроводящим свойствам материала, массогабаритным показателям и конфигурации обрабатываемого профиля. Такой подход применительно к комбинированной обработке труднодоступных поверхностей с наполнителем отвечает задаче определения целесообразности обработки с наполнителем в силу своей однозначности и исключения появления ошибок на этапе принятия решения о разработке технологического процесса электрохимикомеханичеекой обработки (ЭХМО).
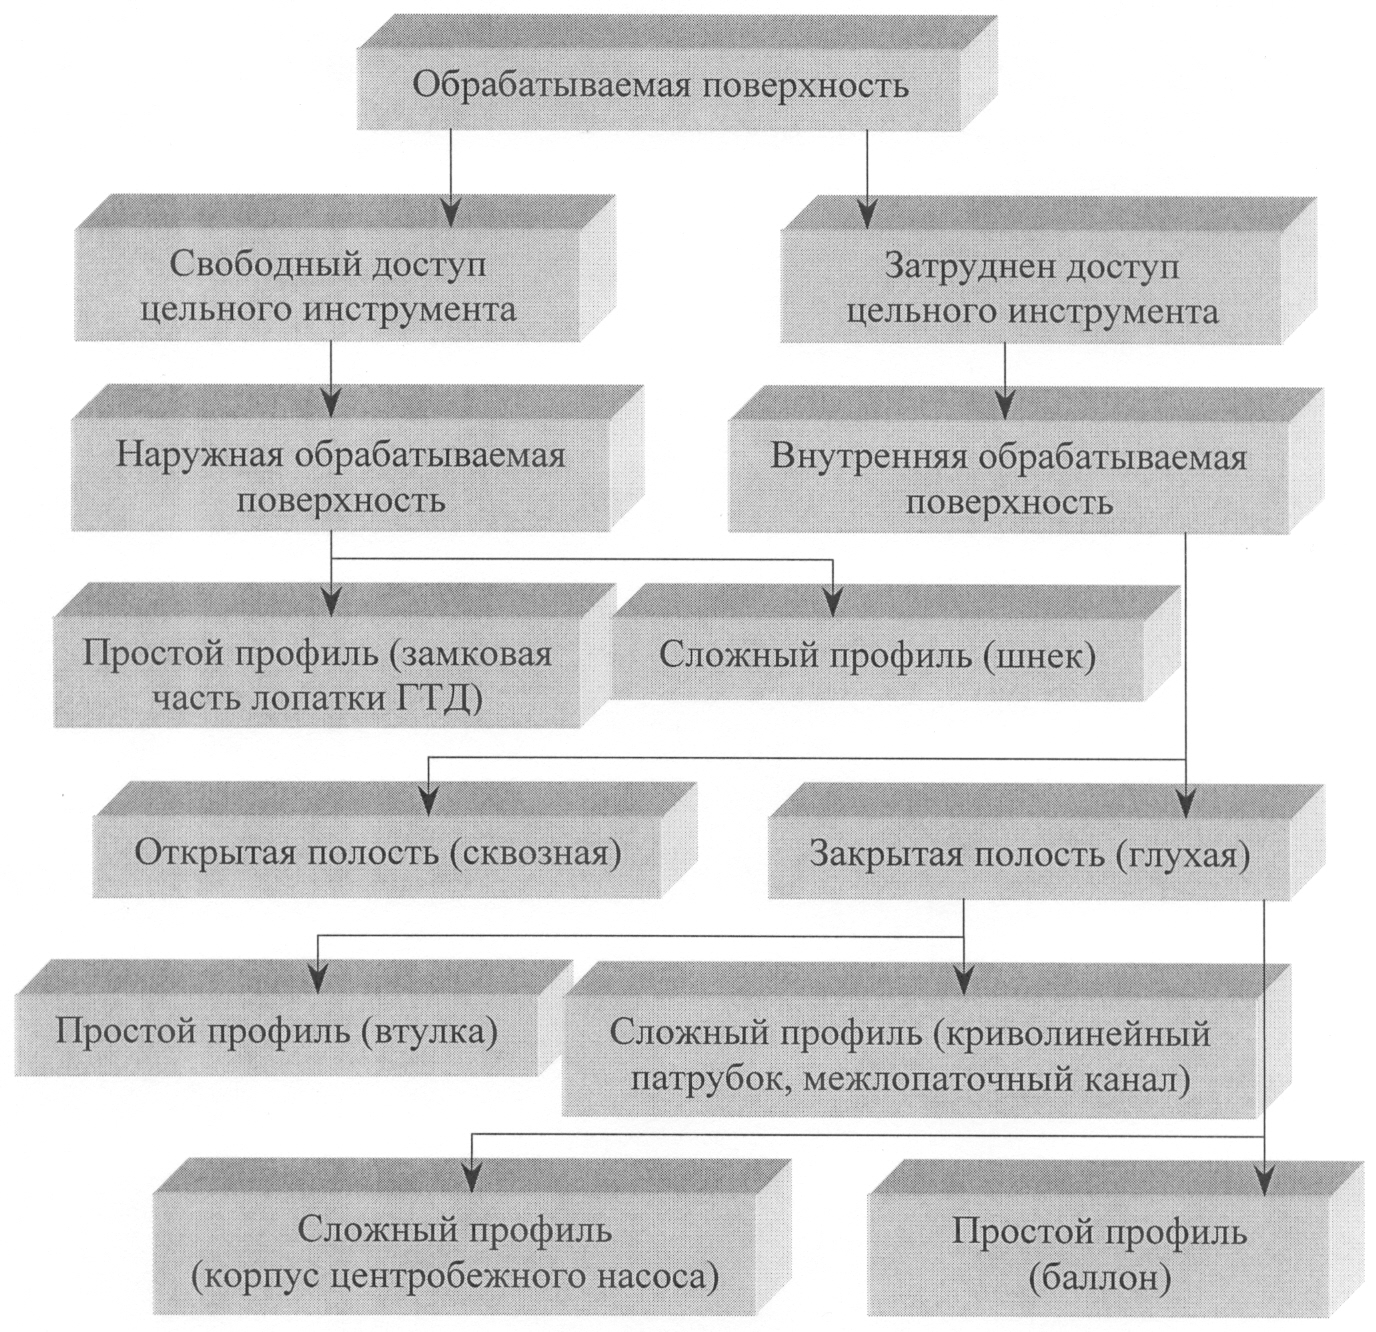
Рис. 2. Виды объектов обработки в зависимости от формы и характера взаимного расположения обрабатываемых поверхностей
Экспериментальные исследования и промышленное применение наполнителя для комбинированной обработки /4/ показали, что при его использовании создаются условия для улучшения качества поверхностного слоя и получения заданных физико-механических характеристик. Синтез электрохимического удаления припуска на обработку и механического воздействия гранул на поверхность детали дает возможность обрабатывать поверхности, удаленные от инструмента на десятки миллиметров, при этом параметр шероховатости равен Ra=0,4...0,6 мкм, степень наклепа составляет 15...20%, а точность профиля детали соответствует профилю заготовки.
Литература
1. А.с. 1085734 СССР, МКИ 53 0 В 23 Р 1/04. Способ электрохимической обработки/ А.И. Болдырев, В.П. Смоленцев// Открытия. Изобретения. – 1984. - № 14.
2. А.с. 1191215 СССР. Способ размерной электрохимической обработки/ В.П. Смоленцев, А.И. Болдырев, Е.П. Зорин, Э.Х Милушев// Бюллетень изобретений. – 1985. № 42.
3. Седыкин Ф.В. Размерная электрохимическая обработка деталей машин. – М.: Машиностроение, 1975. – 301 с.
4. Бондарь А.В. Повышение качества поверхности каналов комбинированной обработкой: Автореф. дис. канд. техн. наук. – Воронеж, 1998. – 16 с.
Воронежский государственный технический университет
УДК 627.9.047
МЕТОДИКА ВЫБОРА МНОГОКОМПОНЕНТНЫХ СРЕД ДЛЯ КОМБИНИРОВАННОЙ ОБРАБОТКИ
А.В, Кузовкин, Э.А. Азаренков, А.А. Савин
В материалах представлены результаты, полученные авторами при разработке методики выбора многокомпонентных рабочих сред для комбинированной обработки
Особенностью электрохимикомеханической обработки (ЭХМО) является использование многокомпонентных рабочих сред в качестве формообразующего инструмента. Традиционно в качестве твердой компоненты для ЭХМО используются гранулы диаметром от 0,1 до 5 и более мм различной конфигурации и конструкции /1/. Кроме того, гранулы различаются по наличию или отсутствию у них абразивных свойств, по электропроводным свойствам материала, методу изготовления и т.п. На рис 1 представлена одна из возможных классификаций наполнителя для ЭХМО. Следует отметить, что при обработке наполнителем, изготовленным из нетокопроводящих материалов, удаление припуска с поверхности заготовки осуществляется за счет электрохимического воздействия струи электролита (струйный метод), а наполнитель играет роль механического дипассиватора поверхности. В качестве инструмента для ЭХМО широкое распространение получили гранулы из стали, чугуна, цветных сплавов, графита и графитовых композиций, а так же минералокерамики /2/. Последние не нашли широкого применения, так как их электропроводные свойства зависят от пространственной ориентации гранул в электромагнитном поле. Следовательно, необходимо использовать специальное гидравлическое оборудование, что существенно влияет на себестоимость обработки.
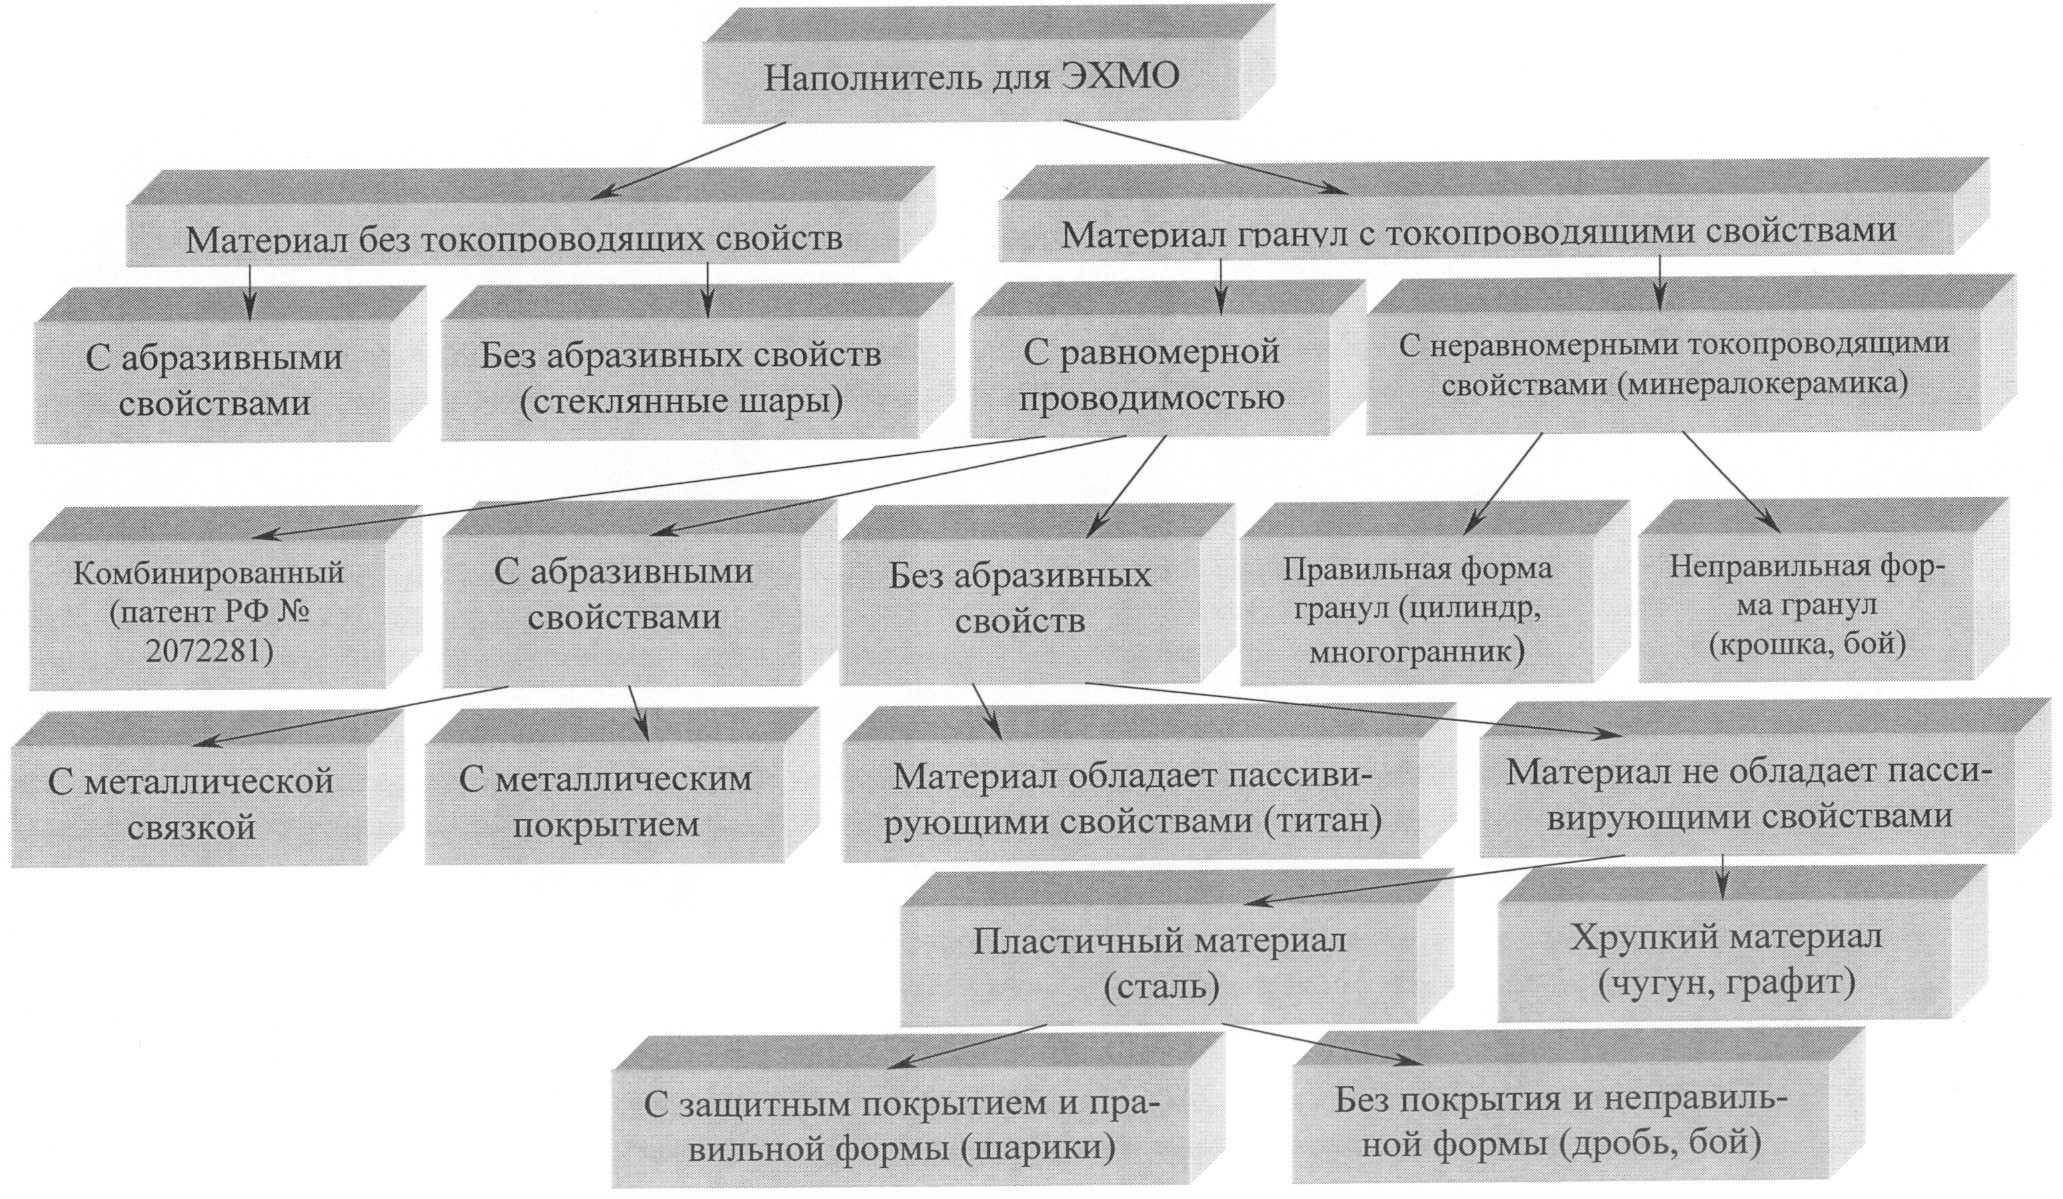
Рис. 1. Классификация наполнителя для комбинированной ЭХМО
Задача выбора материала и размеров гранул является многокритериальной, когда в качестве критериев оптимизации выступают качество и физико-механическое состояние поверхностного слоя детали после обработки, требуемая точность и производительность процесса. К управляемым факторам процесса ЭХМО относятся величина межэлектродного промежутка (МЭП), скорость прокачки электролита, сила воздействия гранул на поверхность детали, при этом граничным условием является значение силы, при котором происходит разрушение наполнителя. Еще одним критерием для выбора характеристик гранул наполнителя является величина экономических затрат на их производство, эксплуатацию и утилизацию.
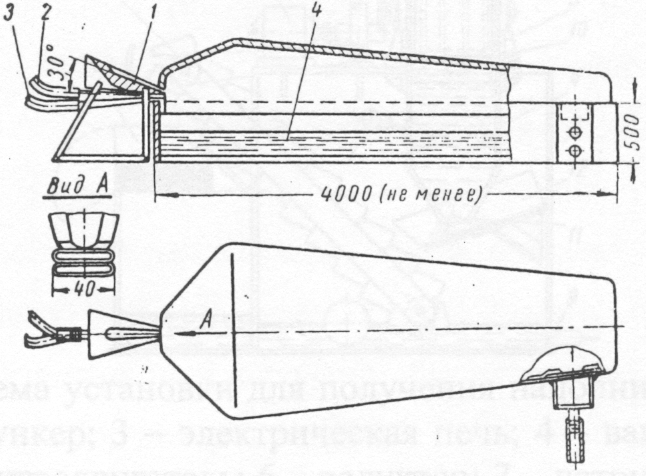
Существуют некоторые особенности выбора материала наполнителя в зависимости от обрабатываемого материала. Так при обработке деталей, изготовленных из жаропрочных, жаростойких и коррозионно-стойких сталей и сплавов применяется наполнитель в виде стальных шаров, в которых содержится до 20 % кремния или графита. Это связано с тем, что другие материалы, которые могут быть использованы для изготовления наполнителя (чугун, конструкционные стали и т.п.), обладают способностью внедряться в поверхность, создавая условия для коррозии деталей. Даже последующая промывка и покрытие поверхности эмалями не дают положительных результатов/3/ - эмаль "вскипает" по всей поверхности образца. Применение стали с 20 %-ым содержанием кремния или графита ни наполнитель ни деталь не коррозируют в процессе обработки, а последующая пассивация готовых деталей в 10 %-ом растворе азотной кислоты (HNO3) с хромпиком позволяет избежать коррозии в период всего срока службы изделия. Наполнитель для ЭХМО в этом случае изготавливается на специальных установках (рис. 2а), которые работают следующим образом. Расплавленную шихту для литья (смесь низко углеродистой стали и некоторого количества ферросилиция) подают в желоб 1, установленный под углом 30° к горизонту. Жидкий металл стекает с желоба и разбрызгивается водой и воздухом, которые подводятся по трубопроводам 2 и 3 соответственно. Образовавшиеся капли попадают в ванну с водой 4. Размер получаемых гранул регулируется давлением подводимых воздуха и воды. После отливки и просушки гранулы наполнителя сортируются по фракциям от 1 до 10 мм, каждая из которых применяется для определенного типоразмера деталей.
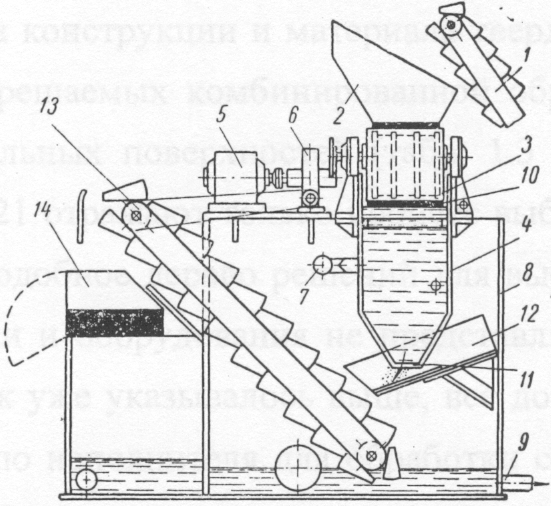
Для изготовления чугунных и стальных гранул, используемых для обработки деталей из конструкционных и низколегированных сталей, используется установка Ясногорского. Она позволяет изготавливать наполнитель из отходов производства, например стружки (рис. 2б).
При ЭХМО деталей, изготовленных из цветных металлов и сплавов, применение чугунного и стального наполнителя нецелесообразно. После обработки на поверхности таких деталей образуются очага коррозии из-за вкрапления частиц наполнителя в поверхностный слой. Так, после обработки деталей, выполненных из магниевых сплавов, и погружения их в жидкие среды (вода, растворы солей) происходит коррозирование с выделением водорода. Поэтому наибольший эффект можно получить при использовании гранул из алюминиевого сплава АЛ 10, Поверхность деталей, обработанная таким наполнителем, получается гладкой, блестящей и коррозионно-стойкой. Получают алюминиевые гранулы из стружки на установках, аналогичных изображенным на рис. 2.
а
б
Рис. 2. Установки получения гранул наполнителя, а) установка для получения наполнителя из шихты; б) установка Ясногорского: 1 – транспортер; 2 - бункер; 3 - электромагнитный барабан; 4 - ванна с охлаждающей жидкостью; 5 - электродвигатель; 6 - редуктор; 7 - патрубок подачи охлаждающей жидкости; 8 - бак; 9 - патрубок подачи жидкости в охладитель; 10 - стружка; 11 - отверстие для выхода дроби; 12 - желоб; 13 -транспортер подачи дроби; 14 - емкость для дроби.
Литература
1. Патент № 46-29435 (Япония). Способ электролтической обработки. Бюллетень патентных заявок Японии, 1971, серия 4, В.46, № 743.
2. Болдырев А.И., Кузовкин А.В. Рабочая среда для ЭХО с наполнителем// Сб. тезисов докладов межвузовской науч.-техн. конфер. "Теория и практика машиностроительного оборудования". Вып. 3. – Воронеж, ВГТУ, 1999. – С. 40 – 41.
3. Бахвалов Г.Т., Турковская А.В. Коррозия и защита металлов. – М.: Металлуриздат, 1959. – 129 с.
Воронежский государственный технический университет
Уважаемые коллеги!
Приглашаем Вас принять участие в межвузовском сборнике научных трудов "Обеспечение качества продукции на этапах конструкторской и технологической подготовки производства".
Сборник будет выпущен в электронном виде в 2008 г.
Требования к материалам сборника:
1. Материал статьи объемом до 6-ти полных страниц формата А5 представляется ответственному секретарю сборника в отпечатанном и электронном виде ст. преподавателю кафедры НГиМСЧ Касаткиной Ирине Николаевне или по электронной почте akuzovkin@mail.ru.
2. Шрифт Times New Roman, размер 11.
3. Межстрочный интервал – одинарный, абзацный отступ 1,27 см.
4. Размеры полей: верхнее – 1,5 см, нижнее - 1,8 см, левое - 2,0 см, правое – 1,3 см.
5. Аннотация: размер шрифта – 9, межстрочный интервал – 0,8.
6. Пример оформления материалов статьи
УДК 627….. (без абзацного отступа, шрифт 11)
(один интервал)
НАЗВАНИЕ СТАТЬИ (выравнивание по центру, шрифт 11)
(два интервала)
И.И. Иванов, П.П. Петров (выравнивание по центру, шрифт 11)
(два интервала)
Рассматриваются проблемы применения метода ……(аннотация смещается относительно текста статьи на 5 знаков, абзацный отступ – 1 см, шрифт – 9, межстрочный интервал – 0,8).
(два интервала)
Текст статьи …………………………. (абзацный отступ – 1,27 см, шрифт – 11, межстрочный интервал - одинарный).
(один интервал)
Рисунок (по центру, без абзацного отступа)
Рис. 1. Внешний вид установки для …. (шрифт 11, без абзацного отступа)
(один интервал)
Продолжение текста статьи ……
(один интервал)
Литература (по центру, шрифт 11, без абзацного отступа)
(один интервал)
1. Сидоров С.С., ……. (шрифт 11, абзацный отступ - 1,27 см).
2. ……………………. .
(один интервал)
Воронежский государственный технический университет
(шрифт 11, выравнивание по правому краю).
Научное издание
ОБЕСПЕЧЕНИЕ КАЧЕСТВА ПРОДУКЦИИ НА ЭТАПАХ КОНСТРУКТОРСКОЙ
И ТЕХНОЛОГИЧЕСКОЙ ПОДГОТОВКИ ПРОИЗВОДСТВА
Выпуск 1
В авторской редакции
Компьютерный набор И.Н. Касаткиной
Подписано к изданию 20.12.2008
Уч.-изд. л. 4,5
ГОУВПО "Воронежский государственный технический университет"
394026 Воронеж, Московский просп., 14
ГОУВПО
"Воронежский государственный технический университет"
СПРАВОЧНИК МАГНИТНОГО ДИСКА
Кафедра "Начертательная геометрия
и машиностроительное черчение"
ОБЕСПЕЧЕНИЕ КАЧЕСТВА ПРОДУКЦИИ НА ЭТАПАХ КОНСТРУКТОРСКОЙ