Материал: Обеспечение качества продукции на этапах конструкторской и технологической подготовки производства
Воронежский государственный технический университет
Удк 627. 539.3:531.781.2 (031)
КРИТИКА ТРАДИЦИОННЫХ МЕТОДОВ ВЫЯВЛЕНИЯ ГЕОМЕТРИЧЕСКИХ ХАРАКТЕРИСТИК ПЛОСКОГО НАПРЯЖЕННОГО СОСТОЯНИЯ
В.Н. Семыкин
В статье раскрывается значение траекторий главных напряжений для исследования плоского напряженного состояния, отмечаются недостатки двух традиционных методов контроля геометрических характеристик поля напряжений.
Значительный резерв повышения эффективности исследований двухосных напряжений содержится в изучении и учете геометрических характеристик плоской напряженной области, а именно – картин траекторий главных напряжений (изостат), линий главных напряжений одинаковой величины (изобар), особых точек поля и др.
Наиболее
полно характер силового поля в конструкциях
или образцах раскрывают изостаты [1].
Изостаты представляют собой систему
из двух семейств
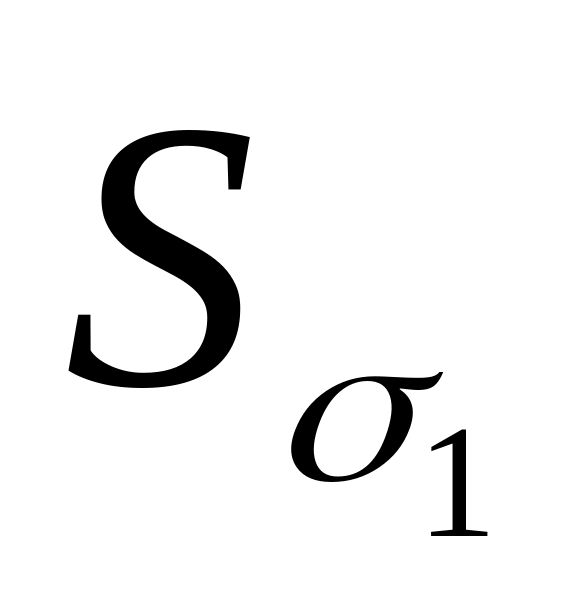 и
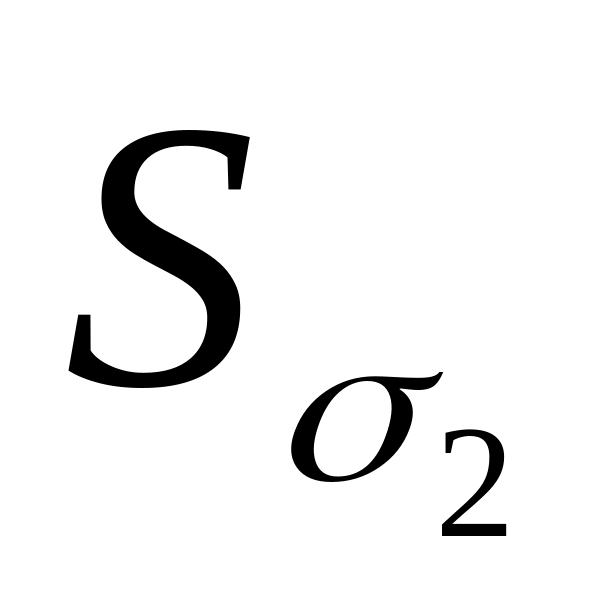 взаимно ортогональных кривых, с которыми
совпадают направления наибольшего σ1
и наименьшего σ2
главных напряжений. Все напряжения
касательные к одному семейству, являются
алгебраически наибольшими, а касательные
к другому – алгебраически наименьшими.
Уравнение изостат в дифференциальной
форме
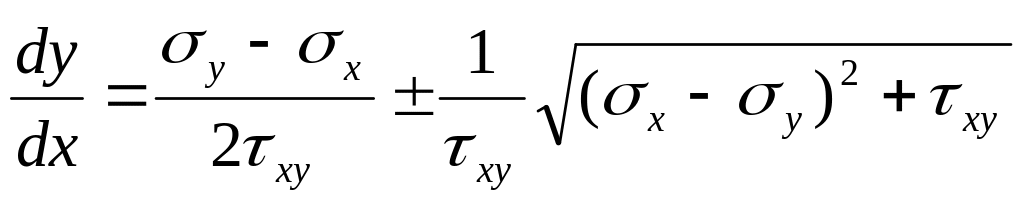
Графически
изостаты
обычно
изображают сплошными линиями, а изостаты
-
штриховыми. Точки в поле напряжений, в
которых направление изостат неопределенное,
называются особыми (изотропными,
ортотропными, сингулярными, нейтральными).
Оба главных напряжения плоского поля
в этих точках равны по величине знаку
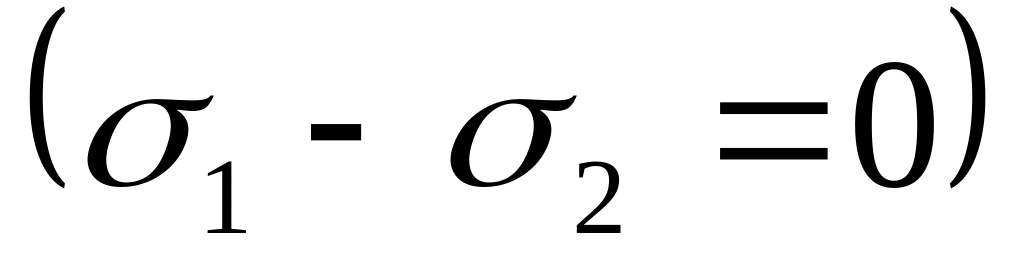 .
Каждое направление в изотропной точке
является направлением главного
напряжения. Этим же свойством обладают
и простые точки. В них
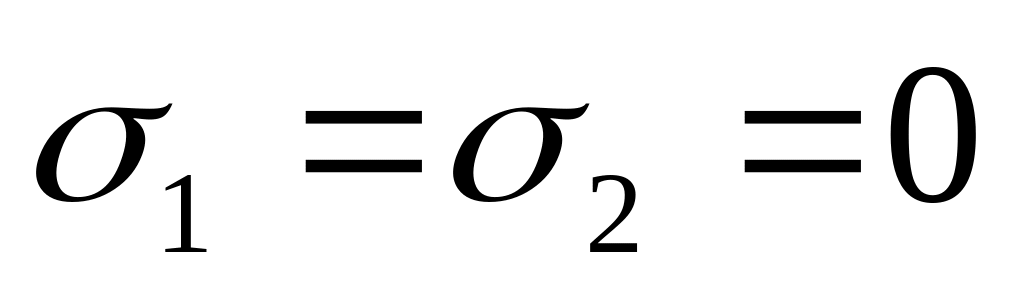 .
Изотропные точки, лежащие на свободном
контуре (крае) изделия представляют
собой простые точки и обычно являются
точками перехода от растяжения к сжатию.
Около изотопной точки, расположенной не на контуре, получается картина изостат двух типов. В картине первого типа (рис.1а) каждая изостата огибает изотопную точку и пересекает каждую изостату другого семейства.. этот случай дает около изотропной точки изостаты замкнутого типа. В картине второго типа (рис.1б) имеется несколько асимптот и она называется асимптотической. Изотропная точка в замкнутой системе траекторий является положительной изотропной точкой, а изотропная точка при незамкнутых траекториях будет отрицательной.
В книге [1] Н.И. Пригоровского приводятся следующие особенности геометрических характеристик плоского напряженного поля, используемые при экспериментальных исследованиях: «… возле свободной вогнутой границы плоской детали два главных напряжения – касательное и нормальное к контуру – имеют один и тот же знак, а возле выпуклой границы – противоположные знаки;
- чем больше сближаются изостатические кривые одного семейства при продвижении вдоль них, тем больше возрастает главное напряжение, направленное вдоль этих изостат; в соответствии с этим, на участке свободной границы плоской детали величина напряжений вдоль контура обратно пропорциональна расстоянию между границей и ближайшей к ней траекторией;
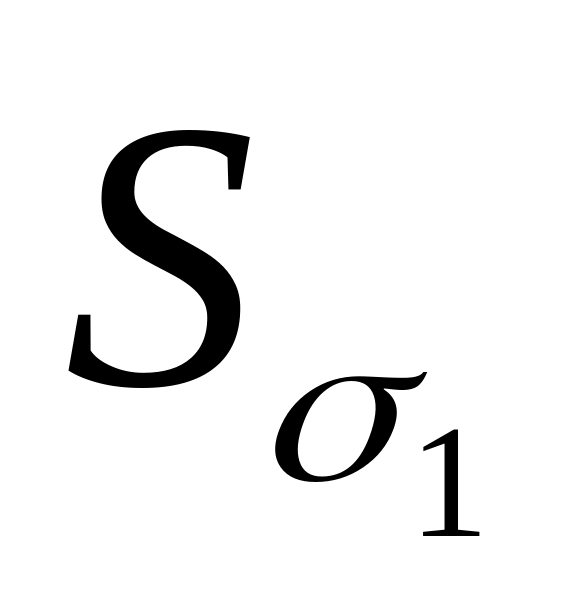
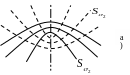
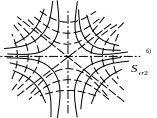
Рис.1 Картины изостат у изотропных точек:
а) замкнутого типа;
б) асимптотического типа
- главные напряжения вдоль изостатических линий имеют максимум и минимум в тех точках пересечения с нормальными к ним изостатами, где последние имеют кривизну, равную нулю; напряжения вдоль изостаты не меняются на том участке, где она и нормальная к ней изостата – прямые;
- главные напряжения вдоль криволинейной изостаты меняются по величине и тем больше, чем большую кривизну имеют ортогональные с енй изостаты при противоположных знаках главных напряжений».
Это дает возможность выявлять места концентраций напряжений, участки с высокими и низкими градиентами напряжений и другое непосредственно из анализа картин полей изостат.
Традиционно использовались два метода получения траекторий главных напряжений: поляризационно-оптический (фотоупругий) метод и метод хрупких тензочувствительных покрытий.
Поляризационно-оптический метод предполагает с этой целью следующие операции: 1) изготовить модель из оптически чувствительного материала; 2) получить в модели при просвечивании поляризованным светом картины полос (изохром); 3) при монохромном источнике света отличить изоклины от изохром; 4) выявить поле изоклин, зарисовать или сфотографировать; 5) по изоклинам построить графически поле изостат; 6) перенести поле изостат с модели на натуру.
Основные недостатки этого метода: 1) невозможность исследования образцов и изделий из металлов; 2) невозможность исследований в нестационарных условиях; 3) двухступенчатость графических построений ( вначале – изоклины, затем – изостаты), снижающая точность метода; 4) необходимость получения каждой изоклиды по очереди; 5) невозможность исследования участков с неоднородностью свойств, характерных, в частности, для сварных соединений, а также крупногабаритных моделей; 6) нестабильность напряжений в модели; 7) относительная сложность аппаратуры; 8) невысокая оперативность.
По методу хрупких тензочувствительных покрытий для получения изостат необходимо: 1) приготовить состав покрытия и нанести на поверхность исследуемой детали; 2) просушить на воздухе без нагрева в течении 24 часов; 3) приложить к детали внешнюю нагрузку; 4) обработать трещины специальным светящимся порошком для повышения контрастности изображения; 5) по трещинам в покрытии построить изостаты.
К недостаткам метода относятся: 1) непригодность для контроля остаточных напряжений; 2) неоперативность; 3) необходимость предварительных операций; 4) огнеопасность и токсичность некоторых видов покрытий; 5) трудность наблюдения и фотографирования трещин.
Наличие вышеперечисленных недостатков приводит к выводу о необходимости развития физического неразрушающего магнитоупругого метода в качестве альтернативы традиционным подходам.
Литература
1. Пригоровский Н.И. Методы и средства определения полей деформаций и напряжений. Справочник. -М.: Машиностроение, 1983.- 248 с.
Воронежский государственный технический университет
УДК 681.3.06:519.24
ОЦЕНКА КАЧЕСТВЕННЫХ ПАРАМЕТРОВ ОБРАБОТАННЫХ ПОВЕРХНОСТЕЙ
Ю.С. Скрипченко
Рассматриваются инструментальные программные средства, обеспечивающие описание микро- и макрогеометрических параметров обработанной поверхности
Поверхность обработанной детали отличается от заданной чертежом микро- и макрогеометрическими отклонениями. Микрогеометрические отклонения определяют шероховатость поверхности, макрогеометрические - характеризуют волнистость и отклонения формы. Между этими видами погрешностей нет четкого физического различия, однако условно их можно разделить по отношению шага S к значению отклонения D от номинального контура. Неровности, для которых отношение S/D < 40, относят к шероховатости, при 1000 > S/D > 40 - к волнистости, при S/D > 1000 - к отклонениям формы. Шероховатость поверхностей регламентируется ГОСТ 2789.
Оценка результатов измерений микро и макронеровностей поверхностей производится общепринятыми в метрологии методами, но эта оценка имеет специфические метрологические проблемы.
Существующее множество методов измерения параметров обработанной поверхности детали, а при применении современных компьютеров позволяют осуществлять очень качественную визуализацию любых трёхмерных моделей. Объемное изображение поверхности дает лучшее представление о структуре реальной поверхности, позволяя визуально оценить измеренные параметры.
Программный комплекс должен осуществлять вычисление параметров шероховатости поверхности по карте высот – растровому изображению, цвет каждого пикселя которого условно обозначает высоту рельефа, используя некоторые метрические характеристики исследуемого участка (размеры по осям x и y реального участка поверхности, представленного на карте высот, расшифровку условных обозначений высот на входном растре). Кроме того, программа должна осуществлять генерацию и вывод трёхмерной модели микрорельефа реальной поверхности на основе карты высот. Полученную модель текстурируем для обеспечения наилучших визуальных характеристик. При этом обеспечивается свободное перемещение камеры (позиции обзора наблюдателя) по трёхмерной сцене, произвольный выбор масштаба модели.
В качестве входных данных рассматривать:
снимки растрового электронного микроскопа (РЭМ) либо иные виды растров, представляющих карту высот реальной поверхности;
растр текстуры, необходимый для построения качественного трёхмерного изображения микрорельефа;
метрические размеры и высотные ограничения (минимальная и максимальная высоты рельефа) участка поверхности, представленного растром;
дополнительные входные данные (по необходимости), необходимые для измерения параметров шероховатости.
Комплекс позволяет построить профилограммы обработанной поверхности в любом направлении. По данным профилограммам вычисляются основные параметры шероховатости поверхности (среднее арифметическое отклонения профиля; высота неровностей профиля по десяти точкам; Rmax – наибольшая высота неровностей профиля; Sm – средний шаг местных выступов профиля; S – среднее значение шагов выступов профиля; tp – относительная опорная длина профиля).
Основным элементом управления в данном приложении является панель управления. Панель последовательно управляет командами приложения:
отображение диалога открытия растра, содержащего карту высот;
изменение масштаба отображения карты высот;
построение профилограммы;
отображение диалога ввода реальных параметров участка представленной поверхности;
вычисление и отображение параметров шероховатости, вычисленных по данной профилограмме;
В качестве средств реализации были выбраны Microsoft Visual C++ 7.0 с использованием Microsoft Foundation Classes (MFC) и пакет разработки приложений Microsoft DirectX 9.0 SDK.
Разработанный программный комплекс осуществляет вычисление параметров шероховатости поверхности по карте высот. Кроме того, программа должна осуществляет генерацию и вывод трёхмерной модели микрорельефа реальной поверхности на основе карты высот. Комплекс позволяет построить профилограммы обработанной поверхности в любом направлении (см. рис.1).
Программный комплекс вычисляет основные параметры шероховатости поверхности (среднее арифметическое отклонения профиля; высота неровностей профиля по десяти точкам; Rmax – наибольшая высота неровностей профиля; Sm – средний шаг местных выступов профиля; S – среднее значение шагов выступов профиля; tp – относительная опорная длина профиля) и т.д. Основные результаты представлены на рис.2.
Задача визуализации поверхности является важнейшей частью работы по анализу и оценке качества обработки поверхности детали в машиностроении.
Воронежский государственный университет
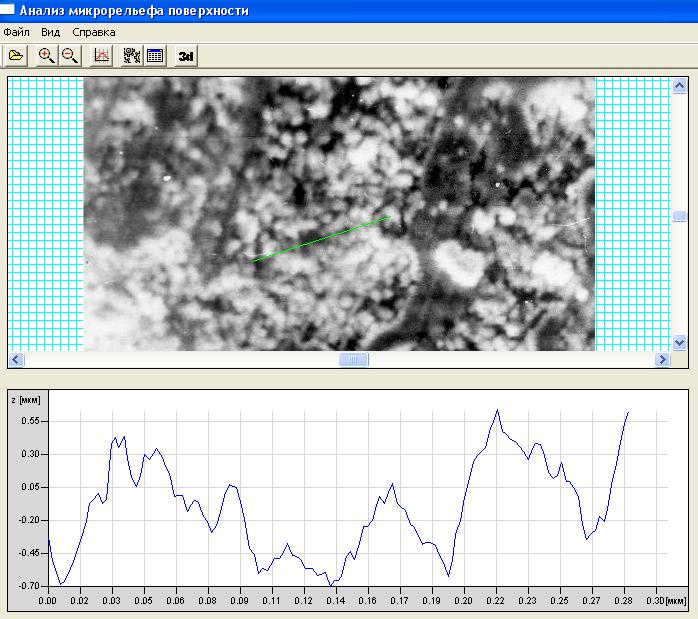
Рис. 1. Интерфейс пользователя
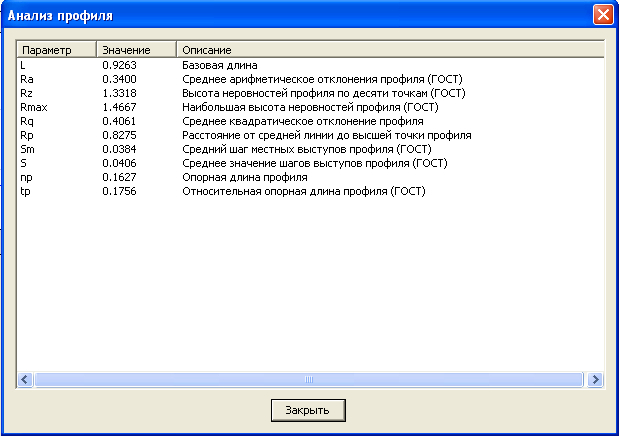
Рис. 2. Результаты вычислений
УДК 658.562
КОНСТРУКТИВНО-ТЕХНОЛОГИЧЕСКИЕ РЕШЕНИЯ
ПО ПОВЫШЕНИЮ КАЧЕСТВА ДЕТАЛЕЙ ПОДЗЕМНОГО НЕФТЕГАЗОВОГО ОБОРУДОВАНИЯ
Г.А. Сухочев, Д.М. Небольсин
Задачу технологического обеспечения равномерности и сплошности поверхностной обработки предлагается созданием стабильного контактного давления гранулированной рабочей среды по профилю обрабатываемой поверхности. Предложены компоновочные решения по созданию специализированных средств технологического оснащения, обосновано использование комбинированной струйно-динамической обработки микрошариками.
Подземное скважинное нефтегазовое оборудование работает при комплексном воздействии нестабильных динамических нагрузок, повышенных температур, агрессивной газожидкостной среды, содержащей соединения водорода, также на проточных поверхностях в местах концентрации загрязнений откладываются парафины, газовый конденсат и песок. В такой агрессивной среде наибольшим воздействиям подвержены детали проточной части (корпуса, стволы, переводники). При этом оборудование должно быть стационарно-съемным и ремонтопригодным в условиях мастерских. От надежности и долговечности деталей подземного нефтегазового оборудования зависит работа комплекса в целом, так как при выходе данного оборудования из строя наносится непоправимый ущерб экологии, теряются колоссальные денежные средства.
Одним из препятствий в достижении и поддержании, в процессе эксплуатации, заданных показателей качества является присутствие технологически наследованного трещиноватого слоя внутренних поверхностей длинномерных деталей. Анализ предварительных исследований показывает зависимость эксплуатационных показателей от двух основных факторов [1]:
механических свойств и характеристик уплотнения материала в зоне концентратора напряжений;
проницаемость поверхностного слоя для химически активных веществ.
В подобных случаях повышение долговечности и безотказности подземного нефтегазового оборудования решается как конструктивными, так и технологическими методами. В качестве конструктивных методов для повышения долговечности и безотказности подземного нефтегазового оборудования применяется защитное покрытие, материалы с высокими механическими свойствами, специальные виды присоединительных резьб, соответствующих стандартам API и ISO 9000. Защитное покрытие, по технологическим причинам, не всегда получается с требуемым качеством из-за труднодоступности зоны покрытия в глубоких отверстиях (рис. 1), и это не приводит к ощутимому повышению ресурса работы таких деталей.
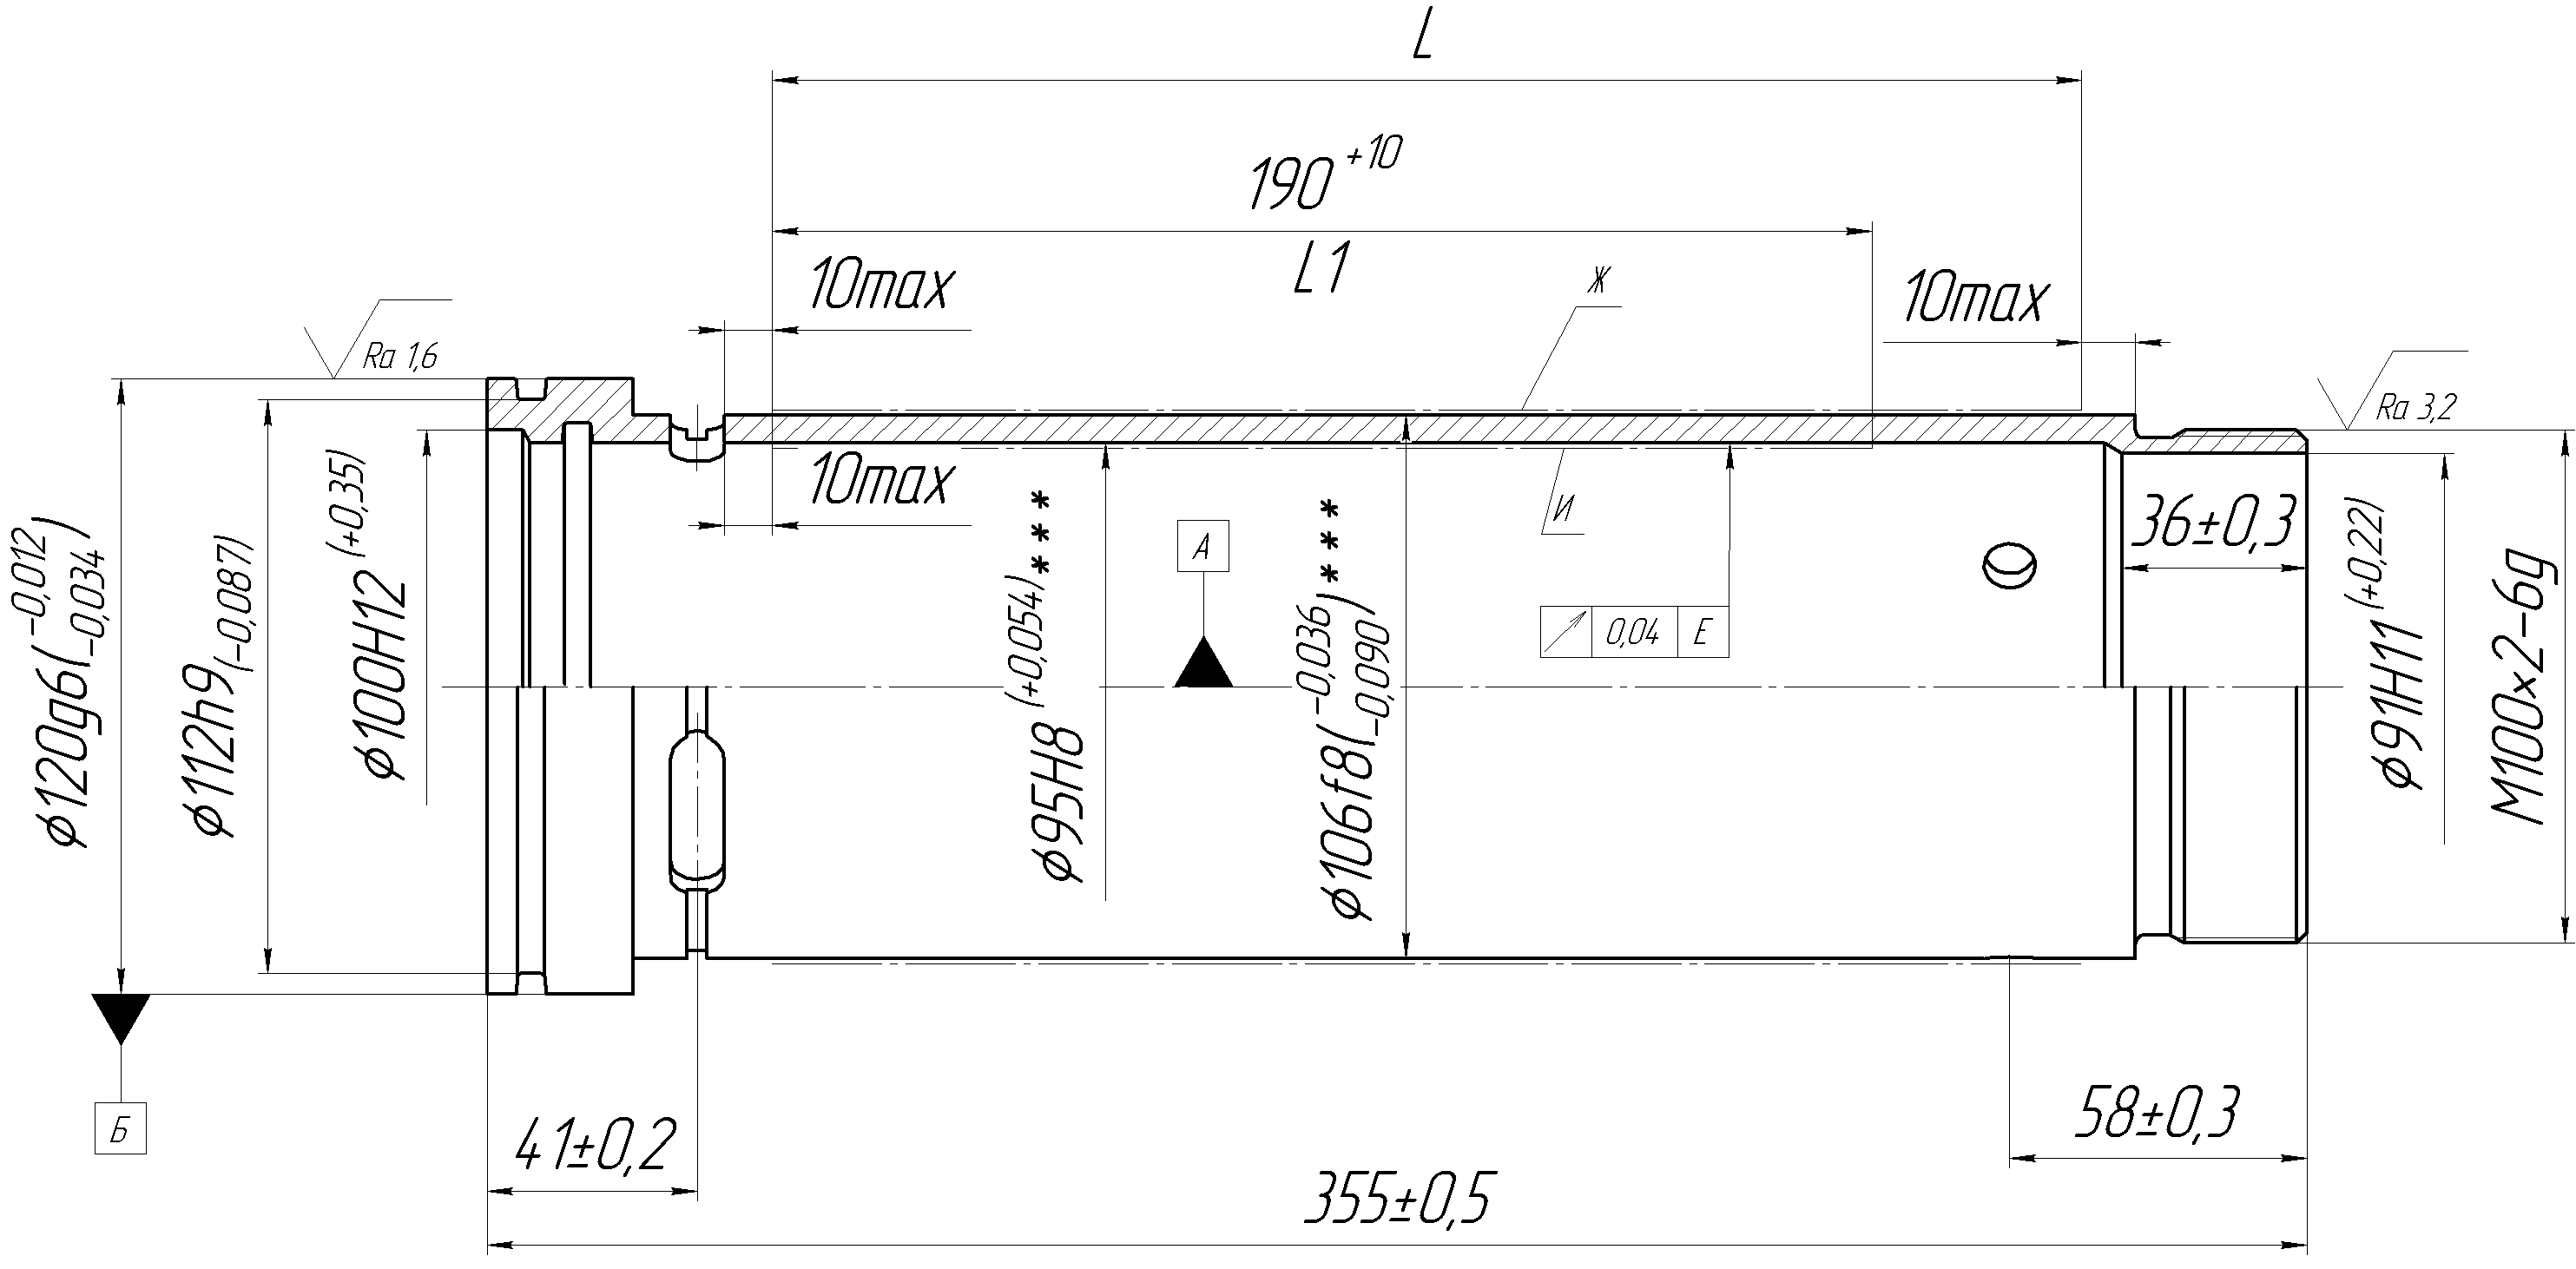
Рис.
1. Типовая деталь «поршень» с внутренними
и наружными рабочими поверхностями.
Покрытие поверхностей Ж, И на расстояния
L,
L1
соответственно X9…18
тв. После покрытия – полировать
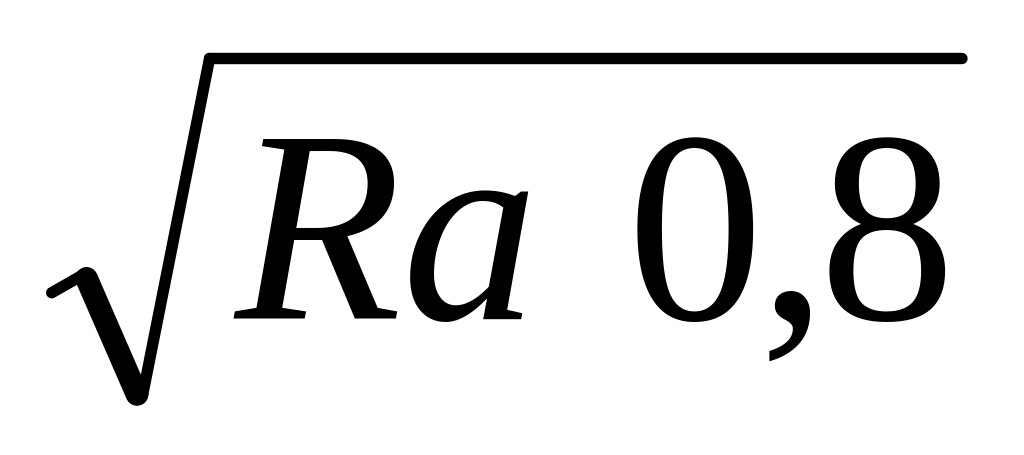 .
Допускается покрытие остальных
поверхностей, кроме резьб. На покрытии
не допускаются царапины, задиры.
Технологические методы реализуется за счет использованиея прогрессивных методов нанесения покрытий, а также технологическим обеспечением стабильной системы геометрических и физико-механических параметров состояния поверхностного слоя, определяющих их эксплуатационные свойства. Необходимо оптимизировать процессы поверхностной обработки таким образом, чтобы наследованные концентраторы напряжений устранялись, либо исключалась возможность их дальнейшего развития в процессе эксплуатации. Следовательно, должна обеспечиваться адгезия покрытий с основным материалом и их минимальная проницаемость для агрессивных сред в процессе эксплуатации. В ряде случае применение отделочно-упрочняющей комбинированной обработки позволяет обойтись даже без защитного покрытия [1]. Так, в работе [2] отмечено положительное влияние струйной упрочняющей обработки микрошариками до и после нанесения защитного покрытия.
Для равномерной обработки поверхности были предложены компоновочные решения по созданию специализированных средств технологического оснащения для стабилизации режимов струйно-динамической обработки микрошариками [3]. На рис. 2 представлен вариант конструкции установки, которая содержит рабочую камеру 1 с бункером 2, смонтированный в этой камере струйный аппарат эжекторного типа 3, сообщенный с источником и трубопроводом 4 для всасывания микрошариков 5.
Устройство подачи рабочей среды через трубопровод 4 в струйный аппарат вы полнено в виде крыльчатки 6, связанной с приводом 7 с помощью цепной передачи 8. Эта крыльчатка выполнена в виде конусного приемного бункера, сообщенного с бункером рабочей камеры выпускным патрубком 9. Радиальные каналы крыльчатки сообщены с одной стороны с патрубком 9 (через осевое отверстие приемного бункера), а с другой стороны через отверстие 10 с полостью ступицы крыльчатки, присоединенной к полому валу 11 привода вращения крыльчатки. Обрабатываемая деталь 12 установлена в камере на валу 13 с возможностью вращения от привода 14. В бункер 2 рабочей камеры 1 засыпают необходимое количество гранулированной рабочей среды 5, которая по патрубку 9 размещается в нижерасположенные участки полостей каналов крыльчатки 6.
Процесс обработки начинают включением привода 14, подачей сжатого воздуха в струйный аппарат 3 и включением привода 7 вращения крыльчатки. При этом во всасывающем трубопроводе 4 и полости вала 11 создается разрежение воздуха, а за счет вращения крыльчатки 6 стенками ее каналов осуществляется круговое перемещение рабочей среды 5.
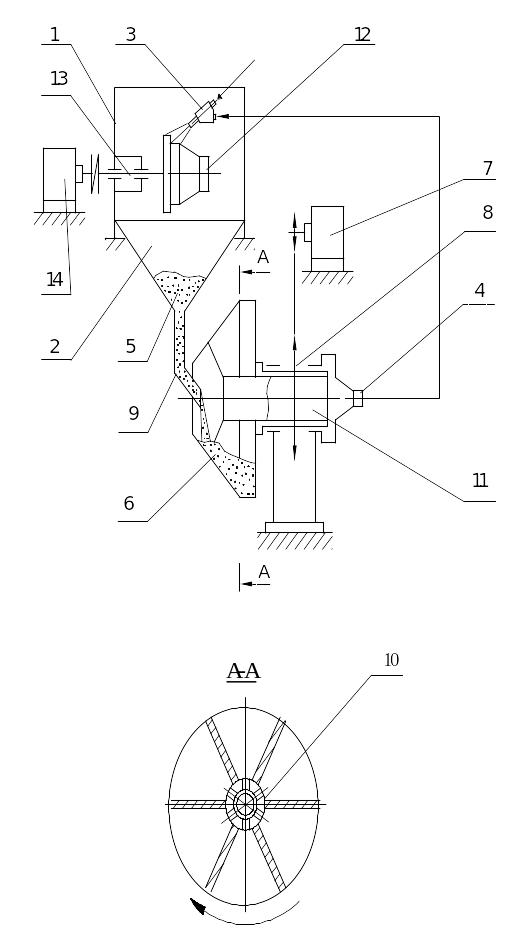
Рис. 2. Схема установки с устройством для стабилизации режимов упрочнения
Таким образом через вышерасположенные отверстия 10 в ступице крыльчатки осуществляется дозированная подача рабочей среды в полость ступицы, затем, через полый вал 11, всасывающий трубопровод и струйный аппарат – на поверхность обрабатываемой детали 12. После окончания обработки отключаются приводы 7 и 14, прекращается подача сжатого воздуха. Рабочая среда перемещается в исходное положение в полость крыльчатки 6. Дозирующая крыльчатка в данном случае исключает возможность значительного временного изменения плотности потока рабочей среды и обеспечивает стабильность процесса упрочнения в технологически доступных местах межлопаточного канала. Предложенное решение по конструкции установки для струйнодинамической отделочно-упрочняющей обработки деталей обеспечивает дистанционную подачу рабочей среды в струйный аппарат эжекторного типа, что снижает энергопотребление на 10…15% и повышает надежность устройства. Для интенсификации процесса и исключения явления шаржирования обрабатываемой поверхности материалом микрошариков предлагается ввести в конструкцию установки дополнительные устройства для наложения на деталь тока низкого напряжения и смачивания токопроводящей жидкостью [1].
Литература
1. Сухочев Г.А. Управление качеством изделий, работающих в экстремальных условиях при нестационарных воздействиях / Г. А. Сухочев. – М.: «Машиностроение», 2004. – 287 с.
2. Гореликов В. Н. Упрочнение винтовых поверхностей фасонных деталей комбинированной обработкой / В. Н. Гореликов, С.Н. Коденцев, Е.Г. Сухочева // Заготовительные производства в машиностроении. – 2007. – № 4. – С. 38–42.