Дипломная (вкр): Обеспечение прочности змеевиков трубчатых печей как цельной конструкции
Величина конвективной секции, как правило, подбирается с таким расчетом, чтобы температура продуктов сгорания, выходящих в боров, была почти на 150 °С выше, чем температура нагреваемых веществ при входе в печь. Поэтому тепловая нагрузка труб в конвективной секции меньше, чем в радиационной, что обусловлено низким коэффициентом теплоотдачи со стороны дымовых газов. С внешней стороны иногда эти трубы снабжаются добавочной поверхностью - поперечными или продольными ребрами, шипами и т. п.
Нагреваемое углеводородное сырье проходит последовательно сначала по змеевикам камеры конвекции, а затем направляется в змеевики камеры радиации. При таком противоточном движении сырья и продуктов сгорания топлива наиболее полно используется тепло, полученное при его сжигании [9].
Принцип действия печи следующий. Топливо сжигается с помощью горелок, расположенных на стенах или полу камеры радиации. Продукты сгорания (газы) топлива из камеры радиации поступают в камеру конвекции, направляются в дымоход и по дымовой трубе уходят в атмосферу.
Сырье, которое необходимо нагреть одним или несколькими потоками поступает в трубы конвективного змеевика, проходит трубы экранов камеры радиации и нагретое до нужной температуры, выходит из печи.
Термическое воздействие на исходные материалы в рабочей камере печи необходимо для получения заданных целевых продуктов.
Основной частью трубчатой печи является радиационная секция, которая одновременно является и камерой сгорания.
Передача тепла в радиационной секции осуществляется преимущественно излучением, вследствие высоких температур газов в этой части печи.
Тепло, передаваемое конвекцией, является только небольшой частью от общего количества переданного тепла, так как скорость газов, движущихся вокруг труб, большей частью определяется только локальной разностью удельных весов газов, и передача тепла естественной конвекцией незначительна [10].
Продукты сгорания топлива являются первичным и главным источником тепла, поглощаемого в радиационной секции трубчатых печей. Тепло, выделившееся при горении, поглощается трубами радиационной секции, создающими так называемую поглощающую поверхность. Футеровка радиантной секции создает так называемую отражающую поверхность, которая (теоретически) не поглощает тепла, переданного ей газовой средой печи, а только излучением передает его на трубчатый змеевик. Около 60…80 % всего используемого тепла в печи передается в камере радиации, остальное - в конвективной секции. Температура газов, выходящих из радиационной секции, обычно достаточно высока, и тепло этих газов можно использовать далее в конвективной части печи. Камера конвекции служит для использования физического тепла продуктов сгорания, выходящих из радиационной секции обычно с температурой 700…900 °С. В камере конвекции, тепло к сырью передается в основном конвекцией.
Нагреваемое углеводородное сырье проходит последовательно сначала по змеевикам камеры конвекции, а затем направляется в змеевики камеры радиации. При таком противоточном движении сырья и продуктов сгорания топлива наиболее полно используется тепло, полученное при его сжигании [11].
Принято считать, что металл трубчатых печей нефтехимических установок, под воздействием температурно-временных факторов, рабочих сред и напряжений претерпевает структурные и фазовые превращения, что, в конечном счете, приводит к деградации служебных свойств. В методике АО ОТ ВНИИнефтемаш в основу содержания работ по оценке технического состояния печи, при соблюдении требований по режиму работы и безопасной эксплуатации, положены представления о возможных отказах, имеющих следующие причины:
наличие в металле, сварных или вальцованных соединениях дефектов, возникших при изготовлении, монтаже, ремонте или эксплуатации, развитие которых может привести к разрушению основных нагруженных элементов печи;
изменения геометрических размеров и формы элементов (в результате высокотемпературной пластической деформации, коррозионного и эрозионного износа и т.д.) по отношению к первоначальным вызывающим превышение действующих в материале напряжений над расчетными;
изменение структуры и механических свойств металла и сварных соединений в процессе высокотемпературной длительной эксплуатации, которые могут привести к снижению конструктивной прочности основных элементов печи [12].
.2 Износ печного оборудования
Причины аварий
К одним из самых опасных видов производств относятся
нефтеперерабатывающие, нефтехимические и химические заводы. Это связано не
только с тем, что на них перерабатывается, производится, хранится большое
количество опасных веществ, но и с близким расположением населенных пунктов.
Также особую опасность представляет «плотная» застройка установок, что создает
дополнительную угрозу возникновения техногенной опасности. Одним из главных
критериев при оценке и обеспечении промышленной безопасности в нефтепереработке
является проведение анализа безопасности эксплуатации производства. В связи с
этим, для качественной оценки причин аварий необходимо проводить анализ
статистических данных (таблица 1.1).
Таблица 1.1- Статистика аварий за 2008-2014 годы
|
№ п/п |
Объект |
Причина опасного события |
Вид опасного события |
Убыток(жертвы) |
|
1 |
ООО «Томскнефтехим» 2007 г |
Несоответствие действующей схеме сброса этилена проекту |
Взрыв этилена |
143 млн. руб., 1 человек погиб, 3 пострадало |
|
2 |
ОАО «Саратовский НПЗ» 2007г |
Недостаточное техническое оснащение установки, а также низкий уровень управления технологическим процессом со стороны руководства цеха |
Возгорание в печи вакуумного блока установки ЛОУ АВТ-6 |
4,1 тыс.руб. |
|
3 |
ОАО «Ярославский НПЗ» 2007г |
Произошел разлив 100 т нефти |
Возгорание нефти |
Нет данных |
|
4 |
ОАО "Саянскхимия" 2007г |
Взрыв в печи по производству дихлорэтана |
Взрыв |
4 человека погибло |
|
5 |
ОАО «Омский НПЗ» 2007г |
Противоаварийная система оказалась отключена и не смогла вовремя перекрыть подачу газа |
Взрыв в печи установки по первичной переработке нефти АТ-9 |
18 млн.долл. |
|
6 |
ОАО «ЛУКОЙЛ- Волгограднефте- переработка» 2007 г |
Разгерметизация ЭЛОУ АВТ-6 |
Взрыв, пожар |
> 3 млн. руб |
|
7 |
ООО «Ставролен» 2007 г |
Разгерметизация ЭЛОУ АВТ-6 |
Воспламенение ГЖ, пожар |
> 3 млн. руб |
|
8 |
ОАО «Стерлитамакский нефтехимический завод» 2007 г |
Разгерметизация ЭЛОУ АВТ-6 |
Воспламенение ГЖ, пожар |
> 3 млн. руб |
|
9 |
ОАО «Уфимский НПЗ» 2007 г |
Разгерметизация ЭЛОУ АВТ-6 |
Воспламенение ГЖ, пожар |
> 3 млн. руб |
|
10 |
ОАО «Славнефть- Ярославнефторгсинтез» 2007 г |
Разгерметизация ЭЛОУ АВТ-6 |
Воспламенение ГЖ, пожар |
> 3 млн. руб |
|
11 |
ООО «Киришинефтергсин- тез» 2008г |
Разрушение установки гид- роочистки дизельного топлива |
Взрыв |
118 млн. руб. 5 человек погибли |
|
12 |
ООО «Ставролен» 2008 г |
Несанкционированные действия персонала на установке полимеризации |
Взрыв, пожар |
226 млн. руб. 4 человека погибли |
|
13 |
ООО «Славянский битум ный завод» 2009 г |
Перегрев мазута в резервуаре |
Взрыв |
> 4 млн. руб. 2 человека погибли |
|
14 |
ООО «Уралоргсинтез» 2009 г |
Разгерметизация трубопровода |
Пожар |
> 1 млн. руб |
|
15 |
ООО «Ставролен» 2009 г |
Разгерметизация трубопровода |
Пожар |
> 1 млн. руб |
|
16 |
ЗАО «Таймырская топливная компания» 2009 г |
Разгерметизация трубопровода |
Пожар |
> 1 млн. руб |
|
17 |
ООО «ЛУКОЙЛ- Нижегород-нефтеоргсинтез» 2009 г |
Разгерметизация АВТ-5 |
Пожар |
> 1 млн. руб |
|
18 |
ООО «ЛУКОЙЛ-Перм- нефтеоргсинтез» 2009 г |
Разгерметизация трубопровода |
Взрыв |
> 1 млн. руб |
|
19 |
ООО «Газпромнефть- Тюмень» 2009 г |
Неправильная организация работ по очистке резервуара |
Взрыв, пожар |
> 1 млн. руб |
|
20 |
ООО «Забайкальская НК» 2010 г |
Разрушение оборудования |
Взрыв, пожар |
41 млн. руб. |
|
21 |
ООО «Ставролен» 2011 г |
Разрушение оборудования |
Взрыв, пожар |
0,8 млн. руб. |
|
22 |
ООО «ВПК-Ойл» 2011 г |
Организационные причины |
Взрыв, пожар |
> 1 млн. руб |
|
23 |
ООО «РН Комсомольский НПЗ» 2013 г |
Длительная эксплуатация (с 20 по 26 февраля 2013 года) змеевика нагревательной печи при температуре, значительно превышающей предельную температуру эксплуатации стали, из которой изготовлен змеевик печи; |
Возгорание в топочном пространстве нагревательной печи П-1-201 |
Нет данных |
|
24 |
ОАО «Ачинский нефтеперерабатывающий завод Восточной нефтяной компании» 2014 г |
Разгерметизация шлемовой колонны К-401 |
Возгорание |
8 человек погибло |
Анализ причин аварий.
Причины аварий в нефтеперерабатывающей промышленности делятся на две категории: организационные и технические. Техническими причинами возникновения и развития аварий являются неудовлетворительное состояние технических устройств, а также несовершенство технологий или конструктивные недостатки. K организационным причинам относятся: нарушение технологии переработки, неорганизованность плана работ, неэффективность производственного контроля, намеренное отключение средств противоаварийной защиты, не соблюдение требований промышленной безопасности, несанкционированные действия исполнителей работ. На организационные причины приходится более 70% аварий [13].
Как показывает статистика, значительная часть аварийных ситуаций также связана с износом оборудования и проведением ремонтных работ подрядными организациями, нарушения руководством предприятий требований законодательства в области промышленной безопасности на опасных производственных объектах.
Причины возникновения аварий на НПЗ, связанные с оборудованием,
расположенным на открытых площадках, представлены в таблице 1.2.
Таблица 1.2 - Причины аварий на площадках
|
Причина аварий |
Количество аварий,% |
|
Выход продукта через сальники, прокладки и т.д. |
30,2 |
|
Нарушение режима эксплуатации технологической линии |
16,9 |
|
Некачественный монтаж оборудования |
14,1 |
|
Коррозия оборудования |
12,1 |
|
Прогар труб |
8,5 |
|
Переполнение промканализации |
10,6 |
|
Прочие |
10,6 |
Пожаровзрывоопасность отдельных блоков наружных технологических установок
определяется характером сырья, готовой продукции, параметрами технологического
процесса и особенностями оборудования. Отдельные элементы схем, например,
открытые трубчатые печи, являются источниками не только образования
взрывоопасных смесей, но и их воспламенения [14]. Распределение количества аварий
по видам оборудования представлено в таблице 1.3.
Таблица 1.3 - Распределение количества аварий по видам технологического оборудования
|
Оборудование |
Количество аварий, % |
|
Технологические трубопроводы |
31,2 |
|
Насосные станции |
18,9 |
|
Емкостные аппараты (теплообменники, дегидраторы) |
15,0 |
|
Печи |
11,4 |
|
Ректификационные, вакуумные и прочие колонны |
11,2 |
|
Промканализация |
8,5 |
|
Резервуарные парки |
3,8 |
Трубы и двойники трубчатых печей технологических установок работают в очень жестких условиях, особенно при переработке сернистых, агрессивных нефтей и их продуктов. В процессе эксплуатации наблюдаются следующие основные виды износа:
износ труб по внутренней поверхности, т. е. увеличение внутреннего диаметра; утончение стенки трубы; при этом в местах развальцовки и в непосредственной близости к двойнику наблюдается наиболее интенсивный износ;
износ печных труб по наружной поверхности, образование окалины, а затем сетки криппа;
увеличение наружного диаметра труб (отдулины); прогары их;
износ отбуртовки труб;
деформация (прогиб) печных труб из-за обрыва подвесок;
для двойников наблюдается износ по внутренней поверхности.
Перечисленные виды износа являются наиболее частыми причинами замены труб в печах различных технологических установок и связаны с целостностью или прочностными свойствами трубы. Кроме того, замена трубы возможна вследствие выхода из строя трубы смежной по двойнику или износа двойника.
Важнейший и ответственный элемент печи - трубчатый
змеевик, который изготавливается из бесшовных цельнонатянутых труб, соединенных
между собой с помощью двойников или сварных калачей. Он работает в весьма
жестких условиях: наружная сторона испытывает термическое и окисляющее действие
топочных газов, износ его внутренней поверхности зависит от агрессивности
перерабатываемого сырья. Наиболее важным является образование и отложение на
стенках змеевика продуктов глубокого уплотнения - кокса и сажи. При высоких
температурах эксплуатации в трубах печей происходит интенсивное науглероживание
их внутренней поверхности за счет диффузии углерода из кокса. Науглероживание
металла ведет к резкому снижению его пластичности и охрупчиванию, изменению
прочностных свойств и медленному, постепенному изменению структуры. Это
приводит к выходу труб из строя [15].
1.3 Изменение механических и металлографических свойств металла печных труб в процессе эксплуатации
В печах некоторых установок есть большие зоны, трубы которых работают более 10-11 лет и находятся в хорошем состоянии (при визуальном наблюдении). Еще в большей степени это относится к двойникам, срок службы которых для целого ряда установок доходит до десятков лет [16].
Однако в металле труб могут происходить медленные, постепенные изменения свойств, которые с течением времени могут привести к внезапному выходу труб из строя.
С этой целью были исследованы механические и металлографические свойства образцов из 105 труб печей различных технологических установок; образцы были взяты из труб, удаленных либо из-за износа по внутренней поверхности, либо из-за появления отдулин, сетки криппа, прогаров.
Испытание металла труб на растяжение проводилось кратковременным способом. Механические испытания - при комнатной температуре.
На рисунках 1.3 - 1.9 представлены наиболее
характерные изменения структур металла печных труб, а также структуры металла
новой трубы из стали 15Х5М [5].
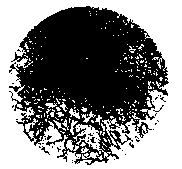
Рисунок 1.3 - Структура стали 15Х5М в новой трубе:
феррит + точечный перлит, равномерно распределенный по всему полю. Балл зерна 8
х 500
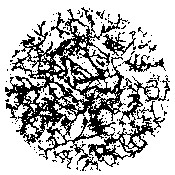
Рисунок 1.4 - Структура стали 15Х5М в трубе правого
подового экрана ПЛС установки термического крекинга, проработавшей 8 месяцев и
удаленной, как сдвоенная
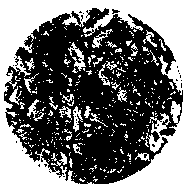
Рисунок 1.5 - Структура стали 15Х5М в трубе
потолочного экрана ПТС установки термического крекинга, проработавшей 2 месяца
и удаленной из-за появления отдулипы.
Ясно видна коагуляция структурных составляющих,
выпадение карбидов в основном по границам зерен и ближе к границе зерен. Балл
зерна 7 х 500
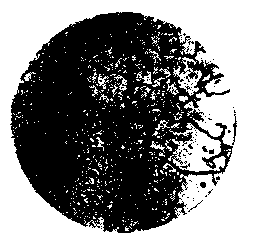
Рисунок 1.6 - Сруктура стали 15Х5М в трубе подового
экрана печи атмосферной части установки АВТ, проработавшей 3 года 9 месяцев и
удаленной из-за появления сетки криппа
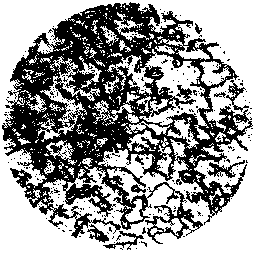
Рисунок 1.7 - Структура стали 15Х5М в трубе
потолочного экрана печи атмосферной части установки АВТ, проработавшей 5 лет и
удаленной из-за прогиба
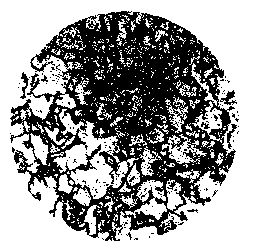
Рисунок 1.8 - Структура стали 15Х5ВФ в трубе подового
экрана печи II-2 установки селективной очистки
масел (37/1), проработавшей 3 года 11 месяцев и удаленной из-за появления
сквозных поперечных трещин
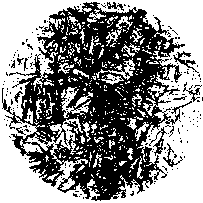
Рисунок 1.9 - Структура стали 15Х5М в трубе
потолочного экрана печи П-2 установки 35/1, проработавшей 2 года 11 месяцев и
удаленной из-за прогиба
Результаты испытаний механических и металлографических свойств металла труб позволяют сделать некоторые выводы.
У 26% всех исследованных труб наблюдается изменение металлографической структуры [17]:
коагуляция структурных составляющих;
выпадение карбидов по границам зерен, утолщение этих границ и некоторый рост зерна.
Во многих случаях наблюдается науглероживание металла труб с внутренней и обезуглероживание с наружной поверхности. В некоторых образцах отмечена деформация зерна, вытянутость его в направлении, перпендикулярном диаметру трубы. Наибольший процент труб с измененной структурой приходится на потолочные и подовые экраны ПТС (46,1%), так как именно в этих зонах металл труб подвергается воздействию наиболее высоких температур [18].
Однако изменение этих свойств во времени для разных установок неодинаково. Если для труб ПТС установок термического крекинга изменение структуры отмечается уже через 300-400 ч эксплуатации, то для труб других установок - через 8000 ч и более.
Таким образом, длительность эксплуатации имеет такое же влияние на изменение металлографических свойств, как и повышение температуры стенок трубы. При этом у 70% испытанных труб в печах всех рассмотренных установок структура металла не изменилась. Многие из этих труб проработали более 40000 - 60000 ч. Изменения металлографических свойств металла не оказывают заметного влияния на его механические свойства.