Материал: Обработка резанием вольфрамовых сплавов. учебное пособие. Жачкин С.Ю
В первой серии экспериментов определялась вероятность роста трещин при изменении прикладываемой нагрузки и постоянной величине контактной поверхности. Определение вероятности разрушения производилось по результатам 20 испытаний на каждом уровне нагрузки в различных точках поверхности. Во второй серии экспериментов вероятность роста дефекта в зависимости от площади контактной поверхности определяли при постоянной нагрузке.
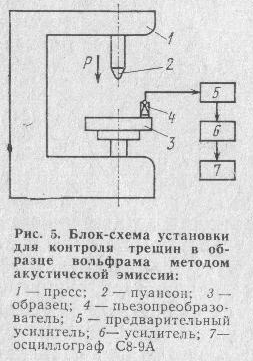
Рис. 5 Блок-схема установки для контроля трещин в образце вольфрама методом акустической эмиссии?
1 – пресс;
2 – пуансон;
3 – образец;
4 – пьезопреобразователь;
5 – предварительный усилитель;
6 – усилитель;
7 - осциллограф
Экспериментальные данные по вероятности
развития трещин в исследуемой области
контактных нагрузок и площадей
обрабатывали по методу наименьших
квадратов с целью получения эмпирических
зависимостей
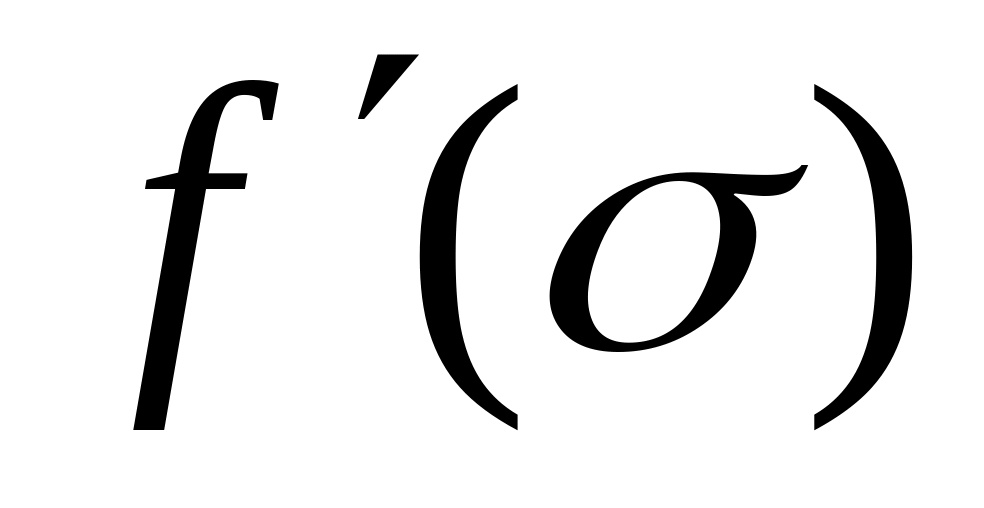 и
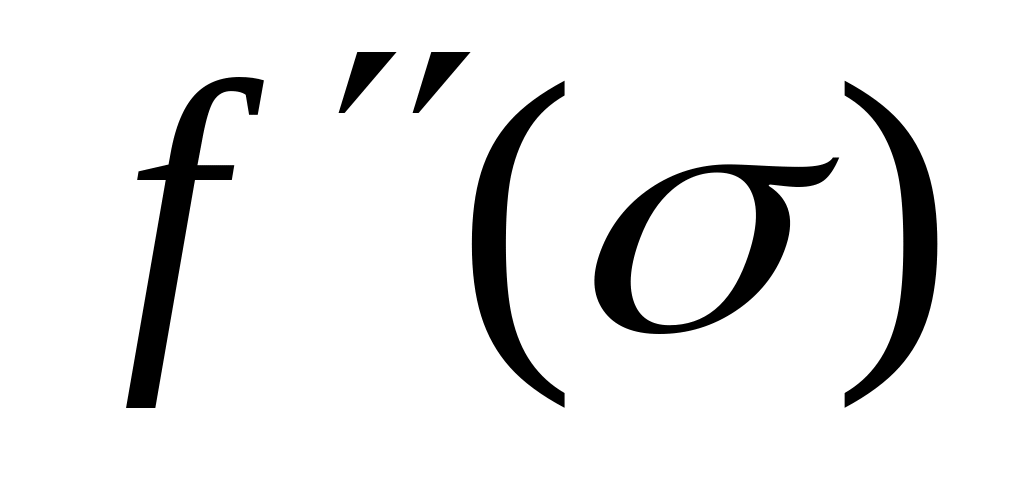
 которые после подстановки в выражение
(11) имеют вид
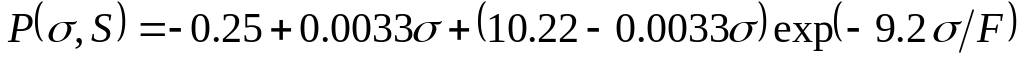 (13)
График изменения вероятности развития опасного дефекта в зависимости от контактных напряжений при различных силах зажима представлен на рис. 6. Кривые графика имеют экстремальный характер, что подтверждает предположение о неоднозначном влиянии контактных напряжений на вероятность развития дефектов. Таким образом, в каждом конкретном случае закрепления деталей из вольфрама можно по вышеприведенной методике найти площадь контактной поверхности, обеспечивающую минимальную вероятность развития начальных дефектов при заданной силе зажима.
Были проведены также эксперименты по выяснению влияния различных прокладок между образцом и индентором на величину критической силы. Исследовали прокладки из меди, стали Х18Н9Т и закаленной стали по HRC 40—45 и НRС 58— 60. Установлено, что материал прокладок оказывает влияние на величину критической силы. При непосредственном вдавливании индентера (НRС 62—64) эта сила равна 47∙102 кгс, при прокладке из стали твердостью HRC 40—45 32•102 кгс, твердостью НRС 52—58 40∙102, медной прокладки 20∙102 и стали Х18Н9Т 27∙102 кгс.
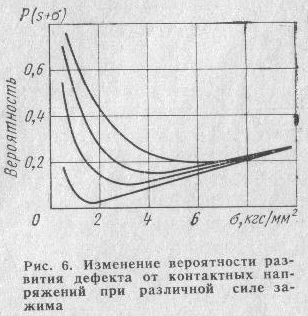
Рис. 6 Изменение вероятности развития дефекта от контактных напряжений при различной силе зажима
Снижение критической силы в случае применения пластичных прокладок можно объяснить тем, что при их пластическом деформировании в зоне контакта силы трения между прокладкой и образцом создают дополнительные напряжения растяжения, которые и являются причиной развития дефекта.
Результаты проведенного анализа влияния контактных напряжений на вероятность развития дефектов можно распространить и на случай обработки вольфрама резанием. Действительно, действующие при обработке резанием силы много меньше сил крепления детали и локализованы в небольшой зоне контакта. Это позволяет предположить, что влияние данной зоны на начальные дефекты материала будет невелико, т. е. обработка резанием не может существенным образом изменить степень дефектности материала. Экспериментальные данные это предположение подтверждают, так как в процессе резания происходит мощная генерация различных механических волн, в том числе и волн ЛЭ [6].
2.2 Особенности кинематики процесса резания с воздействием вынужденных колебаний
При обработке труднообрабатываемых материалов, таких,, как нержавеющие стали, жаропрочные сплавы на основе никеля, высокопрочные стали, хорошие результаты получены при применении резания с колебаниями [26, 33]. Например, сверление с колебаниями жаропрочного сплава ЖС-6КП повышает производительность в 3—5 раз. Колебания оказывают положительное влияние также и на операциях точения, резьбонарезания, протягивания, шлифования.
Резание с колебаниями заключается в том, что на обычную кинематическую систему СПИД накладываются вынужденные колебания звуковой или ультразвуковой частоты инструмента относительно заготовки. Различают колебания в направлении главного движения, т. с. колебания вдоль оси Z — тангенциальные колебания; колебания в направлении продольной подачи; колебания вдоль оси X—осевые; колебания в направлении, перпендикулярном оси детали (но оси, У)- радиальные колебания.
Процесс резания с колебаниями значительно сложнее обычного, так как колебания инструмента влияют на силы резания, трение на контактных поверхностях, температуру, износ инструмента, действие технологических сред и т. п.
Дополнительные колебания резца относительно заготовки вызывают периодическое изменение параметров процесса резания: величины и направления вектора действительной скорости резания с; кинематических углов инструмента; сечения срезаемого слоя.
Наиболее простой случай — свободное прямоугольное резание, когда резец наряду с главным движением дополнительно совершает гармонические колебания с амплитудой А и частотой ω в произвольном направлении (рис. 7).
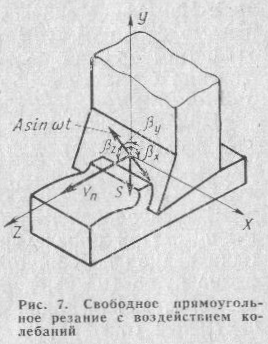
Рис. 7 Свободное прямоугольное резание с воздействием колебаний
Движение любой точки режущей кромки относительно неподвижной системы координат можно выразить уравнениями
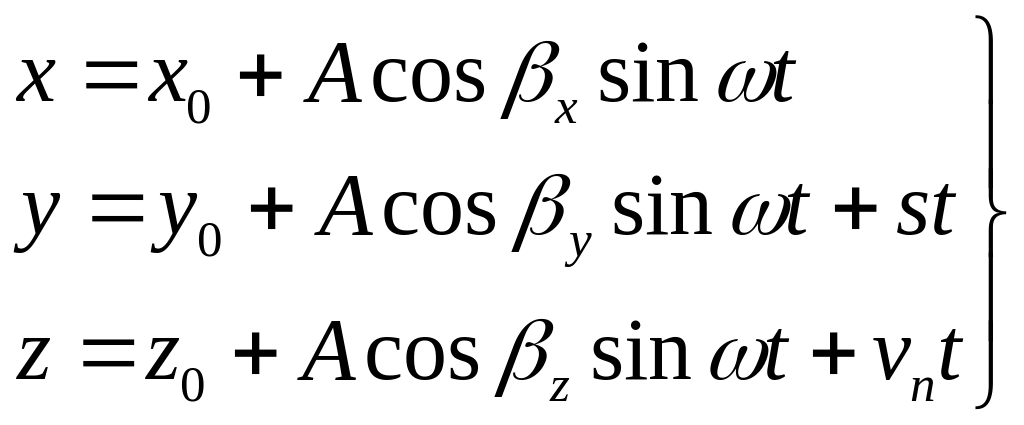 (14)
где х, у, z
— перемещения в направлении
соответствующих координатных осей;
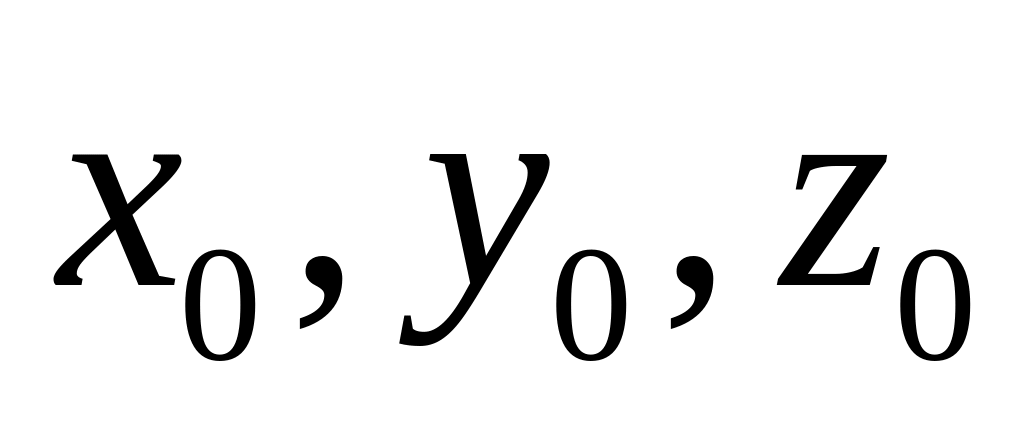 -
начальные координаты точки;
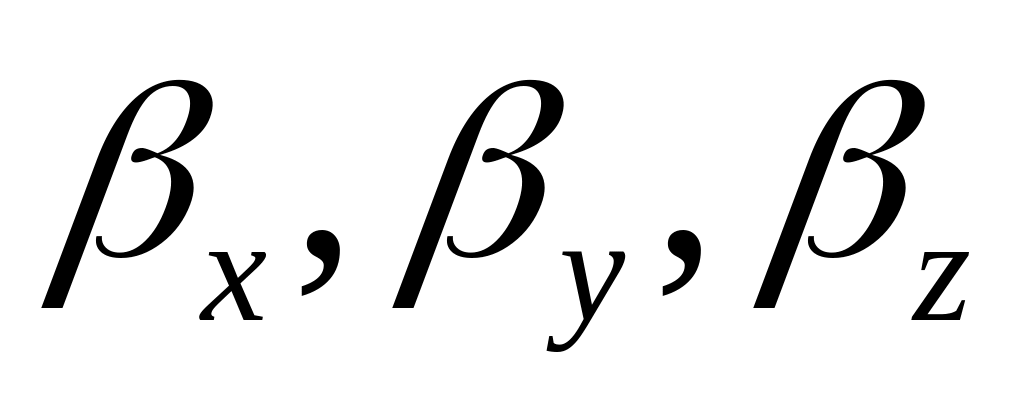 -углы
между направленbем
колебательного перемещения и
соответствующими координатными осями;
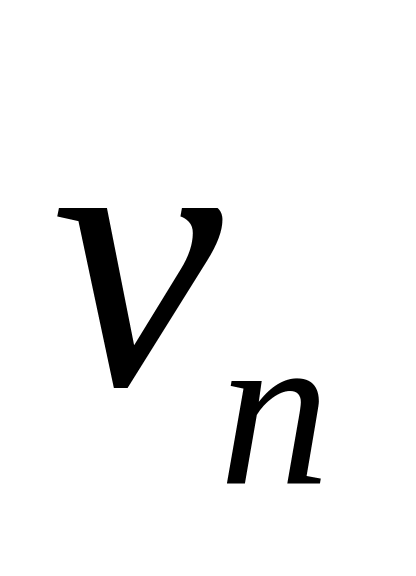 —
постоянная скорость перемещения резца;
S— подача.
Для упрощения примем
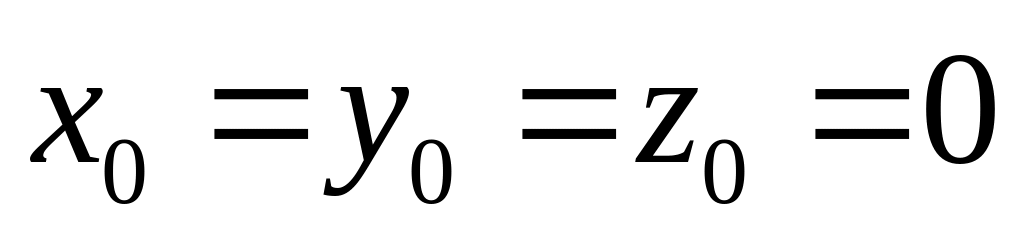 ,
тогда
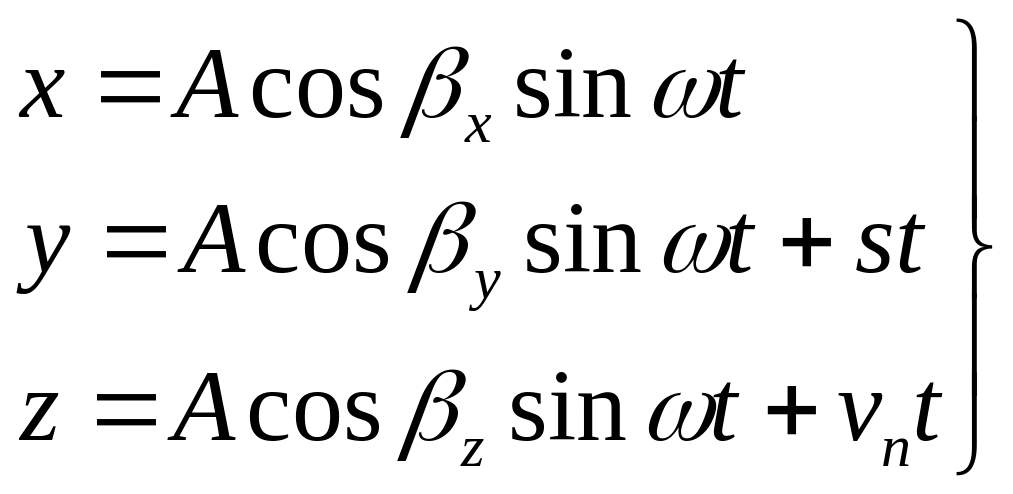 (15)
Рассмотрим частный случай продольного точения в условиях несвободного резания, когда направление колебаний совпадает с направлением одной из координатных осей - осью Z.
При резании
с тангенциальными колебаниями
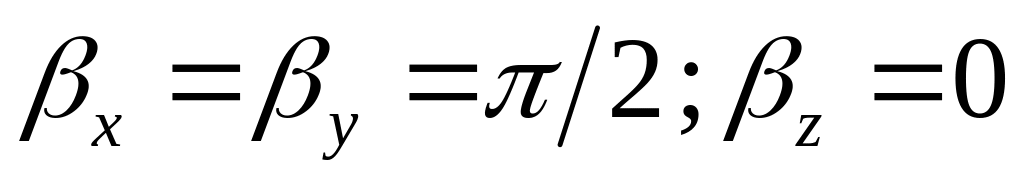
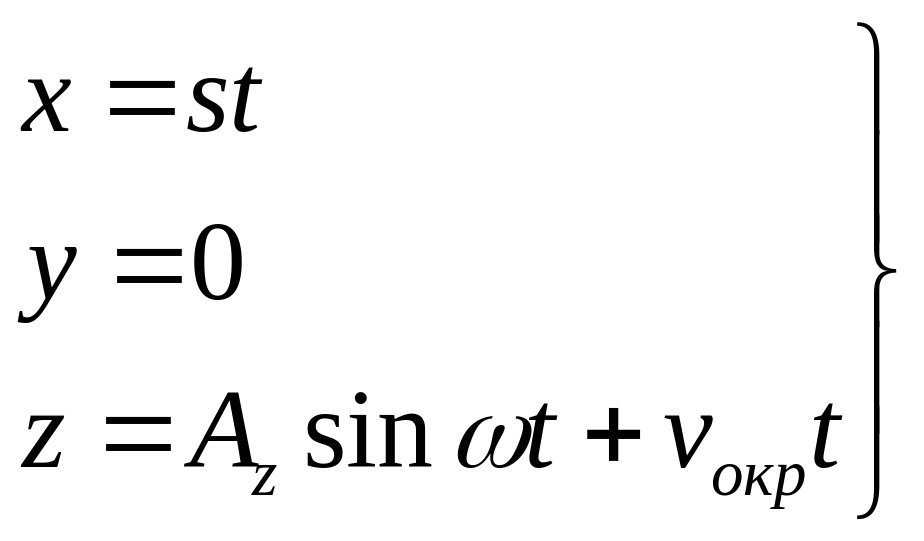 (16)
Дифференцируя, получим
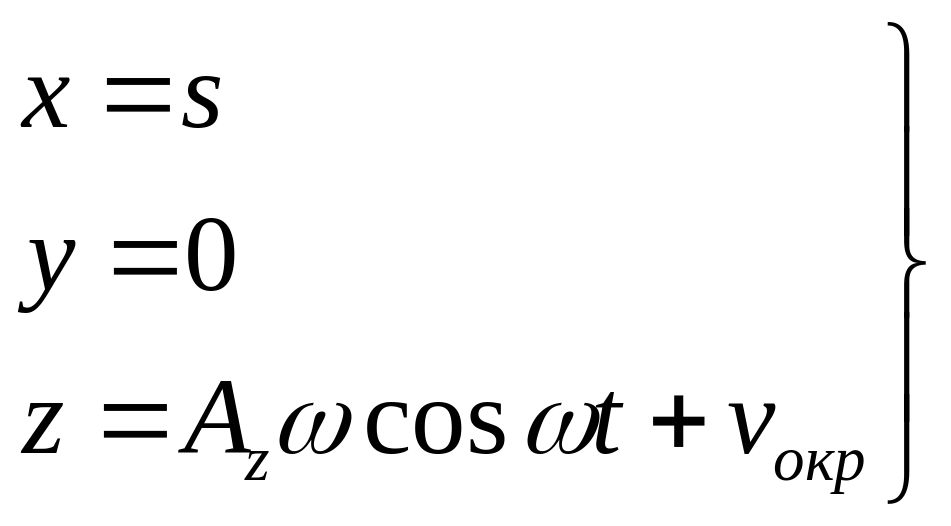 (17)
В этом случае истинная скорость резания и является переменной величиной
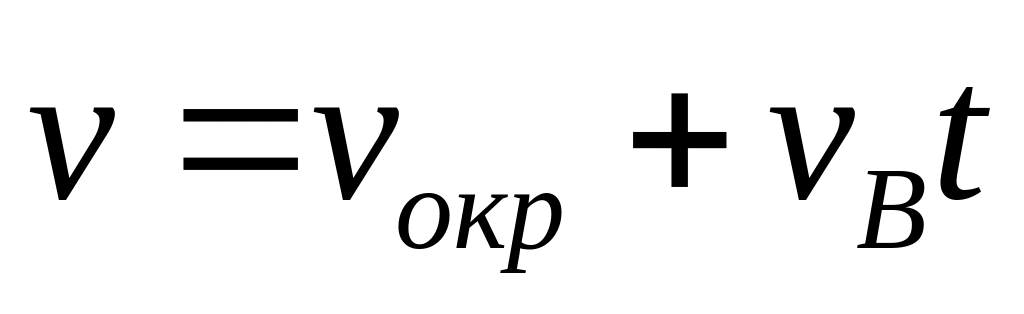 (18)
где
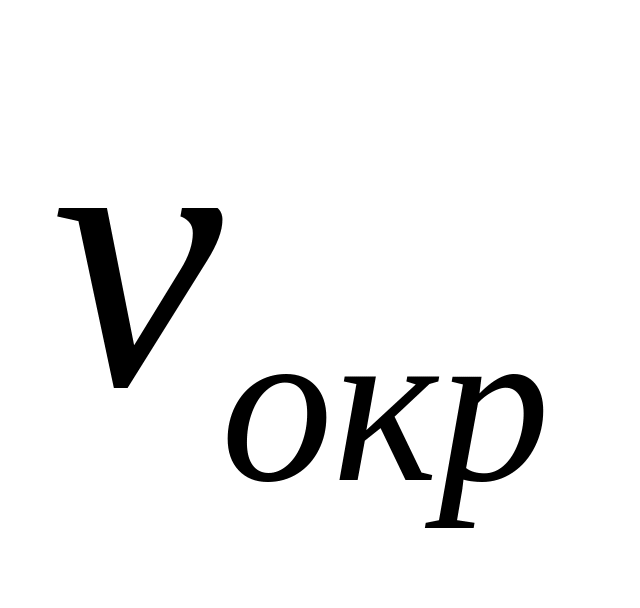 -
окружная скорость заготовки;
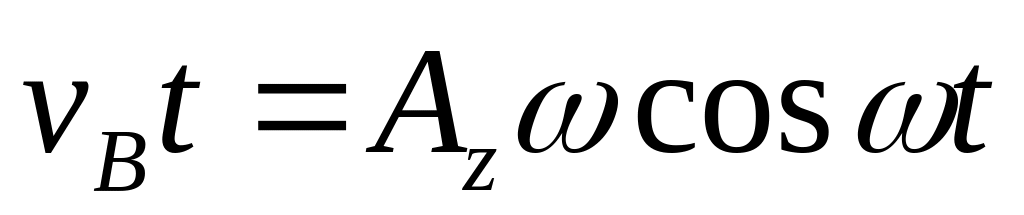 -
составляющая скорости инструмента от
воздействия колебаний. Изменение
скорости резания v с
колебаниями может быть весьма большим.
Так, при колебаниях с f=5000
Гц и A ≈ 10÷30 мкм прирост
скорости резания
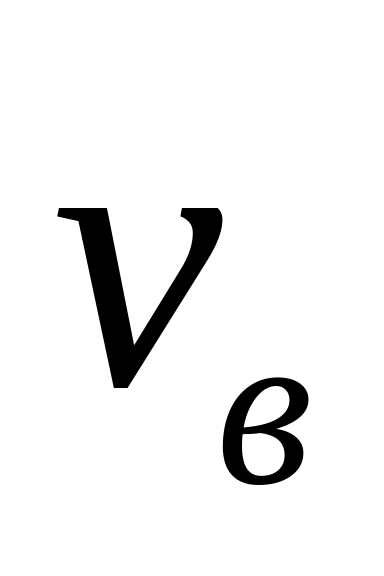 =
1,8÷5,4 м/мин. При точении с ультразвуковыми
колебаниями с f=18,5 кГц и
A = 3÷5 мкм
=21÷34
м/мин.
При возбуждении тангенциальных
колебаний оба вектора vокр и
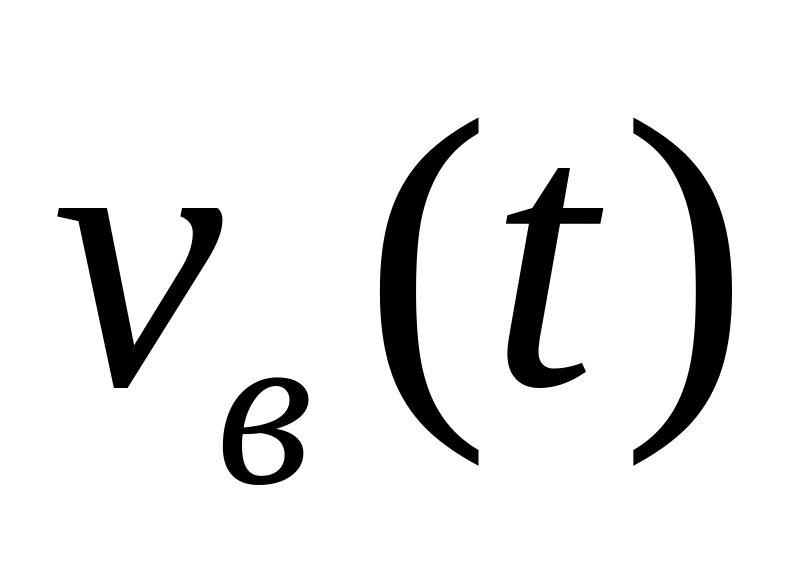 имеют одинаковое направление, поэтому
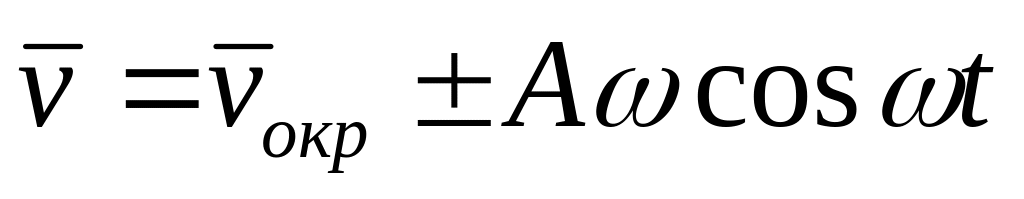 (19)
В течение одного полупериода
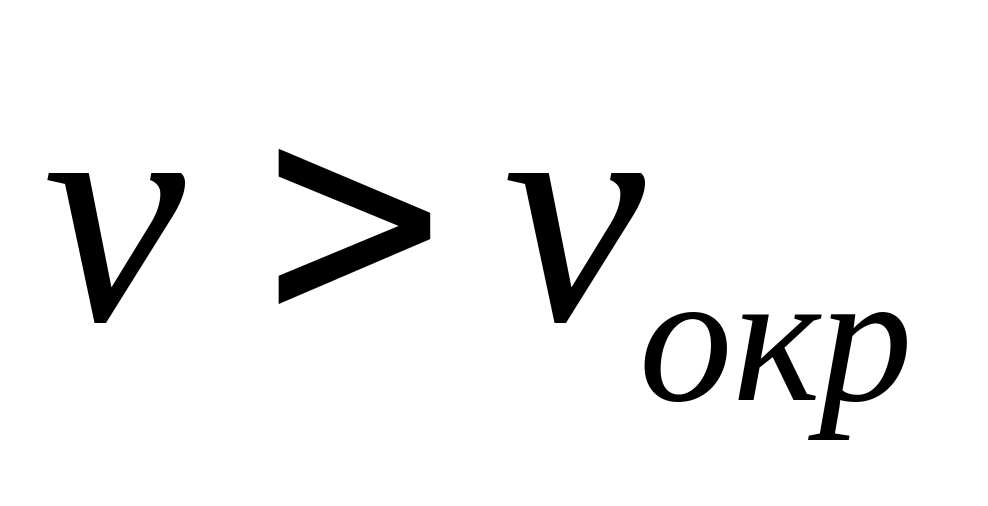 а в течение другого
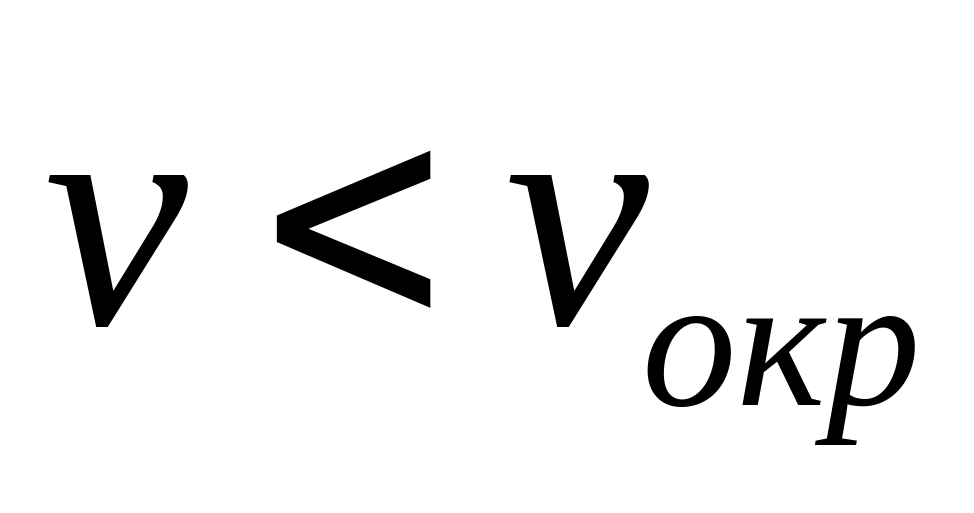 .
При определенных условиях
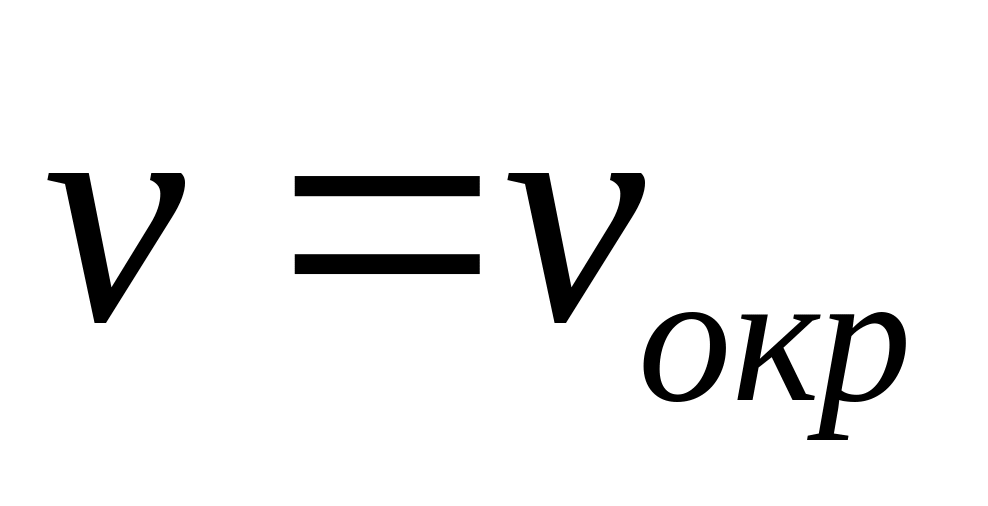 дважды за один период колебаний
действительная скорость резания будет
равна нулю (v = 0), а в той
части периода колебаний, когда
,
может происходить отрыв передней
поверхности инструмента от обрабатываемого
материала, т. е. прерывистое резание.
Для оценки влияния вибраций на процесс
резания вводится безразмерная величина
— критерий скорости V, характеризующий
отношение колебательной скорости к
окружной скорости заготовки
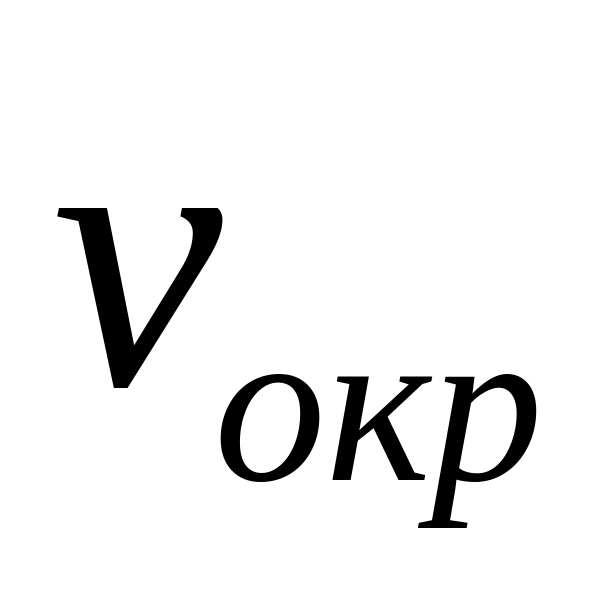 .
Размеры поперечного сечения срезаемого слоя при резании с тангенциальными вибрациями малых амплитуд изменяются незначительно, и ими можно пренебречь. При малых диаметрах заготовки и повышенных амплитудах колебаний это изменение необходимо учитывать. Изменение глубины резания (рис. 8)
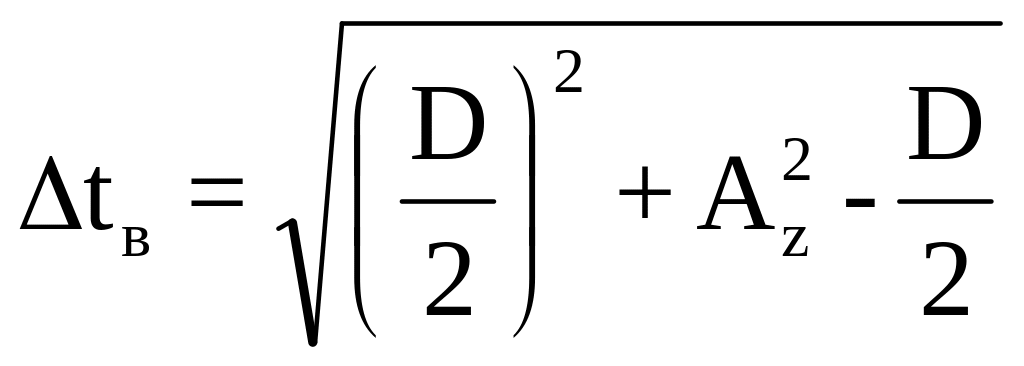 (20)
Так, для заготовок диаметром D
= 25 мм при A = 0,1 мм
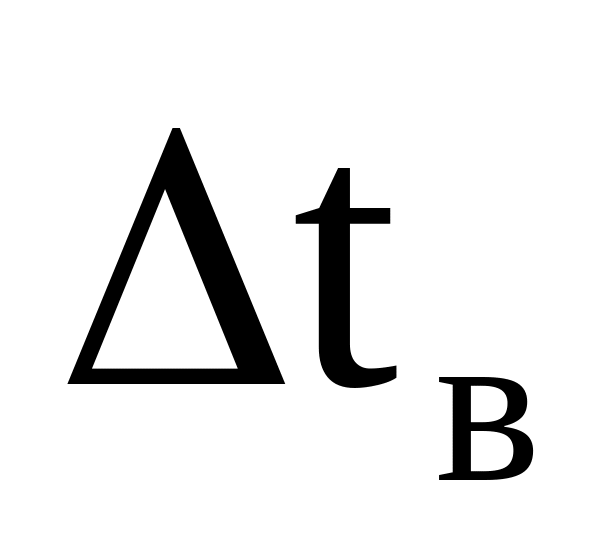 = 0,05 мкм, при A = 0,2 мм
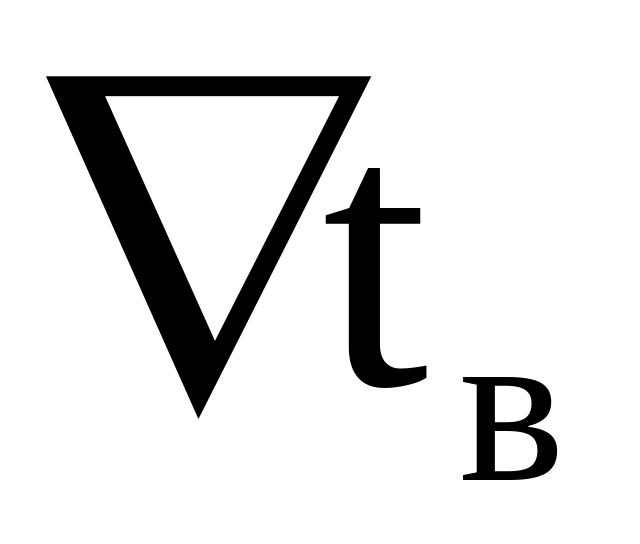 =1,8
мкм. Изменение глубины резания приводит
к колебаниям толщины и ширины срезаемого
слоя.
При резании с колебаниями в
тангенциальном направлении непрерывно
меняют свое положение плоскость резания
 и основная плоскость ОП. Кинематические
углы режущего инструмента, которые
определяются положением передней и
задней поверхностей инструмента
относительно плоскостей
и ОП, будут также меняться (рис. 9). Текущие
значения рабочих углов
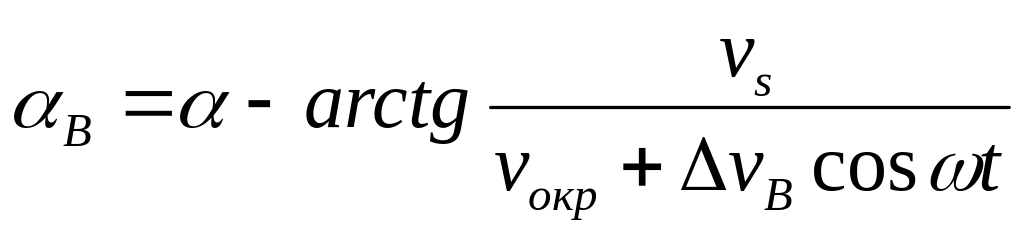 (21)
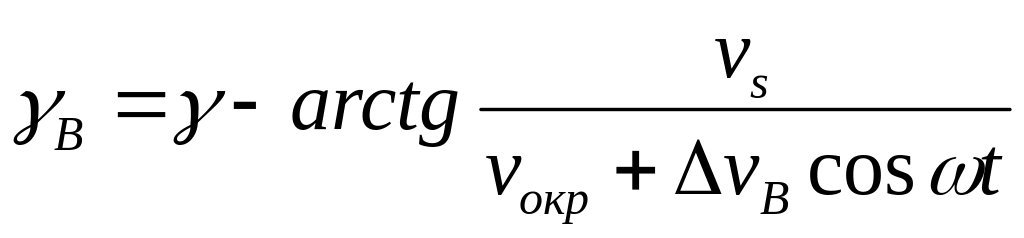 (22)
где γ, α — передний и задний углы в
статике;  — скорость подачи.
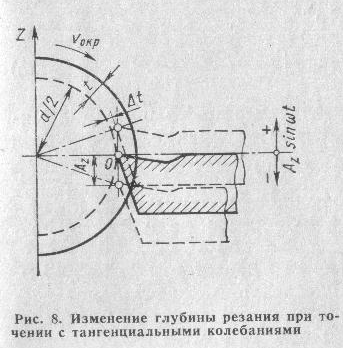
Рис. 8 Изменение глубины резания при точении с тангенциальными колебаниями
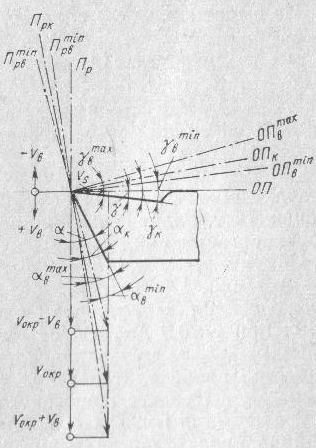
Рис. 9 Рабочие углы резца при резании с воздействием тангенциальных колебаний
Минимальное значение рабочего заднего угла для случая, когда , т. е. когда v<1,
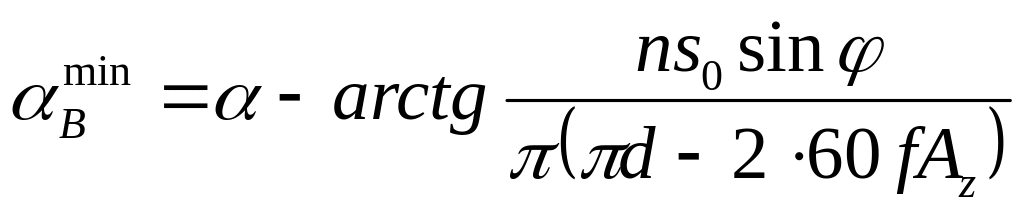 (23)
где n — частота вращения
заготовки, об/мин;  —продольная
подача, мм/об; f — частота
задаваемых колебаний, Гц.
Из выражения (23) видно, что при
определенных режимах вибраций
действительный рабочий задний угол
может оказаться равным нулю, т. е. будет
иметь место периодическое затирание
по задней главной поверхности. Из
выражения (23) при  =0 для заданных геометрии заточки
инструмента и режимов резания можно
определить предельные режимы вибраций,
не вызывающие затирание инструмента:
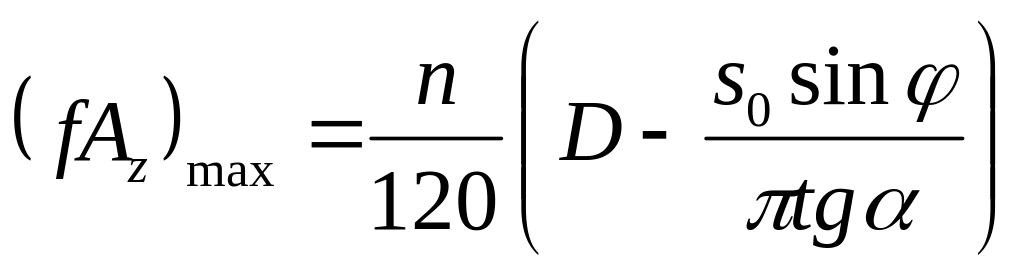 (24)
Например, точение при режиме v = 35 м/мин, S=0,3 об/мин и α=12° с частотой тангенциальных колебаний f=18,5 кГц возможно без затирания только с амплитудами A≤5 мкм. Точение с низкочастотными тангенциальными колебаниями дает возможность использовать амплитуды до 0,2 мм.
Рассмотрим зависимость минимально необходимого угла
заточки αmin от
критерия скорости
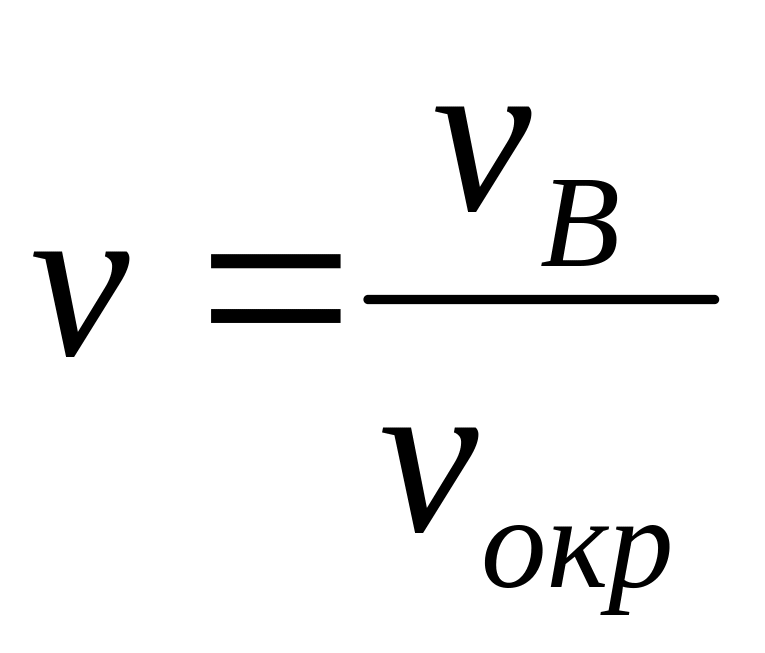
Из выражения (23) следует, что
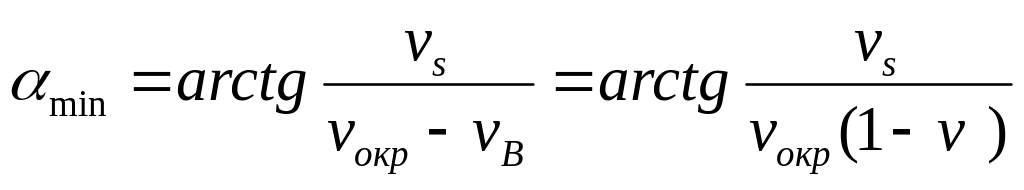 (25)