Материал: Обработка резанием вольфрамовых сплавов. учебное пособие. Жачкин С.Ю
Из этой формулы видно, что при резании
без вибраций минимальный задний угол,
исключающий затирание, крайне мал и
определяется кинематическим углом
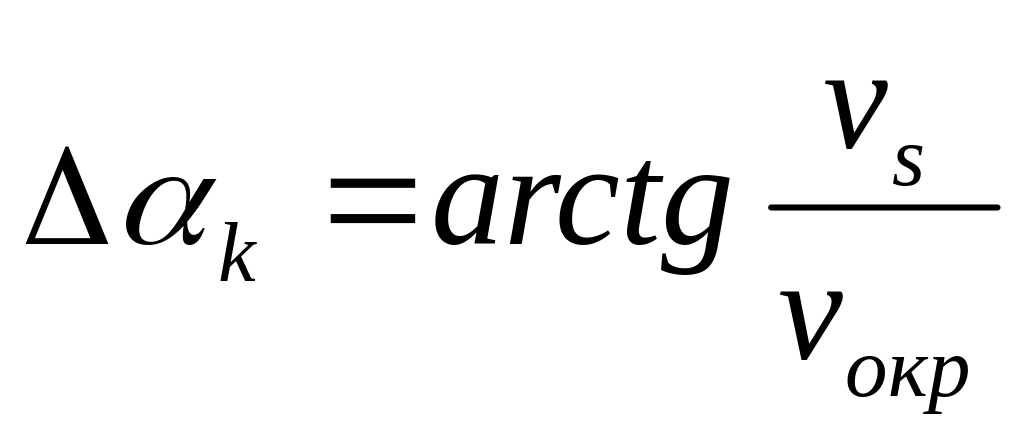
Вначале рост у незначительно повышает
значение
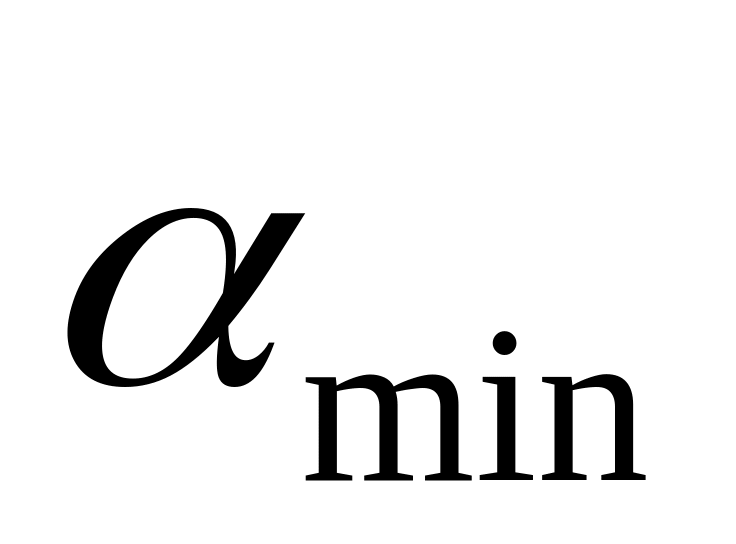 но при значениях v, близких к единице,
необходимый задний угол резко возрастает
до 90°.
Например, при точении заготовки
диаметром D = 26 мм, v
= 33 м/мин, s=0,4 мм/об без
колебаний  составляет несколько секунд. При точении
с вибрациями, когда v =
0,6,
=
40'; при v =0,9
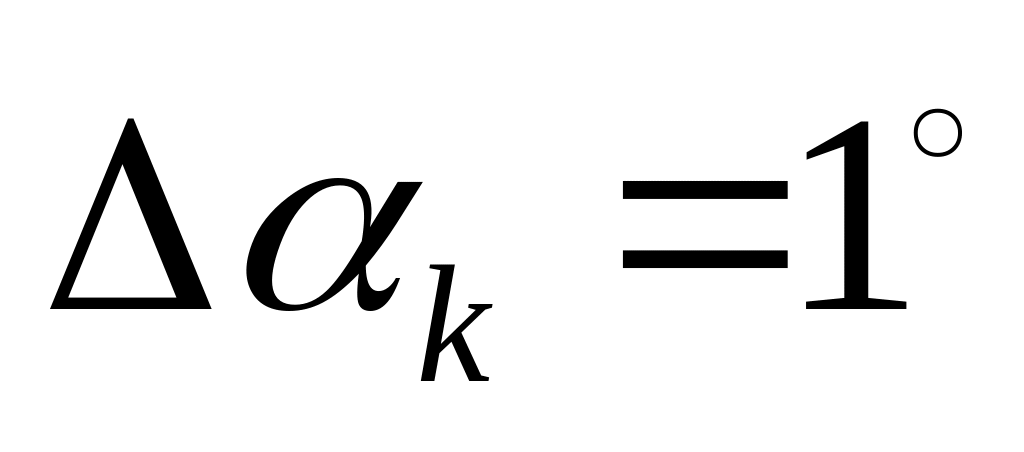 и
только при v=0,995
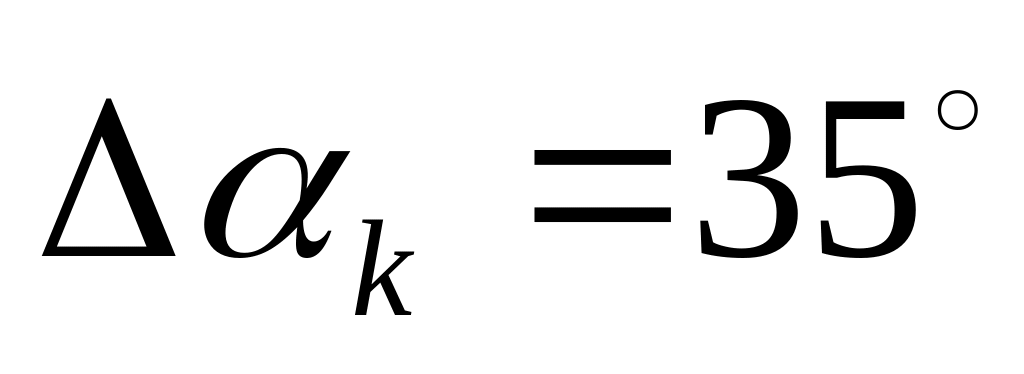 .
При v=1, т. е. при равенстве окружной и колебательной скоростей происходит переход от непрерывного резания к прерывистому. Процесс прерывистого резания наступает при v>1 и складывается из двух основных участков — резания и отдыха. Резание происходит за каждый цикл с переменной скоростью и прекращается при скорости, равной нулю.
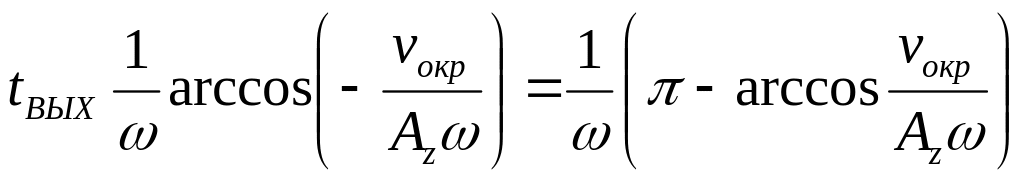 (26)
Скорость резания при входе инструмента в обрабатываемый материал зависит от величины у. Чтобы определить момент входа инструмента в обрабатываемый материал, определим длину пути инструмента, на котором происходит процесс резания за один период колебаний (рис. 10):
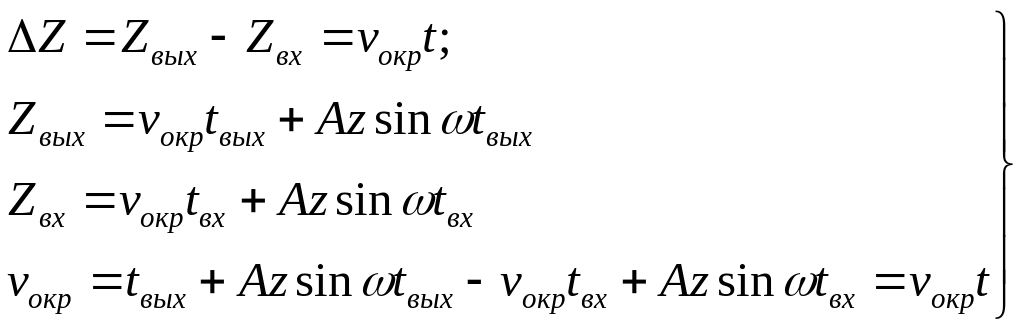 (27)
Подставляя в полученное трансцендентное
уравнение выражение (26) для
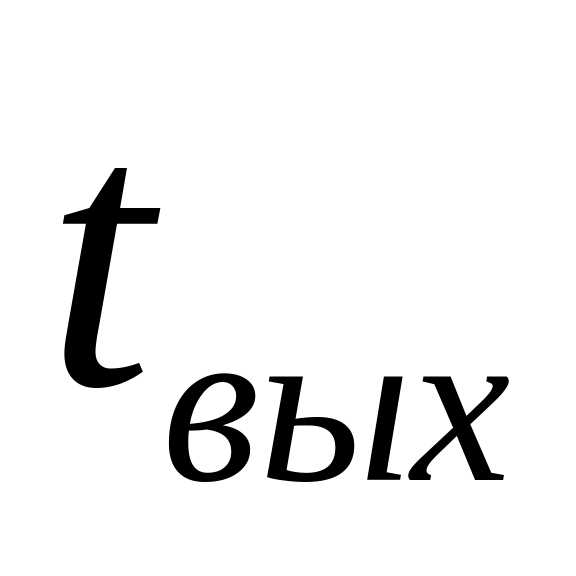 ,
получим
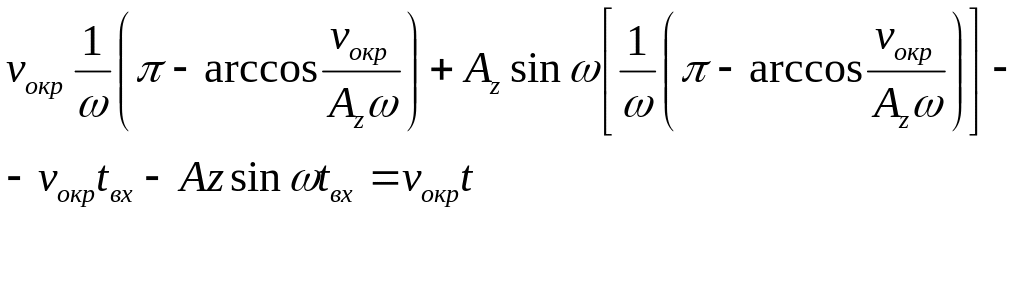 (28)
Решая это уравнение, можно получить
 ,
зная которое можно определить скорость
входа инструмента в обрабатываемую
деталь
 ,
используя выражение (19).
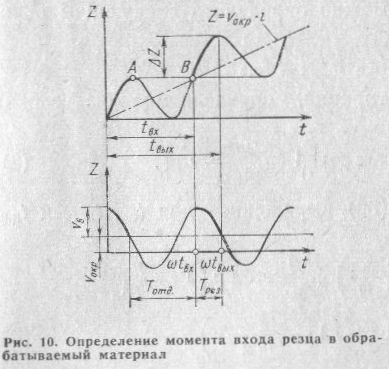
Рис. 10 Определение момента входа резца в обрабатываемый материал
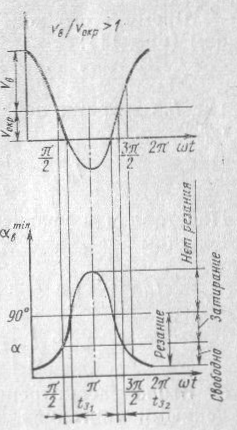
Рис. 11 Определение времени контакта инструмента с заготовкой
Для случая, когда в уравнении (27), можно
пренебречь членами, определяющими
равномерное движение, т. е.
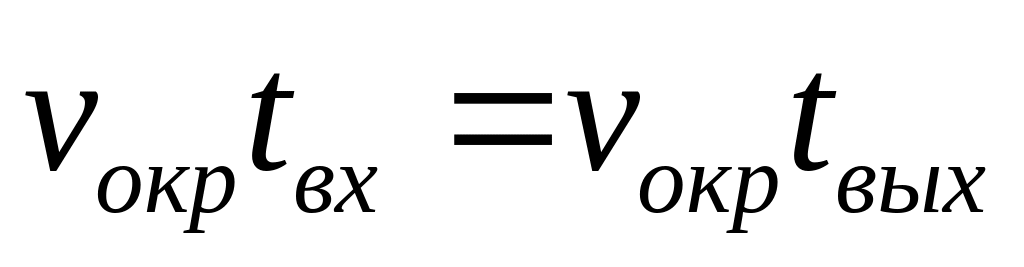 ,
тогда
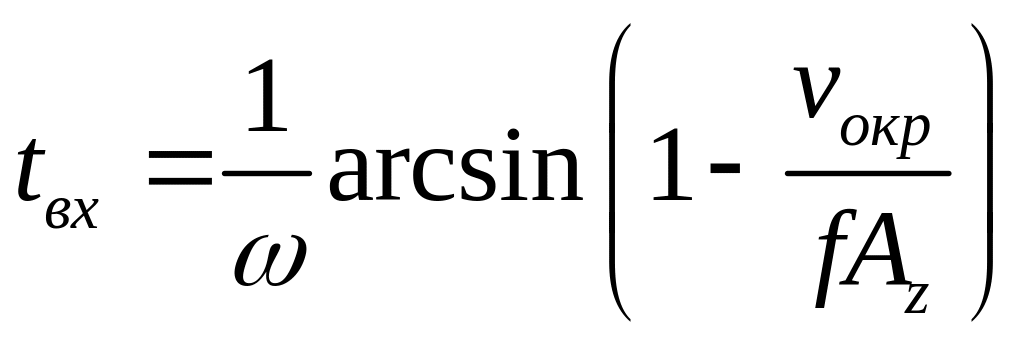 (29)
Более простым является определение
(в графическом методом, представленным
на рис. 11. Максимальная величина
перемещения режущей кромки в направлении
оси Z в сложном движении
за предыдущий период колебаний достигается
в точке А (см. рис. 10), в которой v = 0. При
дальнейшем движении режущая кромка
отходит назад, и затем величина  достигается лишь в момент времени
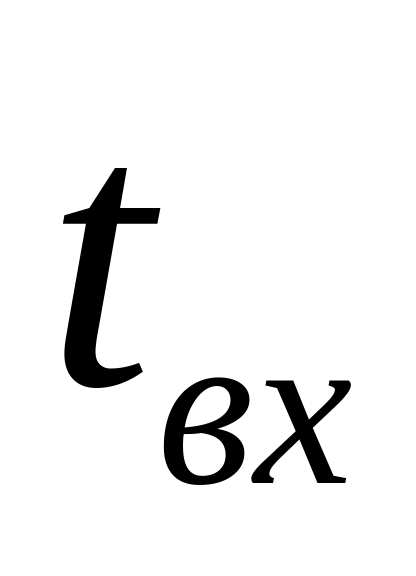 ,
который легко определить, проведя
горизонтальную линию из точки А до
пересечения с кривой
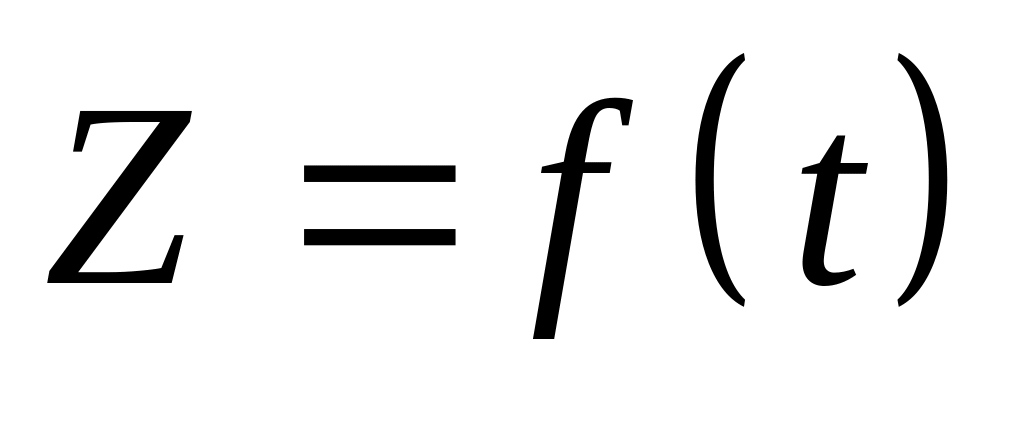 .
Точка В и будет являться началом резания
при последующем периоде колебаний.
При значениях v, близких к единице и v>1, врезание и выход инструмента будут происходить с затиранием. На этой части периода между поверхностью резания и задней гранью инструмента будут происходить контактные явления, аналогичные резанию с радиальными колебаниями для случая свободного резания. Несмотря на малое время такого контакта, при объяснении физических явлений, происходящих при резании с тангенциальными вибрациями, его следует учитывать.
Время этого контакта можно определить следующим образом (рис. 11):
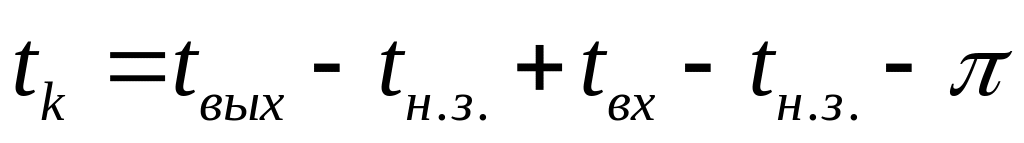 (30)
где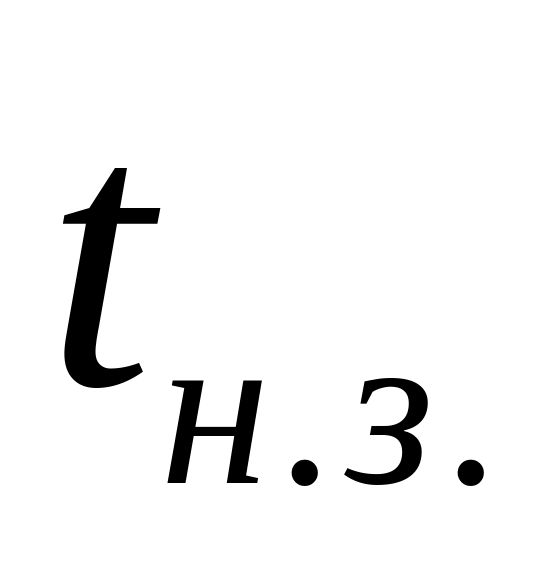 —
время начала затирания, определяемое
из условия
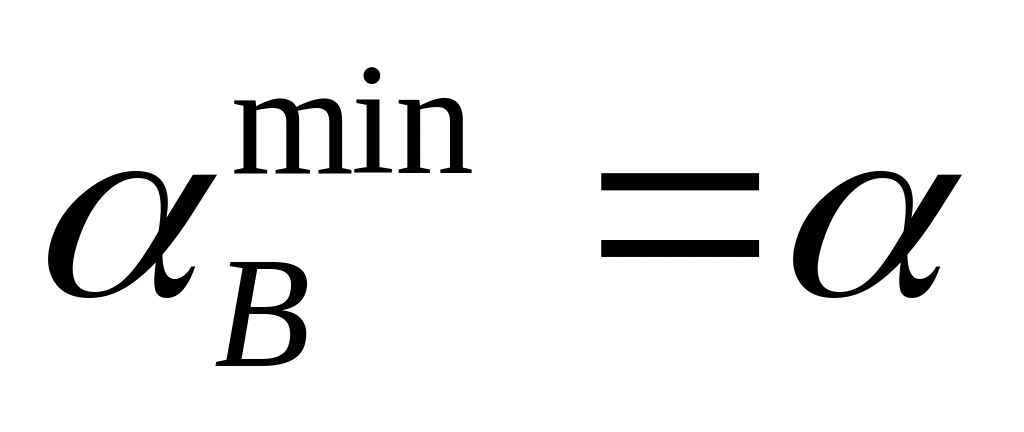
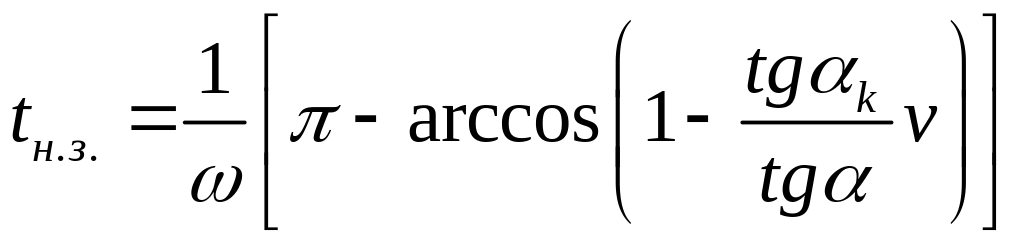 (31)
Подставляя в уравнение (30) выражения
для
,
 ,
и
 ,
получим
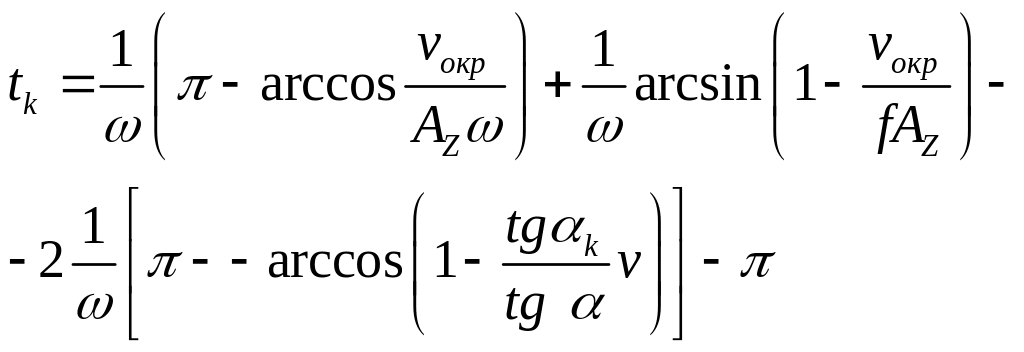 (32)
Выше рассмотрена кинематика процесса резания с вынужденными тангенциальными колебаниями. При этом считалось, что в направлении осей х и у система абсолютно жесткая.
Представляет интерес рассмотрение кинематики процесса резания с вынужденными тангенциальными колебаниями и для случая, когда под действием переменной силы резания возникнут колебания и в направлении оси у (рис. 12). Это особенно характерно для резания вольфрама, так как силы резания при его обработке значительно выше. При вибрациях в этом направлении увеличивается шероховатость обработанной поверхности, так как перемещение режущей кромки при вибрациях фиксируется непосредственно на обработанной поверхности детали. Кроме того, повышается нагрузка на вспомогательную режущую кромку и вершину инструмента. Результатом этого может явиться повышенный износ и выкрашивание режущих кромок инструмента.
При резании с вынужденными вибрациями
одновременно по осям Z и
Y режущая часть инструмента
совершает четыре движения: равномерное
вращательное движение с окружной
скоростью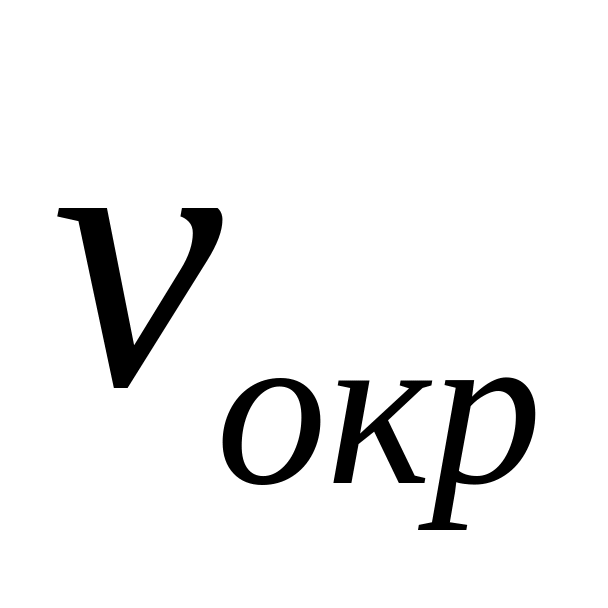 ;
равномерное движение подачи со скоростью
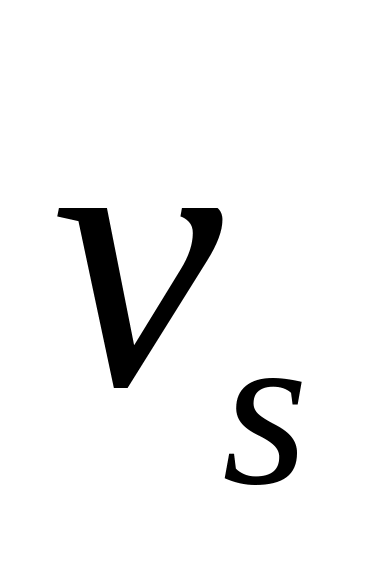 ;
вибрационное движение по оси Z
со скоростью
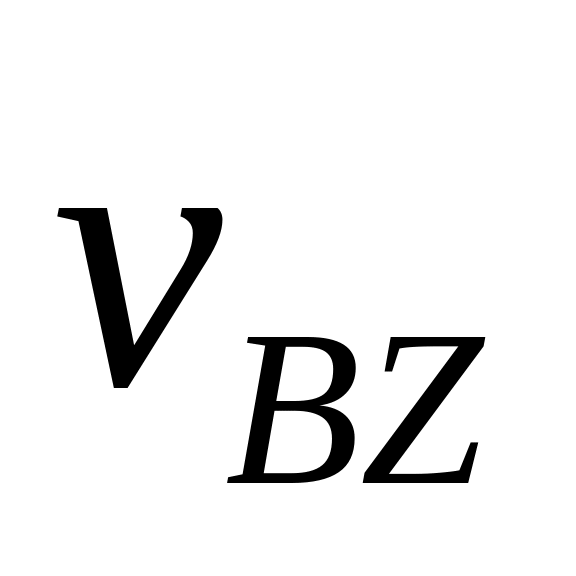 и вибрационное движение по оси Y
со скоростью
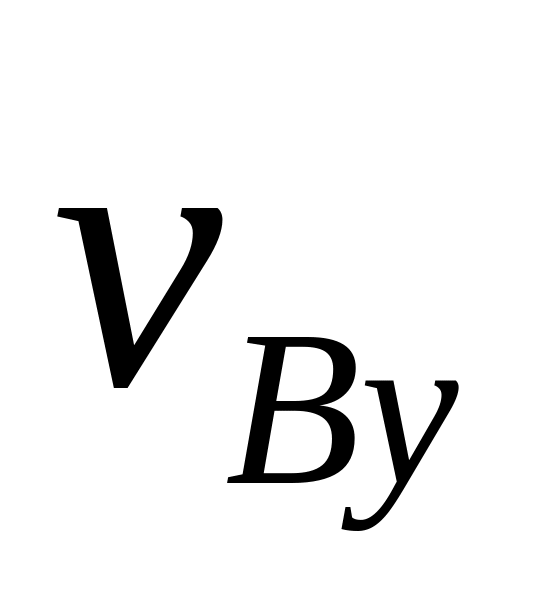 ,
т. е.
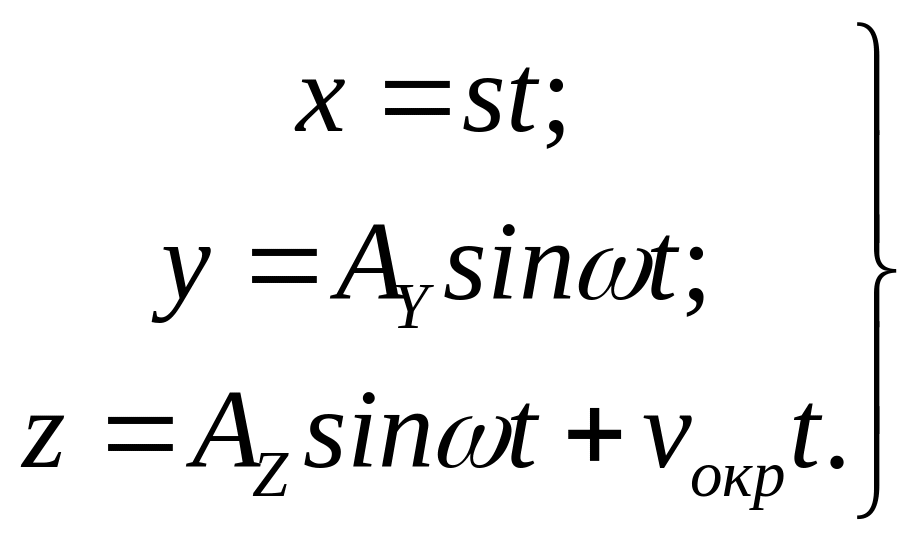 (33)
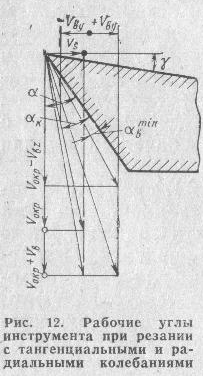
Рис. 12 Рабочие углы инструмента при резании с тангенциальными и радиальными колебаниями
Векторы скоростей главного движения
 и движения подачи
во времени остаются постоянными; векторы
вибрационного движения
 и
 изменяют свое направление и величину.
Вектор скорости резания, определяющий
относительное движение инструмента и
заготовки,
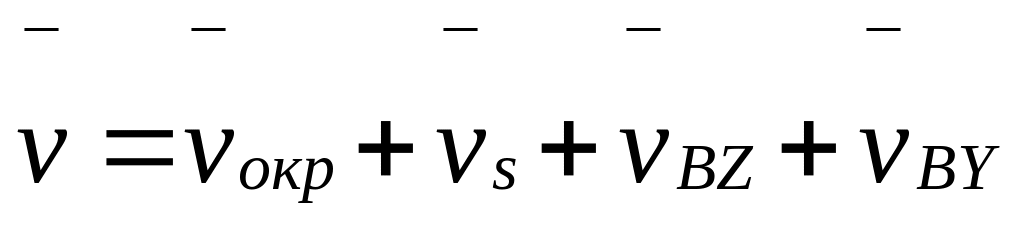 ,
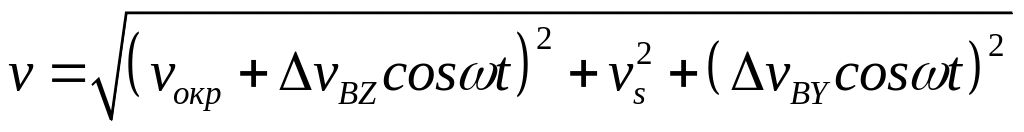 (34)
Амплитуды колебаний скоростей вибрационного движения
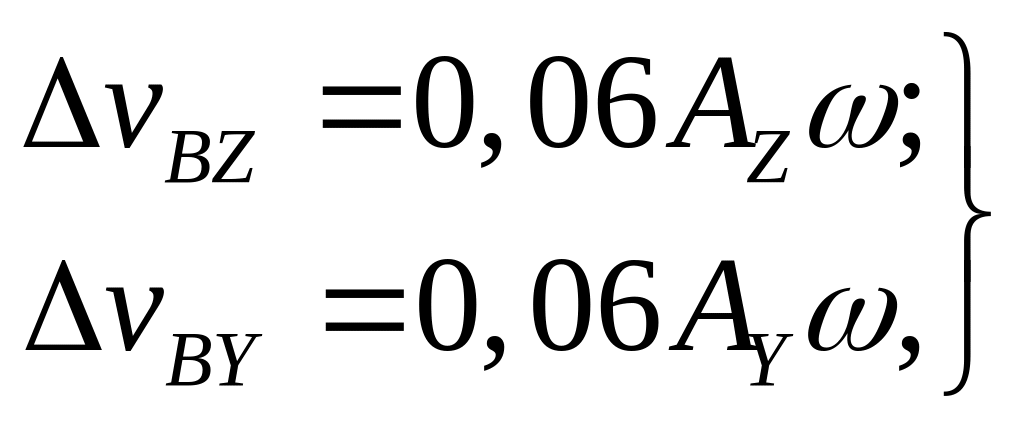 (35)
где
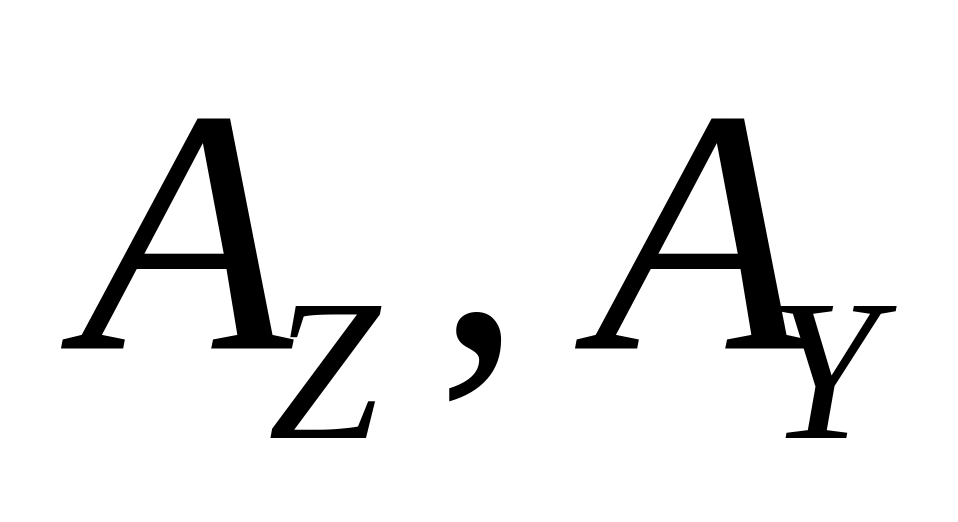 — амплитуды вибраций, мм;
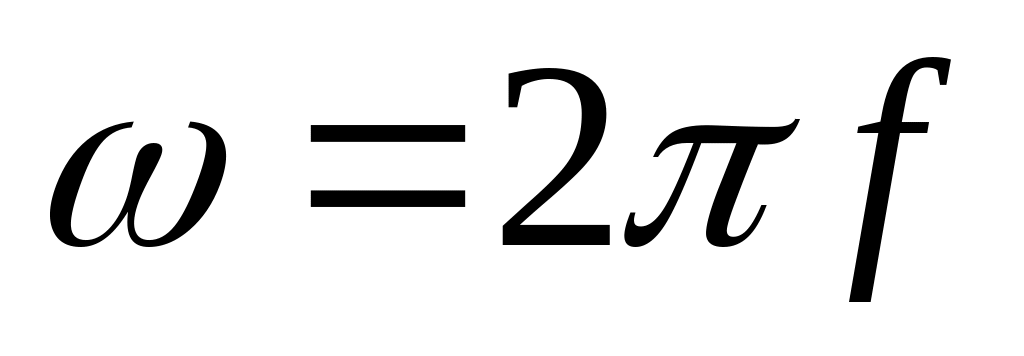 —круговая
частота в рад/с.
Прирост скорости резания в этом случае будет в основном определяться тангенциальными вибрациями.
Возникновение вибраций в радиальном направлении приводит к изменению по времени и величине глубины резания t и подачи s. При этом глубина резания и подача изменяются в фазе с вибрационным перемещением
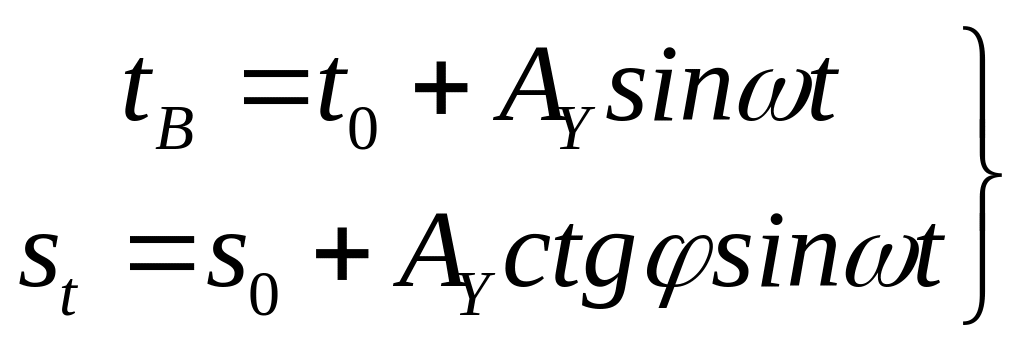 (36)
Изменение
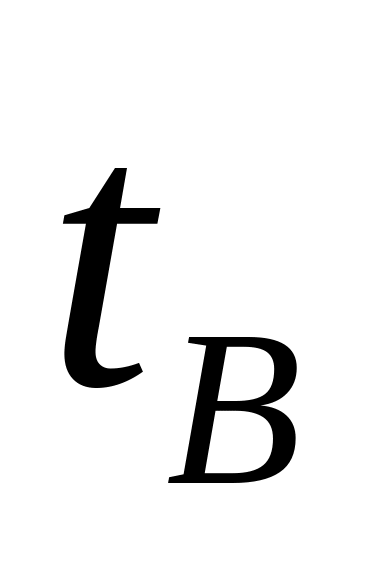 и
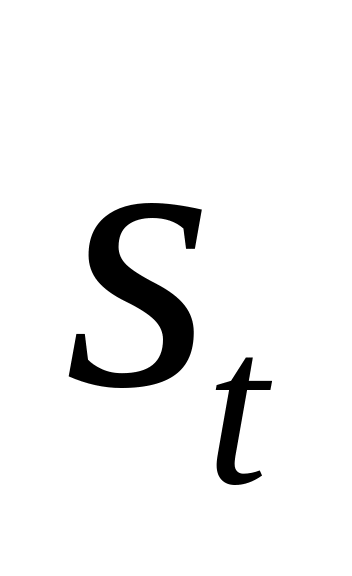 приводит при этом виде вибраций к большим
колебаниям площади поперечного сечения
срезаемого слоя по сравнению с обычным
резанием.
Общее изменение глубины резания, обусловленное одновременным вибрационным движением в тангенциальном и радиальном направлениях,
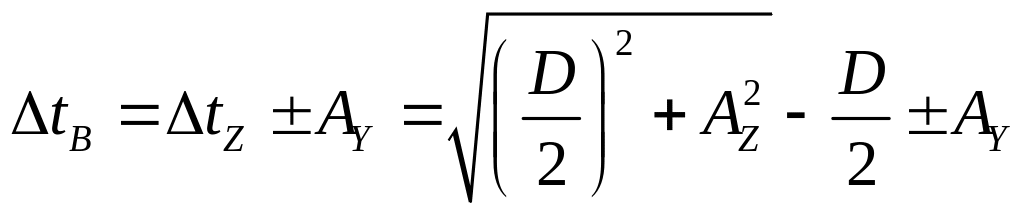 (37)
Текущее значение глубины резания при
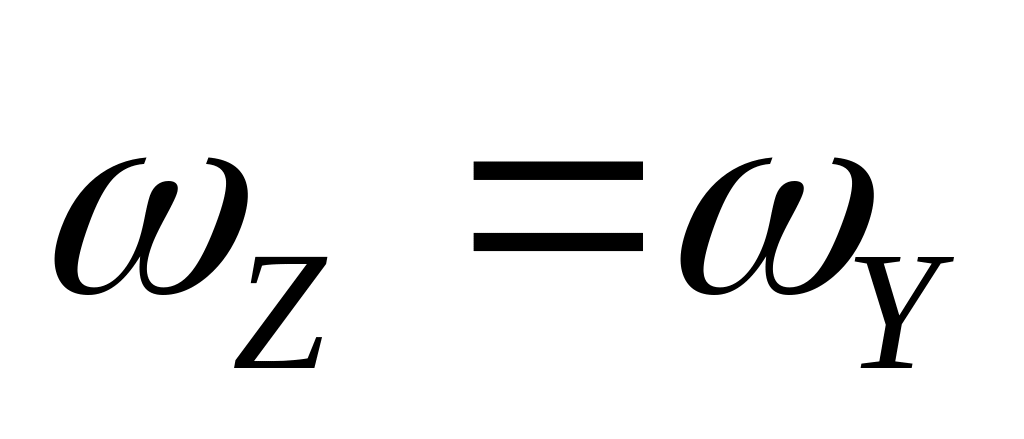
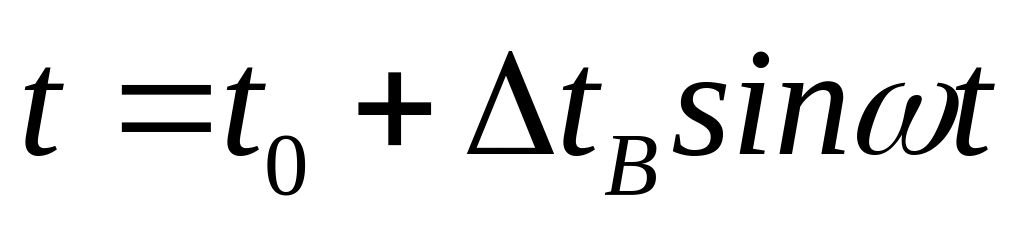 (38)
Текущие значения толщины и ширины срезаемого слоя будут также переменными:
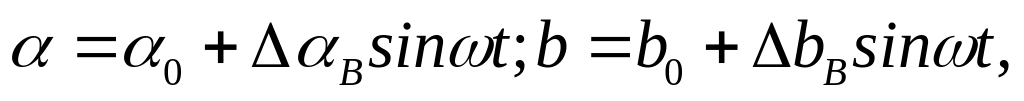 (39)
где
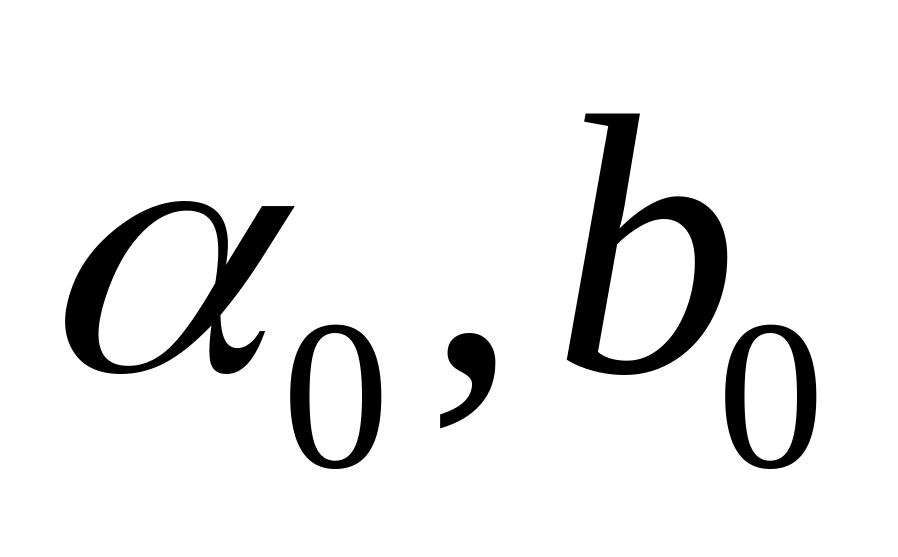 — толщина и ширина срезаемого слоя при
безвибрационном резании;
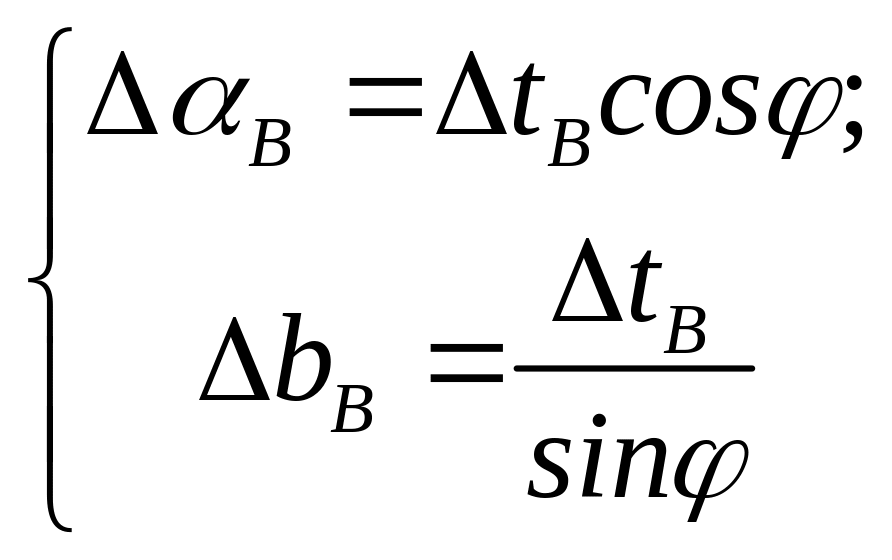 (40)
Тогда суммарная сила резания,
действующая на главную режущую кромку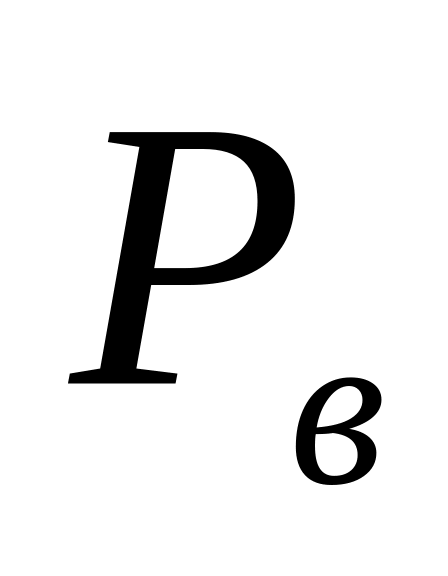 ,
обусловленная процессом резания с
тангенциальными вибрациями по закону
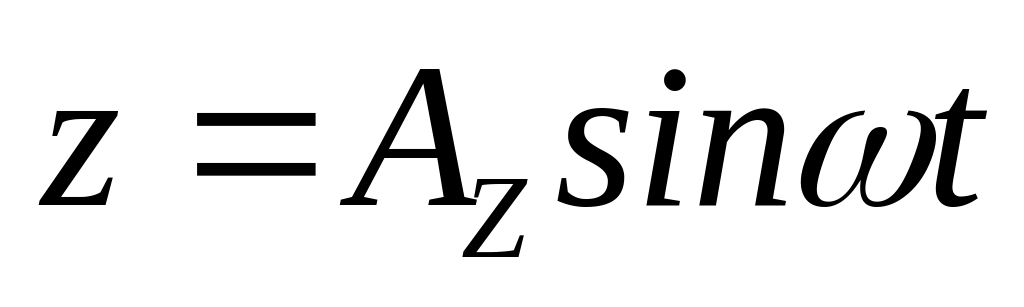 и
радиальными
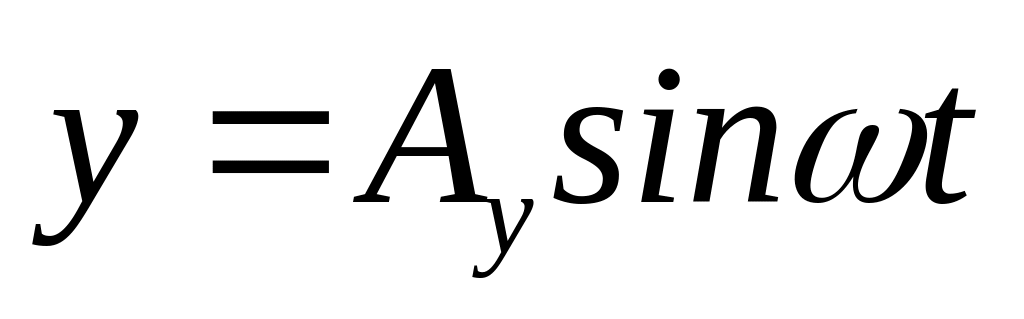 ,
будет
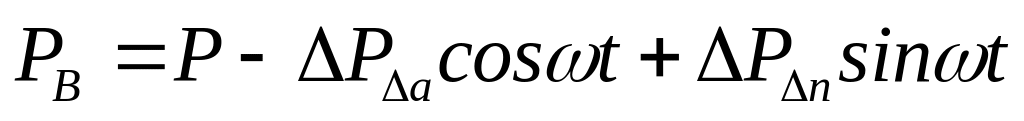 (41)
Текущие значения рабочих углов инструмента определяются выражениями (см. рис. 12)
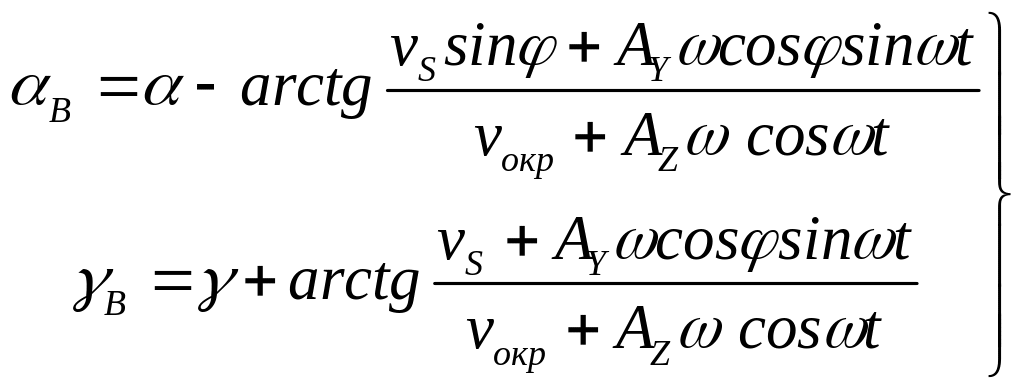 (42)
Минимальное значение рабочею заднего
угла для случая непрерывного резания,
т. е. когда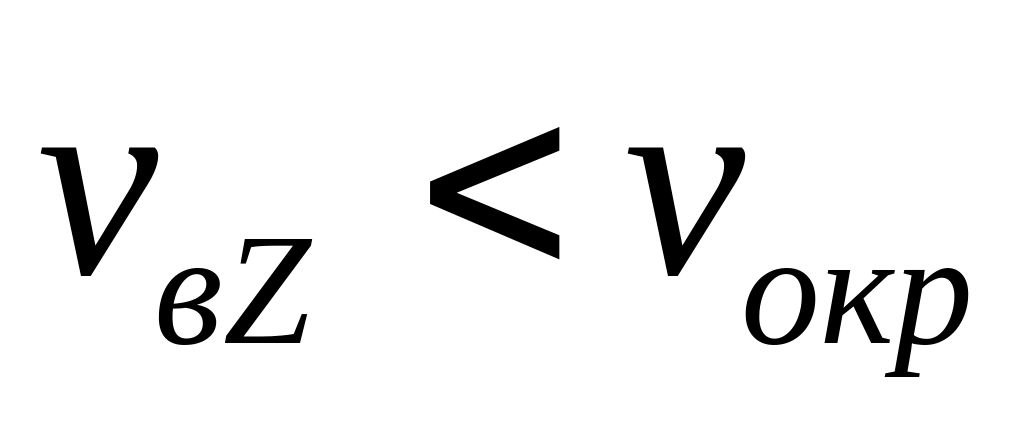 ,
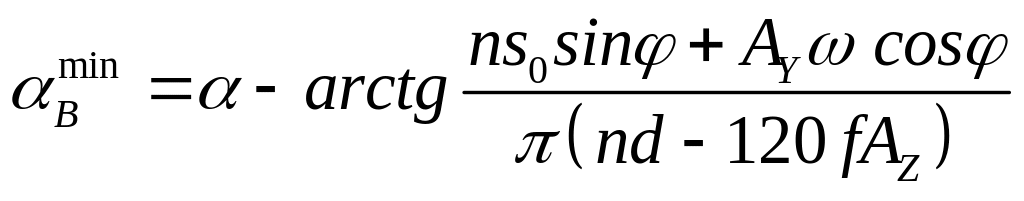 (43)
Если амплитуда колебаний, возникающих по оси У пропорциональна жесткости, то, зная соотношение жесткостей по осям Z и Y, выражение (43) можно записать
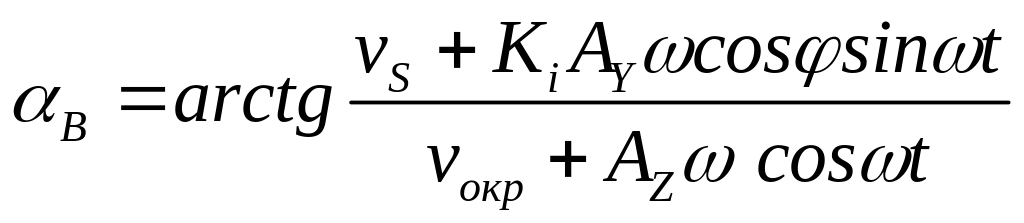 ,
(44)
где
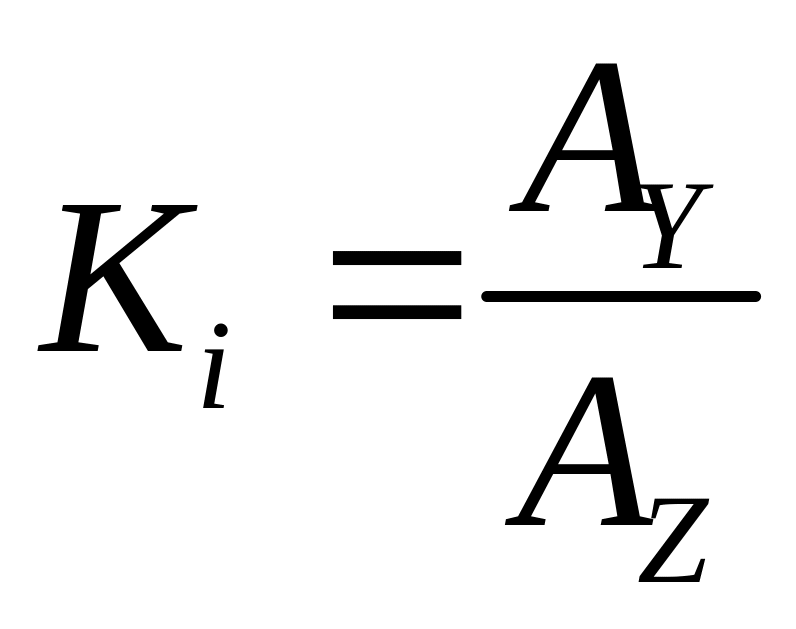
Таблица 6
|
|
||
|
|
|
|
0,2 |
|
|
|
0,3 |
|
|
|
0,5 |
|
|
|
0,7 |
|
|
|
0,9 |
|
|
|
0,98 |
|
|
|


