Дипломная (вкр): Оценка качества пластмассы
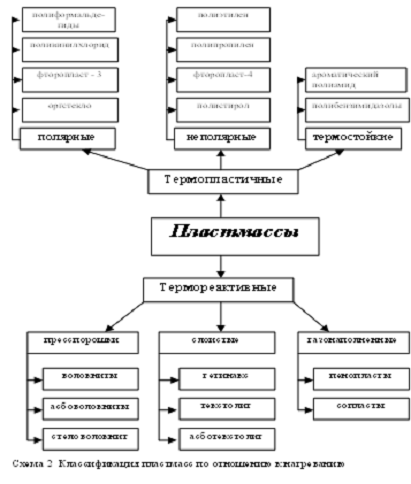
5. По виду наполнителя различают следующие группы пластмасс:
ненаполненные (на основе чистых смол без наполнителей);
композиционные (содержат различные наполнители): газонаполненные, слоистые пластики, порошкообразные.
Композиционные пластмассы кроме связующего содержат наполнитель и другие добавки. В зависимости от вида наполнителя их выпускают в виде пресспорошков, волокнистых, слоистых и газонаполненных пластмасс. Пресспорошки представляют собой смесь измельченной смолы с различными наполнителями. В зависимости от вида волокнистого наполнителя пластмассы имеют разные названия: волокнит, стекловолокнит (из стеклянного волокна), ас-боволокнит (из волокна асбеста), текстоволокнит (из текстильных обрезков).
Слоистые пластики вырабатывают пропиткой термореактивной смолой древесного шпона, бумаги, ткани и стеклоткани с последующим прессованием при повышенной температуре.
Газонаполненные пластмассы получают введением порообразователей в связующее с последующим действием высокой температуры. Их называют пенопластами или поропластами. Пенопласты имеют малую объемную массу и могут быть с открытыми и закрытыми порами. Пенопласты вырабатывают на основе различных смол: феноло-альдегидных, полистирола, полиуретана. Вид смолы, степень и характер пор определяют свойства газонаполненных пластмасс.
6. По применению пластмассы подразделяют на:
силовые:
конструкционные;
фрикционные;
электроизоляционные;
- несиловые:
- оптически прозрачные,
химически стойкие,
теплоизоляционные,
вспомогательные.
. Технология производства пластмассы
Полимерные материалы, как уже говорилось, отличаются технологичностью. Они могут перерабатываться в изделия самыми разнообразными методами. При этом параметры переработки (температура и давление) значительно ниже, чем при переработке таких материалов, как металлы, стекло и керамика. Способ обработки и ее режим определяются видом полимера и типом получаемого изделия.
Общая схема производства пластмасс включает
традиционные процессы - дозировку и приготовление полимерной композиции,
формование изделий и стабилизация их формы и физико-механических свойств (схема
1).
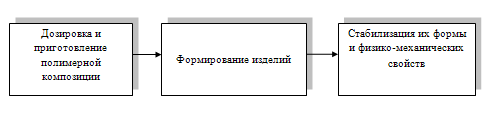
Схема 1- Общая схема производства пластмасс
Технология производства пластмасс является недорогостоящим и быстрым процессом, что даёт ему возможность вытеснить дорогостоящие металлы.
Приготовление композиций производят на смесителях различных систем. Для перемешивания сухих композиций обычно используют турбулентные и шнековые смесители. Специфическим широко используемым способом приготовления полимерных композиций является вальцевание.
Вальцевание - операция, при которой масса перетирается в зазоре между обогреваемыми валками, вращающимися в противоположном направлении (рис. 1). Вальцевание позволяет равномерно перемешать компоненты смеси. При многократном пропускании массы через валки полимер в результате термомеханических воздействий переходит в пластично-вязкое состояние. Этот процесс называют пластикацией.
В зависимости от температуры вальцевания макрорадикалы, что образуются вследствие механохимических процессов, могут либо дезактивироваться, что приведет к снижению молекулярной массы полимера, либо рекомбинироваться, давая при этом блок- и привитые сополимеры. Это явление широко используется в технологии переработки пластмасс.
Экструдирование - перемешивание массы в обогреваемом шнековом прессе (экструдере) с последующим продавливанием массы сквозь решетку для формования полуфабриката в виде гранул (такой экструдер называется гранулятором).
Формование изделий. Выбор метода формования зависит в основном от вида получаемой продукции. Так, листовые материалы формуются обычно на каландрах, трубы и погонажные профильные изделия экструдируют, штучные изделия в основном формуют литьем под давлением.
Каландрирование - процесс формования полотна
заданной толщины и ширины из пластичной смеси (приготовленной, например, на
вальцах) путем однократного пропускания между обогреваемыми полированными
валками с последовательно уменьшающимся зазором. Схемы работы Г-образного и
Z-образного каландров представлены на рис.2. Каландрированием производят
полимерные пленки. В частности, большую часть линолеума изготовляют
вальцево-каландровым способом. Многослойный линолеум получают горячим
дублированием заранее отформованных на каландрах пленок: защитной, декоративной
и подкладочной (несущей) (см. рис. 5).
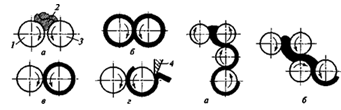
Рисунок 1- Схема вальцевания: а - загрузка
массы; б - вальцевание; в - переход массы на один валок; г - срез массы с
валка; 1,3 - валки; 2 - вальцуемый материал; 4 - нож
Экструзия - процесс получения профилированных изделий способом непрерывного выдавливания размягченной массы через формообразующее отверстие (мундштук). Экструзией производят трубы (рис.2) и погонажные изделия (плинтусы, раскладки, "сайдинг", оконные профили и т. п.). Выпускают специальные экструдеры для формования линолеума (в том числе и двухслойного). На экструдерах формуют полимерные пленки в виде бесшовного рукава. Для этого формуется труба, внутрь которой подается воздух, раздувающий ее в тонкую пленку.
Литьем под давлением с помощью литьевых машин (рис.3) получают небольшие изделия сложной конфигурации из смесей на основе термопластичных полимеров (например, изделия для санитарно-технических устройств, вентиляционные решетки, мелкие плитки и т. п.). Гранулированный полуфабрикат нагревается до вязко текучего состояния в цилиндре литьевой машины и плунжером впрыскивается в разъемную форму, охлаждаемую водой.
Горячее прессование используют в основном для
формования изделий из термореактивных полимеров. Так, в частности, получают
листовые материалы: бумажно-слоистый и деревослоистый пластик, сверхтвердые
древесно-волокнистые и древесно-стружечные плиты. Для листовых материалов
используют многоэтажные прессы с масляным или паровым обогревом плит (t =
120-150 °С). На таких прессах формуют одновременно 5-15 листов. В начале
прессования полимер расплавляется, связывая все компоненты, а затем необратимо
отверждается, фиксируя заданную форму изделия.
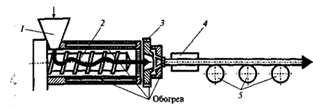
Рисунок 2- Схема работы экструдера при
производстве труб: 1 - загрузочный бункер; 2 - шнек; 3 - формующая головка; 4 -
калибрующая насадка; 5 - тянущее устройство; 6 - пустообразователь
"дорн"
Горячим прессованием можно получать пенопласты с помощью веществ - газообразователей, разлагающихся с выделением газа при нагревании, т. е. в тот момент, когда полимер приобретает вязкопластичную консистенцию. Для формования плиты используют экструдеры (см. рис.3). Вспенивание происходит при выходе расплава из формующей головки. Такой экструдированный пенопласт имеет замкнутую пористость и плотную корочку на поверхности (фирменные названия: стиродур, пеноплекс).
Полистирольный пенопласт получают и более
простым методом из гранул полистирола, содержащих легкокипящую жидкость -
изопентан. Небольшое количество гранул помещают в замкнутую форму, которую
опускают в горячую (85-95°С) воду. Когда полистирол размягчается, изопентан
вскипает и вспучивает гранулы в 10-20 раз. Гранулы занимают весь объем формы и,
слипаясь друг с другом, образуют плиту или другое изделие. Такой пенополистирол
называют ПСБ (беспрессовый).
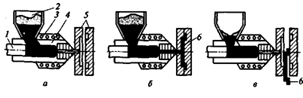
Рисунок 3- Схема работы машины для литья под
давлением: плавление сырьевой массы; б- впрыск расплава в форму; в - размыкание
формы; 1 - поршень; 2 - загрузочный бункер; 3 - нагреватели; 4 - цилиндр; 5 -
разъемная форма; 6 - изделие
3. Выбор
номенклатуры показателей качества пластмассы
Выбор номенклатуры показателей качества устанавливает перечень наименований количественных характеристик свойств продукции, составляющих ее качество и обеспечивающих возможность адекватной оценки уровня качества продукции. При обосновании выбора номенклатуры показателей качества продукции учитывают:
Назначение и условия использования (эксплуатации) продукции;
Требования потребителей;
Обеспечение решения задач управления качеством продукции;
Состав и структуру характеризующих свойств;
Основные требования к показателям качества;
Номенклатура показателей качества пластмассы устанавливается ГОСТ 25288-82 "ПЛАСТМАССЫ. НОМЕНКЛАТУРА ПОКАЗАТЕЛЕЙ".
В свой курсовой работе я выбрала 7 основных
показателей качества пластмассы: огнестойкость, прочность на растяжение,
прочность на сжатие, коэффициент трения, морозостойкость, теплопроводность и
кислородный индекс т.к. при производстве пластмассовых изделий данные
показатели будут иметь огромное значение.
|
Наименование критерия, показателя качества и единицы измерения |
Условное обозначение показателей качества |
|
Испытание на статический изгиб: |
sf |
|
Плотность: |
|
|
Ударная вязкость по Шарпи: |
|
|
Водопоглащение: |
Х |
|
Ударная вязкость по Изоду: |
А |
|
Прочность при сдвиге в плоскости листа: |
|
|
Предел прочности при сдвиге: |
|


. Методы определения показателей качества
пластмассы
В зависимости от способа получения информации методы определения значений показателей качества продукции подразделяют на:
измерительный;
регистрационный;
расчетный;
органолептический.
Измерительный метод основывается на использовании технических измерительных средств. Методика проведения измерений включает методы измерений; средства и условия измерений, отбор проб, алгоритмы выполнения операций по определению показателей качества; формы представления данных и оценивания точности, достоверности результатов, требования техники безопасности и охраны окружающей среды. Результаты непосредственных измерений при необходимости приводятся путем соответствующих пересчетов к нормальным или стандартным условиям, например к нормальной температуре, нормальному атмосферному давлению и т.д. С помощью измерительного метода определяются масса изделия, сила тока, число оборотов двигателя, скорость автомобиля и др.
Измерительные методы - методы определения (измерения) действительных значений показателей качества с помощью технических устройств. Предназначены для определения физико-химических или микробиологических показателей качества.
Регистрационный метод основывается на подсчете числа определенных событий, предметов или затрат, например отказов изделия при испытаниях, числа частей сложного изделия (стандартных унифицированных, оригинальных, защищенных авторскими свидетельствами или патентами). Этим методом определяются показатели унификации, патентно-правовые показатели и др.
С помощью регистрационного метода показатели качества определяют на основе наблюдения и подсчета числа определенных событий, предметов или затрат.
Органолептический метод основывается на анализе восприятия органов чувств: зрения, слуха, обоняния, осязания и вкуса. При этом органы чувств человека служат приемниками соответствующих ощущений, а показатели определяются путем анализа этих ощущений на основании имеющегося опыта и выражаются в баллах. Точность и достоверность этих показателей зависит от способностей, квалификации и навыков лиц, их определяющих, но метод не исключает возможности использования некоторых технических средств. С помощью органолептического метода определяются показатели качества пищевых продуктов, эстетические показатели, некоторые эргономические показатели. Разновидностью органолептического метода являются сенсорный, дегустационный и др. методы. Сенсорный анализ применяется для оценки качества продуктов питания. В результате сенсорного анализа определяют цвет, вкус, запах, консистенцию пищевых продуктов.
Расчетный метод основывается на использовании теоретических или эмпирических зависимостей. Этим методом пользуются главным образом при проектировании продукции, когда последняя еще не может быть объектом экспериментальных исследований (испытаний). Расчетный метод служит для определения показателей производительности, безотказности, долговечности, сохраняемости, ремонтопригодности изделия и др. Его очень часто используют при проведении косвенных измерений. Например, по величине показателя преломления стекла устанавливают коэффициент зеркального отражения, а по твердости стали - ее прочность. Расчетным методом определяют содержание бисульфитных производных глюкозы и фруктозы в меде по результатам хроматографического анализа.
В зависимости от источника информации методы определения значений показателей качества продукции подразделяют на:
традиционный;
экспертный;
социологический.
Традиционный метод осуществляется должностными лицами специализированных экспериментальных и расчетных подразделений предприятий, учреждений (к ним относятся специализированные лаборатории, полигоны, испытательные стенды и т.д.).
Экспертный метод определения значений показателей качество продукции используют только в случаях, когда те или иные показатели качества не могут быть определены другими более объективными методами.
Экспертные методы - методы оценки, производимые группой экспертов в условиях неопределенности или риска.
Определение значений показателей качества продукции социологическим методом осуществляется фактическими или потенциальными потребителями продукции. Сбор мнений потребителей осуществляется различными способами: устный опрос; распространение анкет-вопросников, организация выставок-продаж, конференций, аукционов. Для получения достоверных результатов требуются научно обоснованная система опроса, а также методы математической статистики для сбора и обработки информации. Социологический метод позволяет справиться с вопросами прогнозирования потребностей, обоснования освоения новых видов продукции, обоснования целесообразности снятия продукции с производства, аттестации продукции по категориям качества, стимулирования повышения качества продукции и многих других.
В своей курсовой работе данные по показателям
качества пластмассы я нахожу экспериментальным способом, поэтому я использовала
расчетный метод. Так как при нахождении значении данных показателей необходима
формула и последующие расчеты, то эффективнее всего использовать данный метод.
|
Показатель качества, расчетная формула |
Метод определения |
|
Испытание
на статический изгиб |
Расчетный метод |
|
Плотность
|
Расчетный метод |
|
Ударная
вязкость по Шарпи |
Расчетный метод |
|
Водопоглащение
|
Расчетный метод |
|
Ударная вязкость по Изоду a=А/b |
Расчетный метод |
|
Прочность
при сдвиге в плоскости листа |
Расчетный метод |
|
Предел
прочности при сжатии |
Расчетный метод |


