Дипломная (вкр): Оценка качества пластмассы
5. Методы оценки показателей качества
пластмассы
Методы оценки уровня качества продукции делятся на:
дифференциальный;
комплексный;
смешанный.
Дифференциальным называется метод оценки
качества продукции, основанный на сопоставлении единичных показателей ее
качества. При этом для каждого из показателей рассчитываются относительные
показатели качества по формулам:
 (1)
 (2)
где: Pi - числовое значение i-го показателя качества оцениваемой
продукции;баз - числовое значение i-го показателя качества базового
образца.
Формула (1) используется, когда увеличению абсолютного значения показателя качества соответствует улучшение качества продукции. Формула (2) используется, когда увеличению абсолютного значения показателя качества соответствует ухудшение качества продукции.
Комплексным называется метод оценки уровня
качества продукции, основанный на сопоставлении комплексных показателей
качества оцениваемого и базового образцов продукции:
 ,
где Qоц - обобщенный показатель качества оцениваемой продукции;баз - обобщенный показатель качества базовой продукции.
Смешанный метод оценки уровня качества продукции на совместном применении единичных и комплексных показателей качества:
) При смешанном методе часть единичных показателей объединяют в группы и для каждой определяют комплексный (групповой) показатель. Некоторые особо важные показатели в группы не включают, а рассматривают отдельно. Объединение в группы должно производится в зависимости от цели оценки.
) Найденные величины групповых комплексных
показателей и отдельно выделенных единичных показателей подвергают сравнению с
соответствующими значениями базовых показателей, т.е. применяют принцип
дифференциального метода.
. Выбор базовых показателей
Под оценкой уровня качества продукции понимается результат оценивания, то есть сопоставления показателей качества оцениваемой продукции с базовыми значениями. Выбор базовых образцов является одной из основных операций оценки технического уровня и качества продукции. Совокупность базовых показателей характеризует качество продукции на некоторый заданный период времени.
Базовыми на стадии разработки могут служить перспективные образцы продукции, характеризуемые прогнозируемыми реально достижимыми значениями показателей качества, и соответствующие передовые достижения науки и техники на определенный будущий период.
На стадии изготовления базовым образцом может быть продукция, показатели качества которой в момент оценки отвечают самому высокому мировому уровню. Такие базовые образцы применяются при сертификации продукции.
Срок действия базового образца устанавливается ведущей организацией в зависимости от специфики оцениваемой продукции, т.е. с учетом ее потребности у потребителей, длительности периодов ее разработки, изготовления и эксплуатации или потребления, а также планируемых сроков проведения сертификации и сроков смены моделей данного вида продукции на внутреннем и внешнем рынках.
Оценка качества продукции должна производиться на различных стадиях ее жизненного цикла.
На этапе разработки оценивается уровень разрабатываемой продукции, в результате чего устанавливаются требования к ее качеству, и производится нормирование соответствующих показателей в нормативно-технической документации.
На этапе производства определяются фактические значения показателей качества продукции по результатам контроля и испытаний и принимаются соответствующие решения.
На этапе эксплуатации или потребления оценивается качество изготовленной продукции и по результатам этой оценки принимаются управляющие решения, направленные на сохранение или повышение уровня качества.
Основными источниками информации при установлении базовых образцов являются отчеты научно-исследовательских и проектно-конструкторских организаций, научно-технические прогнозы развития отдельных отраслей промышленности, описания отечественных и зарубежных патентов, отчеты о проведении патентных исследований, государственные, отраслевые, международные, зарубежные стандарты, отечественные и зарубежные периодические научно-технические издания.
В аналоговую группу могут входить лучшие образцы спроектированной или промышленно освоенной отечественной и зарубежной продукции, составляющей значительную часть общего объема продукции, реализуемой на внешнем рынке и пользующейся устойчивым спросом. Лучший образец из группы принимается за базовый.
В своей курсовой работе я выбрала такие
показатели качества как изгиб, плотность, водопоглощение, ударная вязкость,
прочность при сдвиге в плоскости листа, Я считаю эти показателей самыми
важными, так как они наиболее полно характеризуют пластмассу.
|
Показатель качества |
Базовое значение |
Нормируемый документ |
|
Испытание на статический изгиб: |
117,6Мпа |
ГОСТ 50598-93 |
|
Плотность: |
1,4г/ |
ГОСТ 9590-76 |
|
Ударная вязкость по Шарпи: |
8,8
кгс·см/см |
ГОСТ 50598-93 |
|
Водопоглащение: |
186мг |
ГОСТ 50598-93 |
|
Ударная вязкость по Изоду: |
0,075Дж/мм |
ГОСТ 50598-93 |
|
Прочность при сдвиге в плоскости листа: |
250Мпа |
ГОСТ 9590-76 |
|
Предел прочности при сжатии: |
98Мпа |
ГОСТ 9590-76 |
. Количественная оценка показателей качества
пластмассы
1. Испытание на статический изгиб: (sf)
Согласно ГОСТ 4648-71, при определении
изгибающего напряжения, необходимо пользоваться следующей формулой:


где: F - нагрузка, Н;- расстояние между опорами, мм.- ширина образца, мм;- толщина образца, мм.= 204,88H= 10мм
 = 60мм= 4мм
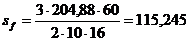
. Плотность: ( )
Согласно ГОСТ 15139-69, при определении
плотности, необходимо воспользоваться формулой:
= M/V
где: М- масса образца в г;объем образца при
температуре измерения в см = 180г= 131,195

 = 180/131,195=1,372г/
3. Ударная вязкость по Шарпи: ( )
Согласно ГОСТ 4647-80 при определении ударной
вязкости по Шарпи необходимо использовать следующую формулу:

где:  -
энергия удара, затраченная на разрушение образца без надреза, Дж (кгс·см);
 - ширина образца
по его середине, мм (см);
 - толщина образца
по его середине, мм (см).
 = 1,2936Дж
b= 15 мм
s= 10 мм=70 мм
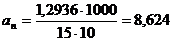 кгс·см/см

. Водопоглащение: (х)
Определяем водопоглащение, согласно ГОСТ
4650-80, необходимо применить формулу:

где: m1 - масса образца перед погружением в воду, мг;- масса образца после извлечения из воды, мг.
Согласно табличным данным, приведенным в ГОСТ
50598-93 масса образца перед погружением в воду равняется 200мг, после
извлечения из воды = 382,28 мг.
= 382,28-200=
182,28мг
. Ударная вязкость по Изоду: (а)
Согласно ГОСТ 19109, следовательно используем формулу:
=А/b
где: А- энергия удара, Дж;длина надреза (равная ширине образца), мм.
Данные согласно ГОСТ 50598-93:
А= 0,0294 Дж= 0,4мм
а=0,0294/0,4=0,0735Дж/мм
. Прочность при сдвиге в плоскости листа:
( )
Определяем прочность при сдвиге в плоскости
листа, согласно ГОСТ 24778-81, используем формулу:

где:  -
максимальная нагрузка, которую выдержал образец при испытании, Н;
 - длина стороны
рабочего поля образца, м;- толщина образца, м.
= 175000Н; а=0,1м;
h=0,5м.
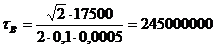 Па=245Мпа
. Предел прочности при сжатии: ( )
Согласно ГОСТ 23206-78 при определении предела
прочности при сжатии применяем формулу:

где:  -
максимальное усилие, соответствующее разрушению образца (чертеж, кривая
"а"), кН (кгс);
 - площадь
первоначального поперечного сечения образца, м
(см).
=
240,1 кН= 0,0025 м (см).
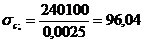 МПа
8. Оценка уровня качества продукции
производство пластмасса качество продукция
|
№ |
Наименованиепоказателя |
Формула |
Единица измерения |
Расчетное значение показателей |
Значение базового показателя |
Уровень качества |
||||||
|
1 |
Испытание на статический изгиб |
|
МПа |
115,24 |
117,6 |
0,979 |
||||||
|
2 |
Плотность |
|
г/ |
1,372 |
1,4 |
0,98 |
||||||
|
3 |
Ударная вязкость по Шарпи |
|
кгс·см/см |
8,624 |
8,8 |
0,98 |
||||||
|
4 |
Водопоглощение |
|
Мг |
182,28 |
186 |
0,98 |
||||||
|
5 |
Ударная вязкость по Изоду |
a=А/b |
Дж/мм |
0,0735 |
0,075 |
0,98 |
||||||
|
6. |
Прочность при сдвиге в плоскости листа |
|
МПа |
245 |
250 |
0,98 |
Предел прочности при сжатии |
|
МПа |
96,04 |
98 |
0,98 |
|
|
Итого по изделию |
|
|
|
|
0,979 |
Анализируя данную таблицу, можно сделать вывод,
что пластмасса, которую мы взяли для оценки уровня качества, соответствует всем
требованиям, которые приведены в нормативных документах, можно лишь провести
ряд мероприятий, для повышения качества пластмассы.
. Факторы, влияющие на снижение качества
пластмасс
Литьё полимеров под давлением - технологический процесс переработки пластмасс путем впрыска их расплава под давлением в пресс-форму с последующим охлаждением. Данный процесс является одним из главных при производстве пластмасс, на этой стадии возникают множество дефектов, которые в дальнейшем сказываются на отрицательном качестве полимеров.
При прогнозировании качества литьевых деталей, анализе причин брака и выборе эффективного метода устранения дефектов необходимо учитывать механизмы их формирования. Однако изучение механизмов появления дефектов деталей при литье термопластов является сложной задачей. Высокие скорости реологических, тепловых, структурных и др. процессов в сочетании с высоким давлением и температурой затрудняют получение достоверной информации непосредственно в ходе литья. При изучении готовых деталей необходимо учитывать, что дефекты, которые формируются при заполнении формы, могут значительно изменяться на стадии уплотнения, а также при усадочных процессах.
Распространенными дефектами, возникающими при литье деталей из термопластов, являются так называемые "следы течения" ("flow marks", "flow lines").
"Следы течения" - "следы на
поверхности изделия из-за неравномерности течения пластмассы". В
современной научной, технологической и патентной литературе к "следам
течения" чаще всего относят одиночные или периодически повторяющиеся
области, отличающиеся блеском и шероховатостью, с относительно гладкой или
волнистой поверхностью, а также линии спаев, которые возникают при нарушении
сплошности потока. Такого рода дефекты могут образовывать круглые или кольцевые
зоны, систему бугорков и впадин или "полос". Существуют и другие
трактовки термина "следы течения", что является отражением общей
проблемы неустоявшейся терминологии, касающейся большей части дефектов внешнего
вида литьевых деталей.
. Мероприятия по повышению качества пластмассы
Промышленность пластмасс развивается сегодня исключительно высокими темпами. Начиная с 60-х годов, производство полимеров, основную долю которых составляют пластмассы, удваивается через каждые 5 лет, и эти темпы роста в соответствии с прогнозом на период до 1990 г. сохранятся. В связи с этим ученые всех стран занимаются повышением качества пластмасс, т.к. на мой взгляд, пластмассы своими свойствами вытесняют дорогостоящие металлы. Подтверждению этому были созданы РОБОТЫ. РОБОТЫ (или промышленные роботы (далее ПР)) действуют на основании ГОСТ 25686, в частности определяющий, что это стационарные или передвижные автоматические машины, состоящие из исполнительного устройства в виде манипулятора, имеющего несколько степеней подвижности, и перепрограммируемого устройства программного управления для выполнения в производственных процессах двигательных и управляющих функций.