Материал: Определение предмета
Литниковая система
Литниковая система — это совокупность каналов и элементов литейной формы, предназначенных для подвода расплавленного металла в полость формы, обеспечения ее заполнения и питания отливки при затвердевании. Основными элементами литниковой системы являются литниковая чаша (в кокилях воронка), стояк, шлакоуловитель (в кокилях литниковый ход), питатель, выпор или прибыль.
Литниковая чаша — элемент литниковой системы для приемки и подачи расплава в форму; ослабляет динамический напор свободно падающей струи расплава, уменьшает или полностью предотвращает разбрызгивание расплава, снижает скорость течения расплава в каналах литниковой системы, частично задерживает шлаки и другие неметаллические включения. Для задержки шлака на дне литниковой чаши устраивают один или два порога, перегородку, иногда отверстия стояка в литниковой чаше перекрывают сеткой. Сетка может быть керамической, выполненной из песчаной смеси в виде сухого стержня, или из термостойкой ткани.
Стояк — элемент литниковой системы для подачи расплавленного металла из литниковой чаши (или воронки) к другим элементам системы или непосредственно в рабочую полость формы. Стояк выполняют в стержне (рис. 7, б) или кокиле (рис. 7, г) вертикально или наклонно, иногда в кокилях (рис. 7, е) в виде изогнутого канала, особенно при литье цветных сплавов для снижения скорости течения расплава.
Шлакоуловитель — элемент литниковой системы для задержания шлака и подачи расплавленного металла от стояка к питателям. В литниковых системах для литья в кокили вместо шлакоуловителя применяют в основном литниковый ход.
Литниковый ход — элемент литниковой системы для подачи расплавленного металла к питателям или непосредственно в полость формы. Литниковый ход шлака не задерживает, имеет, как и шлакоуловитель, трапецеидальное и реже круглое поперечное сечение, размещается в горизонтальной плоскости в стержне или стенках (а) кокиля по их разъему.
Питатель— элемент литниковой системы для подвода расплавленного металла в полость литейной формы от стояка, шлакоуловителя или литникового хода. Питатель выполняют в виде короткого канала, который в поперечном сечении имеет трапецеидальную и реже круглую, овальную или щелевидную форму.
Выпор— элемент литниковой системы для вывода газов из полости, контроля заполнения формы расплавом и, в некоторых случаях, для питания отливки при ее затвердевании. Заполнение формы расплавом определяют по появлению его в верхней части выпора.
Формовочные и стержневые материалы и их свойства.
Формовочные материалы — совокупность природных и искусственных материалов, используемых для приготовления формовочных и стержневых смесей.В качестве исходных материалов используют формовочные и кварцевые пески и литейные формовочные глины.
Формовочная смесь — это многокомпонентная смесь формовочных материалов, соответствующая условиям технологического процесса изготовления литейных форм. Формовочные смеси по характеру использования делят на облицовочные, наполнительные и единые.
Облицовочная смесь — это формовочная смесь, используемая для изготовления рабочего слоя формы. Такие смеси содержат повышенное количество исходных формовочных материалов (песка и глины) и имеют высокие физико-механические свойства.
Наполнительная смесь — это формовочная смесь для наполнения формы после нанесения на модель облицовочной смеси. Поэтому ее приготовляют путем переработки оборотной смеси с малым количеством исходных формовочных материалов (песка и глины). Облицовочные и наполнительные смеси используют при изготовлении крупных и сложных отливок.
Единая смесь — это формовочная смесь, применяемая одновременно в качестве облицовочной и наполнительной смеси. Такие смеси применяют при машинной формовке и на автоматических линиях в серийном и массовом производствах. Единые смеси изготавливают из наиболее огнеупорных песков и глин с наибольшей связующей способностью, чтобы обеспечить их долговечность.
Формовочные смеси должны обладать следующими основными свойствами: прочностью, газопроницаемостью, огнеупорностью, пластичностью, податливостью, непригораемостью, малой газотворностью, малой гигроскопичностью и долговечностью.
Прочность – способность смеси оказывать сопротивление разрушению форм и стержней; сырая прочность создаётся в основном за счёт глины. Высокая сухая прочность достигается введением связующих материалов.
Газопроницаемость – свойство смеси пропускать через себя газы. Газопроницаемость зависит:
а) от содержания глины; увеличенное содержание глины снижает газопроницаемость смеси, так как глина хорошо обволакивает зёрна плёнкой и закрывает поры;
б) от зерновой структуры песка, чем крупнее зерна песка, чем больше промежутки между ними, тем выше газопроницаемость.
Сухие формы имеют более высокую газопроницаемость, чем сырые.
Огнеупорность – способность материала смеси сопротивляться размягчению или расплавлению под действием высокой температуры металла.
Пластичность – способность формовочной смеси изменять под давлением свою форму без образования трещин и сохранить её.
.Податливость – способность формовочных материалов сокращается в объёме в результате усадки отливок. Газотворность – свойство смеси выделить газы во время заливки металла.
Технология изготовления литейных форм и стержней
Основными операциями изготовления литейных форм являются: уплотнение формовочной смеси для получения точного отпечатка модели в форме и придание форме достаточной прочности; устройство вентиляционных каналов для вывода газов из полости формы; извлечение модели из формы; отделка и сборка формы.
Литье в оболочковые формы
Литье в оболочковые формы – процесс получения отливок из расплавленного металла в формах, изготовленных по горячей модельной оснастке из специальных песчано-смоляных смесей.
Оболочковые формы обладают следующими свойствами: достаточной прочностью, газопроницаемостью, податливостью, негигроскопичностью.
Технологический
процесс литья в оболочковые формы (рис.
4.1, 4.2) начинается с того, что предварительно
нагретую плиту, к которой закреплена
металлическая модель, покрывают смесью
из термореактивной смолы. Под действием
тепла смола плавится, на модельной плите
образуется однородная полутвердая
оболочка. Для удаления избытка смеси
бункер переворачивают. Модельную плиту
дополнительно подогревают для
окончательного отверждения оболочки.
Твердую оболочку-полуформу снимают с
модельной плиты и соединяют с
соответствующей другой оболочкой-полуформой.
Соединенные между собой оболочки
помещают в опоку и засыпают
формовочнойсмесью.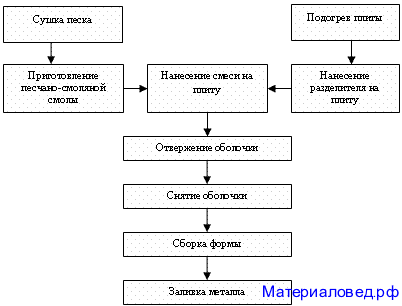
К недостаткам относятся высокая стоимость смесей, ограниченный размер отливок (до 1500 мм).
Преимущества способа литья в оболочковые формы: возможность получения тонкостенных отливок сложной формы; гладкая и чистая поверхность отливок; качественная структура металла за счет повышенной газопроницаемости форм; возможность автоматизации; небольшие допуски на обработку резанием.
Литье по выплавляемым моделям
Литье по выплавляемым моделям – процесс получения отливок из расплавленного металла в формах, рабочая полость которых образуется благодаря удалению (вытеканию) легкоплавкого материала модели при ее предварительном нагревании.
Формы изготавливают многократным погружением модельного блока 3 в специальную жидкую огнеупорную смесь 5, налитую в емкость 4 (рисунок, позиция г) с последующей обсыпкой кварцевым песком. Затем модельные блоки сушат на воздухе или в среде аммиака. Обычно наносят 3…5 слоев огнеупорного покрытия с последующей сушкой каждого слоя.
Модели из форм удаляют, погружая в горячую воду или с помощью нагретого пара. После удаления модельного состава тонкостенные литейные формы устанавливаются в опоке, засыпаются кварцевым песком, а затем прокаливают в печи в течение 6…8 часов при температуре 850…9500 C для удаления остатков модельного состава, испарения воды (рисунок, позиция д).
После затвердевания залитого металла и охлаждения отливок форма разрушается, отливки отделяют от литников механическими методами, направляют на химическую очистку, промывают и подвергают термической обработке.
Литье по выплавляемым моделям обеспечивает получение точных и сложных отливок из различных сплавов массой 0,02…15 кг с толщиной стенки 0,5…5 мм.
Недостатком является сложность и длительность процесса производства отливок, применение специальной дорогостоящей оснастки.
Литьем по выплавляемым моделям изготавливают детали для приборостроительной, авиационной и другой отраслевой промышленности. Используют при литье жаропрочных труднообрабатываемых сплавов (лопатки турбин), коррозионно-стойких сталей, углеродистых сталей в массовом производстве (автомобильная промышленность).
Технологический процесс автоматизирован и механизирован.
Литье в кокиль
Кокильным литьем называют процесс получения отливок посредством свободной заливки расплавленного металла в многократно используемые металлические формы – кокили.
Формирование отливки происходит при интенсивном отводе теплоты от расплавленного металла, от затвердевающей и охлаждающейся отливки к массивному металлическому кокилю, что обеспечивает более высокие плотность металла и механические свойства, чем у отливок, полученных в песчаных формах.
Достоинства литья в кокиль:
возможность многократного использования форм;
возможность автоматизации труда;
хорошие механические свойства отливок, обусловленные их мелкозернистой структурой;
снижение припусков на механическую обработку;
снижение расходов на возврат литья за счет уменьшение количества металла на литниковую систему или ее отсутствие.
Недостатки литья в кокиль:
отсутствие податливости форм;
трудоемкость изготовления кокилей;
высокая стоимость кокилей.
Центробежное литье
Центробежное литье – это способ формирования отливок под действием центробежных сил при свободной заливке металла во вращающиеся формы. Центробежным способом получают отливки из чугуна, стали, сплавов на основе меди, алюминия, цинка, магния, титана и др.Формирование отливки осуществляется под действием центробежных сил, что обеспечивает высокую плотность и механические свойства отливок.Центробежное литье осуществляют на центробежных машинах с горизонтальной и вертикальной осями вращения в металлических, песчаных, оболочковых формах и формах для литья по выплавляемым моделям.
Недостатки центробежного литья: наличие усадочной пористости, ликватов и неметаллических включений на внутренних поверхностях; возможность появления дефектов в виде продольных и поперечных трещин, газовых пузырей.
Преимущества центробежного литья: получение внутренних полостей трубных заготовок без применения стержней, экономия сплава за счет отсутствия литниковой системы, возможность получения двухслойных заготовок, что получается поочередной заливкой в форму различных сплавов (сталь – чугун, чугун – бронза).
Формовочные и стержневые материалы и их свойства.
Формовочные материалы — совокупность природных и искусственных материалов, используемых для приготовления формовочных и стержневых смесей.В качестве исходных материалов используют формовочные и кварцевые пески и литейные формовочные глины.
Формовочная смесь — это многокомпонентная смесь формовочных материалов, соответствующая условиям технологического процесса изготовления литейных форм. Формовочные смеси по характеру использования делят на облицовочные, наполнительные и единые.
Облицовочная смесь — это формовочная смесь, используемая для изготовления рабочего слоя формы. Такие смеси содержат повышенное количество исходных формовочных материалов (песка и глины) и имеют высокие физико-механические свойства.
Наполнительная смесь — это формовочная смесь для наполнения формы после нанесения на модель облицовочной смеси. Поэтому ее приготовляют путем переработки оборотной смеси с малым количеством исходных формовочных материалов (песка и глины). Облицовочные и наполнительные смеси используют при изготовлении крупных и сложных отливок.
Единая смесь — это формовочная смесь, применяемая одновременно в качестве облицовочной и наполнительной смеси. Такие смеси применяют при машинной формовке и на автоматических линиях в серийном и массовом производствах. Единые смеси изготавливают из наиболее огнеупорных песков и глин с наибольшей связующей способностью, чтобы обеспечить их долговечность.
Формовочные смеси должны обладать следующими основными свойствами: прочностью, газопроницаемостью, огнеупорностью, пластичностью, податливостью, непригораемостью, малой газотворностью, малой гигроскопичностью и долговечностью.
Прочность – способность смеси оказывать сопротивление разрушению форм и стержней; сырая прочность создаётся в основном за счёт глины. Высокая сухая прочность достигается введением связующих материалов.
Газопроницаемость – свойство смеси пропускать через себя газы. Газопроницаемость зависит:
а) от содержания глины; увеличенное содержание глины снижает газопроницаемость смеси, так как глина хорошо обволакивает зёрна плёнкой и закрывает поры;
б) от зерновой структуры песка, чем крупнее зерна песка, чем больше промежутки между ними, тем выше газопроницаемость.
Сухие формы имеют более высокую газопроницаемость, чем сырые.
Огнеупорность – способность материала смеси сопротивляться размягчению или расплавлению под действием высокой температуры металла.
Пластичность – способность формовочной смеси изменять под давлением свою форму без образования трещин и сохранить её.
.Податливость – способность формовочных материалов сокращается в объёме в результате усадки отливок.
Газотворность – свойство смеси выделить газы во время заливки металла
Литье в постоянные формы
Наиболее распространенным видом постоянных форм являются кокили — металлические формы.
При литье в кокили получают отливки более точные, чем при литье в песчаные или стержневые формы. Качество металла при таком способе получается высоким. Структура его — мелкокристаллическая. Последнее обстоятельство обусловлено быстрым остыванием металла в металлической форме.
В кокилях льют чаще всего детали из цветных сплавов, однако при значительных программах выпуска в металлических формах отливают и детали из черных металлов.
Сущность
Сущность способа состоит в получении отливок путём заливки расплавленного металла в металлическую форму, называемую кокилем. По конструкции эти формы могут быть неразъёмными и разъёмными. Неразъёмные кокили применяют для получения отливок сравнительно простой конфигурации, которые можно удалять без разъёма формы. Чаще всего используются разъёмные кокили, состоящие из двух и более частей. В таких кокилях можно получать более сложные и крупные отливки.
Особенностью производства отливок из стали литьем в кокиль является более высокая (по сравнению с другими сплавами) температура заливки. Это уменьшает стойкость кокиля по числу заливок, а также обусловливает необходимость использования для защиты рабочих поверхностей кокиля толстых и термостойких покрытий.