Материал: Определение предмета
Линейная усадка углеродистой стали примерно 2 %, она может протекать с учетом размеров и конструкции отливки в затрудненных или незатрудненных условиях, а также изменять свое значение в пределах 1,3—2,3% в зависимости от температуры ее заливки и других причин.
Поэтому для получения отливки заданных размеров необходимо максимально точно учитывать процент усадки литейного сплава, увеличение размеров кокиля от нагрева, а также толщину защитного покрытия. Последнее всегда уменьшает наружные размеры отливки на свою толщину.
Температура (табл. 8.4) заливаемого расплава должна быть достаточной для получения в кокиле отливки без недолива и неспаев. Завышенная температура ускоряет разрушение кокиля и способствует получению отливки с повышенным газосодержанием, усадочными дефектами и ликвацией.
Центробежное литье – способ производства фасонных изделий с формой тел вращения, преимущественно при крупносерийном их изготовлении.Металл заливают во вращающуюся форму. Под действием центробежных сил он прижимается к боковым стенкам формы и затвердевает, образуя отливку.
Центробежные силы, воздействующие на металл в момент заполнения формы, кристаллизации и охлаждения отливок, способствуют получению мелкозернистой структуры, увеличению плотности отливок, повышению механических свойств металла.
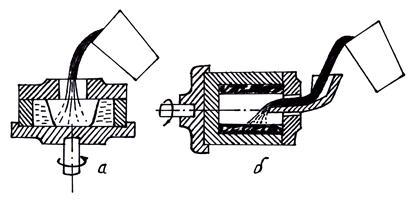
Рис. 3.1. Схемы центробежного литья:
а - с вертикальной осью вращения - этот способ применяют для получения отливок небольшой высоты: короткие втулки, кольца, фланцы и т.д.
б - с горизонтальной осью вращения - этим способом получают водопроводные и канализационные трубы, заготовки гильз цилиндров, облицовки судовых валов.
Достоинства: получают плотные отливки, отсутствие литниковой системы, уменьшение шлаковых раковин и газовых пор, возможность получить тонкостенные отливки, процесс может быть автоматизирован.
Недостатки: необходимы специальные машины, необходимо точное дозирование металла для получения нужного размера отливки, возникновение ликвации за счёт различного удельного веса составляющих отливки, возможность появления продольных и поперечных трещин.
Литье под давлением -наиболее производительный способ изготовления относительно небольших отливок из цветных сплавов и пластмасс с высокой точностью по размерам и чистотой поверхности. Расплавленный металл заполняет пресс-форму под давлением поршня до 300 Мпа, быстро затвердевает и образует отливку. Затем пресс-форма раскрывается, готовая отливка удаляется толкателем. Наибольшее распространение получили поршневые машины с холодными (горизонтальными и вертикальными), а также горячими камерами прессования. Литьё под давлением используется в основном для получения отливок из цинковых, алюминиевых и медных сплавов, а также из стали, титана, сплавов на основе олова и свинца.
Преимущества: высокая производительность, получение отливок сложной формы (стенка до 0,8 мм.), автоматизация и механизация процесса.
Недостатки: высокая стоимость пресс-формы, возможность образования газовых раковин, ограниченная масса отливаемых деталей до 50 кг.
Кроме вышеперечисленных способов литья существуют: полунепрерывное литье, литье выжиманием, литье вакуумным всасыванием.
Электрошлаковое литье заготовок
Электрошлаковое литье
Сущность процесса электрошлакового литья заключается в переплаве расходуемого электрода в водоохлаждаемой металлической форме (кристаллизаторе). При этом операции расплавления металла, его заливка и выдержка отливки в форме совмещены по месту и времени. Схема изготовления отливок электрошлаковым литьем представлена на рисунке 1.
Рисунок 1 — Электрошлаковое литье схема
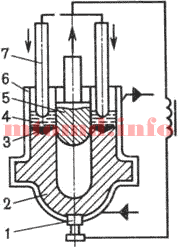
В качестве расходуемого электрода используется прокат. В кристаллизатор 6 заливают расплавленный шлак 4 (фторид кальция или смесь на его основе), обладающий высоким электросопротивлением. При пропускании тока через электрод 7 и затравку 1 выделяется значительное количество теплоты, и шлаковые ванна нагревается до 1700о C, происходит оплавление электрода. Капли расплавленного металла проходят через расплавленный шлак и образуют под ним металлическую ванну 3. Она в водоохлаждаемой форме затвердевает последовательно, образуя плотную без усадочных дефектов отливку 2. Внутренняя полость образуется металлической вставкой 5.
Расплавленный шлак способствует удалению кислорода, снижению содержания серы и неметаллических включений, поэтому получают отливки с высокими механическими и эксплуатационными свойствами.
Изготавливаются отливки ответственного назначения массой до 300 тонн: корпусы клапанов и задвижек атомных и тепловых электростанций, коленчатые валы судовых двигателей, корпусы сосудов сверхвысокого давления, роторы турбогенераторов.
Непрерывное литье заготовок
При непрерывном литье (рисунок 2) расплавленный металл из металлоприемника 1 через графитовую насадку 2 поступает в водоохлаждаемый кристаллизатор 3 и затвердевает в виде отливки 4, которая вытягивается специальным устройством 5. Длинные отливки разрезают на заготовки требуемой длины.
Рисунок 2 — Схема непрерывного литья и разновидности получаемых отливок
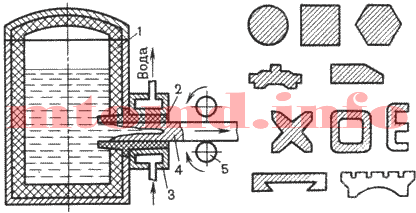 Используют
при получении отливок с параллельными
образующими из чугуна,
медных (бронза, латунь), алюминиевых сплавов.
Отливки не имеют неметаллических
включений, усадочных раковин и пористости,
благодаря созданию направленного
затвердевания отливок.
основы технологии формообразования отливок из черных и цветных металлов
Основы технологии формообразования отливок из черных и цветных металлов: литье, пластическое деформирование, спекание.
пластическое деформирование-
Выбор способа литья. Принципы выбора способа изготовления и конструирования отливок. Составление алгоритма выбора способа изготовления отливки с учетом конструкции детали (степень сложности формы, масса, габаритные размеры), литейных свойств заданного сплава, серийности производства, требований к изделию по физико-механическим свойствам и условиям работы, а также с учетом технологических возможностей способа получения отливок требуемого качества. Правила разработки чертежа отливки и литейной формы в сборе. Расчленение сложной детали на простые технологические отливки. Использование комбинированных методов изготовления изделий (непрерывное литье и прокатка, литье и прессование и др.). Способы обеспечения качества отливок. Основные технико-экономические показатели способов литья. Области применения. Проблемы экологии и техники безопасности производства.
Основы технологии формообразования отливок из черных и цветных металлов.
Производство стальных отливок
Стали, применяемые для изготовления отливок по ГОСТ 977-88, делятся на углеродистые и легированные.
Для плавки литейных сталей обычно используют электропечи. В качестве шихтовых материалов применяют стальной лом, отходы собственного производства, передельный чугун, флюсы и др. Отливки из сталей чаще всего получают литьем в песчаные формы, по выплавляемым моделям, под давлением.
Производство отливок из алюминиевых сплавов
Для производства отливок применяют алюминиевые сплавы на основе систем Al-Si, Al-Cu, Al-Mg и др.
Плавку алюминиевых сплавов осуществляют обычно в электрических печах сопротивления и индукционных печах.
Основными методами получения отливок из алюминиевых сплавов являются литье в кокиль, под давлением, в песчаные формы.
Производство отливок из магниевых сплавов
Поэтому плавку магниевых сплавов проводят в тигельных электрических печах сопротивления и индукционных печах под слоем хлористых флюсов или в среде защитных газов.
Магниевые сплавы имеют низкие литейные свойства - пониженную жидкотекучесть, повышенную усадку, склонны к образованию трещин. Для получения отливок из магниевых сплавов применяют литье в песчаные формы, в кокиль и другие способы.
Производство отливок из медных сплавов
Медные сплавы обладают достаточно высокой прочностью, пластичностью, коррозионной стойкостью и высокими антифрикционными свойствами.
Для получения отливок из медных сплавов применяют литье в песчаные и оболочковые формы, реже - кокильное, центробежное, под давлением.
Металлургия
Классификация материалов, применяемых в машиностроении и приборостроении.
Классификация материалов по агрегатному состоянию: твердые (металлические, неметаллические, композиционные), жидкие (масла, клеи, эмульсии и т.д.), газообразные (аргон, кислород, ацетилен, углекислый газ, азот и т.д.).
Природные источники материалов (руды черных и цветных металлов, нефть, природный газ, пески, алмазы, глины, канифоль, слюда и т.д.).
Сущность основных процессов производства металлов: пирометаллургии, гидрометаллургии, химикометаллургии, электрометаллургии.
Пирометаллургия — совокупность металлургических процессов, протекающих при высоких температурах. Это отрасль металлургии, связанная с получением и очищением металлов и металлических сплавов при высоких температурах, в отличие от гидрометаллургии, к которой относятся низкотемпературные процессы. Пирометаллургическими процессами являются процессы агломерации металлургического сырья, плавки шихтовых материалов, изготовления сплавов, рафинирования металлов. В частности, это — обжиг, доменная плавка, мартеновская плавка, плавка в конвертерах, дуговых и индукционных печах. Пирометаллургия — основа производства чугуна, стали, свинца, меди, цинка и др.
Гидрометаллурги́я — выделение металлов из руд, концентратов и отходов производства с помощью водных растворов определённых веществ (химических реагентов). В настоящее время этот способ используется для получения урана, алюминия, золота, цинка и др.
Химикометаллургический процесс основан на получении металлов при последовательных химических и металлургических взаимодействиях.
Электрометаллургия — Методы получения металлов, основанные на электролизе, т. е. выделении металлов из растворов или расплавов их соединений при пропускании через них постоянного электрического тока. Этот метод применяют главным образом для получения очень активных металлов – щелочных, щелочноземельных и алюминия, а также производства легированных сталей.
Основные этапы подготовки руд: дробление, сортировка, обогащение.
Дробление и сортировка руд по крупности служат для получения кусков оптимальной для плавки величины. Дробление руды осуществляется на щековых или конусных дробилках , а также в шаровых мельницах и других агрегатах.
Размельченную руду сортируют по крупности грохочением, подобным просеиванию , на различных по конструкции классификаторах и гидроциклонах.
Обогащение руды — совокупность методов разделения металлов и минералов друг от друга по разнице в их физических и/или химических свойств. Полученные продукты классифицируются на два и более классов отличных по качеству, более богатый продукт называют концентратом, самый бедный — хвостами, продукты со средним содержанием называют промежуточными, они обычно возвращаются на переработку.
Исходные материалы металлургического производства: руда, топливо, флюсы, раскислители.
Для осуществления металлургических процессов необходимы руда, флюсы, топливо и огнеупорные материалы.
Руда – горная порода, из которой технически возможно и экономически целесообразно в данных конкретных условиях извлекать металлы и их соединения. Руды могут быть простыми, т е содержащими один металл, или полиметаллическими, содержащими несколько металлов. Помимо соединений, содержащих металл, в руде имеется еще и пустая порода, которая не содержит извлекаемых металлов или их соединений. Руды с большим содержанием пустой породы называют бедными.
Флюсы – это материалы, загружаемые в плавильную печь, для взаимодействия с пустой породой и золой с образованием легкоплавкого соединения - шлака, который, как правило, должен иметь значительно меньшую плотность, меньшую температуру плавления, чем у извлекаемого металла (или его соединения) и высокую жидкотекучесть. По химическому составу флюсы делятся на основные и кислые. К основным флюсам относятся известняк СаСОз и доломит СаСОз + МgСОз. К кислым относятся породы, содержащие кремнезем. Выбор флюса зависит от состава пустой породы.
Огнеупорные материалы предназначены для облицовки (футеровки) рабочего пространства металлургических устройств в местах, подвергающихся действию высоких температур. Огнеупорные материалы делят на кислые, основные и нейтральные.
Производство чугуна.
Чугунами называются сплавы железа с углеродом (более 2,14% С), в которых обычно содержатся примеси кремния (до 4,3 %), марганца (до 2%), серы (до 0,07%) и фосфора (до 1,2%).
Исходными материалами для производства чугуна являются железные руды, в том числе в виде агломерата и окатышей, кокс и флюсы.
Подготовка железных руд к плавке осуществляется для повышения производительности доменной печи, снижения расхода кокса и флюса, уменьшения стоимости чугуна и улучшения его качества. Цель этой подготовки: увеличение содержания железа в руде; уменьшение в ней вредных примесей (серы и фосфора); повышение ее однородности по крупности кусков и химическому составу. Метод подготовки руды к плавке выбирается в зависимости от состава руды и ее качества. Подготовка руды к плавке начинается с ее дробления и сортировки по крупности для получения кусков оптимальной для плавки величины. Измельченная и рассортированная руда подвергается обогащению для повышения концентрации железа за счет удаления возможно большего количества пустой породы. Обогащение руды основано на различии физических и химических свойств минералов, входящих в ее состав. К основным способам обогащения относятся промывка, гравитация, магнитная сепарация, окускование.Чугун выплавляют в печах шахтного типа - доменных печах, в которые загружают шихту, состоящую из железных и марганцевых руд, агломерата, окатышей, флюсов и кокса
Основным продуктом доменной плавки является чугун. В зависимости от химического состава и назначения доменные чугуны делятся на литейные, передельные и специальные (ферросплавы). Литейные чугуны являются исходным материалом для получения чугунных отливок. Эти чугуны поступают в литейные цеха в виде чушек – небольших слитков, которые переплавляют и получают фасонные отливки. Передельные чугуны идут на производство стали.
Прямое восстановление железа.
Под прямым восстановлением железа понимают способы получения губчатого железа, металлизованного сырья, литого железа или стали непосредственно из железнорудных материалов. Существующие способы прямого восстановления железа в зависимости от физического состояния получаемого продукта можно разделить на три группы.
Получение губчатого железа и металлизованных окатышей, осуществляемое при относительно низких температурах (менее 1100 С). При этом используются богатые, не содержащие вредных примесей руды или концентраты. Способы получили наибольшее распространение вследствие их высокой производительности.
Получение крицы (слипшаяся масса губчатого железа), с одновременным с восстановлением оксидов железа, и расплавлением пустой породы с образованием шлака. При этом используются бедные руды и низкосортное твердое топливо. Способы не получили широкого распространения вследствие их низкой производительности.
Получение жидкой стали, осуществляемое при температуре выше точки плавления железа. При этом используются богатые пылевидные руды и концентраты. Способы применяются в полупромышленных установках и в опытных производствах.
В качестве восстановителей при получении губчатого железа используют газы и газовые смеси: СО; водород; смесь СО+Н2; твердый углерод. При использовании твердого углерода необходимы более высокие температуры, так как скорость процесса восстановления лимитируется скоростью реакции СО2+С=2СО.
Низкие температуры процесса получения губчатого железа обуславливают невысокие скорости восстановления. Для интенсификации процесса восстановления используют различные принципы подвода тепла, тонкое измельчение шихтовых материалов и др.
Производство стали
Стали – железоуглеродистые сплавы, содержащие практически до 1,5% углерода, при большем его содержании значительно увеличиваютсятвердость и хрупкость сталей и они не находят широкого применения (теоретически до 2,14%). Основными исходными материалами для производства стали являются передельный чугун и стальной лом (скрап).
Процесс производства стали.
1. Первый этап – расплавление шихты и нагрев ванны жидкого металла. Температура металла сравнительно невысокая, интенсивно происходит окисление железа, образование оксида железа и окисление примесей: кремния, марганца и фосфора.Наиболее важная задача этапа – удаление фосфора. Для удаления фосфора необходимы невысокие температура ванны металла и шлака, достаточное содержание в шлаке FeO.
2. Второй этап – кипение металлической ванны. Начинается по мере прогрева до более высоких температур. окисления углерода.Для окисления углерода в металл вводят незначительное количество руды, окалины или вдувают кислород. При реакции оксида железа с углеродом, пузырьки оксида углерода CO выделяются из жидкого металла, вызывая «кипение ванны». При«кипении» уменьшается содержание углерода в металле до требуемого этот этап — основной в процессе выплавки стали.Также создаются условия для удаления серы.
3. Третий этап – раскисление стали. Заключается в восстановлении оксида железа, растворённого в жидком металле. При плавке повышение содержания кислорода в металле необходимо для окисления примесей, но в готовой стали кислород – вредная примесь, так как понижает механические свойства стали, особенно при высоких температурах.
Кислородно-конвертерный, мартеновский и электросталеплавильный процессы производства сталей
Кислородно–конвертерный процесс
|
|
|
Сущность кислородно–конвертерного процесса заключается в том, что налитый в плавильный агрегат (конвертор) расплавленный чугун продувают струей кислорода воздуха. Углерод, кремний и другие примеси окисляются и тем самым чугун переделывается в сталь. Этот процесс осуществляется в конверторе. Его грушевидный корпус (кожух) сварен из листовой стали, внутри он футерован основным огнеупорным материалом .Исходными материалами для производства стали в кислородных конверторах являются жидкий чугун с содержанием углерода 3,5…4,5% и стальной лом (до 25% по весу от металлической части шихты), а также известь, необходимая для наведения основного шлака, и железная руда