Материал: Определение предмета
Режимы резания
Режимом резания называется совокупность элементов, определяющих условия протекания процесса резания.К элементам режима резания относятся глубина резания, подача и скорость резания.
Глубина резания определяется в основном величиной припуска на обработку. Припуск на обработку выгодно удалять за один проход. Глубина резания оказывает большое влияние на силы резания, поэтому иногда возникает необходимость разделить припуск на несколько проходов. Суммарный припуск разделяется следующим образом: 60%—на черновую обработку, 20—30% — на получистовую и 10—20%—на чистовую.
Для черновой обработки глубину резания принимают t = 3— 5 мм, получистовой — 2—3 мм и чистовой — 0,5—1,0 мм.
Величина подачи ограничивается силами, действующими в процессе резания; эти силы могут привести к поломке режущего инструмента, деформации и искажению формы заготовки, поломке станка.
Скорость резания зависит от конкретных условий обработки, которые влияют на, стойкость инструмента (время работы инструментом от переточки до переточки). Чем большую скорость резания допускает инструмент при одной и той же стойкости, тем выше его режущие свойства, тем более он производителен.
Геометрия инструмента.Лезвиные инструменты:сверла,фрезы,строгальные резцы
Геометрия сверла.Сверла. Сверление является одним из распространенных методов предварительной обработки отверстий на токарных станках. В зависимости от конструкции и назначения различают сверла: спиральные, перовые, для глубокого сверления, центровочные, эжекторные и др. Наибольшее распространение получили спиральные сверла (На рисунке сверла: а - спиральное с коническим хвостовиком, б - спиральное с цилиндрическим хвостовиком, в - для глубокого сверления).
Сверло имеет: две главные режущие кромки, образованные пересечением передних винтовых поверхностей канавок, по которым сходит стружка, с задними поверхностями, обращенными к поверхности резания; поперечную режущую кромку (перемычку), образованную пересечением обеих задних поверхностей; две вспомогательные режущие кромки, образованные пересечением передних поверхностей с поверхностью ленточки. Ленточка сверла - узкая полоска на его цилиндрической поверхности, расположенная вдоль винтовой канавки и обеспечивающая направление сверла при резании.
Геометрия строгального резца
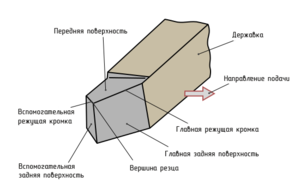
Основные сведения о резцах. Резец состоит из двух частей: головки (режущей части) и стержня (тела), Служащего для закрепления резца (рис. 2). На режущей части различают следующие элементы: переднюю поверхность 2, по которой сходит стружка; главную 1 и вспомогательную 6 задние поверхности, обращенные к обрабатываемой детали; главную режущую кромку 3, образованную пересечением передней и главной задней поверхностей; вспомогательную режущую кромку 5t образованную пересечением передней и вспомогательной задней поверхностей; вершину резца 4У образованную пересечением главной и вспомогательной режущих кромок
Абразивная обработка. Ее сущность.
А.О.-обработка материалов резанием абразивными зёрнами. Осн. назначение А. о. - обеспечение повыш. точности и качества поверхности; А. о. может применяться для червовой обдирки поверхностей, резки, съёма больших припусков. К А. о. относятся шлифование, хонингование(обработка отверстий ), суперфиниширование( окончательное придание наружным, внутренним и сложным профилям высочайшей точности и чистоты поверхности), притирка (абразивное притирание поверхностей) и др.
Условие непрерывности и самозатачиваемости.
Правильный выбор твёрдости круга оказывает существенное влияние на процесс шлифования и, прежде всего, на процесс самозатачиваемости круга. Самозатачиваемость - это выкрашивание из круга затупленных зёрен и обнажение новых зёрен с острыми гранями. Если для шлифования данного материала выбран слишком твёрдый круг, то зёрна не будут выкрашиваться и, следовательно, самозатачивание не произойдёт, что приведет к засаливанию круга и ожогу шлифуемой поверхности.
Обычно для шлифования мягких материалов выбирают твёрдые круги и наоборот. При засаливании круга с целью восстановления его режущей способности и исправления геометрический формы применяют правку шарошками, твердосплавными роликами, абразивными дисками и техническими алмазами. Объёмное соотношение абразивных зерен, связки и пор характеризует структуру
ёплотными и применяют при круглом шлифовании твердых и хрупких материалов.
Структуры №№5 - 8 называют средними и применяют для наружного круглого и плоского шлифования мягких сплавов. Круги №№ 9 - 13 называют открытыми и применяют для скоростного шлифования. Вышеуказанные соображения обеспечивают так называемое условие непрерывности и самозатачиваемости.
Основные схемы шлифования.
а) Круглое наружное шлифование с продольной подачей
б) Круглое наружное шлифование врезанием
в) Бесцентровое шлифование
г) Круглое внутреннее шлифование
д) Плоское шлифование периферией круга
е) Плоское шлифование торцом круга
Понятие о технологичности деталей.
Технологичность — это совокупность свойств изделия, определяющих приспособленность его конструкции к достижению оптимальных затрат ресурсов при его производстве, ремонте и утилизации.
Следует подчеркнуть, что технологичность конструкции изделия отражает не функциональные свойства изделия, а свойства его как объекта производства и эксплуатации.
Изделие можно считать технологичным, если оно не только соответствует современному уровню техники, экономично и удобно в эксплуатации, но в нем учтены и возможности применения наиболее экономичных, производительных процессов изготовления, ремонта и утилизации.
Электрофизические и электрохимические методы обработки
Они позволяют обрабатывать заготовки из материалов с высокими механическими свойствами (твердые сплавы, алмаз, кварц и др.), которые трудно или практически невозможно обрабатывать другими методами. Кроме этого, указанные методы дают возможность получать самые сложные поверхности, например отверстия с криволинейной осью, глухие отверстия фасонного профиля и т. д. К числу таких методов относят электроэрозионную, электрохимическую и анодно-механическую обработку металлов.
В основе электроэрозионной обработки металлов лежит процесс электроэрозии, т.е. разрушения поверхностей электродов при электрическом разряде между ними .
Электрохимическая обработка заключается в том, что под воздействием электрического тока разрушаются поверхностные слои металла детали, помещенной в электролит.
Анодно-механическая обработка металлов построена на сочетании электроэрозионного и электрохимического процессов. Ее сущность заключается в следующем. Через обрабатываемую заготовку (анод) и вращающийся инструмент (катод) пропускается постоянный электрический ток. Анод и катод находятся в среде электролита. Электрический ток, проходя через электролит, разлагает его и растворяет поверхность заготовки (анода). На поверхности заготовки постоянно образуется не проводящая ток пленка.