Контрольная работа: Основы литейного производства
Основы литейного производства
1. Технологические понятия в литейном производстве
литейный сплав модель
Литейное производство - отрасль машиностроения, изготовляющая заготовки заливкой расплавленного металла заданного химического состава в литейную форму, полость которой имеет конфигурацию отливки. При охлаждении залитый металл затвердевает и воспринимает конфигурацию полости формы.
Полученная после затвердевания металла заготовка называется отливкой. Отливка может быть или вполне законченным изделием, или подвергаться в дальнейшем механической обработке.
Литейные формы, используемые только один раз и разрушаемые при извлечении из них отливок (песчано-глинистые, оболочковые со смоляным связующим, неразъемные керамические и др.), называются разовыми. Полупостоянные формы, изготавливаемые из высокоогнеупорных материалов (гипса, цемента, графита и д.), выдерживают 3…100 и более заливок металла.
Разовые и полупостоянные литейные формы изготавливают по приспособлениям, называемым моделями. Процесс изготовления таких форм называется формовкой.
Модель по своей внешней конфигурации соответствует получаемой отливке и отличается большими размерами, учитывающими усадку металла и припуски на механическую обработку. В модели возможно наличие стержневых знаков.
Конфигурация модели должна обеспечивать легкость выемки ее из формы; поверхность моделей тщательно обрабатывают, чтобы обеспечить получение чистых поверхностей формы. Модель должна быть прочной, не изменяться в размерах. Модели изготовляют из металлов и сплавов, дерева, гипса, пластмассы, из легкоплавких органических материалов.
Стержнем называют часть литейной формы, предназначенную для получения внутренних полостей в отливке.
Стержневыми знаками называют выступающие по модели части, не образующие конфигурацию отливки, а служащие для образования углублений в форме, в которые устанавливают стержни при сборке формы.
Литниковая система служит для запивки металла в полость формы с определенной последовательностью и скоростью заполнения, а также для питания отливки в процессе ее затвердевания.
Подготовка металла. В литейном производстве применяют жидкий сплав (расплав) и для подготовки его используют различные плавильные агрегаты.
Для получения отливок ответственного назначения
используют в основном электропечи различного типа. Большое применение находят
печи индукционные, электродуговые и печи сопротивления. Широко используются
плавка и разливка в условиях вакуума (например, при получении отливок из
титановых сплавов).
.Основные дефекты отливок
Усадочные раковины - закрытые полости, большей
частью окисленные, в отливках с шероховатой поверхностью (Рис. 1). Образуются
усадочные раковины вследствие недостаточного питания отливки в местах скопления
металла, неправильной конструкции отливки и литниковой системы. Устраняются
усадочные раковины с помощью прибылей, которые затвердевают в последнюю
очередь, в результате чего усадочные раковины выводятся в прибыль. Затем он
удаляется.
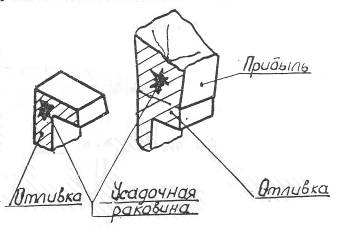
Рис. 1. Усадочная раковина в отливке и способ ее
устранения
Горячие трещины - сквозные и несквозные разрывы в теле отливки. Они возникают обычно в местах перехода от тонкого сечения к толстому, в местах резких переходов сечения под прямым или острым углом (Рис. 2, а), а также в том случае, если форма или стержень препятствуют усадке отливки (Рис. 2, б).
Газовые раковины - полости в отливке округлой формы с гладкой поверхностью, размером от 1 до 10 мм, возникают при низкой газопроницаемости формы, при неправильно построенной литниковой системе.
Недоливы и спай (Рис. 3) образуются от неслившихся потоков металла, потерявших жидкотекучесть и затвердевших до заполнения формы.
Пригар - взаимодействие литейной формы и залитого металла при недостаточной ее огнеупорности и высокой химической активности.
Перекос (Рис. 4) в отливке образуется при небрежной
сборке формы.
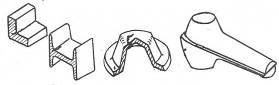
Рис. Горячие
трещины в отливке, спай в отливке, перекос в отливке
3. Технология получения отливок в
песчано-глинистых формах
Способ литья в песчано-глинистые формы - один из древнейших способов, В модернизированном виде, за счет совершенствования составов формовочных смесей, этот способ находит применение в авиа- и кораблестроении.
Песчано-глинистые формы имеют разовое назначение.
Литейная песчано-глинистая форма представляет
собой систему элементов, образующих рабочую полость (Рис. 4, а)
заливаемую расплавленным металлом. Для образования отверстий и других сложных
очертаний в отливке применяют литейные стержни, которые фиксируются в литейной
форме при помощи знаков, входящих в соответствующие впадины в полости формы.
Литейные стержни изготовляют в стержневых ящиках (рис 4, б) из
специальных песчаных стержневых смесей с помощью машин, которые выполняют
основные операции в процессе изготовления стержня: уплотнение смеси и
извлечение стержня из ящика. Для подвода расплавленного металла в полость
литейной формы и обеспечения ее заполнения и питания отливок при затвердевании
изготавливают литниковую систему. Процесс изготовления литейных форм с помощью
модели называют формовкой.
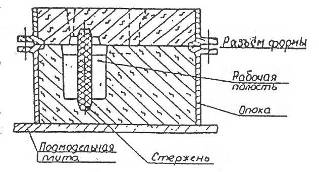
а
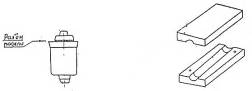
б в
Рис. 5. Общий вид песчано-глинистой формы (а),
стержня (б) и модели (в)
Модели делают металлические или деревянные, с плоскостью разъема (рис 5, в) Разъем модели совпадает с плоскостью разъема формы. При этом способе литейная форма в основном получается разъемной. (рис 5, а).
Литейная форма должна обладать:
а) прочностью - способностью выдерживать силовые нагрузки, возникающие при заливке расплавленного металла;
б) газопроницаемостью - способностью пропускать газы, пар, находящиеся и образующиеся в литейной форме при заливке расплавленного металла;
в) податливостью - способностью уменьшаться в объеме под действием усадок отливки при ее охлаждении;
г) огнеупорностью - способностью не расплавляться под действием тепла расплавленного металла.
Для изготовления литейных форм применяют формовочные смеси.
Формовочные смеси при изготовлении формы примыкают к модели и образуют соприкасающийся с жидким металлом рабочий слой формы. Свойства формовочных смесей зависят от их состава. В состав формовочных смесей входят огнеупорные материалы - кварцевые SiО2, или цирконовые ZrO2 SiО2, пески, являющиеся основой формы, глина как связующее и специальные добавки, улучшающие характеристики смесей.
Формы можно изготовлять ручным способом для получения очень сложных единичных отливок. На современных машиностроительных заводах массового и крупносерийного производства песчано-глинистые формы изготовляют на формовочных машинах в опоках на специальных модельных плитах (рис 5, оформляющих разъем литейной формы, несущих на себе различные части модели (модель отливки 1 и модели литниковой системы 2, 3) и служащих для набивки оной из парных опок. Современные формовочные машины обычно механизируют по двум основным операциям в процессе изготовления форм: уплотнение формовочной смеси в опоке и извлечение модели из формы. По методу уплотнения смеси формовочные машины подразделяются на встряхивающие, прессовые, встряхивающие с подпрессовкой и пескометы. По способу удаления модели из формы они подразделяются на машины с поворотной плитой, со штифтовым подъемом с перекидным стоном и с протяжной плитой.
Изготовление форм на прессовых машинах (Рис. 7)
осуществляется в такой последовательности: на модельную плиту 4, прикрепленную
к столу машины, устанавливают опоку 5, а на опоку - наполнительную рамку 6. Опока
с наполнительной рамкой заполняется формовочной смесью. Над наполнительной
рамкой на траверсе устанавливается прессовая колодка 7. В прессовый цилиндр 1
подается под давлением сжатый воздух. Прессовый поршень 2 поднимается вверх
навстречу прессовой колодке 7, которая входит внутрь наполнительной рамки в
опоку, После снятия давления поршень вместе со столом и опокой опускается вниз.
Затем опока с помощью съемного механизма 3 поднимается вверх с модельной плиты.
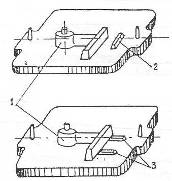
Рис. 6. Специальная модельная плита
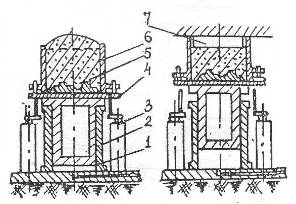
Рис. 7. Прессовая машина для изготовления
песчано-глинистых форм
На прессовых машинах изготовляют полуформы
высотой не более 200 мм, так как при больших высотах не обеспечивается
равномерная
плотность формы. Полученные формовкой полуформы спариваются, предварительно
устанавливаются стержни, если они необходимы. Собранные формы заливают жидким
металлом. Для заливки сплава применяют литниковую систему. В литейных цехах
индивидуального я мелкосерийного производства формы заливают на формовочном
плацу, располагая их в ряд. В крупносерийном и массовом производстве формы
заливают на рольганговых транспортерах. В последнее время для изготовления форм
и заливки металла применяют автоматизированные линии. Приготовление литейных
сплавов связано с процессом плавления различных шихтовых материалов. Для
выплавки стали нашли широкое применение индукционные высокочастотные печи,
позволяющие нагревать металл до высоких температур, создавать вакуум, получать
металл высокого качества. В песчано-глинистые формы практически возможно
заливать широкую гамму сплавов и получать отливки неограниченной массы и любых
размеров.
Для плавки алюминиевых сплавов широко применяют тигельные печи сопротивления, которые могут быть поворотными и стационарными, а также высокопроизводительные индукционные двухканальные печи с металлическим сердечником (металлическим сердечником является сам расплав), в которых металл получается более высокого качества, чем при плавке печах другого типа. Плавка алюминиевых сплавов имеет ряд трудностей из-за сильного окисления их и насыщения газами. Существует несколько способов подготовки металла, обеспечивающих получение качественных отливок из алюминиевых сплавов: плавка под слоем флюса, рафинирование жидкого расплава нейтральными газами либо солями. При газовом рафинировании после расплавления алюминиевого сплава при температуре 660…680°С его рафинируют хлором. Рафинирование осуществляют продуванием через сплав хлора в течение 5…15 минут.
Кроме хлора для газового рафинирования можно применять азот, аргон.
Отрафинированный металл заливают в подготовленную литейную форму. После заливки и охлаждения металла отливку извлекают (выбивают), при этом форма разрушается. Отливка извлекается из формы либо вручную, либо механически, либо автоматически в зависимости от характера производства.
В дальнейшем отливку очищают в очистных
барабанах или дробеметных устройствах камерного или барабанного типа. Обрубку и
зачистку отливок от остатков питателей, заусенцев, заливок производят
абразивными кругами на абразивных прессах.
. Структура литниковой системы
Литниковой системой называют совокупность
каналов и резервуаров, по которым жидкий металл из ковша поступает в полость
формы (Рис. 8).
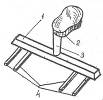
Рис. 8. Схема литниковой системы
Литниковая чаша (2) - резервуар, предназначенный для приема жидкого металла и передачи его в стояк 3.
Стояк (3) - вертикальный (иногда наклонный) канал круглого, овального или иного сечения, предназначенный для передачи металла из чаши к другим элементам литниковой системы.
Шлакоуловитель (1) - канал, в котором задерживается шлак и неметаллические включения, увлекаемые жидким металлом в форму. Для предупреждения попадания шлака в полость формы во время заливки ее чаша должна быть постоянно заполнена до краев. Это способствует всплыванию шлака и препятствует его попаданию в полость формы. Однако часть шлака все же может увлекаться жидким металлом. Для предотвращения попадания его в форму служит шлакоуловитель. Шлак, имея значительно меньшую полость, чем металл, всплывает в верхнюю часть шлакоуловителя и задерживается в нем, а чистый металл из нижней части шлакоуловителя через питатель поступает в полость формы. Чтобы шлак хорошо задержался, питатели обычно располагают ниже шлакоуловителя.
Шлакоуловитель применяется при тяжелых металлах, для которых характерна высокая скорость всплывания шлаков. Для легких сплавов необходим коллектор - распределитель, так как плотность заливаемого металла близка к плотности шлаков и скорость всплывания шлаков незначительна.
Питатели (литники) (4) - каналы, предназначенные для передачи металла непосредственно в полость формы.
Литниковые системы делят на следующие наиболее распространенные типы (обозначения на Рис. 9 соответствуют Рис. 8):
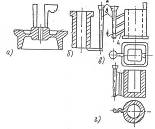
Рис. 9. Наиболее распространенные типы
литниковых систем
) верхняя (Рис. 9, а) - питатели подводят металл в верхнюю часть отливки;
) нижняя или сифонная - питатели подводят металл в нижнюю часть отливки (Рис. 9, б);
) щелевая - питатели подводят металл по высоте отливки (Рис. 9, в);
) ярусная - питатели подводят металл на
нескольких уровнях
(Рис. 9, г).
Тип литниковой системы выбирают в зависимости от вида металла, конструкции отливки, положения ее при заливке и т.д.
Помимо выбора типа литниковой системы большое значение имеет выбор места подвода питателей к отливке. В зависимости от свойств сплава, конструкции отливки (габаритных размеров, толщины стенки) при подводе металла стремятся обеспечить либо направленное затвердевание, либо одновременное, равномерное охлаждение различных частей отливки.
Площадь наименьшего сечения Fнс
находят по формуле
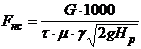 ,(1)
где G - масса металла, прошедшего через минимальное сечение;
τ -
продолжительность заливки, с: 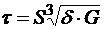 ;
γ - плотность жидкого металла, г/см3;
μ - коэффициент расхода литниковой системы, учитывающий потери скорости, трение повороты;
Нр - расчетный напор, см; δ - преобладающая толщина стенки отливки, мм;
S - коэффициент, зависящий от толщины стенки и конфигурации отливки: для титановых и магниевых сплавов и стали - 0,91…1,7; алюминиевых сплавов - 1,7…3,0.
Напор Нр зависит от способа
заливки, типа литниковой системы, положения отливки в форме и других факторов.
Для случая подвода металла по разъему формы, очень распространенного в литейном
производстве, Нр можно рассчитывать по формуле
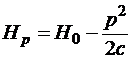 ,(2)
где Н0 - первоначальный максимальный напор заливаемого металла;
р - расстояние от самой верхней точки отливки до уровня подвода металла;
с - высота отливки (по положению при заливке металла).
При расчетах площадей литниковых каналов
пользуются отношениями
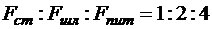 или 1 : 3 : 6
5. Литье в оболочковые (корковые, скорлупчатые)
формы
Литье в оболочковые формы - процесс получения отливок путем свободной заливки расплавленного металла в оболочковые песчано-смоляные формы, изготовленные формовкой по горячей модели.
Разновидностей данного способа литья много, наиболее распространенные следующие.
Оболочковые формы изготовляют из неплакированной песчано-смоляной смеси (кварцевый песок - основа, 3…8% феноло-формальдегидной смолы, 0,8% нефтеполимера) (Рис. 10, а) или плакированной (Рис. 10, б), для которой феноло-формальдегидную смолу предварительно растворяют в ацетоне или спирте, а затем смешивают с кварцем. Плакированные смеси содержат смолу в виде тонкой пленки, покрывающей поверхность зерен кварца (Рис. 10, б). Оболочковые формы из плакированной смеси имеют более высокую прочность при минимальном расходе смеси. Смола обладает способностью при нагревании до 160…200°С оплавляться, переходить в термопластическое состояние, что способствует получению четкого отпечатка модели.