Контрольная работа: Основы литейного производства
Для создания давления при заполнении формы металлов применяют специальные весьма сложные машины. Существуют машины компрессорного действия и поршневого. Давление на металл в разных конструкциях машин колеблется в широких пределах (от 60 до 2000 Па).
Литье выжиманием используют для получения
тонкостенных крупногабаритных отливок панельного типа размерами до 1000 2500
мм с толщиной стенки 2,5...5 мм. Способ позволяет также изготовлять отливки
типа тонкостенных цилиндрических оболочек. Точность отливок приближается к
точности отливок, получаемых при свободном литье в металлические формы, уступая
им из-за неточности стыковки полуформ. Характерной особенностью литья
выжиманием является отсутствие литниковой системы и возможности заливки металла
при более низких температурах (в суспензионном состоянии, т.е. в начальной
стадии кристаллизация).
10. Литейные свойства сплавов
Не все известные сплавы в одинаковой степени пригодны для изготовления отливок. Из одних сплавов (оловянистой бронзы, силумина, серого чугуна и др.) можно получить фасонное литье заданной конфигурации с соответствующими свойствами любыми способами литья, из других сплавов (титановых, легированных сталей) получение отливок сопряжено с большими технологическими трудностями (требуется вакуумная защита, высокие давления и др.).
Возможности и трудности получения из металлов и сплавов отливок высокого качества в большой степени предопределяются их литейными свойствами. Литейные свойства - свойства, характеризующие поведение металлов и сплавов при изготовлении из них отливок.
Таким образом, литейными свойствами являются такие технологические свойства металлов и сплавов, которые прямо и непосредственно влияют на получение качественных отливок заданной конструкции с необходимыми эксплуатационными показателями: точностью и чистотой поверхности.
Литейные свойства сплавов должны обязательно учитываться при конкретной разработке технологии получения отливки, а также в процессе создания и проектирования литых конструкций. Надежность и долговечность изделий в значительной степени предопределяются литейными свойствами используемого для их изготовления сплава.
Номенклатура литейных свойств в зависимости от уровня производства литейных сплавов и общего развития техники может со временем меняться. В настоящее время номенклатура литейных свойств складывается из следующих показателей: жидкотекучесть; усадка; склонность к поглощению газов и образованию газовых включений; склонность к образованию неметаллических включений; особенности строения при первичной и вторичной кристаллизации макро- и микроструктуры; трещиноустойчивость; образование литейных напряжений; склонность к ликвидации; активность взаимодействия сплавов со средой и литейной формой.
Под жидкотекучестью понимают способность металлов и сплавов в жидком состоянии заполнять литейные формы, в которых формируется отливка.
Хорошая жидкотекучесть необходима не только для воспроизведения в отливке очертаний литейной формы, но и для улучшения вывода за пределы отливки усадочных раковин, для уменьшения опасности образования всех видов пористости и трещин. Заполнение литейной формы жидким металлом - сложный физико-химический и гидромеханический процесс.
Жидкотекучесть зависит от характера движения сплава, и при турбулентном движении она будет меньшей, чем при ламинарном. Потеря расплавом способности ламинарного движения при прочих равных условиях зависит от числа Рейнольдса Re: чем меньше значение числа Рейнольдса у литейного сплава, тем он легче переходит из ламинарного в турбулентное движение. Число Rе для стали в два раза меньше числа Rе для чугуна. Из этого следует, что сталь может перейти из ламинарного в турбулентное движение легче чугуна.
Жидкотекучесть находится в зависимости от положения сплава на диаграмме состояния. Наибольшей жидкотекучестью обладают чистые металлы и славы эвтектического состава (рис 21); наименьшей - сплавы, образующие твердые растворы. Это обусловливается тем, что при затвердевании чистых металлов и сплавов эвтектического состава образуются кристаллы постоянного состава, которые растут от поверхности отливки сплошным фронтом, и жидкий расплав имеет возможность свободно перемещаться внутрь отливки. В сплавах типа твердых растворов кристаллизация протекает с образованием нитевидных кристаллов, которые далеко проникают в объем отливки в виде тонких разветвленных дендритов, что приводит к сильному уменьшению жидкотекучести. Жидкотекучесть в большой степени зависит интервала кристаллизации сплава.
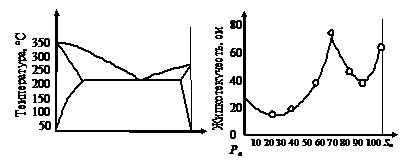
Рис. 15. Диаграммы состояния (а) и
жидкотекучести (б) сплавов системы Рв - Sn
Жидкотекучесть является функцией большого числа переменных и аналитическое определение ее весьма затруднительно, поэтому на практике для установления жидкотекучести применяют технологические пробы. Результаты испытания, как правило, изображают графически в координатах жидкотекучесть - температура заливки или жидкотекучесть - химический состав и т.п. Полученными кривыми пользуются при выборе температуры заливки или состава литейного сплава.
Усадка - свойство металлов и сплавов уменьшать линейные размеры и объем отливки при охлаждении. При охлаждении отливки ее линейные размеры начинают изменяться с момента, когда на поверхности образуется прочная твердая корка.
В литейном производстве усадку отливок, связанную только со свойствами сплавов, принято называть свободной усадкой. Если же усадка определяется не только физическими свойствами сплава, но и размерами и конструкцией литейной формы, то такая усадка называется затруднительной.
В табл. 1 приводятся ориентировочные значения
свободной и затруднительной линейной усадки для наиболее распространенных
сплавов. Усадка сплавов изменяется в связи с изменением их состава.
Таблица 1. Свободная и затрудненная линейная
усадка литейных сплавов
Сплав
Линейная
усадка, %
свободная
затруднительная
Серый
чугун
1,1…1,3
0,6…1,2
Белый
чугун
1,8…2,0
1,5…2,0
Углеродистая
сталь
2,0…2,4
1,5…2,0
Специальная
сталь
2,5…3,0
2,0…2,5
Латуни
1,5…1,9
1,3…1,6
Оловянистые
бронзы
1,2…1,4
0,9…1,0
Безоловянистые
бронзы
1,6…2,2
1,1…1,8
Магниевые
сплавы
1,3…1,9
1,0…1,6
Усадка относятся к числу важнейших литейных
свойств сплавов, так как с ней связаны основные технологические трудности
получения качественных отливок. Усадка может вызвать появление в металле
напряжений, деформацию отливок и в некоторых случаях образование в них трещин.
Причинами напряженного состояния материала отливок могут быть: сопротивление
литейной формы, усадка металла и неодновременное охлаждение различных частей
отливок неправильно выбранный способ литья. При охлаждении различных участков
отливки с разной скоростью усадка этих участков металла протекает неодинаково,
в результате развиваются литейные напряжения. Для получения плотных отливок из
сплавов с большой усадкой при разработке литниковых систем предусматривают
прибыли. Прибыль устанавливают в верхней части отливки с таким расчетом, чтобы
благодаря ускоренному охлаждению низа и стремлению жидкого металла
переместиться на более низкие уровни все усадочные полости оказались бы внутри
прибыли, которую затем отделяют от отливки. При выборе металла для литых
деталей конструктор должен быть осведомлен о его жидкотекучести,
литейной усадке, технологии получения данной отливки и о влиянии ее на
прочностные характеристики разрабатываемого узла.
Литература
1. Технология конструкционных
материалов: Учеб. пособие для вузов по специальности «Комплексная автоматизация
машиностроения» / А.М. Дальский, В.С. Гаврилюк, Л.Н. Бухаркин и др.; Под общ.
ред. А.М. Дальского. - М.: Машиностроение, 1990. - 352 с.
. Технология конструкционных
материалов: Учебн. для вузов / А.М. Дальский, И.А. Арутюнова, Т.М. Барсукова и
др.; Под общ. ред. А. М. Дальского. - М.: Машиностроение, 1985. - 448 с.
. Технология металлов и других
конструкционных материалов. / М.А. Барановский, Е.И. Вербицкий, А.М. Дмитрович
и др. Под общ. Ред. А.М. Дмитровича. - Минск: Вышезйш. шк., 1973. - 528 с.
. Технология металлов и сварка:
Учебник для вузов / П.И. Полухин, Б.Г. Гринберг, В.Т. Ждан и др.; Под общ. ред.
П.И. Полухина. - М.: Машиностроение, 1984. - 464 с.
. Челноков Н.М., Власьевнина Л.К.,
Адамович Н.А. Технология горячей обработки материалов: Учебник для учащихся
техникумов. - М.: Высш. шк, 981. - 296с.
. Семенов Е.И., Кондратенко В.Г.,
Ляпунов Н.И. Технология и оборудование ковки и объемной штамповки: Учебн.
пособие для техникумов. - М.: Машиностроение, 1978. - 311 с.
. Технология и оборудование
контактной сварки: Учебник для машиностроительных вузов /Б.Д. Орлов, А.А.
Чакалев, Ю.В. Дмитриев и др.; Под общ. ред. Б.Д. Орлова. - М.: Машиностроение,
1986. - 352 с.
. Полетаев Ю.В., Прокопенко В.В.
Термическая резка металлов: Учеб. пособие / Волгодонский институт (филиал)
ЮРГТУ. - Новочеркасск: ЮРГТУ, 2003. - 172 с.
. Технология обработки
конструкционных материалов: Учеб. для машиностр. спец. вузов / П.Г. Петруха,
А.И. Марков, П.Д. Беспахотный и др.; по ред. П.Г. Петрухи. - М.: Вьгсш. шк.,
1991. - 512 с.
. Металлорежущие станки: Учеб.
пособие для втузов. Н.С. Колев, Л.В. Красниченко, Н.С. Никулин и др. - М.:
Машиностроение, 1980. - 500 с.
. Станочное оборудование
автоматизированного производства. Т. 2./ Под ред. В. Н. Бушуева. - М.: Изд-во
“Станкин”, 1994. - 656 с. . Бутенко В.И. Технология
механической обработки металлов и сплавов: Учебное пособие. - Таганрог: Изд-во
ТРТУ, 2003. - 102 с.
. Кулинский А.Д., Бутенко В.И.
Отделочно-упрочняющая обработка деталей машин: Учебное пособие. - Таганрог:
Изд-во ТРТУ, 2006. - 104 с.
. Дюдин Б.В., Дюдин В.Б.
Электрофизические и электрохимические методы обработки материалов в
приборостроении: Учебное пособие. - Таганрог: Изд-во ТРТУ, 1998. - 82 с.
. Берела А.И., Егоров С.Н.
Технология, машины и оборудование машиностроительного рпоизводства: Учебное
поосбие. - Новочеркасск: Изд-во ЮРГТУ (НПИ), 2005. - 184 с.
. Евстратова Н.Н., Компанеец В.Т.,
Сахарникова В.А. Технология конструкционных материалов: Учебное пособие. -
Новочеркасск: Изд-во ЮРГТУ (НПИ), 2007. - 350 с.
. Титов Н.Д., Степанов Ю.А.
Технология литейного производства. - М.: Машиностроение, 1974. - 672 с.
. Бутенко В.И., Захарченко А.Д.,
Шаповалов Р.Г. Технологические рпоцессы и оборудование: Учебное пособие. -
Таганрог: Изд-во ТРТУ, 2005. - 132 с.
. Попов М.Е., Кравченко Л.А.,
Клименко А.А. Технология заготовительно-штамповочного производства в авиастроении:
Учебное пособие. - Ростов - на - Дону: Издательский центр ДГТУ, 2005. - 83 с.
. Флек М.Б., Шевцов С.Н., Родригес
С.Б., Сибирский В.В., Аксенов В.Н. Разработка технологических процессов
изготовления деталей летательных аппаратов: Учебное пособие. - Ростов - на -
Дону: Издательский центр ДГТУ, 2005. - 179 с.
. Дальский А.М., Суслов А.Г.,
Косилова А.Г. и др. Справочник технолога-машиностроителя. Т. 1 - М.:
Машиностроение, 2000. - 941 с.
. Слюсарь Б.Н., Шевцов С.Н., Рубцов
Ю.Б. Введение в авиационную технику и технологию: Текст лекций. - Ростов - на -
Дону: Издательский центр ДГТУ, 2005. - 149 с.
. Бутенко В.И., Дуров Д.С.
Совершенствование процессов обработки авиационных материалов. - Таганрог:
Изд-во ТРТУ, 2004. - 127 с.
. Вульф А.М. Резание металлов. - Л.:
Машиностроение, 1975. - 496 с.
. Бутенко В.И. Бездефектное
шлифование поверхностей деталей машин (библиотека технолога). - Таганрог:
Изд-во ТТИ ЮФУ, 2007. - 60 с.
. Бутенко В.И. Структура и свойства
материалов в экстремальных условиях эксплуатации. - Таганрог: Изд-во
Технологического института ЮФУ, 2007. - 264 с.