Контрольная работа: Основы литейного производства
При нагревании до 290…350°С смола переходит в стойкое термореактивное (необратимое) состояние.
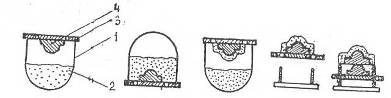
На Рис. 11 показана схема процесса получения
оболочковой полуформы. На бункере 1 (рис 17, а), в котором находится
формовочная смесь, закрепляют металлическую модельную плиту З с моделью 4,
нагретые до 160…200°С. После этого бункер опрокидывается, формовочная смесь 2
покрывает горячую модельную плиту 3 и модель 4 (рис 17, б). Далее бункер
поворачивается на 180°. Слой формовочной смеси остается на модели 4 (рис, 17, в),
а модельная плита 3 отделяется от бункера 1 (ряс. 17, г) и помещается в
электрическую печь для окончательного затвердевания оболочки. Затем с модельной
плиты 3 удаляют готовую полуформу (Рис. 11, д). Технологический процесс
повторяется для получения второй полуформы. Полученные таким образом две полуформы
соединяют скобами.
а б
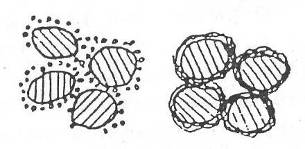
Рис. 10. Неплакированная (а) и
плакированная (б) песчано-смоляная смесь
А б в г д
Рис. 11. Последовательность получения
обыкновенной полуформы
В собранную и остывшую до комнатной температуры форму заливают жидкий металл. После крнсталлизацнн н остывания отливки связующее литейной формы почти полностью выгорает, в связи с чем облегчается выбивка отливки из формы.
При получении крупных отливок, ввиду опасности прорыва металла, во время заливки оболочковые формы помешают в опоку и засыпают чугунной дробью.
Оболочковая форма обладает в 10 - 30 раз большей газопроницаемостью, чем песчано-глинистая. Податливость оболочковой формы также повышена, что уменьшает появление внутренних напряжений в отливках. У таких форм меньшая, чем у песчано-глинистых форм, осыпаемость корки и выделение слабо восстановительных газов в момент заливки металлов, что улучшает чистоту поверхности отливки и уменьшает количество песчаных засоров.
Литье в оболочковые формы позволяет повысить точность геометрических размеров отливок, в два раза снизить припуски на механическую обработку; в 5 - 10 раз снижается расход формовочных материалов; упрощаются процессы механизации и автоматизации производства отливок.
Этим способом изготовляют отливки массой до 25...30 кг, а Иногда до 100...150 кг с отверстиями 6 мм и минимальной толщиной стенок 3...4 мм.
Литьем в оболочковые формы изготовляют коленчатые и кулачковые валы, выхлопные клапаны, шестерни, фланцы выхлопных трубопроводов, гильзы блока цилиндров, картер блока цилиндра, ребристые цилиндры, кронштейны, стойки, крышки и др.
Ограничительными факторами литья в оболочковые формы являются:
. Формы разъемные, что существенно влияет на точность размеров отливки в направлениях, перпендикулярных плоскостям разъема форм.
При изготовлении массивных отливок наблюдаются
значительные коробления форм.
. Литье в кокиль
Литье в кокиль - процесс получения фасонных отливок путем свободной заливки расплавленного металла в металлические формы - кокили.
Литье в кокиль широко применяется в серийном и массовом производстве отливок для самых разнообразных изделий с толщиной стенки 3...100 мм из медных, алюминиевых и магниевых сплавов, а также из чугуна и стали, масса которых колеблется в широких пределах - от нескольких граммов, до нескольких тонн; например, крупные лопасти, головки и блоки двигателей внутреннего сгорания, корпуса нагнетателей реакторов, диффузора и др.
Литьем в кокиль обеспечивается повышенная точность геометрических размеров, снижается шероховатость поверхности отливок, уменьшаются припуски на механическую обработку, улучшаются механические свойства отливок в сравнении с отливками, полученными в песчано-глинистых формах.
Недостаток литья в кокиль - большая стоимость изготовления и высокая теплопроводность формы, приводящая к понижению заполняемости ее металлом вследствие быстрой потери текучести.
Конструкции кокилей чрезвычайно разнообразны. Кокиль для простых отливок изготовляют из двух частей, соответствующих верхней и нижней опокам при литье в песчано-глинистые формы. Для сложных отливок форму изготовляют из разъемных частей, каждая из которых образует часть отливки, при этом поверхность разъема формы определяется конструкцией отливки; при этом поверхность разъема формы определяется конструкцией отливки. Кроме этого, толщина стенок кокиля влияет на скорость затвердевания и последующее охлаждение отливки, а следовательно, на образование структуры отливки.
Для получения внутренней полости отливки применяют стержни: для отливок из легкоплавких сплавов - преимущественно металлические, для чугунных и стальных отливок - песчаные.
Газ, находящийся в форме, отводится через выпор и вентиляционные отводные каналы, расположенные вдоль разъема формы. Для извлечения отливки в форме имеются выталкиватели.
Технология литья в кокиль имеет ряд специфических особенностей, обусловленных конструкцией металлической формы и требованиями к заливаемому металлу.
В целях получения качественной отливки и удлинения срока службы кокиля его покрывают огнеупорной облицовкой или краской. Рабочая температура формы зависит от заливаемого сплава находятся в пределах 150 - 300°С. Нанося более толстый спой краски на отдельные участки формы, можно предотвратить быстрый теплоотвод на границе металл-форма и таким образом, в разных частях отливки.
Краски часто изготовляют из материалов, выделяющих газ в период заливки на границе металл-форма; газ создает восстановительную атмосферу, предохраняющую металл от окисления. Наиболее часто применяют окись цинка, тальк, графит, окись алюминия.
В массовом и серийном производстве применяют
специальные литейные кокильные машины с механизированным разъемом отдельных
частей. При э том заливаемый металл должен обладать хорошей жидкотекучестью и
малой усадкой.
. Центробежное литье
Использование центробежных сил для заполнения и кристаллизации металла в полости формы - отличительная особенность центробежного литья. Центробежные силы образуются в результате вращения литейной формы.
Этот способ литья применяют преимущественно для
изготовления полых отливок, имеющих форму тела вращения (трубы, втулки,
кольца), из чугуна, стали, цветных сплавов (медных, алюминиевых, титановых и
др.), фасонных отливок с малой толщиной стенок, но повышенной плотностью
материала (лопатки турбин, корпуса, детали гидроаппаратуры и т.д.). Для
получения отливок используют установки с горизонтальной и вертикальной осью
вращения формы. Под действием центробежных сил жидкий металл 1 (Рис. 12)
прижимается в внутренней поверхности вращающейся формы 2, увлекается ею и в
таком состоянии кристаллизуется. При центробежном литье возможно применять не
только металлическую форму, но и оболочковую 1 (Рис. 13), песчано-глинистую и
форму, получаемую по выплавляемой модели.
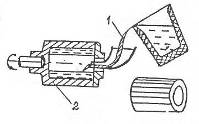
Рис. 1 Схема центробежного литья
Центробежное литье по сравнению с литьем в неподвижные формы имеет ряд преимуществ:
) отливки обладают большой плотностью материала;
) исключаются затраты на изготовление стержней для получения полости в цилиндрических отливках;
) улучшается заполняемость форм металлом;
) возможно получение отливок из сплавов,
обладающих низкой жидкотекучестью.
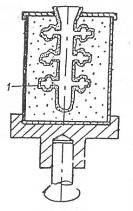
Рис. 13. Схема центробежного литья в оболочковую
форму
Центробежный способ литья имеет следующие недостатки:
) загрязнение свободной поверхности отливки неметалли-ческими включениями (более легкими, чем сплав отливки);
) наличие дефектов в отливке в виде химической неоднородности по радиальному направлению из-за ликвации составляющих сплава по плотности. С увеличением скорости вращения возрастает ликвация элементов по плотностям в сечении отливки.
Скорость вращения форм является важным
параметром технологии центробежного литья. При заниженной скорости вращения
внутренняя поверхность получается негладкой, не происходит достаточного
очищения отливок от неметаллических включений. При завышенной скорости сильно возрастает
внутреннее давление жидкого металла, что приводит к образованию трещин и
усиливается ликвация компонентов сплава по плотностям. Оптимальную скорость
вращения для каждой отливки определяют по эмпирическим формулам или
номограммам.
. Литье по выплавляемым моделям
Литье по выплавляемым моделям - это процесс получения отливок в неразъемных разовых огнеупорных формах, изготавливаемых с помощью моделей из легкоплавящихся, выжигаемых илы растворяемых составов. Используют как оболочковые (керамические), так и монолитные (гипсовые) формы. При этом, рабочая полость формы образуется выплавлением, растворением или выжиганием модели.
Модельные составы, применяемые при литые по выплавляемым моделям, должны обладать минимальными значениями усадки и коэффициента термического расширения, иметь высокую жидкотекучесть в вязкопластичном состоянии, хорошо смачиваться керамической или гипсовой суспензией, наносимой на модель, но химически с ней не взаимодействовать, обладать температурой размягчения, превышающей 40°С.
Изготовление моделей осуществляется посредством
заливки или запрессовки модельного состава в пастообразном (подогретом)
состоянии в специальные пресс-формы 1 (Рис. 14). В частности, литьевой способ
получения пенополистероловых моделей на специальных термопластавтоматах
включает в себя пластификацию нагревом (100 - 220°С) гранул полистирола,
впрыскивая его в пресс-форму с последующим вспениванием и охлаждением модели.
Для производства пресс-форм используют как металлические (стали, алюминиевые и
свинцово-сурьмянистные сплавы), так и неметаллические (гипс, эпоксидные смолы,
формопласт, виксинт, резина, твердые породы дерева) материалы. Пресс-формы,
используемые для получения моделей, должны обеспечивать им высокие параметры
точности размеров и качества поверхности, быть удобными в изготовлении и
эксплуатации, а также иметь соответствующий уровню серийности ресурс работы.
Так, при единичном, мелкосерийном и серийном производствах используются, в
основном, литые металлические, гипсовые, цементные, пластмассовые, деревянные,
а также полученные методами металлизации пресс-формы, изготавливаемые с помощью
механической обработки.
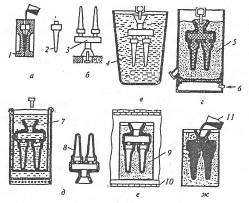
Рис. 14. Литье по выплавляемым моделям: 1 - пресс-форма; 2 - модель; 3 - модельно-литниковый блок; 4 - суспензия; 5 - псевдоожиженный слой зернистого огнеупорного материала; 6 - подача сжатого воздуха; 7 - расплав модельной массы (или горячая вода); 8 - керамическая оболочковая форма; 9 - опорный наполнитель (кварцевый песок); 10 - печь; 11 - ковш
Для изготовления пресс-форм применяются также методы гальванопластики, металлизации и напыления. Так, гальваническое покрытие наносят на модель-эталон, изготовленный из полированного сплава на основе алюминия или цинка. При формировании плазменных покрытий на основе металлических порошков в качестве материала модели-эталона применяют металлические сплавы, графит или гипс. Запрессовка модельных составов осуществляется на прессах (пневматических, рычажных и др.) или вручную. Монтаж модельных блоков осуществляется путем объединения мелких моделей 2 в блоки 3 (Рис. 14, б) с единой литниковой системой, что повышает технологичность, производительность и экономичность процесса литья. Сборка моделей в модельные блоки (т. е. соединение моделей отливки с моделью стояка) осуществляется разными способами: а) припаиванием разогретым инструментом (паяльником, ножом) или жидким модельным составом; б) соединение моделей в кондукторе с одновременной отливкой модели лнтниковой системы; в) соединением моделей в блоки на металлическом стояке (каркасе) с помощью механического крепления (зажима); г) склеиванием моделей отливки и литниковой системы.
Способ литья по выплавляемым моделям нашел широкое применение в промышленности (особенно в авиастроении) благодаря использованию неразъемных керамических оболочковых форм. обладающих комплексом необходимых эксплуатационных свойств (газопроницаемость, термостойкость, жесткость, гладкость поверхности. точность размеров. отсутствие газотворности, высокая рабочая температура и др.).
Обычно керамическая оболочка состоит из 3 - 8 последовательно наносимых слоев (в принципе, число слоев может достигать 20 и более), обеспечивающих в итоге общую толщину стенок формы от 2 до 5 мм. В ряде случаев допускаются и меньшие значения толщин стенок (0,5-1,5 мм) керамической оболочки. Слои суспензии 4 наносят погружением в нее модельного блока (рис 20, б). После стекания с моделей излишков суспензии их обсыпают огнеупорным материалом (например, кварцевым песком, крошкой шамота, электрокорундом с размером зерен для разных слоев в пределах 0,1 - 1,5 мм) в псевдожиженном слое 5 (Рис. 14, г) и сушат. При этом каждый слой оболочки просушивают до тех пор, пока содержание жидкой фазы в нем будет не более 20%.
Преимуществами данного способа литья являются: возможность получения отливок сложной конфигурации; использование практически любых сплавов; высокое качество поверхности и точность размеров отливок; минимальные припуски на механическую обработку; обеспечение качественной равновесной, столбчатой и монокристаллической структуры с высоким уровнем эксплуатационных свойств.
К недостаткам способа литья можно отнести: многооперационность, трудоемкость и длительность процесса, многообразие материалов, используемых для изготовления формы.
Способом литья по выплавляемым моделям
изготавливают сложные отливки высокого качества, например, турбинные лопатки из
жаропрочных сплавов, постоянные магниты с определенной кристаллографической
ориентацией структуры, художественные изделия и др.
. Способ литья под давлением и выжиманием
Литьем под давлением называется способ получения фасонных отливок в металлических формах, при котором форму принудительно заполняют металлом под давлением, превосходящим атмосферное. Литые под давлением обеспечивает высокую точность геометрических размеров и малую шероховатость поверхности, значительно снижает объем механической обработки отливок и в некоторых случаях полностью ее исключает, обеспечивает высокие механические свойства отливок, позволяет получить сложные по конфигурации отливки с малой толщиной стенок.
Этим способом получают отливки из алюминиевых, магниевых, цинковых и медных сплавов с толщиной стенок от 0,7 до 6,0 мм, массой от нескольких граммов до 50 кг. Он находит применение для изготовления деталей электронно-счетных машин, оптических приборов, блоков цилиндров, тормозных дисков и др.
При литье под давлением металлические формы имеют более сложную конструкцию и их изготовляют более точно и тщательно, чем при кокильном литье. Формы при литье под давлением делают стальными со стальными стержнями. Применение песчаных стержней исключено, так как струя металла под давлением может размыть песчаный стержень.