Материал: Пеленг_сварка
Исполнители – Дымкин Г.Я., Кузьмина Л.И., Рукавчук Ю.П., Этинген И.З.
Содержание
№п/п |
Наименование раздела
|
Стр. |
1 |
ОБЛАСТЬ ПРИМЕНЕНИЯ |
4 |
2 |
НОРМАТИВНЫЕ ССЫЛКИ |
4 |
3 |
ОБОЗНАЧЕНИЯ И СОКРАЩЕНИЯ |
5 |
4 |
ОСНОВНЫЕ ТЕРМИНЫ И ОПРЕДЕЛЕНИЯ |
5 |
5 |
ОБЩИЕ ПОЛОЖЕНИЯ |
7 |
6 |
ОБОРУДОВАНИЕ, МАТЕРИАЛЫ И ВСПОМОГАТЕЛЬНЫЕ ПРИСПОСОБЛЕНИЯ |
10 |
7 |
ПОДГОТОВКА К контролю |
15 |
8 |
ПРОВЕДЕНИЕ КОНТРОЛЯ и оценка качества |
25 |
9 |
ОФОРМЛЕНИЕ РЕЗУЛЬТАТОВ КОНТРОЛЯ |
31 |
10 |
ТРЕБОВАНИЯ БЕЗОПАСНОСТИ |
32 |
|
Приложение А. Форма журнала КОНТРОЛЯ СВАРНЫХ СТЫКОВ |
34 |
1 Область применения
Настоящая “Технологическая инструкция по ультразвуковому контролю сварных стыков рельсов в пути и на РСП дефектоскопом "Пеленг" УД2-102” (далее - ТИ) распространяется на:
- приемочный ультразвуковой контроль (далее - УЗК) стыков контактной сварки новых и старогодных рельсов в рельсосварочных предприятиях (далее - РСП) в стационарных условиях и в полевых - передвижными рельсосварочными машинами (далее - ПРСМ);
- УЗК стыков контактной сварки новых и старогодных рельсов при их эксплуатации на дистанциях пути железных дорог.
Настоящая ТИ устанавливает:
- порядок применения УЗК;
- перечень необходимых средств, материалов и инструмента;
- порядок подготовки средств неразрушающего контроля (далее - НК) и рельсов к контролю и проведения контроля;
- требования к оформлению результатов контроля и оценке качества сварных стыков рельсов по результатам контроля;
- требования по безопасности при проведении УЗК.
Настоящая ТИ разработана с учетом требований «Технологической инструкции по ультразвуковому контролю сварных стыков рельсов в рельсосварочных предприятиях и в пути» ТИ 07.42-2004.
2 Нормативные ссылки
В настоящей ТИ использованы ссылки на следующие нормативные документы:
ГОСТ 427-75 Линейки измерительные металлические.
ГОСТ 982-80 Масло трансформаторное. Технические требования.
ГОСТ 14782-86 Контроль неразрушающий. Соединения сварные. Методы ультразвуковые.
ГОСТ 18576-96 Контроль неразрушающий. Рельсы железнодорожные. Методы ультразвуковые.
ГОСТ 23829-85 Контроль неразрушающий акустический. Термины и определения.
ГОСТ 11.001-89 ССБТ. Ультразвук. Общие требования безопасности.
ГОСТ 11.003-83 ССБТ. Шум. Общие требования безопасности.
ГОСТ 11.004-91 ССБТ. Пожарная безопасность. Общие требования.
ГОСТ 1003-91 ССБТ. Оборудование производственное. Общие требования безопасности.
ГОСТ 13.002-75 ССБТ. Процессы производственные. Общие требования безопасности.
ТУ 0921-057-01124328-98. Технические условия. Рельсы железнодорожные новые сварные.
ТУ 2-034-225-87 Щупы. Основные параметры. Технические требования.
ТУ ЦПТ-80/350-2004 Технические условия на ремонт, сварку и использование старогодных рельсов. Рельсы железнодорожные старогодные.
НТД/ЦП 1-2-3-93 Классификация дефектов рельсов. Каталог дефектов рельсов. Признаки дефектных и остродефектных рельсов.
ТИ 07.42-2004 Технологическая инструкция по ультразвуковому контролю сварных стыков рельсов в рельсосварочных предприятиях и в пути.
Дефектоскоп ультразвуковой «Пеленг» УД2-10 Руководство по эксплуатации ДШЕК.66353001 РЭ2 (часть 2).
ЦП-485 Инструкция по обеспечению безопасности движения поездов при производстве путевых работ.
3 Обозначения и сокращения
АСД - автоматический сигнализатор дефектов
ДСП – дежурный по станции
НК – неразрушающий контроль
ОСО – отраслевой стандартный образец
ПРСМ – передвижная рельсосварочная машина
ПЭП - пьезоэлектрический преобразователь
РСП – рельсосварочное предприятие
УЗК - ультразвуковой контроль
- угол ввода ультразвуковых колебаний в металл (угол ввода луча)
Ку - условная чувствительность
М - мертвая зона
Кд - коэффициент выявляемости дефекта
L - условная протяженность выявленного дефекта
Х - условная ширина выявленного дефекта
Н - условная высота выявленного дефекта
4 Основные термины и определения
В настоящей ТИ использованы следующие термины с соответствующими определениями:
4.1 Точка выхода луча - точка пересечения акустической оси ПЭП с его рабочей поверхностью.
[ГОСТ 23829]
4.2 Угол ввода луча - угол между нормалью к поверхности объекта контроля, на которой установлен ПЭП, и линией, соединяющей центр цилиндрического отражателя с точкой выхода луча при установке ПЭП в положение, при котором амплитуда эхо-сигнала от отражателя наибольшая.
[ГОСТ 14782]
4.3 Условная чувствительность контроля эхо-методом - чувствительность, характеризуемая размерами и глубиной залегания выявляемых искусственных отражателей, выполненных в СО из материала с определенными акустическими свойствами.
Условную чувствительность по СО-2 (или СО-3Р) выражают разностью в децибелах между показанием аттенюатора при данной настройке дефектоскопа и показанием, соответствующим максимальному ослаблению, при котором цилиндрическое отверстие диаметром 6 мм на глубине 44 мм фиксируется индикаторами дефектоскопа.
[ГОСТ14782]
4.4 Коэффициент выявляемости дефекта при эхо-методе – коэффициент, соответствующий отношению максимальной амплитуды эхо-сигнала от дефекта к максимальной амплитуде эхо-сигнала от цилиндрического отверстия диаметром 6 мм на глубине 44 мм в СО-2 или СО-3Р.
[ГОСТ18576]
4.5 Мертвая зона - неконтролируемая зона, прилегающая к поверхности ввода.
[ГОСТ 23829]
4.6 Условный размер дефекта по длине рельса – размер в миллиметрах, соответствующий длине зоны перемещения преобразователя вдоль рельса, в пределах которой фиксируют сигнал от дефекта при заданной условной чувствительности дефектоскопа.
[ГОСТ 18576]
4.7 Условную протяженность L дефекта в миллиметрах измеряют по длине зоны между крайними положениями ПЭП, перемещаемого вдоль шва, ориентированной перпендикулярно к оси шва.
[ГОСТ 14782]
4.8 Условную ширину Х дефекта в миллиметрах измеряют по длине зоны между крайними положениями ПЭП, перемещаемого в плоскости падения луча.
[ГОСТ 14782]
4.9 Условную высоту Н дефекта в миллиметрах или микросекундах измеряют как разность значений глубины расположения дефекта в крайних положениях ПЭП, перемещаемого в плоскости падения луча.
[ГОСТ14782]
4.10 Крайние положения ПЭП - положения, при которых максимальная амплитуда эхо-сигнала от выявляемого дефекта или составляет 0,5 от максимального значения, или уменьшается до уровня, соответствующего заданному значению чувствительности.
[ГОСТ 14782]
4.11 Автоматическая сигнализация дефекта (АСД) - автоматическая сигнализация регистрации эхо-сигнала, амплитуда которого выше (при эхо-импульсном методе) или ниже (при зеркально-теневом методе) опорного уровня на экране дефектоскопа в режиме А-развертки.
4.12 Опорный уровень чувствительности - уровень чувствительности, (значение усиления) при котором сигнал от опорного отражателя (цилиндрического отверстия диаметром 6 мм на глубине 44 мм в СО-2 или ОСО-3Р) находится на уровне срабатывания индикатора дефектоскопа (уровень срабатывания АСД).
5 Общие положения
5.1 УЗК применяют для выявления:
- дефектов типа рыхлостей (пережогов), пузырей (свищей), кратерных усадок, непроваров, поджогов и силикатных скоплений по ТУ 0921-057-01124328-98 и ТУ ЦПТ-80/350 в стыках рельсов, свариваемых контактным способом в условиях РСП и в полевых условиях - ПРСМ;
- дефектов типа поперечных трещин в головке (дефект кода 26.3), поперечных, наклонных и продольных трещин в шейке (дефект кода 56.3), поперечных трещин в подошве (дефект кода 66.3) по НТД/ЦП-1-93 в стыках контактной сварки рельсов, эксплуатируемых в пути.
Примечания:
1 Дефекты, расположенные в зоне глубиной до 1 мм по периметру сварного стыка рельса, а также в зоне глубиной до 8 мм под поверхностью катания головки (рисунок 1), могут быть не выявлены. Для уменьшения этой зоны необходимо обеспечивать тщательную шлифовку поверхности в строгом соответствии с ТУ 0921-057-01124328-98 и ТУ ЦПТ-80/350.
2 Дефекты, выявленные при УЗК, могут быть не видны при осмотре изломов сварных стыков, разрушенных на гидравлическом прессе, т.к. многие дефекты не оказывают влияния на статическую прочность стыка; излом может произойти не по дефектному сечению. Вместе с тем указанные дефекты при воздействии на них подвижного состава развиваются и приводят к усталостным хрупким разрушениям стыков.
3 Отражающие свойства трещин любого происхождения (усталостного или вследствие нарушения режима сварки), выходящих на поверхность, снижаются при нанесении на эту поверхность контактирующей жидкости.
4 Дефекты типа слипания (неполная сварка, плоский излом) при УЗК не выявляются.
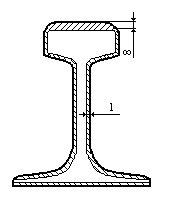
Рисунок 1 - Участки сварного стыка рельса, в пределах которых
возможен пропуск дефектов при УЗК
5.2 Свариваемые стыки подвергают контролю после их полной механической и термической обработок в соответствии с требованиями, изложенными в ТУ 0921-057-01124328-98 и ТУ ЦПТ-80/350.
Температура металла рельса в зоне контроля должна быть не выше плюс 600С.
5.3 УЗК сварных стыков в эксплуатируемых рельсах выполняет бригада из двух операторов (6÷7 разряда) участка дефектоскопии соответствующей дистанции пути, один из которых приказом начальником дистанции пути назначается руководителем бригады.
5.4 К контролю сварных стыков с оценкой их качества по результатам НК (визуально-измерительного и УЗК) допускаются дефектоскописты (операторы) не ниже 6-го разряда, прошедшие специальное практическое обучение по УЗК сварных стыков рельсов дефектоскопом "Пеленг" УД2-102 и получившие удостоверение, подтверждающее их правоспособность выполнять УЗК стыков контактной сварки рельсов дефектоскопом "Пеленг" УД2-10
5.5 Дефектоскописты (операторы) обязаны проходить повышение квалификации не реже чем один раз в 3 года, а также после перерыва в практической работе более 6 месяцев.
5.6 Ответственность за выполнение УЗК и оформление его результатов возлагается на дефектоскописта (оператора), непосредственно проводившего контроль.
5.7 Ответственность за организацию УЗК стыков рельсов, эксплуатируемых в пути, возлагается на начальника участка (мастера цеха) дефектоскопии соответствующей дистанции пути.
5.8 Ответственность за организацию УЗК стыков рельсов, свариваемых в условиях РСП, возлагается на контрольного мастера РСП.
5.9 В обязанности дефектоскописта (оператора) входит выполнение следующих работ:
5.9.1 При сварке рельсов в условиях РСП и дистанции пути (ПРСМ):
- подготовка и проверка работоспособности аппаратуры для УЗК;
- проверка прямолинейности рельса в местах сварки по поверхности катания и боковым поверхностям головки в соответствии с требованиями ТУ 0921-057-01124328-98 и ТУ ЦПТ-80/350;
- внешний осмотр поверхности рельсов по всему периметру в пределах до 600 мм в обе стороны от сварного стыка с целью установления отсутствия раковин, заусенцев и местных неровностей после шлифования выдавленного при сварке металла, поджогов, заводских маркировочных знаков;
- подготовка к УЗК;
- проведение УЗК сварных стыков;
- маркировка зоны сварного стыка в соответствии с ТУ 0921-057-01124328-98 и ТУ ЦПТ-80/350;
- оформление результатов внешнего осмотра и УЗК в журнале контроля сварных стыков (Приложение А) – при контроле в РСП и в рабочем журнале дефектоскопа (форма ПУ 27) - при контроле стыков, сваренных ПРСМ;
- уведомление руководства дистанции пути о результатах УЗК стыков рельсов, сваренных ПРСМ;
- содержание в исправности аппаратуры и вспомогательных устройств с регистрацией результатов их проверки в журнале.