Материал: Пеленг_сварка
8.13 При обнаружении дефекта следует записать коэффициент выявляемости (Кд, дБ) и глубину залегания дефекта (Н, мм – при прозвучивании прямым лучом), и измеренные условные размеры (DL, DH, DX , мм) дефекта в следующие документы: рабочий журнал дефектоскопа (форма ПУ-27) или журнал контроля сварных стыков (Приложение А) и карту дефектного стыка (по ТИ 07.42-2004).
Условные высоту H и ширину X дефекта измеряют только при УЗК головки с поверхности катания и с боковых поверхностей.
8.13.1 Условную протяженность L (мм) измеряют по длине зоны между крайними положениями ПЭП, перемещаемого вдоль сварного стыка (рисунок 25, а).
8.13.2 Условную высоту Н (мм) измеряют как разность значений глубины расположения дефекта, измеренной по глубиномеру дефектоскопа в крайних положениях ПЭП, перемещаемого перпендикулярно сварному стыку (рисунок 25, б).
8.13.3 Условную ширину Х (мм) дефекта измеряют по длине зоны между крайними положениями ПЭП, перемещаемого перпендикулярно сварному стыку (рисунок 25, б).
8.14 При обнаружении дефекта в любой зоне сварного стыка необходимо:
8.14.1 Зафиксировать ПЭП в положении, соответствующем максимальной амплитуде эхо-сигнала от отражающей поверхности (дефекта).
8.14.2 Считать индицируемые значения H (мм) и L (мм) (или только L) и записать значение условного коэффициента Кд (дБ).
При контроле подошвы и шейки сбоку измеряют только расстояние L от точки выхода луча до отражающей поверхности (дефекта).
8.14.3 Сохранить Протокол контроля, для чего:
8.14.3.1 Найти максимум эхо-сигнала от дефекта на А-развертке.
8.14.3.2 Кнопкой вызвать индицирование на экране дефектоскопа меню " НАСТРОЙКА ". Кнопкой выделить фоном пункт " СТОП-КАДР "и с помощью кнопки или включить режим " + " .
8.14.3.3 Кнопкой вызвать индицирование на экране дефектоскопа меню "ПОИСК", при этом фоном выделен пункт " ЗАП. ПРОТ. А ".
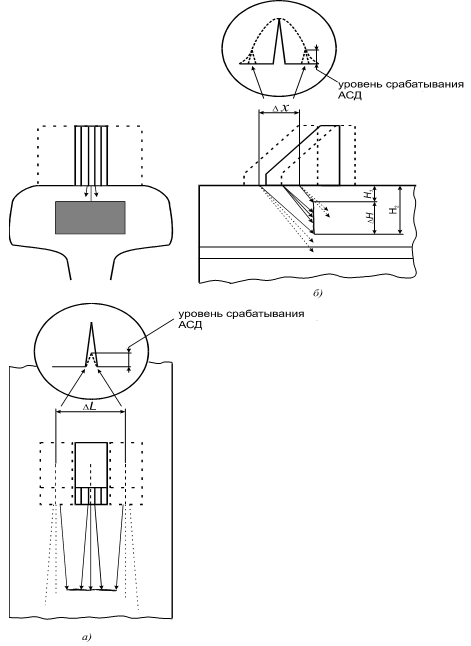
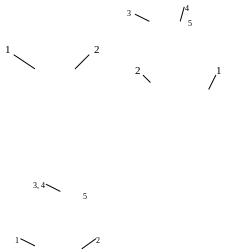
Рисунок 25 - Схема перемещения ПЭП относительно сварного стыка при
определении условных размеров дефектов: а - условной протяженности L; б - условной высоты H и условной ширины X
Примечание - Крайние положения ПЭП (1, 2) - положения, при которых амплитуда эхо-сигнала от выявленного дефекта (3, 4) уменьшается до уровня срабатывания АСД (5).
8.14.3.4 Кнопками и или после нажатия кнопки - с использованием цифровых кнопок установить "свободный" номер (номера протоколов индицируются рядом с меню "ПОИСК", причем номера "занятых" протоколов выделены фоном), под которым протокол в дальнейшем будет записан в память дефектоскопа. Если в данном пункте использовались цифровые кнопки, то по завершении ввода численного значения нажать кнопку .
8.14.3.5 Нажать кнопку для переключение дефектоскопа в меню " ЗАПИСЬ ПРОТОКОЛА А ".
8.14.3.6 Ввести необходимые параметры в пункты меню " ЗАПИСЬ ПРОТОКОЛА А ", для чего использовать: кнопки и - для перемещения по пунктам меню; кнопки и - для перехода в подменю и обратно; кнопки и - для выбора значения параметра.
8.14.3.7 Кнопкой выделить фоном пункт меню " ЗАП. ПРОТ. ".
8.14.3.8 Убедиться, что в данном пункте меню индицируется номер протокола, выбранный в п.8.14.3.4.
8.14.3.9 Нажать кнопку . Убедиться, что в списке номеров (рядом с меню) используемый номер стал выделен фоном. Это значит, что созданный протокол записан в память дефектоскопа.
Примечание - Процессы передачи Протоколов контроля из дефектоскопа на персональный компьютер и их просмотра описаны в п.13 Руководства по эксплуатации ДШЕК.66353001 РЭ2 (часть 2) дефектоскопа "Пеленг" УД2-102 .
8.15 При контроле рельсов, эксплуатируемых в пути, в сварных стыках которых предполагается развитие дефекта кода 26.3 рекомендуется дополнительный контроль сварного стыка в области головки рельса ПЭП П121-2,5-65, для чего следует настроить дефектоскоп с этим ПЭП на условную чувствительность Ку = 16 дБ (по ОСО-3Р).
8.15.1 Все описываемые процедуры по настройке дефектоскопа и проверке основных параметров контроля в этом случае должны выполняться последовательно после подключения ПЭП П121-2,5-65; величина мертвой зоны для данного ПЭП равна 3 мм.
8.15.2 Не меняя длительности развертки, настроенной в соответствии с указаниями п.8.8, проконтролировать сварной стык согласно схемам прозвучивания, приведенным на рисунке 23 г,д.
9 оформление результатов контроля
9.1 При оценке качества сварного стыка по результатам УЗК используют измеряемые характеристики зафиксированного отражателя:
- коэффициент выявляемости Кд (дБ);
- координаты – глубину Н (мм) расположения и расстояние L (мм) от точки выхода луча;
- условные размеры – условную протяженность ΔL (мм), условную ширину ΔХ (мм), условную высоту ΔН (мм).
Стык признается дефектным при выполнении следующих условий:
- эхо-сигнал от предполагаемого дефекта фиксируется при условной чувствительности Ку 24 дБ;
- координаты предполагаемого дефекта не совпадают с координатами неровности на поверхности сварного стыка;
- условная ширина ΔХ и условная протяженность ΔL предполагаемого дефекта, измеренные абсолютным способом, превышают 5 мм.
9.2 Результаты УЗК каждого сварного стыка записывают в рабочий журнал (форма ПУ-27) или журнал контроля сварных стыков (Приложение А).
В журнал записывают также результаты осмотра излома забракованного сварного стыка с указанием типа (характера), размеров и места расположения видимых в изломе дефектов.
9.3 На каждый дефектный сварной стык заполняют карту дефектного стыка. Формы карт дефектного стыка при сварке в РСП и в пути посредством ПРСМ, а так же при контроле стыков рельсов, эксплуатируемых в пути приведены в ТИ 07.42-2004.
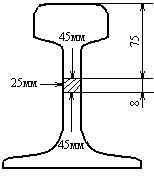
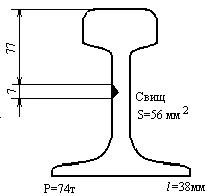
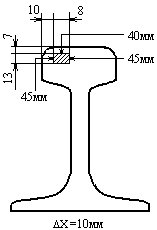
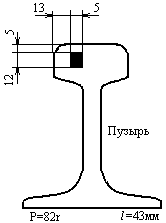
На схеме расположения обнаруженных дефектов в сварном стыке указывают координаты дефекта, направление озвучивания, коэффициент выявляемости Кд, условную протяженность ΔL дефектного участка, условную высоту ΔН, условную ширину ΔХ.
9.4 Результаты УЗК сварных стыков рельсов в виде справок с картами дефектного стыка, формы которых приведены в ТИ-07.42-2004, направляют в Научно-исследовательский институт мостов и дефектоскопии (190031, Санкт-Петербург, наб.р.Фонтанки, д.113. НИИ мостов и дефектоскопии).
9.5 Стыки, сваренные в РСП и в пути посредством ПРСМ, в которых по данным УЗК обнаружены дефекты, бракуют, вырезают и к данной партии рельсов предъявляют требования, изложенные в ТУ 0921-057-01124328-98 и ТУ ЦПТ-80/350.
9.6 При контроле сварных стыков рельсов, эксплуатируемых в пути, стык, в котором обнаружен дефект, относят к остродефектному, подлежащему замене. Маркировку таких рельсов и порядок пропуска по ним поездов производят в соответствии с указаниями, изложенными в НТД/ЦП 1-2-3-93.
10 Требования безопасности
10.1 При проведении работ по УЗК сварных стыков рельсов на РСП дефектоскопист должен руководствоваться ГОСТ 11.001-89, ГОСТ 1003-91, ГОСТ 13.002-75, правилами технической эксплуатации электроустановок потребителей и правилами технической безопасности при эксплуатации электроустановок потребителей, утвержденными Госэнергонадзором.
10.2 Уровни шума, создаваемого на рабочем месте дефектоскописта, не должны превышать допустимых по ГОСТ 11.003-83.
10.3 При организации работ по контролю должны соблюдаться требования пожарной безопасности по ГОСТ 11.004-91 и Правил пожарной безопасности на железнодорожном транспорте.
10.4. Освещенность рабочих мест в помещении контрольного поста должна соответствовать Нормам искусственного освещения объектов железнодорожного транспорта.
Приложение А
(обязательное)
Форма журнала КОНТРОЛЯ СВАРНЫХ СТЫКОВ
№ п/п
|
Дата контроля |
Тип рельса |
Номер плети |
Номер стыка |
Тип дефекто- скопа, |
Чувстви- тельность, дБ, |
Результаты ультразвукового контроля |
Схема расположения дефектов |
Результаты осмотра излома дефектных стыков (с указанием типа (характера), |
Примечание
|
Фамилия (полностью) и |
||
|
|
|
|
|
зав.№ |
мертвая зона, мм |
подош-вы |
шей-ки |
голов-ки |
размеров дефекта, нагрузки Р и стрелы прогиба l, мм) |
|
подпись дефекто-скописта |
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
11 |
12 |
13 |
14 |
1 |
11.04.07 |
Р65 |
10 |
1 |
ПЕЛЕНГ № 273 |
24 |
Дефек-тов не об- наружено |
Один де-фект |
Не контро-лирова-лась |
|
|
|
|
2 |
11.04.07 |
Р65/Р50 |
10 |
2 |
ПЕЛЕНГ № 273 |
24 |
Дефек-тов не обнару-жено |
Дефектов не обна-руже-но |
Один дефект |
|
|
Переход-ной стык; контроль подошвы со стороны Р50 |
|