Материал: Пеленг_сварка
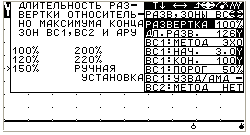
Рисунок 12 – Вид меню "РАЗВ., ЗОНЫ ВС"
Если в данном пункте использовались цифровые кнопки, то по завершении ввода численного значения нажать кнопку .
Нажать кнопку для переключения дефектоскопа в меню "НАСТРОЙКА".
Примечание – Кнопкой можно вызвать, переместить или удалить с экрана дефектоскопа индуцируемое меню "НАСТРОЙКА" и соответствующих его подменю.
7.6.12 Проверить точку выхода луча и точность настройки глубиномера.
7.6.11 Установить
ПЭП на смоченную водой поверхность
ОСО-3Р для излучения УЗК в сторону
цилиндрической поверхности (рисунок
13). Выбрать оптимальное положение ПЭП
на образце, при котором эхо-сигнал от
цилиндрической поверхности имеет
максимальную амплитуду. Для изменения
усиления использовать кнопки
и
(показание усиления " "
индицируется в верхней части экрана
дефектоскопа), при этом, максимум
эхо-сигнала должен располагаться между
1,5 и 7,5 клетками по высоте экрана, а
автоматическая метка – против максимума
амплитуды эхо-сигнала. При данном
положении ПЭП точка выхода луча совпадает
с меткой центра полуокружности ОСО-3Р.
Если метка на корпусе ПЭП, обозначающая
точку выхода луча, не соответствует ее
действительному положению, то на корпус
ПЭП следует нанести новую метку. Положение
метки, соответствующей точке выхода
луча, не должно отличаться от действительного
более чем на ±1 мм.
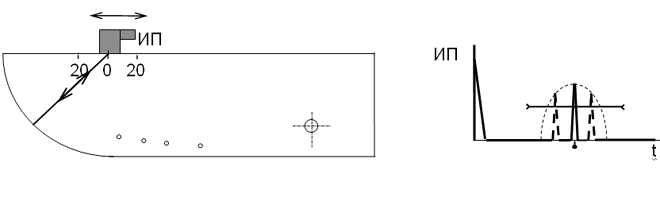
Рисунок 13
7.6.12 Кнопкой выделить фоном пункт " СТОП-КАДР "индицируемого на экране дефектоскопа меню " НАСТРОЙКА ", с помощью кнопок или включить режим " + ".
7.6.13 Кнопкой выделить фоном пункт меню "ОБЩИЕ ПАРАМЕТРЫ", нажать кнопку для переключения дефектоскопа в это меню. Кнопкой выделить фоном пункт меню "R ИСТ", нажать кнопку и с помощью цифровых кнопок выставить значение радиуса цилиндрической поверхности ОСО-3Р – 59 мм (рисунок 14).
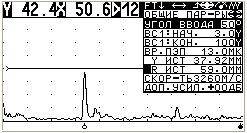
Рисунок 14
По завершении ввода численных значений нажать кнопку . Нажать кнопку , при этом, при успешном выполнении автоматической настройки нуля глубиномера пункт меню "R ИСТ" заблокируется.
Примечание – При необходимости убедиться в правильности автоматической настройки нуля глубиномера, необходимо установить ПЭП в положение, при котором эхо-сигнал от цилиндрической поверхности ОСО-3Р имеет максимальную амплитуду. В верхней части экрана индицируемое значение "R", которое появляется при нажатии кнопки , должно наиболее близко соответствовать истинному значению радиуса цилиндрической поверхности ОСО-3Р.
7.6.14 Нажать кнопку для переключения дефектоскопа в меню "НАСТРОЙКА".
7.6.13 Проверить угол ввода луча и настройку опорного уровня чувствительности
7.6.13.1 Установить ПЭП на смоченную водой поверхность ОСО-3Р для излучения УЗК в сторону, противоположную цилиндрической поверхности (рисунок 15). Выбрать оптимальное положение ПЭП на образце, при котором эхо-сигнал от отверстия 6 мм, расположенного на глубине 44 мм, имеет максимальную амплитуду. С помощью кнопок и установить усиление приемника таким, чтобы сигнал от отверстия был на ½ экрана по высоте, а автоматическая метка находилась против максимума амплитуды эхо-сигнала.
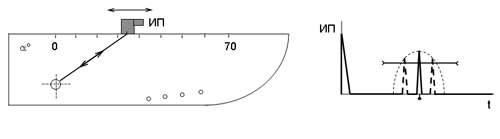
Рисунок 15
7.6.13.2 Установить по шкале ОСО-3Р и точке выхода луча на корпусе ПЭП действительное значение угла ввода . Если измеренное значение не соответствует (502), то данный ПЭП должен быть изъят из эксплуатации.
Если измеренное значение соответствует (502), то необходимо установить действительное значение угла ввода в пункте "УГОЛ ВВОДА" меню "ОБЩИЕ ПАРАМЕТРЫ", для чего:
- при необходимости, кнопкой вызвать индицирование на экране дефектоскопа меню " НАСТРОЙКА ". Кнопками и выделить фоном пункт меню "ОБЩИЕ ПАРАМЕТРЫ", нажать кнопку для переключения дефектоскопа в это меню;
- кнопкой выделить фоном пункт меню "УГОЛ ВВОДА", нажать кнопку и с помощью цифровых кнопок выставить действительное значение угла ввода луча. По завершении ввода численных значений нажать кнопку ;
- нажать кнопку для переключения дефектоскопа в меню "НАСТРОЙКА".
7.6.13.3 Выбрать оптимальное положение ПЭП на образце, при котором эхо-сигнал от отверстия 6 мм, расположенного на глубине 44 мм, имеет максимальную амплитуду (рисунок 15). С помощью кнопок и установить вершину эхо-сигнала на опорный уровень (½ экрана дефектоскопа по высоте), при котором включается звуковая сигнализация, при этом автоматическая метка должна находиться против максимума амплитуды эхо-сигнала.
Примечание - В верхней части экрана индицируется значение "Y" (появляется на экране при нажатии кнопки ), которое должно соответствовать значению (422) мм.
7.6.13.4 Кнопкой выделить фоном пункт " СТОП-КАДР " индицируемого на экране дефектоскопа меню " НАСТРОЙКА ", с помощью кнопок или включить режим " + ".
7.6.13.5 Записать в Рабочий журнал значение опорного уровня чувствительности (N0) - показание усиления " ", которое индицируется в верхней части экрана дефектоскопа (рисунок 16).
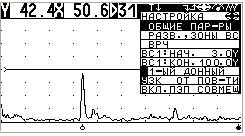
Рисунок 16
Примечание – Значение опорного уровня чувствительности (N0) необходимо для быстрого воспроизведения требуемой чувствительности, если в процессе УЗК использовались кнопки и .
7.6.13.6 Кнопкой выделить фоном пункт меню " ТРЕБ. ЧУВ. ", в котором индицируется заданное значение условной чувствительности дефектоскопа (Ку), равное (- 24) дБ (рисунок 17).
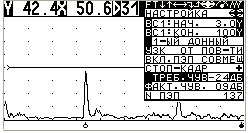
Рисунок 17
По завершении ввода численных значений нажать кнопку .
7.6.13.7 Нажать кнопку и убедиться, что в следующем пункте меню " ФАКТ. ЧУВ. " индицируется значение заданной чувствительности, как в п.7.6.13.6 (рисунок 18).
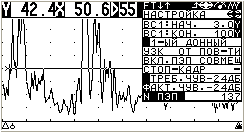
Рисунок 18
Это подтверждает, что дефектоскоп автоматически настроился на требуемую условную чувствительность, при этом режим " СТОП-КАДР " автоматически отключается. На экране индицируется меню " НАСТРОЙКА ".
7.6.14 Проверить мертвую зону
Мертвую зону М проверяют после настройки условной чувствительности.
7.6.14.1 Кнопками и выделить фоном пункт меню "ВРЧ", нажать кнопку для переключения дефектоскопа в это меню.
7.6.14.2 Кнопками и выделить фоном пункт меню "ИНДИКАЦИЯ ВРЧ", с помощью кнопки или включить состояние "+" .
7.6.14.3 Кнопками и последовательно выделить фоном пункты меню "ВРЧ: НАЧ.", "ВРЧ: КОН.", "ВРЧ: АМПЛ."и "ВРЧ: ФОРМА", в которых кнопками и подобрать оптимальный закон ВРЧ таким образом, чтобы уменьшить шумы в ближней зоне развертки до 1/2 высоты строба, выявить в ОСО-3Р отверстие диаметром 2 мм на глубине 8 мм (рисунок 19).
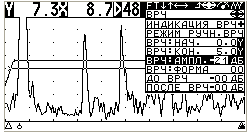
Рисунок 19
Мертвая зона считается удовлетворительной, если передний фронт эхо-импульса от отверстия диаметром 2 мм на уровне линии развертки не совпадает с задним фронтом зондирующего импульса.
7.6.14.4 Кнопками и выделить фоном пункт меню "ИНДИКАЦИЯ ВРЧ" и с помощью кнопки или включить состояние "-". Нажать кнопку для переключения дефектоскопа в меню "НАСТРОЙКА".
7.6.15 Записать созданную настройку, для работы с ПЭП П121-2,5-50, в память дефектоскопа
7.6.15.1 Кнопкой выделить фоном пункт меню " ЗАП. НАСТР. ".
7.6.15.2 Убедиться, что в данном пункте меню индицируется номер настройки, выбранный в п.7.6.
7.6.15.3 Нажать кнопку . Убедиться, что в списке номеров (рядом с меню) используемый номер стал выделен фоном. Это значит, что созданная настройка записана в память дефектоскопа (рисунок 20).
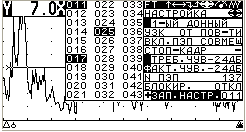
Рисунок 20
7.7 Выключить дефектоскоп, установив тумблер "ВКЛ/ОТКЛ" на коммутационной панели блока электронного дефектоскопа в положение "ОТКЛ".
7.3 Результаты проверки основных параметров контроля занести в рабочий журнал (форма ПУ-27) или журнал контроля сварных стыков (Приложение А).
Примечания:
1 Угол ввода и мертвую зону необходимо проверять, а условную чувствительность настраивать ежедневно перед проведением УЗК, и в случае замены ПЭП.
2 Если в процессе УЗК сварных стыков рельсов в пути температура окружающего воздуха изменилась более чем на 10С относительно температуры, при которой осуществлялась проверка (настройка) дефектоскопа, необходимо проверить угол ввода и настройку условной чувствительности для всех используемых ПЭП.
7.4 Провести подготовку поверхности рельса в зоне контроля сварного стыка в последовательности:
7.4.1 При сварке рельсов в условиях РСП и дистанции пути (ПРСМ):
а) очистить от брызг металла, отслаивающейся окалины и грязи поверхность рельса в пределах до 300 мм по обе стороны от стыка, а в области подошвы - до 600 мм, с помощью металлической щетки, шабера и ветоши;
б) осмотреть с использованием зеркала и, при необходимости, лупы и переносной осветительной лампы очищенную поверхность рельса в зоне сварного стыка по всему периметру рельса и убедиться в отсутствии поджогов подошвы, дефектов сварки, выходящих на поверхность, неровностей в зоне перемещения ПЭП, выходящих за пределы допусков, установленных техническими условиями на сварку. Покрыть контролируемую зону слоем контактирующей жидкости.
7.4.2 При контроле стыков эксплуатируемых рельсов:
а) с помощью металлической щетки, шабера и ветоши очистить от грязи торцы и поверхности контролируемых концевых участков рельсов в пределах до 300 мм от их торцов;
б) осмотреть очищенную поверхность в зоне сварного стыка по всему периметру рельса за исключением нижней поверхности подошвы и убедиться в отсутствии на поверхностях контролируемых рельсов раковин, отслоений металла, заусениц и других поверхностных дефектов, а также маркировочных знаков. Покрыть контролируемую зону слоем контактирующей жидкости.
Примечание - В качестве контактирующей жидкости может быть использовано трансформаторное масло по ГОСТ 982 или любое минеральное масло без механических включений, вязкость которого должна подбираться с учетом температуры окружающего воздуха и металла контролируемых рельсов.
8 Проведение контроля и Оценка качества
8.1 При сварке рельсов в пути посредством ПРСМ должен быть выполнен досварочный контроль концевых участков рельсов в соответствии ТИ 07.42-2004.
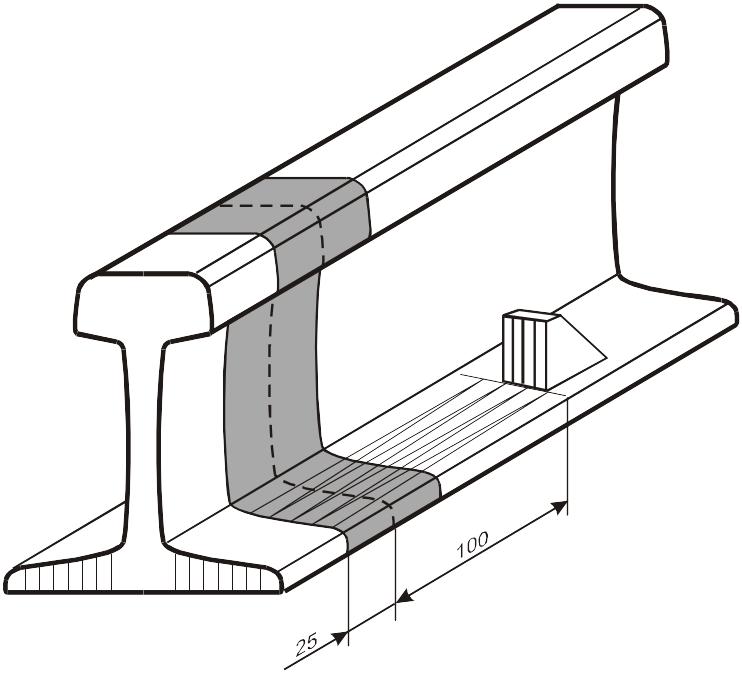
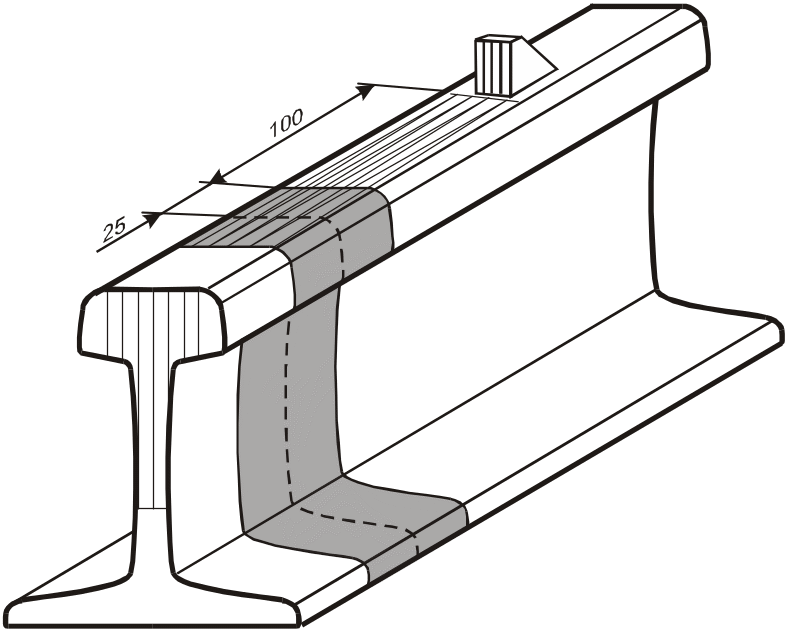
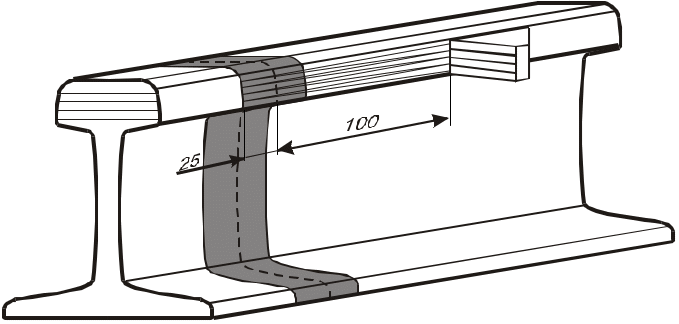
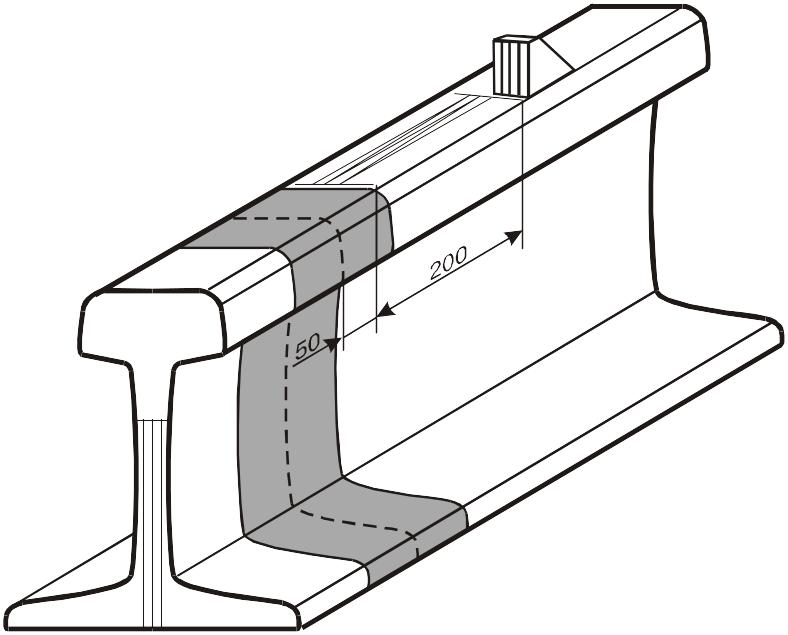
8.2 Приемочный УЗК стыков рельсов, свариваемых в РСП и в пути посредством ПРСМ, выполняют с двух сторон сварного стыка в последовательности (рисунок 21):
а) контроль перьев подошвы сверху (рисунок 21, а);
б) контроль перьев подошвы снизу (рисунок 21, б);
в) контроль шейки с боковых поверхностей (рисунок 21, в);
г) контроль головки с поверхности катания (рисунок 21, г);
д) контроль головки с боковых поверхностей (рисунок 21, д);
е) контроль шейки и участка подошвы под шейкой с поверхности катания (рисунок 21, е).
Примечание - Контроль переходного стыка в зоне подошвы осуществляют перемещая ПЭП по подошве рельса более легкого типа.
8.3 Контроль сварных стыков рельсов, эксплуатируемых в пути, выполняют с двух сторон стыка в последовательности (рисунок 21):
а) контроль головки с поверхности катания (рисунок 21, г);
б) контроль головки с боковых поверхностей (рисунок 21, д);
в) контроль шейки с боковых поверхностей (рисунок 21, в);
г) контроль перьев подошвы сверху (рисунок 21, а);
д) контроль шейки и участка подошвы под шейкой с поверхности катания (рисунок 21, е).
8.4 При прозвучивании любой зоны сварного стыка ПЭП располагают перпендикулярно к стыку и, систематически поворачивая его в обе стороны на 15...25°, перемещают вдоль линии стыка, совершая возвратно - поступательное движение. Шаг перемещения вдоль стыка не должен превышать 3 мм (что соответствует приблизительно 1/4 ширины ПЭП), а скорость - 100 мм/с.
8.5 Включить дефектоскоп, установив тумблер "ВКЛ/ОТКЛ" на коммутационной панели блока электронного дефектоскопа в положение "ВКЛ".
8.6 Подключить соединительный кабель к разъему " " дефектоскопа, ПЭП П121-2,5-50° к соединительному кабелю, а головные телефоны к разъему "ТЛФ".
8.7 Нажать кнопку для переключения дефектоскопа в меню "РЕЖИМ РАБОТЫ".
а)
|
б)
|
в)
|
||
Рисунок 21 - Схемы
прозвучивания сварного стыка рельса
(штриховой линией показана зона
сварного стыка, озвучиваемая при
выполнении каждой операции)
|
д)
|
е)
|
||
8.8 Кнопками и выделить фоном пункт меню "ВЫЗОВ НАСТРОЙКИ". С помощью кнопок и или после нажатия кнопки - с использованием цифровых кнопок установить номер настройки, выбранный в п.7.6. Если в данном пункте использовались цифровые кнопки, то по завершении ввода численного значения нажать кнопку .
Примечание – По умолчанию устанавливается режим контроля "ОТ ПОВЕРХНОСТИ". При отсутствии в зоне ВС1 сигналов, превышающих порог АСД, показание "Y" в верхней части экрана должно находиться в пределах от "99" до "101".
8.9 Проконтролировать сварной стык согласно схемам прозвучивания, приведенным на рисунках 21 а, б, в, г, д.
Примечания:
1 Для надежного выявления дефектов, расположенных по краям перьев подошвы, последние следует дополнительно озвучивать под различными углами в пределах от 0 до 300 (рисунок 22).
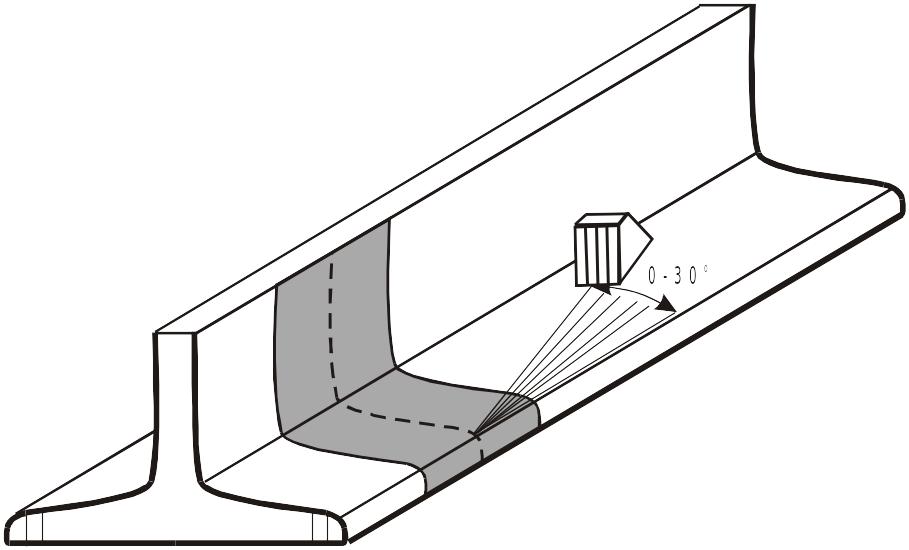
Рисунок 22 - Схема перемещения при прозвучивании краев перьев подошвы
2 Сварной стык в подошве и шейке рельса прозвучивается многократно отраженным лучом, благодаря чему обеспечивается выявление дефектов, расположенных у поверхности, по которой перемещают ПЭП (рисунок 23, а), что исключает влияние мертвой зоны на выявляемость дефектов в приповерхностном слое.
3 Сварной стык в головке рельса прозвучивается только прямым лучом. Для повышения надежности обнаружения дефектов, расположенных в головке под поверхностью катания, следует при контроле головки сбоку перемещать ПЭП, поворачивая его в сторону поверхности катания под углом от 0 до 200 (рисунок 23, б).
Для обнаружения дефектов в боковых частях головки рельса следует контролировать головку с двух боковых поверхностей. Дефекты в указанных зонах выявляются, как правило, при перемещении ПЭП по противоположной относительно дефекта поверхности (рисунок 23, в).
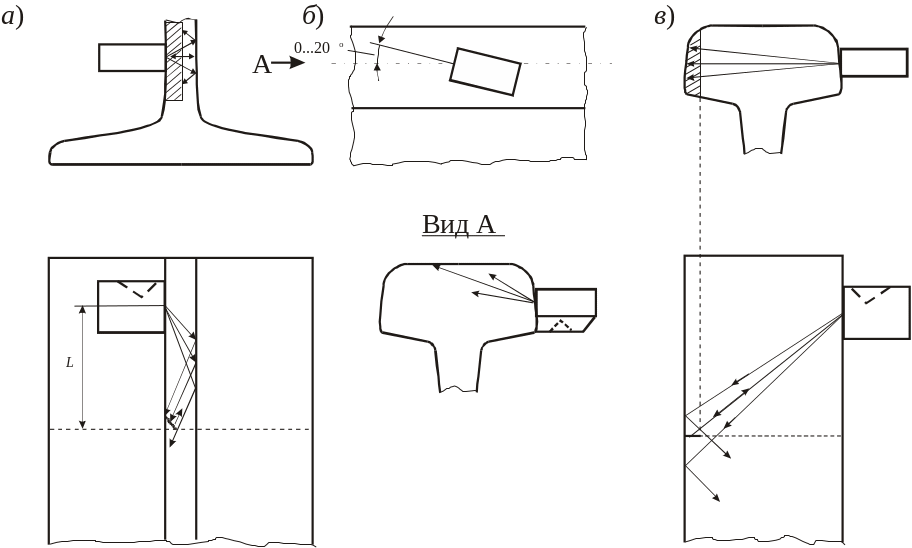
Рисунок 23 - Способы прозвучивания сварного стыка в шейке и головке рельса: а - многократно отраженным лучом при перемещении ПЭП по шейке сбоку; б, в - прямым лучом при перемещении ПЭП по головке сбоку
8.10 Нажать кнопку
 для переключения дефектоскопа в режим
контроля "ПО СЛОЯМ" (рисунок 24).
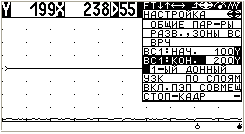
Рисунок 24
Примечание - При отсутствии в зоне ВС1 сигналов, превышающих порог АСД, показание "Y" в верхней части экрана должно находиться в пределах от "199" до "201".
8.11 Проконтролировать сварной стык согласно схеме прозвучивания, приведенной на рисунке 21 е.
Примечание - Для
перехода к контролю другого сварного
стыка необходимо предварительно
установить режим контроля "ОТ
ПОВЕРХНОСТИ", для чего нажать кнопку
 .
8.12 При УЗК любой зоны сварного стыка признаками обнаружения дефектов являются срабатывание звукового индикатора и возникновение эхо-сигнала, амплитуда которого превышает уровень срабатывания АСД и перемещающегося по развертке при движении ПЭП.
Примечание - Упомянутые признаки могут быть вызваны ложными импульсами, отраженными от неровностей на поверхности рельса. Для того, чтобы отличить ложные импульсы от импульсов, обусловленных наличием дефектов, следует определить координаты залегания отражающей поверхности (глубину Н расположения отражателя и расстояние L от точки ввода луча до проекции отражателя на контактную поверхность) и сопоставить результаты измерения и осмотра поверхности контролируемого участка рельса. При прозвучивании подошвы и шейки сбоку измеряют только расстояние L от точки выхода луча до отражающей поверхности (дефекта).