Материал: Плавильные индукционные печи литейного производства. Щетинин А.А., Кучер А.Т
Левую боковую камеру используют следующим образом: закрыть свободный торец наружным вакуумным затвором (рабочий торец был закрыт вакуумным затвором ранее перед началом плавки): откачать воздух из выгрузочной (левой) камеры до остаточного давления, равного давлению в ПЗК; открыть вакуумный затвор между этими камерами, передвинуть залитые формы из плавильной в левую камеру и закрыть вакуумный затвор, сохранив при этом «вакуум» в ПЗК; подать воздух (при атмосферном давлении) в выгрузочную камеру, открыть наружный вакуумный затвор и выкатить залитые формы на вспомогательный рольганг, расположенный после левой камеры. Очерёдность и время работы всех камер должны быть согласованны так, чтобы время простоя печи было наименьшим. Если используются оболочковые керамические формы, полученные литьём по выплавляемым моделям, то время между извлечением этих форм из прокалочной печи и заливкой должно быть не более 15 мин.
Печь ВИАМ – 100 может работать с одной боковой камерой например правой, используя её и для загрузки пустых форм, и для выгрузки залитых. Последовательность закрывания и открывания вакуумных затворов, откачки или подачи воздуха в боковую камеру и т. п. зависит от того, для какой цели она используется на данном этапе работы печи.
Вакуумная печь ВИАМ – 24 состоит из трёх основных камер: плавильно-заливочной, шихтовой и для подачи – выдачи литейных форм.
ПЗК имеет цилиндрическую форму, расположена горизонтально и с торцов закрыта сферическими днищами, из которых переднее открывается подобно двери, а заднее отодвигается вдоль оси камеры. В центре камеры находится тигель (с индуктором), прикреплённый к заднему днищу, поэтому если отодвинуть днище, то тигель извлекается из ПЗК и с помощью например цехового мостового крана можно отремонтировать или заменить тигель или индуктор. При сливе ЖМ тигель наклоняется в плоскости, перпендикулярной оси своей камеры. Под тиглем имеется рольганг с дисковыми роликами для установки форм при заливке.
Шихтовая камера сделана в виде цилиндра, располагается вертикально на кожухе ПЗК соосно с тиглем и изолирована от плавильного пространства вакуумным затвором. Загрузка шихты через эту камеру проводится аналогично печи ВИАМ – 100.
Единственная боковая камера имеет цилиндрическую форму, располагается горизонтально и рабочим торцом соединяется с ПЗК через вакуумный затвор. Подобный затвор закрывает и открывает свободный торец боковой камеры. Внутри камеры имеется рольганг с дисковыми роликами. Последовательность подачи из этой камеры пустых форм под заливку и приёмки залитых форм такая же, как у аналогичных камер печи ВИАМ – 100. Перед камерой также установлен вспомогательный рольганг для пустых и залитых форм.
На рис. 1.5 показано устройство вакуумной ИТП типа ИСВ – 0,6 полунепрерывного действия для литья слитков из жаропрочных сплавов и специальных сталей [8, с. 21 – 23].
Печь ИСВ – 0,6 обслуживается следующим образом [8, с. 23]: ПЗК 1 печи закрывается сверху крышкой 7, расположенной на самоходной тележке 8 мостового типа с электроприводом. Тележка с крышкой по рельсам отъезжает вправо (по рис. 1.5), ПЗК открывается, в результате чего освобождается доступ для чистки, ремонта и замены тигля 3.
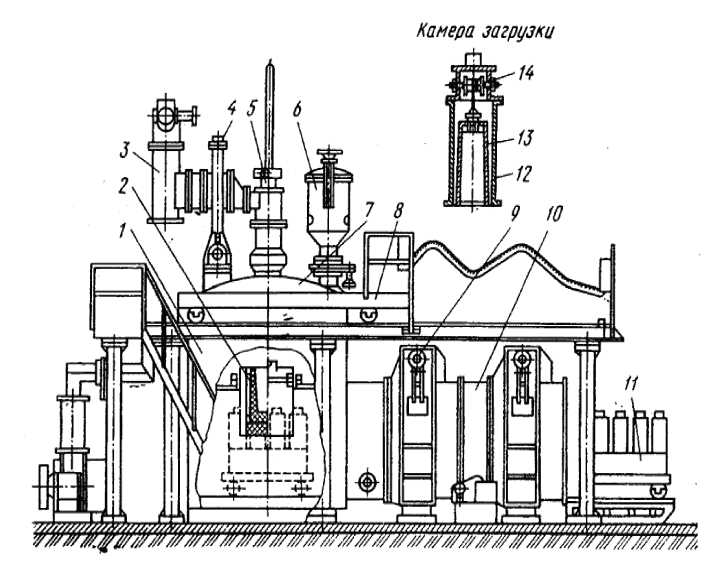
Рис. 1.5. Вакуумная ИТП типа ИСВ – 0,6
полунепрерывного действия:
1 – плавильно-заливочная камера; 2 – плавильный тигель; 3 – камера для загрузки шихты в тигель; 4 – поворотная колонна; 5 – устройство для взятия проб ЖМ и замера его температуры; 6 – дозатор; 7 – крышка плавильно-заливочной камеры; 8 – четырёхколёсная самоходная тележка; 9 – вакуумный затвор; 10 – камера для загрузки и выгрузки изложниц (т.е. литейных форм);
11 – тележка для подачи изложниц (форм) в загрузочную и плавильно-заливочную камеры и извлечения из них залитых форм; 12 – кожух шихтовой камеры; 13 – корзина для шихты;
14 – лебёдка для опускания и поднимания корзины для шихты
Загрузка шихты в тигель производится с помощью шихтовой камеры 3, которая представляет собой цилиндрический кожух 12, внутри которого на тросе подвешена корзина 13 для шихты. Корзину с загруженной в неё шихтой опускают с помощью лебёдки 14 в тигель, после чего дно корзины открывается и шихта высыпается в тигель. Шихтовая камера 3 смонтирована на поворотной колонне 4, что позволяет отводить камеру 3 в сторону для удобства загрузки в неё корзины 13 с новой порцией шихты. Камера 3 отделена от ПЗК вакуумным технологическим затвором и соединена с вакуумной системой. Это позволяет производить загрузку шихты в тигель без нарушения вакуума в ПЗК.
Дозатор 6 предназначен для ввода в тигель различных твёрдых присадок во время плавки. Камера дозатора имеет несколько секций, в которые загружаются требуемые присадочные материалы. Из дозатора в тигель они переносятся специальным поворотным ковшом с откидным днищем. Так же, как шихтовая камера 3, дозатор 6 отделяется от ПЗК вакуумным затвором.
С ПЗК соединена камера 10 изложниц. От цеха и ПЗК она отделена технологическими вакуумными затворами 9 и соединена с вакуумной системой. Подача изложниц в камеру изложниц, а затем в ПЗК осуществляется на тележке 11. Следовательно, камера изложниц с вакуумными затворами выполняет роль шлюзовой камеры, обеспечивая сохранение вакуума в ПЗК при замене в ней изложниц. Заливка ЖМ в формы производится наклоном тигля с помощью электропривода. Остаточное давление в печи составляет 0,6 – 0,7 Па. Питание печи производится от тиристорного источника.
1.8. Конструкция основных узлов индукционных тигельных печей
1.8.1. Тигель
Тигель является одной из трёх основных частей футеровки. Помимо него футеровка состоит из подины и лёточной керамики (рис. 1.6 [1, с. 173]).
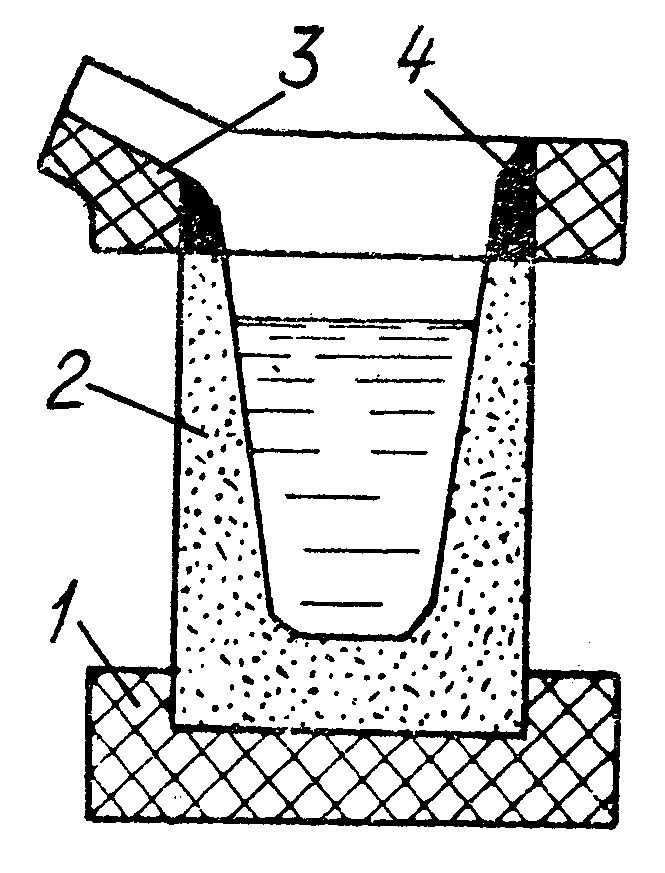
Рис. 1.6. Футеровка индукционной тигельной печи:
1 – подина; 2 – тигель; 3 – лёточная керамика со сливным носком; 4 – обмазка для замазывания щели между верхним обрезом тигля
и лёточной керамикой
Тигли бывают неэлектропроводные (из огнеупорных материалов) и электропроводные (металлические и графитовые). Рассмотрим в первую очередь неэлектропроводные (огнеупорные) тигли, так как металлические и графитовые тигли не являются футеровкой.
Форма тигля должна одновременно обеспечивать удобное ведение плавки и обработки ЖМ, минимальные тепловые потери, максимальный электрический КПД и достаточную механическую прочность [1, с. 173 – 175]. Для выполнения первого требования необходимо применять тигли достаточно большого диаметра и не слишком большой глубины. Для достижения максимального электрического КПД следует стремиться к тому, чтобы толщина стенки тигля была минимальной, а полезная высота (т. е. высота садки или ЖМ в тигле) была больше его внутреннего диаметра.
Чтобы обеспечить минимальные тепловые потери через стенки тигля, нужно применять тигли с диаметром, равным высоте, при максимальной толщине стенки, что одновременно увеличивает механическую прочность тигля, но снижает электрический КПД системы индуктор – садка печи.
Удовлетворить
одновременно эти требования невозможно,
но на основе длительной эксплуатации
разных неэлектропроводных тиглей
установлены приемлемые соотношения
следующих параметров: отношение среднего
внутреннего диаметра  полезной части тигля к его полезной
высоте
 должно быть
в
пределах 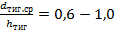 ;
средняя толщина
 стенки тигля должна равняться от 10 до
25 % среднего диаметра
[1, c. 173].
Вследствие того, что гидростатическое давление ЖМ на стенки тигля растёт от поверхности металла к дну тигля, толщину его стенок увеличивают сверху вниз, т.е. внутренняя поверхность тигля является не цилиндрической, а в форме усеченного конуса с меньшим сечением в виде дна тигля.
Для увеличения прочности тигля сопряжение его стенок и дна делают либо под углом 45 – 50 °, либо применяют плавный переход закруглением от стенок к дну.
Кроме того, к тиглю предъявляются следующие требования [1, c. 174 – 175]:
– стойкость против температурных напряжений;
– незначительное изменение в объёме в диапазоне температур нагрева;
– малый коэффициент линейного расширения;
– высокая механическая прочность при рабочей температуре до 1650 °С;
– химическая стойкость к расплавляемому металлу и шлаку при температуре разливки;
– сохранять изоляционные свойства в диапазоне температур 200 – 1650 °С.
Рецептура футеровочных материалов зависит от выплавляемого металла или сплава и определяется их свойствами: температурой плавления, химической активностью и т.п. В настоящее время в неэлектропроводных тиглях плавят не только обычные и специальные марки чугуна и стали, но также цветные и легкие металлы и сплавы. Благодаря этому количество рецептов футеровок велико. Для выплавки одного и того же сплава или металла применяют сравнительно много рецептов футеровочных масс, отличающихся содержанием составляющих или величиной зерна и проверенных длительной эксплуатацией [1, c. 175 – 180].
При плавке чугунов и сталей применяются кислые, основные и, значительно реже, нейтральные футеровочные материалы.
Составы футеровочных масс для открытых и вакуумных печей (если плавят одинаковые металлы и сплавы) почти одинаковы и отличаются добавкой составляющих (например электрокорунда в тиглях вакуумных печей), увеличивающих стойкость тигля.
Стойкость тиглей, изготовленных из кислых футеровочных материалов, доходит до 100 и более плавок. Тигли из основных футеровочных масс выдерживают 80, а иногда и более плавок, но в общем стойкость основных тиглей ниже стойкости кислых [1, c. 175 – 176].
В ИТП для плавки алюминиевых сплавов часто применяются полукислая и высокоглиноземистая футеровочные массы. Стойкость тиглей из этих масс порядка 7 – 8 месяцев непрерывной работы. Применяются также тигли из жароупорного бетона. Стойкость таких тиглей также превышает 7 – 8 месяцев непрерывной работы печи, но преимуществом тиглей из жароупорного бетона является значительно более короткий период сушки и нагрева до рабочей температуры (5 – 6 суток по сравнению с 12 – 13 сутками для других видов футеровки) [1, c. 177].
Тигли для плавки меди и медных сплавов изготавливаются из нейтральной высокоглиноземистой или хромитовой набивной массы. В качестве связующих применяются борная кислота, бура и др. (для спекающейся футеровки) или смесь жидкого стекла с глиной, увлажненной глины и др. (для футеровки изготавливаемой из увлажненных материалов) [1, c. 177 – 178].
Никелевые сплавы получают в тиглях из плавленого магнезита [5, c. 208 – 210].
Кроме
неэлектропроводных тиглей в ИТП
применяются также электропроводные,
сделанные из чугуна, стали или графита.
Особенность электропроводного тигля
заключается в том, что он практически
не пропускает электромагнитные волны
в шихту, поэтому вихревые токи наводятся
не в кусках шихты, а в стенке тигля,
нагревая её до высокой температуры
(выше температуры плавления металла
шихты). Шихта внутри такого тигля
нагревается и плавится вследствие
поглощения тепла, поступающего от стенок
тигля. Тигли из стали используются
только для выплавки легкоплавких
металлов и сплавов, не взаимодействующих
со сталью (например, магния). Тигли из
графита могут применяться независимо
от температуры плавления для выплавки
тех металлов и сплавов, которые не
растворяют графит при этих температурах,
например, меди или алюминия (см. в подразд.
1.5 разновидности ИТП по частоте тока).
Высокое удельное сопротивление стали
и особенно графита делают экономичной
плавку в них металлов с низким удельным
сопротивлением. Толщина стенки
электропроводных тиглей должна
обеспечивать механическую прочность
тигля и выделение большей части мощности
в стенке тигля [1, c. 179]. Второе требование
для графитового тигля осуществимо
только при повышенных частотах тока
 ,
так
как при большом удельном сопротивлении
графита (порядка
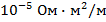 )
глубина
 проникновения тока в графит велика.
Например, даже при частоте тока

 .
Это значит, что при более низкой частоте
тока для соблюдения условия
 потребуется графитовый тигель с очень
толстой боковой стенкой. На практике
толщину стенки выбирают такой, при
которой тигель целиком поглощает
электромагнитную энергию при частоте
питающего тока в индукторе 1000 Гц и более
[5, c. 151].
Электропроводные тигли нагреваются индуктивными токами до температуры расплавляемого металла (т.е. до 800 – – 1200 °С в зависимости от рода металла). Чтобы избежать чрезмерных тепловых потерь, между токопроводящим тиглем и индуктором создают слой набивной футеровки или засыпки, играющей роль теплоизоляции и защиты индуктора от проникновения расплавленного металла при повреждении тигля.