Материал: Проблемы обеспечения надежности и качества приборов, устройств и систем. сборник научных трудов. Муратов А.В., Макаров О.Ю
нялись компоненты, реквизиты исполнителя и руководителя и т.п) [6].
Одновременно происходит создание базовой директории, содержащей самый низкий логический уровень деления.
Каталоги в этой директории должны соответствовать разделам классификатора.
Например: если библиотека компонентов P-CAD общая на весь базовый уровень она должна содержаться в директории «Библиотека P-CAD» расположенном в базовой директории; если datasheet разделены по производителям, для каждого производителя должна быть организована своя директория внутри папки datasheet, также рекомендуется для серии компонентов и конкретного компонента создавать свои директории[7], если будет информация общая на серию или несколько datasheet на один радиокомпонент.
Блок 6. Заполнение базовой директории и нижнего раздела классификатора файлами.
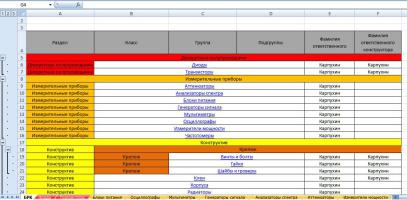
Блок 7. Выделение для наглядности категорий в классификаторе отдельным цветом. Пример внешнего вида классификатора приведен на рис. 4.
Рис. 4. Внешний вид нижнего уровня раздела классификатора
В данной статье был рассмотрен комплексный подход к проблеме оптимизации поиска и подбора радиокомпонентов в
31
электрической схеме и методика, по которой любая организация сможет создать у себя на предприятии простую базу данных, которая в свою очередь, позволит оптимизировать процесс подбора компонентов и тем самым, снизить затрачиваемое время на их поиск [8].
Литература
1.Ципина Н.В.Математические методы геометрического представления моделей в САПР/ Н.В. Ципина, Н.Э. Самойленко, С.С. Потапов.//Проблемы обеспечения надежности и качества приборов, устройств и систем Межвузовский сборник научных трудов. Воронеж - 2018. - С. 125-129.
2.Макаров О.Ю. Комплексный подход при определении
иоптимизации характеристик РЭС в процессе проектировании/ О.Ю. Макаров, А.В.Турецкий, Н.В. Ципина, В.А.Шуваев// Радиотехника. – 2016. – № 6. – С. 50-54.
3.Макаров О.Ю. Комплексное моделирование и оптимизация характеристик в процессе конструкторского проектирования радиоэлектронных средств / О.Ю.Макаров, А.В.Турецкий, Н.В.Ципина, В.А.Шуваев // Вестник Воронежского государственного технического университета. 2015. Т. 11. № 6. С. 100104.
4.Макаров О.Ю. Комплексный подход к решению задач анализа и обеспечения тепловых характеристик при проектировании РЭС / О.Ю.Макаров, Н.В.Ципина, В.А.Шуваев // Радиотехника. 2017. №6. С. 166-170.
5.Иванов С.В. Методы тестирования и испытаний в системе качества ISO 9000 / С.В. Иванов, В.Н. Хорошилов, Н.В. Ципина // Вестник Воронежского государственного технического университета. 2004. № 4-4. С. 41-48.
6.Дергачева Л.М. Изучение технологии создания, хранения и поиска информации в базе данных // Вестник Московского городского педагогического университета. 2008. № 13. С. 15-21.
7.Яньшин С.Н.Совершенствование методологии планирования радиочастотного спектра на основе технологий математического моделирования /С.Н.Яньшин, В.В.Лавлинский,
32
С.А.Змеев, Е.А.Рогозин, И.А.Новикова, М.В Питолин., Н.В.Ципина, О.Ю.Макаров//Монография Воронежский государственный технический университет. Воронеж -2017. 178 с.
8.Муратов А.В. Проблемы обеспечения надежности и качества приборов, устройств и систем: сборник научных трудов / А.В. Муратов, О.Ю. Макаров. – Воронеж, Воронежский государственный технический университет. – 2019. – С. 133.
9.Чирков О.Н. Актуальные подходы к оценке канала радиосвязи в системе подвижных абонентов с высокой скоростью перемещения // Вестник Воронежского государственного технического университета. 2019. Т. 15. № 6. С. 89-93.
Воронежский государственный технический университет
33
УДК 621.3
МИНИМИЗАЦИЯ ПУСТОТ В ПАЯНЫХ СОЕДИНЕНИЯХ
Н.В. Кашлев, А.В. Турецкий
В данной статье рассматриваются основные причины, влияющие на образование пустот в паяных соединениях при сборке печатных узлов ответственного применения. Присутствие пустот в паяном соединении является большой проблемой для всей радиоэлектронной промышленности, пустоты снижают механическую прочность соединения, а также ухудшают надежность и проводящие свойства паяного соединения. В ходе проведения исследования получены практические результаты влияния на образования пустот термопрофиля, конструкции трафарета и состава паяльной пасты.
Ключевые слова: минимизация пустот, термопрофиль, состав паяльной пасты, конструкция трафарета.
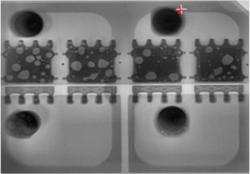
Пустоты представляют собой полости находящиеся в паяном соединении, приобретающие размер и форму благодаря равновесному состоянию, установившемуся между поверхностным натяжением расплавленного припоя и давлением газа. Именно этим фактом обусловлена сферическая форма и гладкая внутренняя поверхность пустот [1]. На практике пустоты (см. рис.1) можно определить как пузырьки газа, при этом плотность расплавленного припоя намного больше плотности самого пузырька.
Рис. 1. Пустоты в паяных соединениях силовых элементов
34
Основной природой появления пустот, возникающих в паяных соединениях, является процесс дегазации. Этот процесс возникает при оплавлении. Наиболее легкие химические вещества, содержащиеся в объеме флюса или на поверхности компонентов, при испарении задерживаются в паяном соединении, тем самым образуя газовую полость. Также причинами выделения газа могут являться побочные реакции активаторов с оксидами металлов и разложение смол и прочих компонентов, содержащихся в объеме флюса[2].
Уравнение Юнга-Лапласа это математическое описание зависимости размера полости при определенной температуре от поверхности натяжения припоя и атмосферного давления, при допущении, что масса газа, содержащаяся в полости неизменна:
P = P + |
2γ |
, |
(1) |
r |
где Pb– давление в пузырьке, Pа - атмосферное давление, γ - поверхностное натяжение поверхности раздела между пузырьком и припоем, r - радиус пузырька[3].
Из формулы (1) следует, для уменьшения размеров газовой полости, необходимо уменьшить величину поверхностного натяжения γ и снизить атмосферное давление Pа:
r = |
2γ |
, |
(2) |
P −P |
В прикладных задачах производства образование пустот зависит от множества факторов, основными причинами являются: хранение паяльной пасты и правильная эксплуатация в условиях производственного процесса, оптимально подобранный термопрофиль для конкретного изделия и правильно рассчитанная доза паяльной пасты для контактной площадки компонента. На рис. 2 изображены основные факторы, связанные с паяльной пастой, влияющие на образование полостей в паяных соединениях в условиях реального производственного процесса.
35