Материал: Проблемы обеспечения надежности и качества приборов, устройств и систем. сборник научных трудов. Муратов А.В., Макаров О.Ю
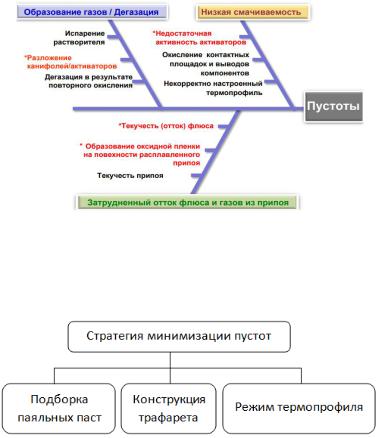
Рис. 2. Основные факторы, влияющие на появление пустот [4]
В нашем случае задача минимизации пустот решалась с помощью разработанной стратегии изображенной на рис. 3.
Рис. 3. Стратегия снижения образования пустот при пайке
Подбор паяльных паст.
Основой для паяльных паст служат шарики припоя, в зависимости от типа пасты, шарики имеют разный диаметр. Связующим звеном для шариков является флюс, он придает паяльной пасте свойства вязкости и тиксотропности, а также служит активатором поверхностей контактных площадок.
Наиболее популярны свинцовые и бессвинцовые сплавы из Sn63/Pb37 и Sn96.5/Ag3.0/Cu0.5соответственно. В основе ис-
следования использовалось паяльные пасты из бессвинцового
36
сплаваSn96.5/g3.0/Cu0.5[5], сравнительная характеристики которых показана в таблице.
Сравнительная характеристика паяльных паст
|
Паяльная паста |
S3X58-M555 |
S3X58- |
S3X58- |
|
|
|
M406ECO |
G803 |
||
|
|
|
|||
|
|
|
|
|
|
|
Состав сплава |
Sn 96.5%, |
Sn 96.5%, |
Sn 96.5%, |
|
|
(%) |
Ag 3.0%, |
Ag 3.0%, |
Ag 3.0%, |
|
Припой |
|
Cu 0.5% |
Cu 0.5% |
Cu 0.5% |
|
|
|
|
|
||
плавления (°С) |
|
|
|
||
|
Температура |
217 ~ 219 |
217 ~ 219 |
217 ~ 219 |
|
|
|
||||
|
|
|
|
|
|
|
Форма |
Сферическая |
Сферическая |
Сферическая |
|
|
|
|
|
|
|
|
Размер |
20 ~ 38 |
20 ~ 38 |
20 ~ 38 |
|
|
частиц (мкм) |
||||
|
|
|
|
||
|
|
|
|
|
|
Флюс |
Содержание |
0,0 |
0,0 |
0,0 |
|
галогенов (%) |
|||||
|
|||||
|
|
|
|
||
|
|
|
|
|
|
|
Тип флюса |
ROL0 |
ROL0 |
ROL0 |
|
|
|
|
|
|
|
|
Массовая доля |
12,0±1,0 |
11,5±0,5 |
12,0±1,0 |
|
|
флюса (%) |
||||
|
|
|
|
||
|
|
|
|
|
|
|
Вязкость (Pa.S) |
220 ± 30% |
210 ± 10% |
200 ± 30% |
|
|
|
|
|
|
|
паста |
Коррозия |
|
|
|
|
медной |
Соответствует |
Соответствует |
Соответствует |
||
Паяльная |
пластины |
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
Время жизни |
> 48 часов |
> 72 часов |
> 48 часов |
|
|
|
|
|
|
|
|
Срок хранения |
0 ~ 10°C - |
0 ~ 25°C - |
0 ~ 10°C - |
|
|
|
6 мес. |
6 мес. |
6 мес. |
|
|
|
|
|
|
|
|
|
+ 20°C - |
0 ~ 40C – |
|
|
|
|
1 мес. |
3 мес. |
|
|
|
|
|
|
|
37
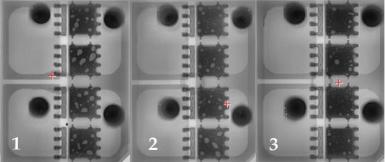
Испытания проводились на планках DBC контактные площадки, которых покрыты финишным покрытием ENIG, толщина трафарета составляла 127 мкм.
Минимальное количество пустот в паяном соединении показала паста S3X58-G803. Сравнительный анализ изображен на рис. 4. Паста S3X58-G803 в своем составе имеет меньшую массовую долю флюса и меньшую вязкость по сравнению с другими пастами, что способствует предотвращению появлению газовых полостей в паяных соединениях.
Рис. 4. Сравнение снимков рентгеновского контроля паяльных паст: 1) S3X58-M555, 2)S3X58-M406ECO, 3) S3X58-G803
Конструкция трафарета.
Основными моментами, которые определяют конструкцию трафарета, являются: толщина, структура изображения и размер апертуры.Определенных комбинаций всех этих параметров для пайки не существует. Необходимо рассматривать все эти различные варианты в контексте решения определенной задачи и в общем процессе сборки.
В исследовании сравнивались трафареты с толщинами 100 мкм и 127 мкм соответственно, также сравнивались трафареты с разной геометрией изображения апертур, толщина трафарета в этом случае составляла 127 мкм. На рис. 5 показаны различные геометрии изображений апертур трафарета.
38
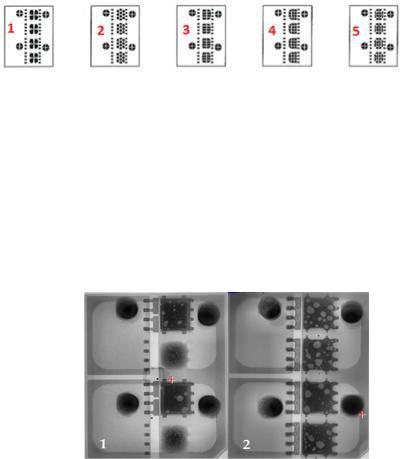
Рис. 5. Апертуры с различной геометрией рисунка
Входе данного эксперимента выяснилось, что вероятность появление пустот напрямую зависит от объема нанесенной паяльной пасты.
Вслучае с применением трафарета толщиной 100 мкм пустот меньше, за счет меньшего объема паяльной пасты, следовательно, меньше флюсосодержащих веществ – меньше дегазация, таким образом, вероятность образования газовой полости сводится к минимуму. Сравнение результатов представлены на рис. 6.
Рис. 6. Сравнение результатов трафаретов с различными толщинами: 1) толщина 100 мкм, 2) толщина 127 мкм
Результаты исследования различных геометрий апертур во всех образцах примерно одинаковы, что доказывает гипотезу
– меньше объем пасты, меньше вероятность образования пустот. Режим термопрофиля.
Температурным профилем пайки (термопрофилем) называется график, по которому изменяется температура в печи и происходит пайка оплавлением. Этот график описывает зави-
39
симость температуры нагрева в рабочей зоне от времени нагрева.
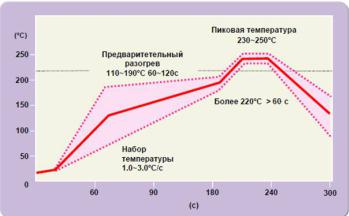
Для модернизации температурного профиля и как следствие уменьшение количества пустот в паяных соединениях следует подобрать оптимальные параметры, отвечающие за появления пустот. В эти параметры входит скорость нарастания температуры в конвекционной печи оплавления, время пребывания выше точки плавления, а также температура на пике оплавления.
Опытным путем, исходя из рекомендации производителей паяльных паст, подбирались выше описанные параметры с соблюдением доступных пределов технологического процесса.
Оптимальный режим термопрофиля изображен на рис. 7.
Рис. 7. Оптимальные параметры для термопрофиля
Таким образом, благодаря вышеописанным исследованиям по снижению вероятности появления пустот в паяных соединениях мы получили:
1)Минимальное количество пустот в паяном соединении показала паста S3X58-G803.
2)Уменьшение толщины трафарета и разная геометрия рисунка трафарета приводит к снижению объема наносимой па-
40