Материал: Проблемы обеспечения надежности и качества приборов, устройств и систем
НА МЕХАНИЧЕСКУЮ ПРОЧНОСТЬ
В статье рассмотрена методика комплексного анализа механических характеристик радиоэлектронных модулей, которая учитывает механическую прочность паяных соединений. Предельные значения выдерживаемых вибраций, ударов и статических нагрузок получаются на основе натурных испытаний электронных компонентов с различными корпусами, смонтриванными на тестовой плате с применением разных припоев и режимов пайки.
Радиоэлектронные модули (РМ) является одними из основных элементов радиоэлектронных средств. На них размещается большое количество сложных электронных компонентов, чувствительных к механическим воздействиям (ударам, вибрациям, статическим нагрузкам и пр.). Провести механический анализ конструкции РМ средствами современных САПР не представляется сложным. Трудности вызывает анализ результатов моделирования. Например, на рисунке 1 представлены результаты моделирования в системе Pro/Engineer модального анализа РМ. Наглядно видно, что в наиболее нагруженную зону попали некоторые компоненты. При этом не ясно приведет ли такая ситуация к нарушению их работоспособности или нет. Зачастую работоспособность компонента определяется не механической прочностью корпуса, а прочностью пайки, как наиболее ответственного узла.
К сожалению, система Pro/Engineer не позволяет моделировать механические характеристики паяных соединений компонентов, которые в первую очередь определяют надежность радиоэлектронного модуля. Даже незначительные микротрещины в нем могут привести к изменению переходного сопротивления и потере работоспособности модуля. Дело осложняется еще тем, что существует большое количество разнообразных корпусов, припоев, режимов пайки электронных компонентов. В этом случае без натурных испытаний не обойтись.
В данной работе предлагается структурная схема методики комплексного анализа механических характеристик РМ (рисунок 2), учитывающей предельные значения вибраций, ударов, статических нагрузок различных электронных компонентов, определяемых тестированием на автоматизированной установке.
Первый блок представляет собой постановку задачи, в которую входит выбор комплекса механических воздействий и их параметров, которые будут присутствовать в определенных режимах эксплуатации изделия. Эти данные должны быть известны еще до начала конструирования, в соответствии с техническим заданием.
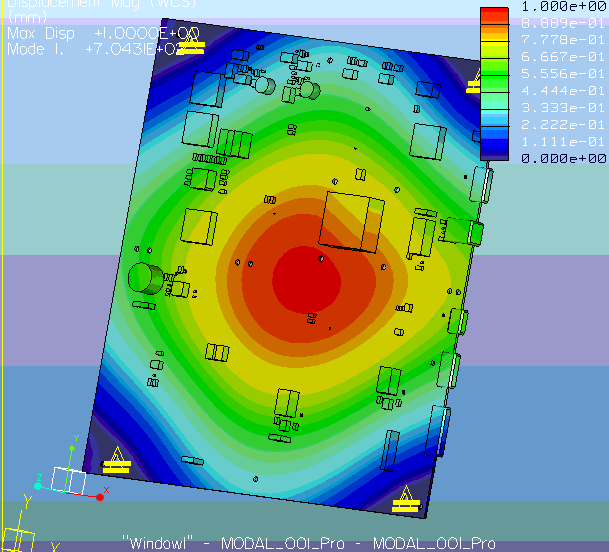
Рис. 1. Результаты расчета на механическую прочность
радиоэлектронного модуля (модальный анализ)
Сбор необходимой информации (блок №3) включает в себя данные о самом радиоэлектронном модуле, его размеры, элементная база, материалы и их характеристики, а так же определение наиболее уязвимых мест с точки зрения конструкторской документации. Необходимо иметь данные о вибрационных и ударных характеристиках радиокомпонентов и других приборов. При этом формируется и постоянно обновляется база данных (блок №2), включающая в себя механические и тепловые свойства материалов конструкций РМ, физико-химические свойства материалов, участвующих в производственно-технологическом процессе, графическое представление, связывающее количество циклов нагрузки до разрушения с приложенным напряжением пластической деформации, как при пластическом, так и при упругом поведении материала (график Коффина-Мэнсона).
Блок №9 представляет собой выбор предварительного анализа характеристик РМ, аналитический или предварительный анализ инструментами метода конечных элементов (МКЭ). Выбор сводится к возможности применить математические модели, описывающие “классические” способы крепления типа жесткого защемления, свободного опирания или незакрепленного края пластины или конца балки. В случае невозможности применения таких моделей предварительный анализ, как и подробный, сводится к использованию программных инструментов, основанных на методах конечных элементов.
Аналитическое решение (блок №10) поставленной задачи сводится к определению собственных частот колебаний (СЧК) радиоэлектронного модуля, максимальные отклонения от положения равновесия, влияние удара.
После проведения аналитического расчета механических характеристик конструктор должен решить достаточно ли полученных данных для последующих действий.
В случае, когда данных недостаточно или когда особенности конструкции изделия не позволяют применить аналитические методы анализа, применяются современные инструменты инженерного анализа на основе МКЭ (блок №6). Для примера применена система Pro/Engineer, позволяющая проводить практически все типы моделирования механических нагрузок (вибрационный, статический, ударный и пр.). Типы проводимого моделирования формируются на основании блока №28. Полученные результаты представляются в виде диаграмм и графиков и подлежат анализу в блоке №8.
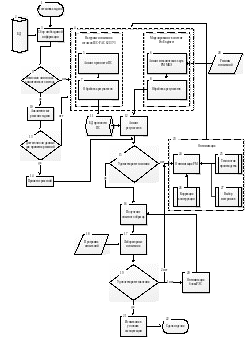
Рис. 2. Структурная схема методики комплексного анализа механических характеристик радиоэлектронных модулей
По методике, регламентируемой стандартом IEC-PAS 62137-3 [1] предполагается проводить автоматизированный анализ прочности компонентов радиоэлектронных модулей на статический прогиб, удар и вибрацию [2,3] (блок №5). Результаты, полученные при испытаниях, статистически обрабатываются (блок №7) и поступают в соответствующую базу данных (блок №11). При этом на предприятии будет существовать и регулярно пополняться база данных, содержащая предельные значения вибраций, ударов и статических напряжений различных компонентов (дискретные элементы, микросхемы в разных корпусах и пр.), с применением различных припоев и режимов пайки.
Эти данные поступают в блок №12 и на основании их анализируются результаты моделирования с применением МКЭ. Если в нагруженной зоне полученные значения напряжений, перемещений и пр. лежат за пределами прочности компонентов, то принимается решение об оптимизации конструкции (блок №24). В ходе оптимизации может быть принято решение об изменении конструкции (блок №26), применению других материалов (блок №27) или применению иной технологии при производстве радиоэлектронного модуля (блок №25). Затем следует тот же цикл моделирования методами МКЭ с проверкой результатов.
Если же на этапе проверки соответствия результатов моделирования требуемым значениям (блок №15) не выявляется критических отклонений, дается допуск на получение опытного образца изделия (блок №16) с обязательными натурными испытаниями на лабораторных установках (блок № 17) с утвержденными программами испытаний в соответствии условиями эксплуатации модуля (блок №18).
Если на этапе проверки прохождения лабораторных испытаний в конструкции обнаружатся несоответствия характеристик требованиям заказчика, принимается решение об оптимизации модуля. Если отклонения незначительны и могут быть устранены минимальной доводкой опытного образца, то проводится оптимизация (блок №20) и затем повторно испытания. Если же требуется более глубокая оптимизация, то повторяется цикл блоков 24-27 с созданием модернизированного опытного образца.
В случае положительного решения о результатах лабораторных испытаний проводится цикл испытаний в условиях эксплуатации (блок №21) и сдача изделия (блок № 22).
Предложенная методика может значительно ускорить процесс доработки разрабатываемых изделий во первых, благодаря системному применению САПР, использующих МКЭ для моделирования механических воздействий, а во вторых, наличию постоянно пополняемой базы данных по механическим характеристикам электронных компонентов. Так как во многих российских проектных организациях существует большая номенклатура разрабатываемых изделий (иногда более 100) с применением различных электронных компонентов (зачастую очень похожих) внедрение такой методики позволит всем отделам предприятия пользоваться этой базой без проведения дополнительных натурных испытаний.
Литература
Future IEC/PAS 62137-3 © IEC:200x-7-91/784/PAS.
И.А. Лозовой, А.В. Турецкий Подсистема испытания паяных соединений электронных компонентов на механические воздействия // Радиотехника 2012. №8 С. 80-84
И.А. Лозовой, А.В. Турецкий, В.А. Шуваев Методы испытания паяных соединений поверхностно монтируемых компонентов на механические воздействия // Радиотехника 2012. №8 С. 76-80
Воронежский государственный технический университет
УДК 621.38
И.А. Лозовой, А.В. Турецкий
МЕТОДИКА ОБРАБОТКИ РЕЗУЛЬТАТОВ ИСПЫТАНИЙ
ПАЯНЫХ СОЕДИНЕНИЙ КОМПОНЕНТОВ
РАДИОЭЛЕКТРОННЫХ МОДУЛЕЙ
В статье рассмотрены основные соотношения, позволяющие обрабатывать информацию по ускоренным испытаниям на надежность паяных соединений. Эти соотношения позволяют получить данные, необходимые для прогнозирования надежности пайки компонентов радиоэлектронных модулей
Для тестирования надежности паяных соединений в компонентах радиоэлектронных модулей часто применяют натурные испытания, в которых для ускорения процесса применяют термоциклирование – выдержку при больших перепадах температуры. В стандарте IEC/PAS 62137-3 подробно описан процесс формирования воздействий на электронный компонент и рекомендованы параметры термоциклирования. Испытание ведется до потери электрического контакта, в каком либо паяном соединении. После проведения тестирования результаты подлежат обработке.
Стандарт IPC-SM-785 регламентирует методику ускоренных испытаний на надежность паяных соединений [2]. Приведем некоторые данные по статистической обработке результатов испытаний из этого стандарта.
Прогнозирование усталостной долговечности Nf(x%) паяных соединений поверхностного монтажа, а следовательно, и надежности соединений, возможно как для изотермических механических, так и для тепловых циклических испытаний [2]. Эти прогнозы относятся к типичным условиям эксплуатации и ускоренным испытаниям.
Для жестких безвыводных паяных соединений, у которых напряжения превосходят порог текучести припоя, прогностическое уравнение для теплового циклического нагружения имеет вид [2]:
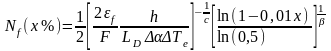 .
(1)
Следует отметить, что в уравнении 1, а также в уравнении 2, параметры, стоящие слева от вторых скобок, отражают физические причины отказа и определяют среднюю циклическую долговечность; члены уравнения, находящиеся в вторых скобках, отражают статистическое распределение отказов, которое представлено в виде распределения Вейбулла.
Для паяных соединений с гибкими выводами, у которых напряжения в паяных соединениях лежат ниже предела текучести и, следовательно, не ограничиваются им, прогностическое уравнение имеет вид [2]:
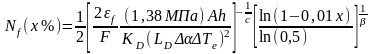 ,
(2)
где коэффициент масштабирования для метрических единиц измерения равен 1,38 МПа, где для оловянно-свинцовых припоев с составом, близким к эвтектическому (63/37 и 60/40);
А- эффективная минимальная площадь паяного соединения, воспринимающая нагрузку (равная 2/3 площади проекции смачиваемой припоем области вывода на контактную площадку);
с- показатель усталостной пластичности, определенный из уравнения
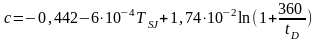 ;
(3)
F- эмпирический коэффициент «неидеальности», указывающий на отклонения реальных паяных соединений от идеализирующих допущений, учитывающий вторичное и, чаще всего, неопределенное влияние циклических искажений формы и переходных состояний, неидеальность геометрии паяного соединения, наличие хрупких интерметаллических соединений и обогащенных межфазных слоев, различие коэффициентов теплового расширения припоя и присоединяемого материала, а также неточности и неопределенности параметров уравнений 1 и 2; 1,5>F>1,0 для цилиндрических безвыводных соединений; l,2>F>0,7 для безвыводных соединений с галтелями (корончатые кристаллодержатели и чип-компоненты); F = 1 для паяных соединений с использованием гибких выводов;
h- высота паяного соединения, для соединений с выводами h = 1/2 толщины трафарета для паяльной пасты, что является характерным для усредненной толщины припоя;
КD- «диагональная» изгибная жесткость свободного неспаянного вывода компонента, определяемая методом конечных элементов;
2LD - максимальное расстояние между паяными соединениями компонента, измеренное между центрами контактных площадок;
N- (циклическая частота интервалов расчетной долговечности), количество рабочих циклов в течение срока службы изделия;
Nf(x%) - количество рабочих циклов при вероятности отказа х %;
Тс ,Ts -установившаяся рабочая температура компонента и подложки (Тс >TS для диссипации энергии в компоненте) во время выдержки при высокой температуре;
TC,0,TS,0 - установившаяся рабочая температура для компонента и подложки во время выдержки при низкой температуре, для нерабочих полупериодов (питание отключено);
ТSJ= (1/4)(Тс + Ts + ТС,0 + TS,0), средняя температура паяного соединения в цикле;
tD - время выдержки в полупериоде, выраженное в минутах - среднее время для релаксации напряжений при температурах Тс , ТS и ТC,0 ТS,0;
х- допустимая совокупная вероятность отказа для исследуемого компонента после N циклов, %;
αC, αS, -коэффициент теплового расширения (КТР) для компонента и подложки;
β- параметр формы распределения Вейбулла, наклон графика распределения; если оно неизвестно, рекомендуется использовать 4 для безвыводных соединений и 2 для соединений с гибкими выводами;
D- потенциальное повреждение при циклическом нагружении после полной релаксации напряжений;
Тс=Тс - ТС,0, амплитуда циклических колебаний температуры компонента;
Тe= (αS ТS – αC ТC)/α, эквивалентная амплитуда циклических колебаний температуры, вызывающая диссипацию энергии в компоненте, а также колебания внешней температуры компонента (α ≠0);
ТS = ТS - ТS,0 -амплитуда циклических колебании температуры подложки (в области компонента);
α=αC-αS абсолютная разность коэффициентов теплового расширения компонента и подложки, несовпадение КТР,
f - коэффициент усталостной пластичности, 2f =0,65 для оловянно-свинцовых припоев с составом, близким к эвтектическому (63/37 и 60/40).
В уравнениях 1 и 2 содержатся все параметры первого порядка, влияющие на усталость паяного соединения при сдвиге и полученные на основании фундаментальных представлений о восприимчивости паяных соединений поверхностного монтажа к циклическому накоплению усталостных повреждений, вызванных деформациями сдвига из-за несовпадения теплового расширения компонента и подложки. Эти сдвиговые деформации, обусловленные общим несоответствием теплового расширения, являются причиной независящей от времени остаточной пластической деформации, а также деформаций, обусловленных ползучестью/релаксацией напряжений, зависящих от времени, температуры и напряжения [2].
Для приведения результатов ускоренных испытаний в соответствие условиям эксплуатации, или даже просто для сравнения результатов ускоренных испытаний, проводившихся в различных условиях, должны быть известны коэффициенты ускорения испытаний. Для типичных ускоренных испытаний коэффициенты ускорения для приведения результатов к условиям эксплуатации рассчитываются либо по количеству циклов[2]:
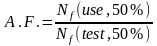 ;
(4)
либо по среднему времени наработки на отказ (MTTF)
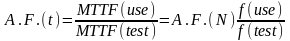 ,
(5)
где f(use) и f(test) представляют собой циклическую частоту при эксплуатации и испытаниях, соответственно.
Для заданной совокупности характеристик припоя, зависящих от времени, температуры и напряжения, простые коэффициенты ускорения неприменимы, и необходимо задать закономерность преобразования ускорения. Данное преобразование ускорения позволяет осуществить экстраполяцию результатов ускоренных испытаний для прогнозирования надежности изделия в ходе эксплуатации. Оно позволяет также выполнить обоснованное сравнение результатов ускоренных испытаний, проводившихся в различных условиях, поскольку преимущественный механизм повреждения (усталость в результате ползучести) для них одинаков.
Преобразование ускорения получается из уравнений 1-3, если применить их для двух режимов термоциклирования, обозначаемых (1) и (2), и поделить уравнения друг на друга. Эти режимы, (1) и (2), могут быть как условиями испытаний, так и условиями эксплуатации, и из преобразования ускорения получается количество циклов для режима (2), Nf(2), которое эквивалентно количеству циклов в режиме (1), Nf(l), при одинаковой вероятности отказа [2]:

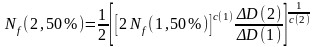 ;
(6)
где для безвыводных соединений поверхностного монтажа
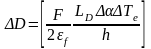 ,
(7)
и для поверхностного монтажа компонентов с выводами
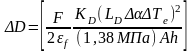 ,
(8)
где D - потенциальное усталостное повреждение при циклическом нагружении после полной релаксации напряжений. Поскольку в преобразовании ускорения значения повреждения представлены в виде отношения, параметры, одинаковые для двух сравниваемых режимов, можно сократить.
Полученные данные позволяют определить предельные характеристика паяных соединений компонентов при ускоренных испытаниях на надежность и тем самым прогнозировать выход компонента из строя при заданных режимах эксплуатации.
Литература
Future IEC/PAS 62137-3 © IEC:200x-7-91/784/PAS.
IPC-SM-785. Guidelines for Accelerated Reliability Testing of Surface Mount Solder Attachments.
Воронежский государственный технический университет
УДК 621.38
И.А. Лозовой, А.В. Турецкий
СТРУКТУРА ИСПЫТАТЕЛЬНОГО СТЕНДА ИСПЫТАНИЯ
ПАЯНЫХ СОЕДИНЕНИЙ КОМПОНЕНТОВ
РАДИОЭЛЕКТРОННЫХ МОДУЛЕЙ НА МЕХАНИЧЕСКИЕ ВОЗДЕЙСТВИЯ
В статье рассмотрена структура автоматизированной системы, тестирования надежности паяных соединений компонентов в радиоэлектронных модулях, регламентируемая стандартом IEC-PAS 62137-3. Эта система позволяет получить данные, необходимые для анализа результатов моделирования механических характеристик радиоэлектронных модулей