Материал: Проблемы обеспечения надежности и качества приборов, устройств и систем
Критерием рентабельности машинной пайки является число паяных швов вывод — отверстие, требующих дополнительной ручной пайки из-за непропая. Машинная пайкасчитается вполне рентабельной, если необходимо дорабатывать 1% всех паяных швов.
Воронежский государственный технический университет
УДК 681.3
Е.Н. Циблиев, В.С. Скоробогатов, Ю.М. Данилов
ГЕРМЕТИЗАЦИЯ ТРАНЗИСТОРОВ И МИКРОСХЕМ
Представлен процесс герметизация транзисторов и микросхем холодной сваркой
Надежность полупроводниковых приборов и интегральных микросхем при работе в аппаратуре и хранении в значительной степени зависит от герметичности корпуса.
Герметизация — одна из завершающих операций технологического процесса производства полупроводниковых приборов, так как обеспечивает их долголетнюю работу при механических и климатических воздействиях. Кроме того, она является последней операцией сборки полупроводниковых приборов, от качества которой зависит выход годных изделий.
Постоянное стремление к повышению компактности, миниатюризации и быстродействию электронных систем вызывает увеличение плотности рассеиваемой мощности (особенно в микросхемах), что усложняет теплоотвод от активных компонентов и предъявляет дополнительные требования к конструкции корпусов и способам их герметизации.
Герметизация и конструктивное исполнение корпусов являются не менее сложной проблемой, чем создание работающего кристалла.
Хорошо известно, что проникновение в корпус полупроводниковых приборов и микросхем незначительного количества влаги приводит к деградации электрических параметров и коррозии металлизации.
Под герметизацией прибора или микросхемы обычно понимают комплекс мер по обеспечению работоспособности ' изделий при их изготовлении, хранении и последующей длительной эксплуатации. Для этой цели могут быть использованы широкая номенклатура материалов и различные способы герметизации, реализованы разные конструктивные решения. При этом все герметизируемые изделия можно разделить на две группы: полые конструкции, в которых рабочая поверхность изделия не контактирует непосредственно с герметизирующим материалом, и конструкции без внутренних газовых полостей, в которых герметизирующий материал контактирует с рабочей поверхностью изделия (монолитные конструкции).
К первой группе относят металлостеклянные, металло-керамические, пластмассовые и другие корпуса, ко второй — бескорпусные изделия и монолитные пластмассовые корпуса.
Необходимо различать понятия внешней и окружающей сред. Среду, в которой хранят и эксплуатируют приборы и микросхемы, называют внешней, а среду, ограниченную поверхностью герметизирующей конструкции (среда внутри корпуса),— окружающей.
Хотя герметизация в полые корпуса является технически оправданной, использование их усложняет сборку изделий, затрудняя ее механизацию и автоматизацию. Объем и. масса корпусов часто в десятки, а иногда в сотни раз превышают объем и массу герметизируемых изделий, что не согласуется с требованиями микроминиатюризации. Поэтому герметизация в полые корпуса используется тогда, когда к изделиям предъявляют особенно жесткие требования.
Существует большое количество способов корпусной герметизации полупроводниковых приборов и интегральных микросхем. В зависимости от типа корпуса и предъявляемых требований герметизация может осуществляться пайкой, холодной сваркой, электроконтактной сваркой, сваркой плавлением и др. В полупроводниковой промышленности наиболее распространены способы герметизации холодной и электроконтактной сваркой и пайкой.
Среди различных способов получения неразъемных соединений большое распространение получила холодная сварка. Отличаясь простотой и доступностью, она позволяет осуществлять прочные и надежные соединения. Холодной сваркой можно соединять не только однородные, но и разнородные металлы.
Этот способ применяется в основном для герметизации металлостеклянных корпусов транзисторов и диодов средней и большой мощности, выполняемых из металлов с высокой теплоэлектропроводностью.
В основу холодной сварки положена пластическая деформация свариваемых металлов при нормальной температуре под действием большого давления, при которой чистые поверхности, вступая в контакт друг с другом, образуют цельнометаллические соединения с непрерывной кристаллической структурой.
Достоинством способа холодной сварки является отсутствие нагрева при герметизации и сопровождающего его явления - выделения газов внутри объёма.
В полупроводниковом производстве для герметизации корпусов применяют чаще холодную сварку, образующую нахлесточное соединение - точечную холодную сварку по замкнутому контуру(периметру, силами Р, направленными перпендикулярно свариваемой поверхности и значительно реже – холодную сварку сдвигом или продавливанием при одновременном действии нормальных тангенциальных усилий.
Особенностью способа герметизации холодной сваркой является значительная деформация околошовной зоны с сильным искажением формы детали. Деформация может передаваться в другие части детали и достигать зон металло-стеклянных и металлокерамических спаев и мест крепления полупроводниковых кристаллов. Это может вызвать разрушение спаев, ухудшение контакта полупроводникового кристалла с держателем (фланцем), растрескивание полупроводникового материала с изменением электрических параметров приборов.
Особенностью холодной сварки является сравнительно малый рабочий ход инструмента (до 5 мм), что позволяет упрощать конструкцию оборудования и повышать его производительность. В массовом производстве для герметизации корпусов диаметром до 30—40 мм применяют специализированные установки.
Из-за трудности автоматической загрузки деталей корпусов (с собранной внутренней арматурой приборов) в основном применяют полуавтоматические установки с ручной загрузкой, автоматическим проведением процесса герметизации и автоматической выгрузкой, являющиеся полуавтоматами. Полуавтоматы представляют собой механизм периодического действия карусельного типа (рис. а, б, в).
Весь механизм компактно смонтирован на литой станине (внутри которой помещена гидросистема) и закрыт скафандром, обеспечивающим при необходимости сварку в контролируемой среде. Скафандр служит для создания микроклимата при герметизации корпусов, полупроводниковых приборов и представляет собой сварной металлический каркас, закрытый органическим стеклом с резиновыми уплотнителями. В передней стенке скафандра имеются два отверстия, на обечайки которых надеты резиновые перчатки. Герметизированные приборы подают в скафандр и извлекают из него через два шлюза 12. При герметизации скафандр заполняют инертным газом или осушенным воздухом. Двенадцатипозиционная карусель 8 служит для перемещения установленных в ее гнезда полупроводниковых приборов к месту сварки и к месту их выгрузки из сварочного инструмента. Холодную сварку выполняют только на одной позиции. Поршень приводится в движение маслом, поступающим по маслопроводам 25 от лопастного насоса 20. Гидравлическая система (рис. в) работает следующим образом. При рабочем ходе масло поступает под поршень, который поднимается вверх и сжимает сварочный инструмент, находящийся в этот момент между штоком поршня и траверсой 1, закрепленной на двух колонках. При этом масло из верхней полости гидроцилиндра сливается в бак. При обратном ходе поршня золотник 15 перемещается и масло по маслопроводам поступает в верхнюю полость цилиндра; поршень опускается вниз, давление с пуансонов снимается и масло из нижней полости цилиндра сливается в бак.
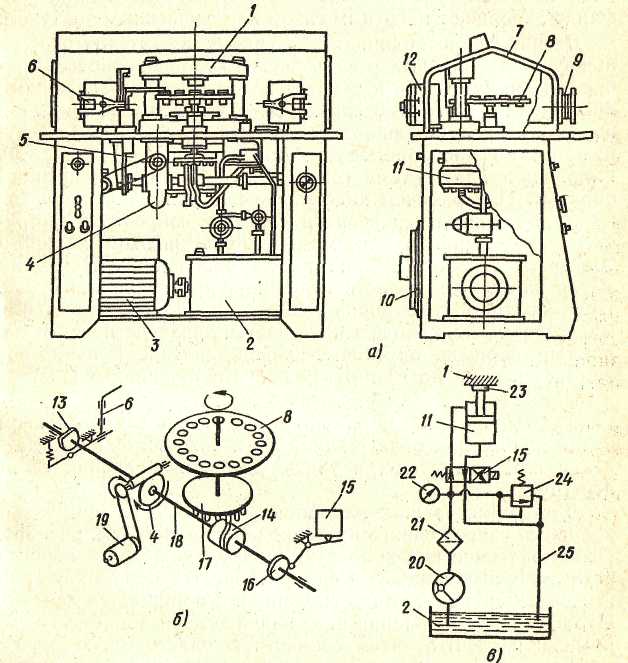
Рис. 1. Полуавтомат для герметизации полупроводниковых приборов холодной сваркой:
а - устройство, 6 - кинематическая схема, в - схема гидравлической системы; 1- траверса, 2 - бак, 3, 19 - электродвигатели, 4- редуктор, 5 - клиноременная передача, 6 - механизм разгрузки, 7 - скафандр,8 - карусель, 9 - отверстие для загрузки, 10 - коробка с электрооборудованием, 11 - гидроцилиндр, 12 - шлюз, 13,16 - кулачки, 14 - улитка, 15 - золотник, 17 - диск с роликами, 18 - распределительный вал, 20 - насос, 21 - фильтр, 22 - манометр, 23 - инструмент, 24 - предохранительный клапан, 25 - маслопровод.
Предохранительный клапан 24 с переливным золотником предназначен для поддержания заданного постоянного давления в гидросистеме, а также для предохранения ее от перегрузки.
Для герметизации алюминиевых корпусов применяют холодную сварку сдвигом или продавливанием. Подготовленное под холодную сварку основание 5 корпуса вставляют в матрицу 4, и оно фиксируется по ее цилиндрической поверхности. Над основанием 5 помещается лента 3. Пуансон 1 при движении вниз вначале производит вытяжку крышки из ленты, затем совместную пластическую деформацию стенок основания и крышки, т. е. осуществляется холодная сварка сдвигом (продавливанием).
При дальнейшем движении вниз пуансон своим режущим плоским пояском 7 вырубает крышку из ленты 3 и в конце рабочего хода вытягивает через матрицу герметизированный прибор 6. При движении пуансона вверх съемник 2 отделяет от него ленту. Сварной шов при такой сварке не выходит за пределы образующей цилиндрической части корпуса.
При холодной сварке сдвигом на соединенных деталях не образуется вмятин и углублений, а в месте сварки не уменьшается площадь поперечного сечения, т. е. пластическая деформация происходит в очень тонких слоях металлов, прилегающих к поверхности раздела соединения элементов.
Воронежский государственный технический университет
УДК 681.3
Данилов Ю. М., Прилепин Д.А., Скоробогатов В.С.
УСТРОЙСТВО ОБНАРУЖЕНИЯ ДЫМА
Рассматривается принцип действия и структурная схема устройства обнаружения дыма
Защита от пожаров квартир, офисов, промышленных и других объектов в настоящее время остается актуальной проблемой. Пожары наносят не только большой материальный ущерб, но и уносят человеческие жизни. Создание эффективных, дешевых устройств пожарной сигнализации является важной задачей.
На промышленных объектах, квартирах и офисах в настоящее время в основном используются для сигнализации о пожаре тепловые датчики, так как они наиболее дешевы. Особенность их устройства такова, что они подают сигнал тревоги тогда, когда температура в зоне пожара достигает высокого значения, т.е. когда охраняемое помещение уже значительно повреждено.
Наиболее надежны и удобны, по мнению пожарных, считаются датчики, срабатывающие на дым, но их применение ограничивается более высокой ценой по сравнению с тепловыми датчиками. Поэтому разработка дешевых устройств пожарной сигнализации с датчиками дыма является неотложной задачей.
Структурная схема одного из вариантов выполнения недорогого устройства пожарной сигнализации с датчиком дыма приведена на рисунке.

Схема состоит из следующих составных частей:
- генератора электрических импульсов,
- формирователя коротких импульсов,
- усилителя коротких импульсов,
- преобразователя электрических импульсов в инфракрасные (ИК) импульсы,
- излучателя ИК–импульсов,
- рабочей зоны датчика дыма,
- приемника ИК–импульсов с преобразованием ИК-импульсов в электрические импульсы,
- компаратора,
- зарядно-разрядной RC - цепи,
- ключа для пропуска импульсов на коммутатор,
- коммутатор тока,
- выходного сигнального устройства (звукового, светового или передающего информацию по каналу связи).
Работает схема следующим образом. Выработанные генератором электрические импульсы формируются в короткие сигналы, которые после усиления преобразуются в ИК-импульсы. Эти импульсы принимаются приемником ИК-импульсов и преобразуются из ИК–импульсов в электрические импульсы.
Излучатель ИК-импульсов и приемник ИК-импульсов находятся в рабочей зоне (цилиндр, открытый с обеих торцов) датчика на некотором расстоянии друг от друга. Когда нет дыма, ИК-импульсы, выйдя из источника ИК–импульсов достигают приемник ИК–импульсов и сигнала тревоги нет.
При появлении дыма промежуток между источником ИК-импульсов и приемником ИК–импульсов становится не прозрачным для ИК-импульсов, в результате чего появляется сигнал тревоги.
После преобразования ИК–импульсов в электрические сигналы они поступают в компаратор, зарядно-разрядную цепь и на ключ, который пропускает электрические импульсы от генератора на коммутатор тока в случае появления дыма в датчике. Этот сигнал включает выходное сигнальное устройство тревоги (звуковое, световое или передатчик информации по линиям связи).
В случае отсутствия дыма ключ не пропускает импульсы на коммутатор, и сигнала тревоги нет.
При использовании нескольких датчиков одновременно установленных в разных местах схему можно дополнить индикатором номера сработавшего датчика дыма. Для этого нужно, чтобы частоты генераторов отличались друг от друга, а воспользовавшись цифровым индикатором частот, можно будет определять место возгорания. При этом отпадает необходимость вести охранные шлейфы отдельно от каждого датчика.
Воронежский государственный технический университет
УДК 681.3
Данилов Ю. М., Красноперов О.В., Скоробогатов В.С.
УСТРОЙСТВО ИЗМЕРЕНИЯ ЗВУКОВЫХ СИГНАЛОВ
Рассматривается принцип действия и структурная схема измерителя уровня стереофонических звуковых сигналов с индикацией значения измеряемого уровня с помощью линейных светодиодных шкал, диапазон измеряемых уровней от минус 40 дб до плюс 3 дб
В последние годы всё больше появляется звукозаписывающей и звуковоспроизводящей аппаратуры с широким спектром применения и различной выходной мощностью. Во избежание перегрузок трактов записи и звукопередачи и появления при этом искажений звуковых сигналов, особенно при больших выходных мощностях, необходим контроль уровня выходных сигналов с помощью квазипиковых измерителей. При значительных (сотни и более миллисекунд) длительностях измеряемого промежутка звукового сигнала происходит усреднение значений высоких и низких уровней, что приводит к значительным ошибкам измерений. Для уменьшения этих ошибок следует измеряемый промежуток брать как можно меньше, например, 10 миллисекунд. Такой измеритель с диапазоном измеряемых уровней от -40 дб до +3 дб рассмотрен ниже.
Измеритель уровня звуковых сигналов имеет в своем составе: входное устройство, усилители, двухполупериодный детектор, времязадающие цепочки и индикаторные устройства на линейных светодиодных шкалах. Структурная схема такого измерителя представлена на рис.1.
В качестве входного устройства применен операционный усилитель в дифференциальном включении. Входной электрический сигнал через разъем Х2 (блок 1 рис.1) подается на этот усилитель. Для измерения уровня стереофонического звукового сигнала используются два идентичных канала. Усилитель первого канала собран на микросхеме ДА1.1 типа LM324 (блок 2), второго канала – на микросхеме ДА1.2 типа LM324 (блок 3). Усиление этих каскадов выбирается обычно небольшим, т. к. последующее усиление происходит в 7-10 раз, что вполне достаточно для дальнейшей обработки сигнала.
Реальные звуковые сигналы обычно несимметричны, поэтому применено двухполупериодное детектирование на двухканальной микросхеме К157ДА1 с детекторами огибающей (блок 4), работающей в диапазоне до 50 дб. Эта микросхема характеризуется линейным преобразованием, малой потребляемой мощностью, большим коэффициентом усиления.
В связи с тем, что выходное сопротивление детектора на микросхеме К157ДА1 и входное сопротивление следующего каскада на микросхеме LM3915 сильно различаются, для согласования входного и выходного сопротивлений после детектора установлен повторитель (блоки 5 и 6), практически не оказывающий влияние на разрядку конденсатора времязадающей цепочки (С16 для 1-го канала в блоке 7 и С17 для 2-го канала в блоке 8). После повторителей сигнал подается на времязадающую цепочку (блоки 7 и 8),состоящую из конденсаторов С16 и стабилизатора тока на VT1 (для 1-ого канала) и С17 и стабилизатора тока на VT2 (для 2-ого канала).

Время измерения квазипикового значения уровня сигнала длится 10 мс, разряд конденсатора времязадающей цепочки происходит в течение 300 мс. Применение во времязадающей цепочке стабилизатора тока делает разряд конденсатора не по экспоненте, а по наклонной прямой, что увеличивает длительность видимого свечения светодиодной шкалы. Время этого свечения достаточно для его зрительной регистрации.
Для отображения уровней звуковых сигналов выбраны светодиодные линейые шкалы: HL1 DC-10GWH (блок12) и HL2 DC-7G3HWA (блок 13) для 1-го канала и HL3 DC-10GWH (блок 15) и HL4 DC-7G3HWA(блок 16) - для 2-го канала. Свечением этих светодиодных шкал управляют микросхемы ДА6 LM3915 (блок9) и ДА7 LM3916 (блок 10) – для 1-го канала, а ДА8 LM3915 (блок 11) и ДА9 LM3916 (блок 14) – для 2-го канала.
Управляющие микросхемы ДА6 и ДА8 и соответствующие им светодиодные шкалы HL1 и HL3 фиксируют уровни звуковых сигналов 1-ой половины измеряемого диапазона, а управляющие микросхемы ДА7 и ДА9 и соответствующие им светодиодные шкалы HL2 и HL4 фиксируют уровни 2-ой половины диапазона. Светодиодная шкала DC-10GWH состоит из 10 светодиодов зеленого цвета, а светодиодная шкала DC-7G3HWA имеет 3 верхних светодиода красного цвета. Светодиодные шкалы выбраны как наиболее удобные для восприятия глазом и не утомляющие зрение.
Светодиодные шкалы отмечают превышение нормированного значения уровня звукового сигнала на +1,+2 или +3 дб. Так, например, первый светодиод шкалы HL1 загорается при превышении уровня -40 дб, второй – при превышении уровня -37 дб, третий светодиод - -34 дб, четвертый - -31дб, пятый - -28 дб, шестой - -25 дб, седьмой - -22 дб, восьмой - -19 дб, девятый - -16 дб, десятый - -13 дб, т. е. через каждые 3 дб. Далее, при дальнейшем превышении уровня сигнала вступает в работу светодиодная шкала HL2. На ней при превышении уровня -10 дб загорается светодиод HL2.2 (см. схему на рис.1), при превышении уровня -7 дб- загорается светодиод HL2.3, при превышении уровня -5 дб – загорается HL2.4, при -3 дб – HL2.5, при -1 дб – HL2.6, при 0 дб – HL2.7, при +1 дб – HL2.8, при +2 дб - HL2.9 и при +3 дб – светодиод HL2.10 . Такую градацию уровней обеспечивают соответствующие управляющие микросхемы ДА6 и ДА7. Аналогичным образом происходит обработка сигнала, разделение по уровням и свечение светодиодов для второго канала измерителя.
Яркость свечения светодиодов зависит от величины протекающего через них тока. Самый левый светодиод линейной шкалы использован как индикатор включения измерителя.
Электропитание измерителя уровня звуковых сигналов осуществляется через разъем Х1 (блок 17) от аккумуляторов или других источников постоянного тока напряжением +12 в, а также от сети переменного тока 220 в, 50 гц через дополнительный блок питания на 12 в постоянного тока. Для обеспечения стабилизированным напряжением всех цепей схемы используются два стабилизатора. Один стабилизатор на микросхеме ДА2 КР142ЕН5В (блок 18) служит для питания всех светодиодных шкал, второй стабилизатор на микросхеме ДА3 КР142ЕН5Е (блок19) используется для питания импульсного инвертора на ДА4 СРА7660 (блок 20) и остальных частей схемы. Использование двух стабилизаторов позволяет исключить влияние более мощных цепей светодиодных шкал на остальные каскады схемы. Импульсный инвертор преобразует постоянное напряжение в двуполярное, которое необходимо для питания микросхемы ДА5 К157ДА1.
Воронежский государственный технический университет
УДК 681.3
В. В. Кастерин, Ю. М. Данилов, В.С. Скоробогатов
О ПЕРЕДАЧЕ
СВЕДЕНИЙ ПО ОХРАНЕ И КОНТРОЛЮ СОСТОЯНИЯ