Материал: Проблемы обеспечения надежности и качества приборов, устройств и систем
При разработке изделия необходимо выбирать методы конструирования, обеспечивающие снижение стоимости, в том числе и энергоемкости; уменьшение объема и массы; расширения области использования микроэлектронной базы; увеличения степени интеграции, микро миниатюризации межэлементных соединений и элементов несущих конструкций; высокую технологичность; однородность структуры; максимальное использование стандартизации [5].
Печатная плата устанавливается на каркас и фиксируется пятью винтами. Автомат защиты сети S1 также крепится к каркасу двумя винтами. Также на каркасе расположены две входные клеммы Х1 и Х2.
Модули G1, G2 И модули фильтров Z1,Z2 устанавливаются в каркас на термопасту КПТ-8 и крепятся с помощью винтов.
КПТ8 (кремнийорганиическая паста теплопроводная) используется для улучшения теплопроводности между тепловыделяющими элементами электронных схем (процессоры, силовые транзисторы, диоды) и радиатором. Представляет собой теплостойкую белую массу высокой вязкости. Получается загущением полидиметилсилоксановой жидкости порошком оксида цинка
Каркас выполнен из алюминиевой плиты Д16.Б методом фрезерования. Покрытие – химическое оксидирование, а наружные поверхности изделия покрыты черной эмалью МЛ-165. Химическое оксидирование применяют для защиты от коррозии алюминия, на это покрытие также легко ложится краска из-за пористой структуры.
На нижней стороне каркаса выполнены ребра, предназначенные для охлаждения модулей питания G1,G2 и модулей фильтров Z1,Z2.
Крышка крепится к каркасу с помощью четырех невыпадающих винтов. Для герметизации между крышкой и каркасом проложен резиновый жгут.
Основание представляет собой гнутую пластину, на которой зафиксированы с помощью винтов угольники. Основание предназначено для жесткой фиксации блока на шасси.
ЭРЭ размещаются на одной двусторонней печатной плате. Это позволяет повысить надежность устройства и облегчает сборку и регулировку, одновременно уменьшив габариты устройства. В качестве метода изготовления ПП выбираем в зависимости от сложности схемы, конструктивно-технологических требований к изделию. Таким образом подходит комбинированный позитивный метод. Двусторонняя печатная плата изготавливается комбинированным позитивным методом, основанным на применении фольгированного диэлектрика.
В плате предусмотрены вырезы для автомата защиты сети S1, два выреза для стоек каркаса и вырез для модуля G1. для крепления ПП предусмотрены пять отверстий диаметром 3,6 мм.
На мощные ключевые микросхемы устанавливаются радиаторы с применением теплопроводящей пасты КПТ-8. Светодиоды и соединители устанавливаются угольник, который фиксируются к ПП винтами. Выводы всех соединителей и светодиодов подпаиваются с помощью проводов.
Все устройство размещается в багажнике автомобиле в специальной стойке возле радиостанции на общем шасси и фиксируется к основанию с помощью винтов.
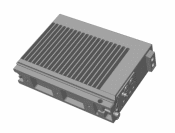
Рис. 3. Блок питания для радиостанции
Литература
Электронный каталог Источники питания – Электрон. дан. – Режим доступа: http:// issh.ru
Электронный каталог Блоки питания для радиостанций – Электрон. дан. – Режим доступа: http://www.vebr.vrn.ru
Электронный каталог Промышленная автоматика – Электрон. дан.– Режим доступа: http://www.vecon.ru
Проектирование и технология радиоэлектронных средств: разработка конструкции изделий РЭС: учеб. пособие / И.А. Бейнар, В.А. Муратов, Л.С. Очнева, А.А. Соболев. Воронеж: ГОУВПО «Воронежский государственный технический университет», 2006. Ч. 1. 147 с.
УДК 681.3
А.О. Горшков
стабилизатор напряжения с регулируемой защитой по току
Темой доклада является стабилизатор напряжения с регулируемой защитой по току
В современном мире огромное разнообразие различных источников питания. В большинстве своем они выдают один или несколько заранее заданных уровней напряжения, которые нельзя тонко регулировать. Однако для научных и лабораторных целей необходим источник питания с возможностью плавной регулировки его выходного напряжения. Большинство источников питания не имеют такой возможности. В связи с этим используют стабилизатор напряжения, подключаемый к источнику питания. Благодаря этому устройству, выходное напряжение можно плавно регулировать.
Темой доклада является стабилизатор напряжения с регулируемой защитой по току. Данное устройство позволяет регулировать стабильное выходное напряжение в интервале от 0 до 25,5 В дискретно с шагом 0,1 В, поэтому его можно использовать как лабораторный блок питания. Кроме того, стабилизатор напряжения снабжен защитой по току, порог срабатывания которого можно устанавливать плавно в интервале от 0,2 до 2 А[1].
На рисунке 1 показана схема электрическая принципиальная данного устройства. Счетчики DD2 и DD3 формируют цифровой код выходного напряжения. Прецизионные резисторы R8–R15, R17–R23, R25 образуют ЦАП.
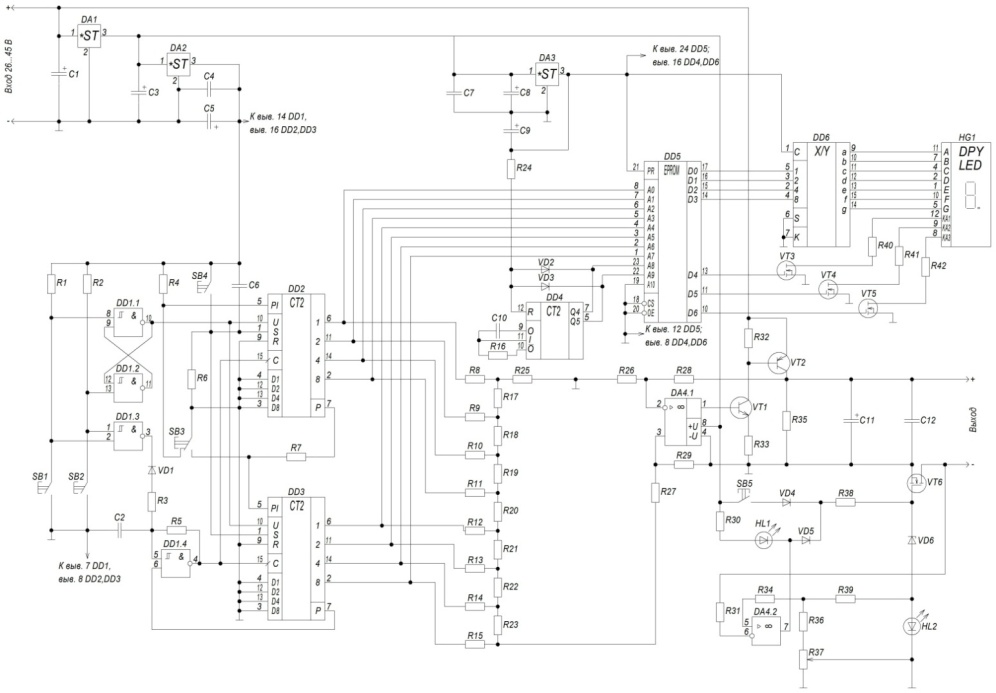
Рис. 1. Схема электрическая принципиальная стабилизатора напряжения
На вход стабилизатора подается напряжение от 26 до 45 вольт, которое преобразуется в 18 В (к блоку индикации) и 5 В (к остальным элементам).
Функциональная схема стабилизатора напряжения представлена на рисунке 2.
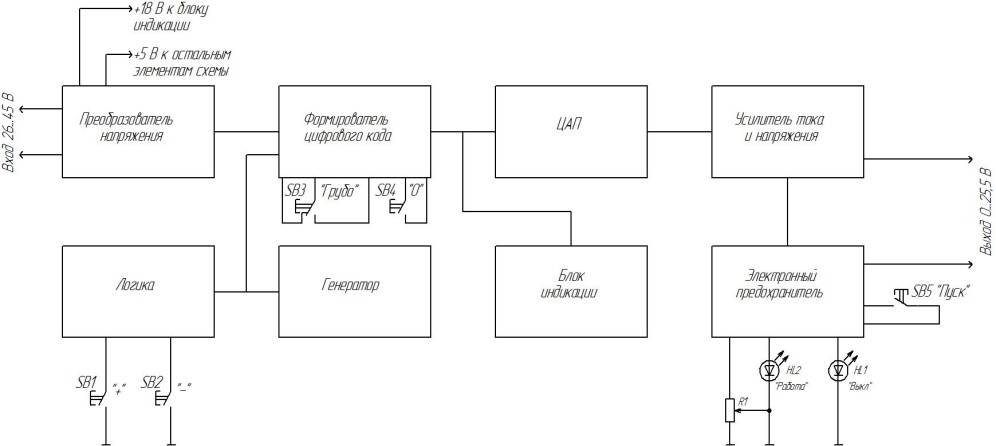
Рис. 2. Функциональная схема стабилизатора напряжения
Изменение состояний счетчиков DD2 и DD3, образующих формирователь цифрового кода, осуществляется кнопками SB1 иSB2. Если ни одна из этих кнопок не нажата, то блокируется работа генератора, соединенного со счетным входом счетчиков, и их состояние не изменяется.При нажатии на кнопку SB1 или SB2,с помощью логических элементов, разрешается работа генератора. В результате происходит увеличение или уменьшение кода счетчиков на единицу.
Кнопкой SB3 выбирают режим регулировки. Если она не нажата, то осуществляется плавная регулировка с шагом 0,1 В, а если нажата, то скорость регулирования возрастет в 16 раз.
Кнопкой SB4 осуществляют оперативное отключение выходного напряжения стабилизатора.
После формирования цифрового кода информация передается к блоку индикации.
ЦАП на прецизионных резисторах преобразует код счетчиков в ступенчато нарастающее напряжение.Далее происходит необходимое усиление по току и напряжению.
Также в устройстве предусмотрен электронный предохранитель,ток срабатывания которого устанавливают переменным резистором. Максимальный ток срабатывания защиты равен 2 А. Включение электронного предохранителя осуществляется кнопкой SB5.
В результате, на выходе создается стабилизированное напряжение от 0 до 25,5 В.
Печатная плата стабилизатора напряжения представляет собой двусторонний стеклотекстолит. Конструкция платы предусматривает односторонний смешанный монтаж. В плате выполнены 4 отверстия диаметром 3 мм для крепления ее к передней панели при помощи винтов.
Внешне прибор представляет собой единую конструкцию прямоугольной формы. Составными частями корпуса являются детали: основание, крышка и передняя панель.
Основание корпуса изготавливается из стали 08кп методом холодной листовой штамповки и представляет собой лист Г-образной формы с отогнутыми бортами, которые для улучшения жесткости подвергаются пайке в месте их сочленения[2]. На бортах при помощи отбортовки реализованы резьбовые отверстия для соединения крышки с основанием. В передней части основания также проделаны резьбовые отверстия для крепления к основанию передней панели и 4 отверстия для крепления ножек.
Крышка корпуса изготавливается из стали 08кп методом холодной листовой штамповкии представляет собой лист П-образной формы, в боковых стенках которой проделаны отверстия для крепления её к основанию. Также по всей поверхности проделаны овальные перфорированные отверстия для лучшего охлаждения устройства.
Передняя панель изготавливается из ударопрочного полистирола марки УПС-1002 литьем под давлением. В ней предусмотрены 4 бобышки с резьбовыми отверстиями для крепления платы, отверстия для крепления кнопок и клемм и прямоугольное окно для защитного стекла, под которым располагается семисегментный индикатор. В этом окне по периметру располагается паз для крепления защитного стекла. По периметру выполнен паз под стенки крышки и основания. Предусмотрены отверстия для крепления передней панели к основанию и крышке.
Печатная плата крепится к передней панели с помощью 4-х винтов, крышка крепится к основанию при помощи 6-и винтов. Передняя панель крепится к основанию и крышке при помощи 4-х винтов. Транзистор прикрепляется к задней стенке основания через специальную слюду при помощи винта и гайки. Защитное стекло приклеивается к передней панели клеем Cosmofen CA 12.
Дальнейшая модернизация устройства возможна в области минимизации размеров устройства и расширении спектра его свойств.
Литература
1. Озолин М. Стабилизатор напряжения с регулируемой защитой по току/ М. Озолин // Радио. – 2005 – № 8 – С. 29–30.
2. Проектирование и технология радиоэлектронных средств: разработка конструкции изделий РЭС: учеб.пособие / И.А. Злобина, В.А. Муратов, Л.С. Очнева, А.А. Соболев. Воронеж: ФГБОУ ВПО «Воронежский государственный технический университет», 2006. Ч. 1. 153 с.
УДК 681.3
В. В. Иванов, В.С. Скоробогатов, Ю.М. Данилов
О ПАЙКЕ МИКРОСХЕМ
Приводятся результаты исследования влияния температуры пайки на оптимальное время пайки
Процессы лужения и пайки выполняют групповыми методами. В случае плат с электрорадиоэлементами и микросхемами, имеющими штырьковые выводы, используют пайку в потоке — волной припоя. Навесные элементы отделены от расплавленного припоя плоскостью печатной платы. Процесс пайки в потоке припоя основан на погружении в жидкий припой одновременно всех соединений, расположенных в плоскости вдоль линии, совпадающей с вершиной гребня волны. Длина гребня равна ширине платы. Плату перемещают в направлении, перпендикулярном длине гребня. Благодаря приподнятости гребня над поверхностью окислы и шлаки, плавающие па поверхности, скатываются с гребня и его вершина оказывается в значительной степени свободной от загрязнений. Смываются и вновь образуемые шлаки — продукты реакций флюса с окислами и атмосферой. Вторым важным эффектом при пайке в таких условиях является механическое усилие, с каким жидкий припой поступает в зазор формируемого паяного шва.
Температуру в ванне поддерживают на 50° С выше температуры ликвидуса припоя. Для того чтобы ванна обладала достаточным запасом тепла, масса припоя должна примерно в 20 раз превышать массу паяемой платы. Это позволяет пренебречь отводом тепла по плате.
Полное или частичное незаполнение паяльного зазора припоем (непропай), может наблюдаться в тех случаях, когда на плате размещены электрорадиоэлементы различной теплоемкости. В этом случае выводы массивных электрорадиоэлементов не достигают температуры пайки. Для снижения числа непропаев следует применять припои, близкие к эвтектике. Это позволяет исключить пастообразное состояние паяного шва, приводящее к замедленному схватыванию. Для определения времени и температуры качественного облуживания штырьковых выводов были проведены исследования. Исследовалось влияние температуры Т° С на время необходимое для облуживания τ, с. В результате расчетов, выполненных на основании проведенных экспериментов, получена математическая модель процесса
τ = 141,1875 - 0,955 · Т + 0,001625 ·Т 2. (1)
Дифференцируя уравнение (1) имеем
dτ / dТ= - 0,955 + 0,00325 · Т. (2)
Решая уравнение (2), находим экстремальное значение температуры, равное 293,8° С. При этом значении время необходимое для облуживания составит 0,9 с. Однако верхнее значение температуры припоя в ванне должно быть ограничено чтобы снизить загрязнения припоя в результате растворения меди: Для припоя ПОС-61 это значение составляет 265° С. С той же целью и для защиты электрорадиоэлементов и микросхем от перегрева ограничивается продолжительность контакта жидкого припоя с платой в пределах 2,2 ± 0,5 с в зависимости от температуры припоя.
Продолжительность пайки регулируется скоростью движения транспортера в пределах от 1 до 5 см/с. Такая скорость подачи плат обеспечивает производительность установки для пайки от 200 до 800 плат/ч в зависимости от размера плат, взятого в направлении движения транспортера.
При подходе к волне припоя плата должна иметь наклон 8 - 10°, чтобы припой стекал с поверхности, оставаясь на смоченном металле только в виде тонкого слоя. Сечение потока (форма и размеры) определяется соплом.
Формирование волны основано на принципе непрерывной циркуляции припоя в виде стоячей волны при помощи вращающихся поверхностей, погруженных в припой. Вращение осуществляется электродвигателем, вынесенным из зоны высоких температур. Ванна имеет нагреватели, наружную теплоизоляцию и терморегулятор.
Пайка двумя встречными струями позволяет снимать с паяных швов излишки припоя, что важно при малых промежутках между контактными площадками. При движении печатной платы с выводами, первая, основная струя, которая осуществляет пайку, направлена навстречу движению платы. Вторая, вспомогательная струя направлена по движению платы. Ее температура в зоне касания платы должна быть на 10е С выше, чем первой, и она несколько ниже по высоте. Вторая струя предназначена для снятия сосулек и наплывов припоя и формирования правильной формы паяного шва. Расстояние между линиями касания платы обеими струями выбрано так, чтобы обеспечить касание второй струей сразу после кристаллизации паяного шва, полученного в зоне действия первой струи. Важно иметь возможность регулировать помимо расстояния между струями и температуры каждой струи наклон и высоту обеих струй.
Пайке в потоке расплавленного припоя присущи три основных недостатка: прилипание припоя к поверхности диэлектрика, отслаивание фольги под действием нагрева, окисление и изменение рецептуры припоя за время работы.
Припой может прилипать к поверхности диэлектрической основы печатной платы непосредственно или к предварительно прилипшему шлаку, увлеченному волной припоя. Припой прилипает в тех случаях, когда диэлектрик размягчается за время пайки. Это происходит при недополимеризованиой смоле, входящей в состав стеклотекстолита.
Главным средством борьбы с прилипанием припоя к диэлектрической основе являются маски. Маска представляет собой постоянный лаковый слой, наносимый на всю поверхность платы, кроме контактных площадок, подлежащих лужению и пайке. Она защищает от действия припоя не только диэлектрик, но и фольгу, не подвергаемую пайке.
Отслаивание фольги под действием высокой температуры в момент касания потока припоя происходит в тех случаях, когда используют недоброкачественный фольгированный материал, в котором не произошла полная полимеризация эпоксидной смолы, приклеивающей фольгу к диэлектрической основе. При 170° С и выше незаполимеризовавшаяся эпоксидная смола разлагается с выделением водорода {реакция дегидрогенизации). Водород воздействует на окись меди, которая нанесена на фольгу со стороны приклейки (для повышения адгезии). Образующаяся вода переходит в перегретый пар, вызывающий отслоение фольги. Поэтому заготовки из фольгировашюго стеклопластика целесообразно на одном из технологических этапов подвергать термообработке для полной полимеризации эпоксидной смолы. Рационально применять стеклопластик на полиимидпой основе.
Третий недостаток пайки в потоке состоит в окислении припоя и растворении меди в припое при лужении. Оба процесса приводят к нарушению состава припоя, к изменению температуры ликвидуса, отходу от эвтектики.
В результате длительного нагрева при перемешивании расплав интенсивно окисляется. Скорость окисления перемешиваемого припоя выше, чем в состоянии покоя. Олово обладает более высоким сродством к кислороду, чем свинец. Это приводит к восстановлению окисленного свинца:
В результате в оксидном слое преимущественно накапливается двуокись олова, а в ванне количество олова сокращается. Обеднение припоя оловом вызывает перемещение рабочей ординаты на диаграмме состояний влево от эвтектики. Здесь линия ликвидуса идет круче, чем справа от эвтектики, отклонения в составе припоя сильнее влияют на свойства сплава.
Чтобы устранить перемещение рабочей ординаты левее эвтектики, припой заранее обогащают оловом, вначале имея в ванне 70 % Sn - остальное РЬ и поддерживая содержание олова в пределах 60— 70%.
Эффективным средством снижения растворимости меди в припое при лужении является применение масок. Однако за месяц работы накопившаяся растворенная медь и другие примеси постепенно ухудшают паяемость припоя. Поэтому периодически необходимо проверять паяемость припоя по стандартной методике.
Попытки ослабить вредное действие кислорода воздуха с помощью защиты зеркала припоя слоем флюсующей органической жидкости влекут за собой больше отрицательных, чем положительных факторов. Толщина слоя защитной жидкости составляет 5- 10 мм. Ее наносят на зеркало после снятия окислов и шлака и меняют каждую смену. В качестве защитной жидкости применяют масло растительного происхождения с минимальным содержанием воды, глицерин дистиллированный или масло авиационное, стеариновую и олеиновую кислоты. Защитная жидкость ограничивает окисление со стороны поверхности раздела атмосфера — зеркало припоя. Она уменьшает поверхностное натяжение припоя, облегчая стенание с паяемых узлов. Это уменьшает вероятность образования сосулек и наплывов. Введение в состав защитной жидкости активной флюсующей добавки, например НСL, способствует раскислению поверхности припоя. В результате температуру пайки можно снизить на 10° С, снижается расход припоя, поверхность паяных швов приобретает блеск. Однако применение защитной жидкости связано с отрицательными особенностями. Возможен механический захват защитной жидкости и внедрение ее частиц в паяный шов. Сопротивление изоляции поверхности изоляционного основания платы может снижаться по следующим причинам. При защите зеркала припоя глицерином па поверхности диэлектрика образуется: трудно удаляемый белый налет из продуктов взаимодействия с недополимеризованными составляющими диэлектрика. Налет снижает сопротивление изоляции. При использовании растительного масла его плохо удаляемые остатки затрудняют нанесение защитного лака и служат питательной средой для плесени в тропических условиях эксплуатации, что в конечном счете приводит к снижению сопротивления изоляции. Кроме того, масло имеет ограниченный срок службы в ванне из-за термической деструкции.
По этим причинам следует отдать предпочтение пайке в потоке припоя без защитной жидкости, ограничиваясь механическим удалением слоя окислов с поверхности зеркала припоя и забором припоя с нижних слоев.
Для пайки в потоке припоя применяют агрегатированную конвейерную линию из агрегатов флюсования, подогрева, пайки, мойки и сушки, связанную одним транспортером. Агрегат флюсования работает со вспениванием путем продувания воздуха. Касаясь флюсуемой поверхности, пузырьки лопаются и смачивают поверхность пленкой требуемой минимальной (3—5 мкм) толщины. При других способах нанесения толщина пленки значительно больше. Малая толщина пленки позволяет сократить потери тепла на удаление флюса и излишнее парообразование токсичных веществ, входящих во флюс.
Для подогрева (как и для сушки) в современных агрегатах используют ИК облучение. Подогрев перед пайкой необходим для подсушки флюса, удаления захваченных газов и подготовки платы к тепловому удару при касании потока припоя. При этом значительно снижается вероятность образования сосулек и наплывов припоя. Эти дефекты могут возникать также из-за низкой температуры пайки и ее кратковременности, плохой растекаемости припоя, быстрого выхода из волны, малой активности флюса, нарушения рецептуры припоя в ванне.
Чтобы избежать коробления плат при термических нагрузках во время обработки в агрегате платы в транспортере должны быть закреплены в рамках-держателях по всему периметру, но так, чтобы не мешать движению потока припоя.