Материал: Процесс каталитического крекинга лекция 6-8
СПБГУАП группа 4736 https://new.guap.ru/i03/contacts
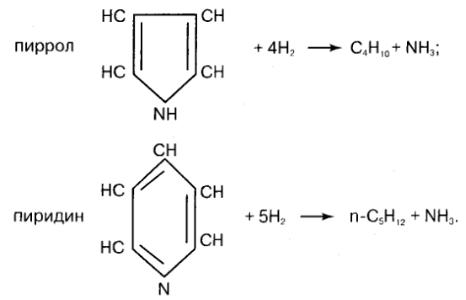
Азотистые соединения при гидроочистке превращаются в соответствующие парафины и аммиак:
Кислородные соединения превращаются в углеводороды и воду. Металлические примеси накапливаются на катализаторе и постепенно дезактивируют его необратимо.
Реакции гидрирования идут с выделением тепла, но поскольку суммарный тепловой эффект процесса невелик (20-87 кДж/кг сырья), гидроочистка бензиновых фракций не сопровождается значительным повышением температуры в реакторе: на входе в него она составляет 330-350°С, на выходе — 370-380°С.
Объемная скорость подачи сырья находится в пределах 2,5-5,0 ч1, кратность
циркуляции ВСГ от 80 до 300 нм3/м3 сырья.
Качество гидрогенизата проверяется в соответствии с графиком лабораторного контроля по содержанию серы, H2S (проба на медную пластинку), азота, влаги и хлора.
Повышенное содержание серы в гидрогенизате может быть обусловлено:
1.Понижением активности катализатора.
2.Смешением сырья и гидрогенизата в сырьевом теплообменнике в результате нарушения герметичности крепления трубок.
3.Нарушением режима работы стабилизатора.
Вкаждом конкретном случае необходимо тщательное обследование блока
гидроочистки с отбором и анализом проб в точках контроля.
Регенерация катализаторов блока гидроочистки. Катализаторы гидроочистки могут регенерироваться двумя способами: паровоздушным или газовоздушным.
В настоящее время большинство установок риформинга со стационарным слоем катализатора запроектировано на проведение паровоздушной регенерации, для чего (с учетом модернизации схемы) необходимо установить приборы контроля расхода воздуха и пара на регенерацию, приборы для контроля содержания кислорода в паровоздушной смеси, идущей на регенерацию, и в отходящих газах регенерации, анализатор углекислого газа в отходящих газах регенерации. Паровоздушную регенерацию катализатора проводят в несколько стадий, представленных в табл. 5.6, с соблюдением всех параметров режима. Регенерация начинается с заполнения системы инертным газом (азотом) и обеспечения его циркуляции при давлении с дальнейшим нагревом со скоростью не более 30°С в час.
СПБГУАП группа 4736 https://new.guap.ru/i03/contacts
При достижении температуры в реакторе 200°С прекращают работу печи, проводят дальнейшее снижениние температуры в реакторе за счет паровоздушного потока, обеспечивают продувку реактора воздухом без водяного пара. При температуре 40°С в реакторе производят его вскрытие для проведения дальнейших работ.
В период регенерации катализатора на всех стадиях ведут периодический контроль содержания кислорода и углекислого газа в паровоздушном потоке и температур на входе и выходе из реактора. Этот контроль позволяет судить об эффективности выжига кокса с поверхности катализатора.
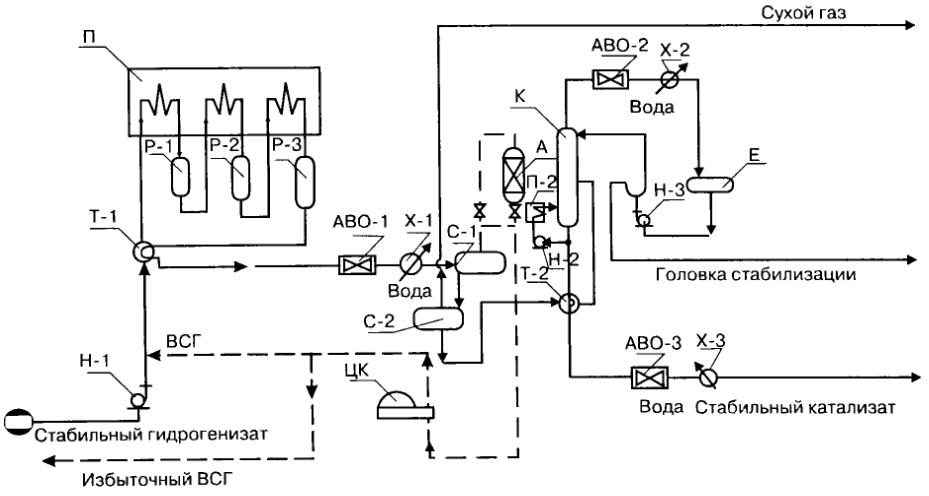
Принципиальная технологическая схема блока риформинга. Принципиальная схема блока риформинга со стабилизацией бензина приведена на рис. 5.2. Стабильный гидрогенизат сырьевым насосом Н-1 направляется для подогрева в теплообменник Т- 1, перед ним контактируя и смешиваясь в тройнике смешения с циркулирующим ВСГ, который подается компрессором ЦК. Нагретая втеплообменнике Т-1 продуктами риформинга, выходящими из реактора Р-3 последней ступени, газосырьевая смесь направляется в одну из секций многокамерной печи П-1, а оттуда — в первый реактор Р-1. Пройдя в нем слой катализатора, смесь продуктов реакции и частично непрореагировавшего сырья поступают во вторую секцию печи П-1 и оттуда — в реактор Р-2, затем — втретью секцию печи и, наконец, в Р-3 (последнюю ступень процесса). Выйдя из Р-3 и отдав тепло газосырьевой смеси втеплообменнике Т-1, охладившись затем в воздушном конденсаторе-холодиль- нике АВО-1 и водяном холодильнике Х-1, газопродуктовая смесь поступает в сепаратор высокого давления С- 1, где от нее отделяется ВСГ. При необходимости (особенно в период пуска блока) ВСГ проходит адсорбер А с цеолитом для осушки от влаги либо сразу поступает на прием циркуляционного компрессора ЦК. Балансовый избыток ВСГчастично направляют на блок гидроочистки сырья риформинга, остальное количество выводят с установки для заводских нужд (гидроочистка дизтоплив и др.) Нестабильный катализатс растворенным в нем углеводородным газом перетекает под давлением С-1 в сепаратор низкого давления С-2, где от жидкой фазы отделяется сухой газ (до С-2 включительно), уходящий сверху С-3. Снизу С-2 нестабильный катал изат, пройдя теплообменник Т-2 и получив тепло от стабильного катализата, поступает в стабилизационную колонну К. Температурный режим низа колонны К поддерживают за счет части стабильного катализата, забираемого снизу К насосом Н-2 и, после нагрева в печи П-2, возвращаемого снова в К. Сверху К получают головку стабилизации (пропан или пропан-бутановую фракцию, в зависимости от режима стабилизации), которая после конденсации и охлаждения в АВО-2 и Х-2 поступает в рефлюксную емкость Е. Отсюда насосом Н-3 часть головки стабилизации подается на орошение стабилизатора К, а избыточное количество откачивается с блока. Стабильный катализат после охлаждения в АВО-3 и водяном холодильнике Х-3 направляют либо на компаундирование с целью получения высокооктановых бензинов, либо в блок экстракции для получения из него ароматического концентрата с последующим разделением ректификацией на индивидуальные углеводороды.
Регенерация и оксихлорирование катализаторов риформинга. Окислительная регенерация платиновых и полиметаллических катализаторов риформинга производится с целью выжига кокса с катализатора и восстановления его активности. Признаками падения активности катализатора являются:
1.Снижение выхода катализата и рост выхода углеводородных газов.
2.Понижение октанового числа катализата, увеличение концентрации в нем непредельных соединений, появление зеленовато-желтой окраски его.
3.Снижение концентрации водорода в циркулирующем газе до 6065% и рост концентрации в нем углеводородных компонентов.
4.Снижение температурного перепада в реакторах, особенно в первом.
СПБГУАП группа 4736 https://new.guap.ru/i03/contacts
Рис. 5.2. Принципиальная схема блока каталитического риформинга
СПБГУАП группа 4736 https://new.guap.ru/i03/contacts
Регенерацию проводят в условиях ограниченной влажности и с защитой компрессоров от хлора. Поэтому в схему регенерации включают заранее высушенные адсорберы, заполненные цеолитом NaA. Включают компрессор и обеспечивают циркуляцию на инертном газе (азоте), поднимают температуру на входе в реакторы до 250-270°С и начинают подачу воздуха в первый реактор, доводят концентрацию кислорода в подаваемой азото-воздушной смеси до 0,5-0,6% об. Через несколько часов горения кокса на катализаторе доводят концентрацию кислорода до 11% об. и выжигают основную массу кокса при температуре от 300 до 400°С. На этой стадии воздух подают во все реакторы для ускорения выжига кокса. Контроль за процессом горения осуществляют с помощью зонных термопар, не допуская резкого повышения температур в слое катализатора, а также с помощью аналитического контроля за содержанием кислорода и углекислого газа на входе и выходе из реакторов.
В следующей стадии регенерации температуру постепенно доводят до 480°С, а концентрацию кислорода — до 3% об. Горение на этой стадии будет характеризоваться снижением его интенсивности, а затем — полным прекращением. После этого температуру в реакторе доводят до 500 оС и выдерживают систему в течение 4 ч при этой температуре и концентрации кислорода 3% об. На всех стадиях регенерации входная температура, температуры в зоне горения и на выходе из реакторов не должны отличаться больше чем на 40"С. Информацию об указанных температурах получают с помощью зонных термопар, а в реакторах с радиальным вводом, не имеющих термопар по слоям катализатора, эту информацию получают по разности температур на входе и выходе. После завершения окислительной регенерации (выжигания кокса) катализатор хлорируют при атмосферном давлении в среде воздуха, содержащего 0,4-0,5% об. хлора, до выравнивания содержания хлора в газе на входе в реактор и на выходе из него, что указывает на полное насыщение катализатора хлором. В результате хлорирования содержание хлора в катализаторе доводят до оптимального (0,8-0,9% мае.). В результате хлорирования в катализаторе уменьшается содержание свинца, висмута и примесей других металлов; что касается платины, изменяется лишь ее дисперсность (разукрупнение платиновых кристаллитов). Свойства носителя (удельная поверхность и пористость) при хлорировании заметно не меняются. После регенерации катализатора с применением хлора практически полностью восстанавливаются активность и селективность катализатора.
Избыточное содержание хлора в катализаторе (до 1,4% мае.) придает ему высокие крекирующие свойства, что приводит к нежелательному увеличению выхода газа в процессе риформинга. Поэтому при случайном завышении содержания хлора в катализаторе после хлорирования его следует обработать воздухом при 500°С с доведением содержания хлора до оптимального.
5.6.Промышленные установки каталитического риформинга.
Внастоящее время как за рубежом, так и в России основное количество установок кататитического риформинга работает с периодической схемой регенерации катализатора. Установки каталитического риформинга в России построены на основе теоретических разработок института «ВНИИ Нефтехим» по проектам, выполненным институтом «Ленгипронефтехим». Мощности установок различны и варьируются от 300 тыс.т/ год (установка Л-35-11/300) до 1 млн.т/год (установки ЛЧ-35-11/1000). Имеются и установки средней мощности (600 тыс.т/год: Л-35-11/600 и ЛЧ-35-11/600).
Установки работают при разных давлениях (в пределах 3-4 МПа) и на разных катализаторах — как отечественной разработки, так и импортных. Основное назначение этих установок — производство высокооктановых компонентов автобензинов. Октановые числа катализатов различны и варьируются в пределах от 76 (м.м.) при работе на старом катализаторе АП-56 до 82-85 (м.м.) при работе на катализаторах АП-64. При работе на полиметаллических катализаторах серии КР октановое число поддерживается на уровне 85 (м.м.) или 93 (и.м.). При работе на импортных катализаторах фирмы UOP Р-34, Р-56, Р-62, Р-72, Р-132, или на катализаторах фирмы «Прокатализ» РС-492 и РС-582 можно достичь октанового числа 96-98 пунктов (и.м.) при межрегенерационном периоде в один год. Выходы
СПБГУАП группа 4736 https://new.guap.ru/i03/contacts
стабильного катализата зависят от жесткости процесса, применяемого катализатора, качества сырья и давления в системе и находятся в пределах от 75 до 90% мас. Содержание ароматических в катализатах зависит от тех же факторов процесса и достигает 55-67% мас. Все эти установки работают на сырье с пределами выкипания 85-180°С. Усредненный химический состав сырья, полученного из нефтей Западной Сибири, представлен ниже, % мас.:
Парафиновые 60-64 Нафтеновые 28-32 Ароматические 6-8
5.7. Коррозия в реакторных блоках установок каталитического риформинга. Основное оборудование и аппаратура установок
Коррозия в реакторных блоках. Особенностью эксплуатации установок риформинга является проведение процесса при высоких температуре и давлении в водородной среде с образованием коррозионных потоков продуктов риформинга. Различают два вида коррозии: электрохимическую и химическую, протекающую на поверхности металла и возникающую в результате химических реакций без образования электрического тока. Источником электрохимической коррозии являются хлористые и сернистые соединения, которые в условиях конденсации продуктов ри-