Курсовая работа (т): Проектирование и строительство газобетонного производства и производства товарной бетонной смеси
 =
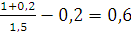
 = 0,2
 = 1,5
2. Расчет пористости (ПГ);
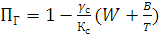 =
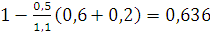
3. Расчет газообразователя (Рг);
 =
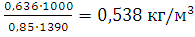
α = 0,85
К=1390
V=1000
4. Расчет сухого компонента (Рсух);
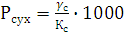 =
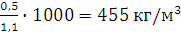
5. Расчет вяжущего вещества (Рвяж);
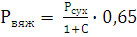 =
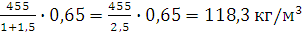 ;
Цемент - 60% -71 кг/м3
Известь - 40% -47,3 кг/м3
6. Расчет кремнеземистого компонента (Ркр);
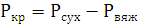 = 455 -
118,3 = 336,7 кг/м3
7. Расчет воды (Рвод);
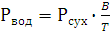 = 455·
0,2= 91кг/м3
8. Расчет гипса (Рги);
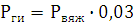 = 118,3·
0,03= 3,55 кг/м3
9. Расчет сульфонола (Рсу);
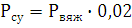 = 118,3·
0,02 = 2,4 кг/м3
10. Расчет гиперпластификатора (Ргф);
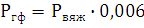 =118,3·
0,006 = 0,71 кг/м3
11. Общий
118,3+336,7+0,538+2,4+3,55+95,6+0,71= 557,8 кг/м3
Таблица 5.8.1. Производственная программа потребности сырьевых материалов
на среднюю плотность газобетона 500 кг/м3
|
№ п/п |
Потребность в сырьевых материалах для производства блоков из газобетона, кг |
||||
|
|
Материалы |
в год |
в сутки |
в смену |
в час |
|
1 |
Цемент, кг |
4087612 |
11199 |
3733 |
466,6 |
|
2 |
Известь, кг |
2723156 |
7461 |
2487 |
311 |
|
3 |
Кварцевый песок, кг |
19384492 |
53108 |
17703 |
2213 |
|
4 |
Гипс, кг |
204381 |
560 |
187 |
23,3 |
|
5 |
Алюминиевая пудра, кг |
30974 |
84,86 |
28,3 |
3,54 |
|
6 |
Сульфонал, кг |
138173 |
379 |
126 |
15,77 |
|
7 |
Гиперпластификатор, кг |
40876 |
112 |
37,3 |
4,7 |
|
8 |
Вода, л |
5239052 |
14354 |
4785 |
598 |
|
|
Общий |
|
|
|
|
Расчет производительности для каждого технологического передела с учетом потери.
Расчет производительности для каждого технологического передела производится
по формуле:

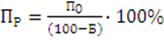
 -
производительность рассчитываемого передела;
 -
производительность передела, следующего
 -
Безвозвратные производительные отходы и потери от брака, в %.
Годовая производительность П = 30000м3/год
1. Склад готовой продукций (Б1=1%).
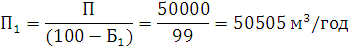
2. Упаковка (Б2=1%).
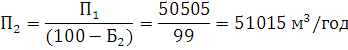
3. Делитель (Б3=1%).
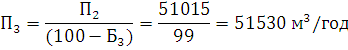
4. Погрузка и разгрузка (Б4=1%).
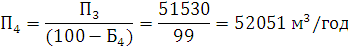
5. Автоклав (Б5=1%).
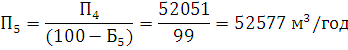
6. Вертикальная резка (Б6=1%).
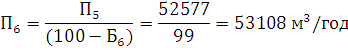
7. Горизонтальная резка (Б7=1%).
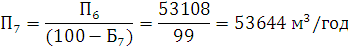
8. Кантования (Б9=2%).
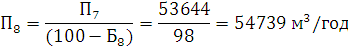
9. Формования (Б10=1%).
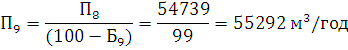
10. БСО (Б11=2%).
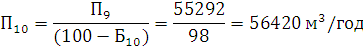
11. Склад сырья (Б12=2%).
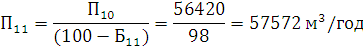
.9 Расчет потребности в энергоресурсах и паре
Электроэнергия: Годовой расход электроэнергии в цехе определяется по активной мощности и действительному годовому фонду времени работы оборудования с учетом его коэффициента загрузки по времени:
W = Кс
× Руст × Fв × m × hз + Ро × k = 0,8 × 42.7 × 255 × 24 × 0,8 + 6,4 × 2000 = 208 640 кВт/год,
где: Кс - коэффициент спроса (0,8);
Руст - мощность оборудования находящегося в цехе (50,0 кВт/ч);
Fв - годовой фонд времени работы оборудования (255 сут);
m - количество часов работы оборудования в сутки (24);
hз - коэффициент загрузки оборудования по времени (0,7);
Ро - мощность, расходуемая на освещение цеха (6,4 кВт/ч);- годовое количество часов для внутреннего освещения
(при двухсменной работе 2000 часов в год).
Пар: Расход пара определяется исходя из удельного расхода энергии при тепловлажностной обработке изделий в автоклаве. На основании ОНТП расход пара для автоклава составляет 350 кг/м3 пгазобетона.
Определяем годовой расход пара для автоклавной обработки:
п. кам. = ПМуст. × 250 = 50 000 × 350 = 17 500 000кг = 17 500 т
Расход пара на отопление:
п. от. = (qт. · Н · V) / (i · 1000) = (17 · 4320 · (30 · 12 · 9,6))/(540 · 1000) =
470,02 т,
где: qт. - расход тепла на 1 м3 здания (принимается равным 15-20 ккал/час);
Н - количество часов в отопительном периоде;- объем здания, м3;- теплота испарения пара.
Суммарный годовой расход пара:
п. = Qп. кам. + Qп. от. = 17 500 + 470,02 = 17 970,02 тонн в год.
5.10 Расчет численности и состава работающих
Численность рабочих по заводу.
|
№ |
Наименование цехов и профессий |
Число рабочих в смену |
Количество смен |
Всего рабочих |
|
1. |
Формовочный цех: -бетонщик; -моторист виброплощадки; -крановщик; -моторист самоходной тележки; -пропарщик; -машинист смесителя; -оператор пульта управления сборки форм; -резчик; -формовщик; -подсобный рабочий. Всего |
2 1 1 1 1 2 1 1 6 2 18 |
2 2 2 2 2 3 2 2 2 2 |
4 2 2 2 2 6 2 2 12 4 28 |
|
2. |
Склад вяжущих материалов: -моторист пневмотранспорта; -моторист шнекового питателя; -подсобный рабочий. Всего |
1 1 1 3 |
3 3 3 |
3 3 3 9 |
|
3. |
Склад заполнителей: -моторист надземного конвейера; -моторист подземного конвейера; -подсобный рабочий. Всего |
1 1 1 3 |
3 3 3 |
3 3 3 9 |
|
4. |
Склад готовой продукции: -крановщик; -подсобный рабочий. Всего |
1 1 2 |
3 3 |
3 3 6 |
|
5. |
Общее количество рабочих на заводе |
26 |
|
52 |
.11 Контроль качества производства и готовой продукции
Одновременное изготовление в массиве группы изделий значительно повышает требования к технологическому контролю производства. Распространение последствий ошибки на больший объем продукции делает необходимым увеличить представительность контроля и расширить его на каждый приготавливаемый замес. Не меньшие трудности представляет моделирование в лабораторных условиях масштабного фактора формования, в связи с чем корректировка состава газобетона должна совершаться на производстве, что также накладывает дополнительные обязанности на контролирующий персонал с целью уменьшения количества проб и ошибок.
В целом технологический контроль производства
проводится согласно инструкции СН 277-70, а свойства готовой продукции
определяются по ГОСТ 12852-67. Однако проверка и корректировка резательного
способа производства имеет целый ряд своих особенностей, пока не нашедших
отражения в вышеназванных документах.
.11.1 Контроль качества исходных сырьевых материалов
Определение физико-химических характеристик цемента, извести, кварцевого песка, алюминиевой пудры в целом производится согласно действующим ГОСТ и СН. Дополнительным испытанием служит определение газообразующей способности алюминиевой пудры, позволяющее по содержанию активного алюминия, защитной гидрофобной пленки и степени окисления частиц определить характер процесса вспучивания газобетонной массы на данной партии газообразователя. Испытания должны проводиться на лабораторном приборе и в полупроизводственных условиях.
Независимо от наличия паспортов и сертификатов изготовителей - поставщиков необходимо систематически проводить испытания поступающего на завод сырья и материалов. Контроль и анализ качества материалов и полуфабрикатов производит лаборатория предприятия. Поступающие на предприятие материалы и полуфабрикаты принимают партиями, при этом в каждой партии проверку осуществляют по методикам, указанным в соответствующих ГОСТах, технических условиях, инструкциях и определяют следующие свойства:
активность извести по содержанию в ней CaO+MgO, содержание «пережога», сроки гашения и температуру гашения, тонкость помола;
химический анализ и удельную поверхность золы и песка, содержание в песке слюды, илистых и глинистых примесей по ГОСТам;
модуль активности и основности гранулированного шлака по паспорту;
марку и содержание активного алюминия в алюминиевой пудре;
- фракционный состав декоративной присыпки, вязкость грунтовочных, шпаклевочных и закрепляющих составов, клеев и лакокрасочных материалов.
Лабораторный метод определения газообразующей
способности алюминиевой пудры основан на ее растворении в водном растворе
щелочных ионов. Выделяемый при этом объем водорода является количественной
характеристикой процесса.
.11.2 Контроль за приготовлением песчаного шлама и рабочих растворов химических добавок
При мокром помоле кварцевого песка контрольными
характеристиками песчаного шлама являются объемная масса шлама, удельная
поверхность молотого песка и содержание активной СаО в шламе. Определение этих
характеристик производится в соответствии со СН 277-70. При этом частота
определения зависит от количества и производительности мельниц, количества
шламбассейнов. На ДСК-3 отбор пробы шлама из каждой мельницы с определением
вышеперечисленных характеристик производится 3 раза в смену. На основании
полученных результатов испытаний корректируется работа мельниц. Кроме того, по
окончании заполнения каждого шламбассейна производится определение обобщенной
характеристики шлама, которая является исходной данной для его дозировки при
приготовлении газобетонной массы. Соответствующий контроль производится и в
процессе приготовления рабочих растворов едкого натра и КМЦ. Плотность этих
растворов, определенная для каждого расходного бака отдельно, используется для
их дозировки при приготовлении газобетонной массы.
.11.3 Контроль за приготовлением и процессом вспучивания газобетонной массы
Лаборатория ДСК контролирует каждый замес, приготавливаемый для формования массивов. В период приготовления массы и ее вспучивания определяются характеристики. На основании полученных показателей проверяется соблюдение состава газобетона и процесса структурообразования. При этом данные о температуре раствора свидетельствуют о соблюдении или (нарушении температурного режима в процессе приготовления замеса, данные о текучести раствора указывают на соблюдение дозировки воды, а также характеризуют степень изменчивости водопотребности песчано-цементной смеси; объемная масса раствора в случае ее совпадения с расчетной говорит о соблюдении дозировки компонентов смеси.
Время перемешивания и объемная масса смеси в момент формования определяют
начальную стадию газовыделения. Значительное снижение объемной массы смеси в
этот период может привести к большим потерям выделившегося газа и, как
результат, к изменению конечных характеристик газобетона. Наоборот, при
значениях объемной массы смеси, близких к расчетным значениям объемной массы
раствора, имеет место, замедленное газовыделение, что может быть связано с
недостаточной щелочностью среды или повышенным содержанием жировой оболочки на
алюминиевой пудре. Замер температуры массы в момент формования характеризует
наличие или отсутствие теплопотери на нагрев технологического оборудования и
бортоснастки. В зависимости от объемной массы смеси в момент формования
устанавливается высота заполнения формы. Очевидно, что чем меньше объемная масса
смеси, т. е. чем больше она поризована в период перемешивания, тем на большую
высоту необходимо заполнять форму. Замер высоты вспучивания массы через
определенные промежутки времени позволяет рассчитать основные характеристики
процесса вспучивания, определить общий объем выделившегося газа и установить
качество стабилизации структуры путем сравнения максимальной и конечной высот
вспучивания. При этом общая продолжительность процесса, устанавливаемая по трем
повторяющимся замерам высоты вспучивания, дает обобщенную технологическую
характеристику этой стадии.