Курсовая работа (т): Проектирование и строительство газобетонного производства и производства товарной бетонной смеси
Сроки твердения, устанавливаемые по моменту стабилизации электрического сопротивления, как видно из рис. 39, 40, составляют 6-8 ч, считая от начала изотермической выдержки. На пробах, отобранных в момент заливки бетона, рентгенограммой выявляются дифракционные линии кремнезема, алита и белита. Через 15 ч доавтоклавной выдержки наблюдается существенное снижение интенсивности линий кремнезема и клинкерных минералов вследствие процессов гидратации и химического взаимодействия. То же прослеживается в пробе из нижней части массива. Для проб, отобранных из центральной зоны массива и периферийной (рис. 39, 40), наблюдаются широкая дифракционная линия гидросиликатов, соответствующая С5Н, а также менее интенсивные линии тоберморита. Линии клинкерных материалов не обнаруживаются, что подтверждается и петрографическим анализом.
Полученные для образцов данные проверялись на массивах 1,6*1,6*6 м. Результаты исследований подтвердили обоснованность предположений о нагреве массивов за счет молярного переноса тепла. Нагрев массива завершается через 1 ч после начала изотермического периода. Эти результаты подтверждались данными рентгеноструктурного анализа проб бетона, указывающими на отсутствие в них свободной извести и наличие хорошо закристаллизованных новообразований. В исследованных пробах отсутствуют также клинкерные минералы, что было установлено при помощи петрографического анализа. Таким образом, выполненная работа позволила рекомендовать изотермическую выдержку в пределах 3-7 ч.
5.5.15 Распалубка изделий
Чтобы избежать резкого охлаждения изделий после их тепловлажностной обработки, они должны перед распалубкой выдерживаться в автоклаве с открытой крышкой 1,5 - 2 часа, а затем после выгрузки изделий находиться в формах 5 - 6 часов в цеху. Это позволяет снизить их температуру до 50 - 600С, что обеспечивает получение качественных изделий. Учитывая относительно небольшую прочность ячеистого бетона, особенно низкой плотности (300 - 500 кг/м3), распалубку надо производить осторожно, чтобы не нарушать целостность материала.
После распалубки, когда изделие еще находится в
положении доступном для всестороннего осмотра (подвешенным на кране),
производится предварительный внешний осмотр изделия, выявляются наличие трещин,
околов и других повреждений и дефектов. Изделия с дефектами отправляют на
ремонт, с трещинами в брак, а качественные на пост защитно - декоративной
отделки.
5.5.16 Механическая обработка изделий
Механическая обработка изделий предусматривает выполнение целого ряда операций как на торцевых поперечных и продольных гранях, так и на внутренней и внешней плоскостях элемента. На торцевых поверхностях изделий обычно производят обрезание изделий по длине и ширине с доведением их до требуемых геометрических размеров; фрезерование плоскостей с целью снятия угловых фасок, получения выемок, пазов и шпонок, необходимых для организации стыка двух соседних элементов. По своей конфигурации стык может быть любой сложности.
Обработка внутренних и наружных поверхностей изделий, как правило, предусматривает механическое снятие рыхлого поверхностного слоя, остающегося после разрезки массива на второй стадии формообразования. Кроме того, при изготовлении навесных элементов могут производиться операции по выемке паза, служащего для навешивания панели на перекрытие здания. Иногда при удалении поверхностных слоев производится также механическая обработка, образующая декоративный рельеф на фасадной поверхности стеновых панелей. Основные виды геометрических фигур, образованных на гранях и плоскостях изделий путем механической обработки.
Линия для механической обработки изделий, сооружаемая
в настоящее время на ДСК, включает в себя обрабатывающие агрегаты и
транспортные устройства. Нитка, состоящая из транспортной тележки, фрезерного
агрегата и обрезного станка, производит обработку продольных граней панели,
наружных поверхностей элементов, а также обрезание торцевых граней. Тележка
передвигается по рельсовым путям при помощи лебедки. Продольная подача тележки
может составлять 1,32; 2,0; 2,6; 4,0 м/мин. Тележка оборудована специальными
упорными и винтовыми домкратами, позволяющими устанавливать изделие с требуемой
точностью во всех трех геометрических направлениях в строго горизонтальном
положении. Установка рельсов и плавное передвижение тележки лебедкой должны
обеспечивать незыблемость положения изделия на всем пути его следования по нитке.
Фрезерный агрегат оборудован двумя вертикальными и одной горизонтальной
фрезеровальными головками.
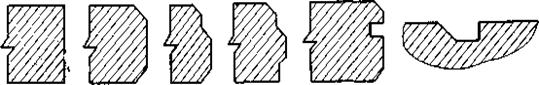
Рис. 5.5.16.1. Геометрические фигуры, образуемые на
гранях и плоскостях изделий при помощи механической обработки
Если горизонтальная фрезерная головка рассчитана на пропускание через агрегат только изделия шириной 240 мм, то вертикальные фрезерные головки имеют возможность смещаться как в вертикальное, так и в горизонтальное положение, обеспечивая обработку изделий разной ширины - от 600 до 1800 мм. За фрезерным агрегатом установлен обрезной станок, имеющий циркульный металлический диск с корундовой оправой диаметром 600 мм. Диск может передвигаться поперек линии движения тележки и производить обрезание торцевых граней изделий, доводя геометрические размеры последних до заданных. Таким образом, на нитке снимается рыхлый слой газобетона с наружной поверхности изделий, частично или полностью обрабатываются продольные грани панели и обрезаются поперечные.
Наиболее сложным вопросом при механической обработке изделий является удаление пылевидных частиц разрушаемого материала. Сухой отсос пыли при помощи мощных вентиляторов из мест ее образования является недостаточным, так как не обеспечивает необходимой чистоты воздуха в рабочем помещении и требует сложной системы пылеосаждения. Мокрый способ удаления отходов фрезеровки позволяет решить вопрос борьбы с пылью, но требует очень сложной системы сбора и удаления полученных отходов. Кроме того, мокрый способ приводит к сильному переувлаженению газобетона, что отрицательно влияет на их физико-механические свойства. Создание при помощи напыления в месте фрезерования тонкодисперсной капельной среды, позволяет значительно снизить запыленность воздуха, отсасывать получившийся аэрозоль при помощи вентилятора и не переувлажнять поверхность газобетона.
Значительная себестоимость механической обработки изделий и высокая
энергоемкость процесса требует высокой культуры при транспортировании и
использовании таких изделий. Отсутствие подъездов, коммуникаций к возводимым
объектам и небрежное отношение к элементам из газобетона при их монтаже, часто
сводят на нет огромные усилия, затраченные на получение изделий высокого
качества.
5.6 Производственно - технологические расчеты
5.6.1 Расчет количества смесительного оборудования
. Зная емкость смесителя и время перемешивания, можно определить часовую производительность смесителя по формуле:
= 60/t * V, м3
где: t - время приготовления одного замеса, час; V - объем приготовленной массы за один замес.
Q = 60/3 * 0,613 = 12,26 м3
2. Находим установленную мощность:
Qуст = 12,26 * 255 * 8 * 2 = 50 020,8 м3 в год
Так как установленная мощность больше проектной, то находим коэффициент использования проектной мощности:
К = проектная мощность/установленная мощность = 50 000/50 000 = 1
3. Определив часовую производительность смесителя, можно подсчитать
количество смесителей по формуле:
П= Пч/Qч
где: Пч - производственная программа цеха в час, м3; Qч - часовая производительность смесителя, м3.
П = 12,25/12,26 = 1 → принимаем 1 смеситель.
Рассчитываем производственную программу по рассчитанной установленной
мощности.
Таблица 5.6.1.1. Уточненная производственная программа выпуска изделий.
|
Наименование изделия |
Выпуск изделия |
|||||||
|
|
В год |
В сутки |
В смену |
В час |
||||
|
|
м3 |
шт |
м3 |
шт |
м3 |
шт |
м3 |
шт |
|
Наружная стеновая панель из газобетона |
50 000 |
1 111 111,11 |
196,078 |
4 357,298 |
98,039 |
2178,64 |
12,255 |
272,33 |
.6.2 Формовочное отделение
.6.2.1 Расчет количества формовочного оборудования (форм)
Годовая производственная мощность агрегатно-поточной линии (поста) определяется по формуле:
Для газобетонного стенового блока размером 600×300×250
мм
Р = V · n · C ·
Коб. = 0,045 · 22 · 255 · 1 = 252,45 м3/год,
где: V - объем изделия (газобетона) в одной форме, м3;
n - число изделий в одной форме, шт;
C - количество расчетных рабочих суток в году, сут;
Коб. - коэффициент оборачиваемости форм принимается равным 1[47].
Потребное годовое количество форм определяется по формуле:
Для газобетонного стенового блока размером 600×300×250 мм
Nф 1 = ПМуст. /Р= 50 000/252,45 = 198 шт. в год,
где: ПМуст. - установленная годовая проектная мощность цеха, м3 в год;
Р- годовая производственная мощность агрегатно-поточной линии (поста), м3 в год.
Количество форм в обороте по установленной мощности бетоносмесительной
установки составило 198 штук в год.
.6.3 Расчет основных размеров рабочей камеры и количества автоклавов
Для определения размеров автоклава по заданной производственной мощности необходимо знать продолжительность рабочего цикла. В автоклавах под рабочим циклом понимают время от начала подготовки рабочего пространства до окончания выгрузки готовой продукции.
Весь цикл делится на периоды:
загрузки изделий в камеру;
закрывание крышек автоклава;
подъема давления пара (период подогрева);
выдержки под полным давлением (изотермическая выдержка);
выпуска пара (период охлаждения);
открывания крышек;
выгрузки готовых изделий;
чистки автоклава.
1. Продолжительность рабочего цикла автоклава:
τавт = τ1 +
τ2 + τ3 + τ4
где: τ1 - время подъема температуры; τ2 - время изотермической выдержки; τ3 - время снижения температуры; τ4 - вспомогательное время, включает 0,5 часа остывания после выпуска пара; 0,5 часа - для выгрузки и загрузки; 0,3-0,4 часа - для открытия и закрытия крышек.
Τавт = 1,5 + 8 + 2 + (0,5 + 0,5 + 1 + 0,5) = 14 часов.
2. Для расчета основных размеров следует рассчитать производительность автоклава за цикл.
Количество рабочих циклов автоклава в сутки рассчитывается по формуле:
Пц = 24/ τавт = 24/14 = 1,7 → 1 цикл
4. Расчет суточной производительности автоклава рассчитывается по
формулам:
Ус = У/(365 - 7) = 50 000/358 = 140 (м3/сут)
где: Ус = годовая производительность м3/в год; 7 - время планируемое на
ремонт автоклава, сут.
Дс = Ус/Уизд = 140/0,045 = 3111,11 (шт/сут)
5. Производительность автоклава за цикл рассчитывается в следующей
последовательности:
Уавт = Ус/Пц = 140/1 = 140 м3 /год
Давт = Дс/Пц = 3111,11/1 = 3111,11 штук/цикл принимаем 3 111
. Рассчитываем число вагонеток за цикл.
П = Уавт * m/Д ваг =
140*600/25000 = 3,36 штук принимаем 3 штуки
где: Дваг - грузоподъемность вагонетки, кг.
Длина автоклава 2100 мм. Размеры тележек 6300×2000 мм, следовательно, 3 тележки. Размеры изделий 600×300×250, следовательно, по длине 9 изделий, по ширине - 6, получаем 54 изделия на одну тележку и 54 * 3 = 162 изделия закладывается в автоклав за один цикл.
. Объем автоклава определяется по формуле:
= πd2/4 = 3,14*3,62/4 = 10,18 м3
. Коэффициент заполнения автоклава рассчитывается по формуле:
Кзапол = V2/V1 = 7,29/10,18 = 0,7
где: V2 - общий объем изделий в автоклаве
(162*0,045), м3; V1 - объем
автоклава, м3.
.7 Сводная ведомость производственного оборудования
Таблица 5.7.1. Сводная ведомость производственного оборудования
Комплектация завода для производства газобетонных блоков автоклавного твердения «СТАРТ-1»
|
№ |
Наименование |
Кол шт |
|
1. |
Шаровая мельница производительностью 8 т\час |
1 |
|
2. |
Шламбассейны 60м3 |
2 |
|
3. |
Ресивер шлама 3м3 |
2 |
|
4. |
Бункер песка 60м3 |
1 |
|
5. |
Конвейер ленточный для подачи песка шир.600мм; длина до15м |
1 |
|
6. |
Питатель дозирования песка в мельницу |
1 |
|
7. |
Силоса цемента и извести по 60 тонн каждый |
4 |
|
8. |
Трубопроводы для подачи вяжущих материалов |
60 м |
|
9. |
Компрессор винтовой 19,0 м3/мин |
1 |
|
10. |
Бункера цемента и извести по 25 тонн |
2 |
|
11 |
Весовые дозаторы для сыпучих материалов |
2 |
|
12 |
Весовые дозаторы для шлама |
1 |
|
13 |
Дозатор воды |
1 |
|
14 |
Смеситель для приготовления алюминиевой суспензии |
1 |
|
15 |
Шламопроводы диам. 159 |
40 м |
|
16 |
Газобетоносмеситель на 3,8 м3 |
1 |
|
17 |
Виброплощадка |
1 |
|
18 |
Конвейер для доставки поддонов и форм к постам длина до 25 м |
1 |
|
19 |
Бортоснастка |
20 |
|
20 |
Поддоны |
100 |
|
21 |
Посты горизонтальной, продольной и поперечной резки |
2 |
|
22 |
Передаточный мостик |
1 |
|
23 |
Автоклавы диам. 2,6 длина 32 м./п. |
2 |
|
24 |
Лебедка с блочками 1шт. |
1 |
|
25 |
Пост подготовки форм |
1 |
|
26 |
2 |
|
|
27 |
Траверса |
2 |
|
28 |
Загрузочный толкатель |
1 |
|
29 |
Захват для блоков |
1 |
Стоимость комплекта 197 100 000 тенге.
.8 Потребность в сырьевых материалах и полуфабрикатах
Расчет потребности сырья.
Расчет состава бетона (без добавка)
. Расчет удельной объем сухой смеси (W);
 =
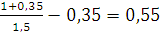
 = 0,35
 = 1,5
2. Расчет пористости (ПГ);
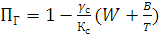 =
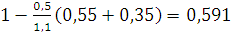
3. Расчет газообразователя (Рг);
 =
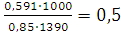
α = 0,85
К=1390
V=1000
4. Расчет сухого компонента (Рсух);
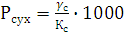 =
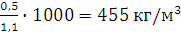
5. Расчет вяжущего вещества (Рвяж);
 =
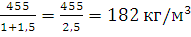 ;
Цемент - 60% -109,2 кг/м3
Известь - 40% -72,8 кг/м3
6. Расчет кремнеземистого компонента (Ркр);
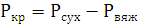 = 455 -
182 = 273 кг/м3
7. Расчет воды (Рвод);
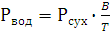 = 455·
0,35= 159,3 кг/м3
8. Расчет гипса (Рги);
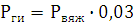 = 182·
0,03= 5,46 кг/м3
9. Расчет сульфонола (Рсу);
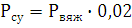 = 182·
0,02 = 3,64 кг/м3
10. Общий
182+273+0,5+3,64+5,46+159,3=623,9 кг/м3
Расчет состава бетона (с добавкой)
. Расчет удельной объем сухой смеси (W);