Материал: Проектирование предприятий АТ (МЕТОДИКА)
4 Технологический расчет производственных зон, участков и складов
4.1 Выбор и обоснование режима работы зон и участков,
методов организации ТО и диагностики ПС
Режим работ зон ТО и ТР характеризуется числом рабочих дней в году, числом смен и периодом их работы в сутки, а также распределением производственной программы по времени ее выполнения. Продолжительность работы зон зависит от суточной производственной программы и времени в течении которого может выполняться данный вид работ по ТО и ТР.
Режим работы участков диагностирования зависит от режима работы зон ТО и ТР. УчастокД – 1 обычно работает с зоной ТО – 1. Диагностирование Д – 1 после ТО – 2 проводят в дневное время. Участок Д – 2 работает в одну или в две смены. Суточный режим зоны ТР определяется видами и объемами работ ТР и составляет 1,2 иногда 3 смены, из которых в одну, обычно дневную смену работают все производственные - вспомогательные участки и посты ТР, в остальные смены выполняют постовые работы по ТР выявленных при ТО, Д, или по заявке водителя.
В зависимости от числа постов для данного вида ТО и уровня их специализации различают два основных метода организации работ по ТО и ТР, метод универсальных постов и метод специализированных постов.
Сущность метода универсальных постов
Все работы выполняются в полном объеме на одном посту группой исполнителей из рабочих различных специальностей или рабочих универсалов. Основной недостаток - затруднено применение высокопроизводительного оборудования, требуется большое его количество. Посты могут быть тупиковыми или проездными.
Сущность метода специализированных постов
Посты и рабочие на них специализируются по видам работ или по агрегатам, системам автомобиля. Это позволяет использовать менее квалифицированных рабочих с одновременным повышением качества работ, а также снизить потребность в однотипном оборудовании.
Метод специализированных постов может быть поточным или оперативно – постовым.
Поточный метод - все работы выполняются на нескольких специализированных постах, расположенных в определенной последовательности. Совокупность этих постов – линия обслуживания.
Поточный метод – применяют при выполнении условий
1. При суточной программе
N1c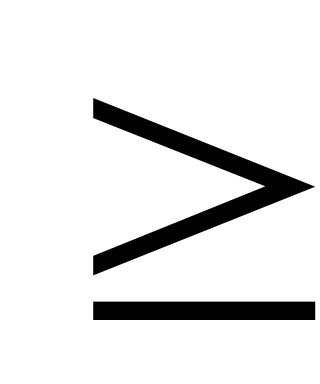 12…15
N2c 5…6
При меньшей программе ТО – 1 , и ТО – 2 проводятся на отдельных специализированных или универсальных постах.
2. При расчете числа рабочих постов
Х то-1, Хто-2 2 - для автомобилей поездов
Хто-2 4 - для автомобилей поездов
3. расчетное число линий обслуживания должно быть целым числом или меньше целого числа с отклонением не более 0,08 в перерасчете на одну линию
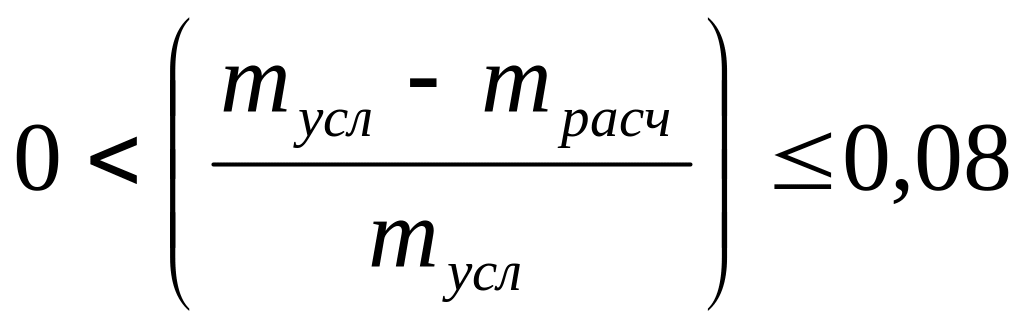 (41)
При соблюдении всех трех условий для зон ТО и ТР экономически целесообразным является поточное производство с применением конвейера или других механизмов для принудительного перемещения автомобилей. Если одно из условий не выполняется то применение конвейера или др. дорогостоящего оборудования не целесообразно, хотя принцип расположения постов в линии может соблюдаться как и при поточном методе.
Т.к. N1c = 6 > 12,
N2c = 2 < 6 то этот метод нецелесообрказен.
На данном предприятии будет целесообразно организовать прямоточные посты.
В соответствии с таблицей 2.7 режимы работ будут приняты:
ЕО: т.к. на данном предприятии ПС является общественным транспортом и
работает 365 дней в году, то согласно таблицы 2.7, зоны ЕОс и ЕОт работают так же, т.е. 365 дней в году в 3 смены по 8 часов в межсменное время.
ТО–1: работы выполняются в межсменное время, 255 дней, в 2 смены по 8 часов.
ТО–2: работы выполняются в дневное время, когда исправный ПС на линии, работуют 255 дней в 2 смены.
Д-1 и Д-2: работают 255 дней в году в 2 смены по 8 часов.
ТР - 255 раб. дней в году в 2 смены по 8 часов;
4.2 Расчет числа постов и линий для то и тр
Число работ зависит от вида, программы и трудоемкости воздействия, метода организации ТО и ТР, диагностирования автомобилей, а также от режима работ производственных зон. Посты рассчитываются для каждой группы технологически совместимого ПС.
Ri=(60*Тсм*с)/(Nic*φ) , где (42)
Ri - интервал времени между выпуском двух последовательно обслуженных автомобилей из данной зоны.
Тсм - время смены;
Nic - суточная производственная программа;
Φ - коэффициент неравномерности поступления автомобилей на посты ТО. См. табл. 3.1 [1];
c– число смен;
Такт поста – интервал времени между двумя последовательно обслуженными на данном посту автомобилями, определяются по формуле
τ=(60*ti/Рп)+tп, где (43)
ti - скорректированная трудоемкость работ вида обслуживания на посту, из табл. формы 1;
Рп - число рабочих, одновременно работающих на посту, по табл. 3.2;
tп - время, затраченное на перемещение автомобиля при установке его на пост и съезд с поста принимается 3 мин;
Для постов ЕО
REOc=(60*8*3)/(123*1,25)=9,4 мин;
REOт=(60*8*1)/(9*1,25)=128 мин;
τЕОс=(60*1/2)+3=33 мин;
τЕОт=(60*0,5/2)+3=18 мин;
Для постов ТО:
Rто-1=(60*8*2)/(6*1,13)=141,6 мин;
Rто-2=(60*8*2)/(2*1,15)=424,8 мин;
τто-1=(60*34,875/3)+3=700,5 мин;
τто-2=(60*139,5/3)+3=2793 мин;
Для постов Диагностики
RД1=(60*8*1)/(8*1,25)=48 мин;
RД2=(60*8*1)/(2*1,25)=192 мин;
Для постов ТР
τтр=(60*12,9735/2)+3=392,2 мин;
Тогда число отдельных постов будет равно
\Для ЕО и ТО – 1
Хi=τi /Ri (44)
XЕОс=33/9,4=3,5;
XЕОт=18/128=0,14
Совмещаем посты ЕОс и ЕОт в одну зону и принимаем 4 поста.
Xто-1=700,5/141,6=4,95
Принимаю 5 постов.
Для ТО–2
Хi=τi /(Ri*η), где (45)
η- коэффициент использования рабочего времени поста принимаем 0,85;
Xто-2=2793/(424.8*0.85)=7.74
Принимаю 8 постов.
Расчет числа постов ТР производим по формуле
Xтр=(Ттр г*φ*ктр)/(Дрг*Тсм*с*ηп*Рп) , где (46)
Ттр г - годовой объем работ, выполняемых на постах ТР;
Дрг- число рабочих дней в году, по табл. 3.1;
Тсм- продолжительность смены;
XТР=(44104.445*1,13*0,55)/(255*8*2*0,85*2=3,95;
Принимаю 4 поста.
XДi=ТД-1г/(Дрг*Тсм*с*ηп*Рп) (47)
XД-1=5268,59/(255*8*2*0,7*2)=0,92;
Принимаю 1 пост.
XД-2=5727,54/(255*8*2*0,7*2=1,0
Принимаю 1 пост.
Результаты расчетов свидем в таблицу 14
Таблица 14- Число отдельных постов
-
Наименование зоны
Число постов
ЕО
4
ТО-1
5
ТО-2
8
Диагностика
2
ТР
4
Распределение работ ТР по постам:
- регулировочные, разборочно – сборочные 2 поста;
- Сварочные, жестяницкие,окрасочный,деревообрабатывающий 1 пост;
- Шиномонтаж, вулканизация 1 пост;
Проведем распределение регулировочных и разборочно – сборочных постов ТР по их спецификации
1 пост – двигатель, его узлы, системы питания и электрооборудование, универсальный (ремонт кабины и кузова);
1 пост – трансмиссия, ходовая часть, перестановка колес, тормоза, рулевое управление.
4.3 Определение потребности в технологическом оборудовании
Технологическое оборудование – это оборудование, необходимое для выполнения работ на агрегатном участке. К нему относятся стационарные и переносные стенды, станки, приборы, приспособления и производственный инвентарь (верстаки, стеллажи, столы).
По производственному назначению технологическое оборудование делится на группы:
- станочное;
- демонтажно – монтажное;
- подъемно – осмотровое;
- складское;
- специальное;
- общего назначения;
Количество производственного инвентаря рассчитывается по числу производственных работающих в наиболее загруженную смену.
Количество складского оборудования определяется номенклатурой и объемом складских запасов.
Для данной курсовой подбирается оборудование для агрегатного участка. Данные подбора сведены в таблицу 15.
Таблица 15.-Технологическое оборудование
Поз. |
Наименование.
|
Кол-во. |
Тип, модель |
Размеры, мм. |
Площадь мм2 |
1 |
Верстак слесарный |
4 |
Собств. изгот. |
2000*800 |
1600000 |
2 |
Стеллаж для деталей |
4 |
Собств. изгот. |
1500*400 |
600000 |
3 |
Стенд для ремонта КПП автобусов IKARUS |
2 |
Р208 |
1000*485 |
485000 |
4 |
Стенд для разборки и сборки сцепления автобусов IKARUS |
1 |
Р-731 |
800*800 |
160000 |
5 |
Стенд для ремонта редукторов |
1 |
Собств. изгот. |
492*400 |
196800 |
6 |
Стенд для испытания насосов гидроуселителя руля |
1 |
2316 |
800*800 |
160000 |
7 |
Стеллаж для инструмента и приспособлений |
|
Собств. изгот. |
1600*800 |
12800000 |
8 |
Стенд для испытания КПП |
1 |
Собств. изгот. |
3260*800 |
26080000 |
9 |
Ларь для обтирочных материалов |
|
Собств. изгот. |
520*400 |
208000 |
10 |
Пожарный щит |
1 |
Собств. изгот. |
|
|
11 |
Ларь для метоллолома |
1 |
Собств. изгот. |
1600*600 |
960000 |
12 |
Пресс гидравлический |
1 |
2135 |
1000*1000 |
1000000 |
13 |
Электрозаточной станок |
1 |
ЭЗС-2 |
800*600 |
480000 |
14 |
Ящик с песком |
1 |
Собств. изгот. |
480*480 |
230400 |
15 |
Умывальник |
1 |
Собств. изгот. |
480*300 |
144000 |
Общая площадь |
43664200 |
||||