Дипломная (вкр): Проектирование предприятия по производству железобетонных дорожных плит
Служба контроля качеством на производстве осуществляется:
) Отделом технического контроля (ОТК) завода, на который возлагается выполнение текущего пооперационного контроля за соблюдением установленных технологических режимов и правил производственного процесса, за качеством готовой продукции;
) Лабораторией завода, на которую возлагается контроль за качеством исходных материалов и полуфабрикатов, применяемых на всех технологических переделах производства, а также за качеством бетона в готовых изделиях.
На проектируемом предприятии осуществляется входной, операционный и приемочный контроль.
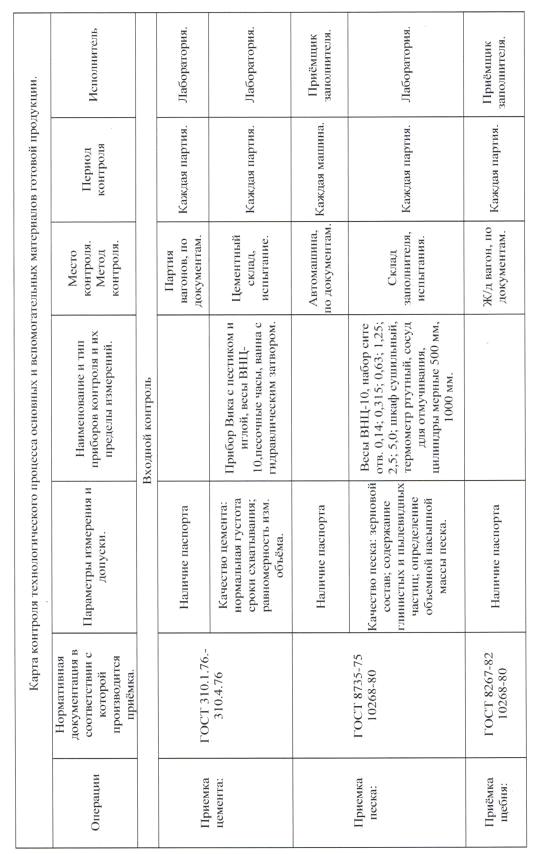
Под входным контролем понимается контроль продукции, поступившей к потребителю и предназначенный для использования при изготовлении. Входному контролю подлежат материалы, используемые для приготовления бетона, арматурных изделий и закладных деталей, комплектующие элементы и отделочные материалы.
Операционный контроль - это контроль продукции или технологического процесса, осуществляемый во время выполнения определенных операций или после их завершения.
Приемочный контроль - это контроль готовой продукции, по результатам
которого принимается решение о ее пригодности и поставке потребителю. Задачей
приемочного контроля сборных железобетонных конструкций является установление
соответствия качественных показателей готовых конструкций требованиям
Государственных стандартов и проекта конструкции. Качество не может быть
оценено только на основании измерений, проводимых на готовых конструкциях,
поэтому приемочный контроль железобетонных конструкций подразумевает испытания
и измерения готовых железобетонных конструкций и обобщение данных входного и
операционного контроля.
Таблица 3.7.
Карта контроля технологического процесса
3.10 Расчет складов сырья, полуфабрикатов и
готовой продукции
В соответствии с принятым режимом работы, нормами запасов, суточными расходами материалов определяю вместимость и типы складов цемента, заполнителей, арматурной стали и готовой продукции.
В зависимости от требуемой вместимости склада, условий территории и
климата района принимаю тип склада, его приемные устройства, внутрискладские
транспортные устройства, способы подачи материалов со склада на пункт
потребления.
3.10.1 Расчет и проектирование склада заполнителей
Принимаю эстакадно-траншейный штабельный склад заполнителей. Загрузка заполнителей осуществляется сверху системой ленточных конвейеров и сбрасывающей тележкой. Забор материала осуществляется снизу через ленточный конвейер, размещенный в подземной подштабельной галерее. Разгрузка заполнителей осуществляется на точечных разгрузочных пунктах, оборудованных приемным бункером, ленточным питателем, бурорыхлительной машиной и лебедкой. Количество рабочего и обслуживающего персонала - 9 чел.
Годовая потребность производственного предприятия в мелком и крупном заполнителях определяется на основе подбора состава бетонной смеси по нормам технологического проектирования.
Определение производственных запасов заполнителей, м, производится по
формуле:
для щебня Q1 = П·Z1·N·1,02/365
для песка Q2=П·Z2·N· 1,02/365
- средний расход соответственно щебня (Z1) и песка (Z2), принимаю в соответствии с нормативным расходом заполнителей Z1 =0,9 Z2=0,45;- запас заполнителей, т. к на данное предприятие заполнитель доставляется железнодорожным транспортом, принимаем N = 10 суток;
П - годовая производительность завода, м3 ;
,02 - коэффициент, учитывающий потери при разгрузке и транспортных операциях;
- расчетный годовой фонд времени работы оборудования, сут.
Производственный запас щебня - 1685 м3.
Производственный запас песка - 843 м3.
Полный запас заполнителей на складе - 2528 м3
Объем штабеля заполнителя V, м³, рассчитываю по формуле(для кругового конуса):
=πH³/3tg²φ
высота штабеля (для песка принимаю 8м, для щебня 7 м),
φ - угол естественного откоса материала (песок - 40º, щебень -15 º)
Площадь склада F, м², определяю по формуле:
=Am,
Где А - количество штабелей, А=Q/V;площадь основания штабеля.
Для кругового конуса диаметр основания D=2H/tgφ.
Объем песка Vп = 430 м³.
Объем щебня Vщ = 490 м³.
Количество штабелей для песка 2 штуки, для щебня 4 штуки.
Полезная площадь склада заполнителей B=1170 м².
Общая площадь склада F1=BKn=1170*1,5=1755 м².
Принимаю склад размером 60х30 м.
3.10.2 Расчет ёмкости склада цемента
Определение запаса цемента на складе производят по формуле:
С = П·С1·3Ц·1,01/365·0,9
П - годовая производительность завода, м3;
С1-средний расход цемента на 1 м3 изделий, принимаю на основании таблицы "Нормы расхода цемента" C1 = 400кг/м3;
Зц - запас цемента, в связи с тем, что цемент, будет транспортироваться железнодорожным транспортом, принимаю
Зц =10 суток;
,01 - коэффициент, учитывающий потери при разгрузке и транспортных операциях;
,9 - коэффициент заполнения силосов;
- расчетный годовой фонд времени работы оборудования, сут.
Запас цемента на складе С=824000кг (824т).
Число силосов для хранения цемента на данном предприятии, производительностью 67000 м3 /год, принимаю равное N = 4,
Емкость каждого силоса определяют по формуле, кг:
В=С\ N где
С - требуемый запас цемента на складе, кг;- число силосов, шт.
Ёмкость каждого силоса B = 206000 кг(206т).
3.10.3 Расчет и проектирование склада арматуры
Определение суточной потребности в арматурной стали каждого вида, т,
исходя из чертежей изделий, производят по формуле:
А=Ас·М·1,04
АС - суточная производительность железобетонных изделий, м3;
М - потребность арматурной стали на одно изделие, т;
,04 - коэффициент потерь.
А=271,3·0,057·1,04=15,8
Определение площади для складирования арматурной стали, м, производят по
формуле:
П= А·Т·2,5/М1
Т - срок хранения арматурной стали на складе, принимаю Т =25 суток;
,5 - коэффициент, учитывающий проходы при хранении арматуры на стеллажах и в закрытых складах;
М1 - масса стали, по нормам на 1м2
П=15,8·25·2,5/3,2=309 м2
Площадь склада арматурной стали - 309 м2
3.10.4 Расчет и проектирование арматурного цеха
Часовая потребность в комплектующих арматурных элементов определяют в
зависимости от объема выпуска изделий формовочным цехом:
Пч = Пгод/Вр·Б, где
Пгод-годовой объем изделий, м3 .
Вр -расчетный фонд времени (час).
Б - объем базового изделия (м3).
Пч = Пгод/Вр·Б = 67000/(3952·1,63) =
10,4 кг/ч
Организационная производительность машин.
Порг = Пмаш·Корг
Пмаш - производительность машины.
Корг - коэффициент организации процесса
Правильно-отрезной станок СМЖ 357
Пмаш = 63 м/мин
Корг =0,7
Порг = 63·0,7 = 44,1 м/мин
Сварочная машина К-724
Пмаш = 63 м/мин
Корг = 0,85
Порг = 63·0,85 = 53,5 м/мин
Всего сеток в рулонах 2487,8 т/год.
Данный цех располагается в унифицированном пролете 96x48 м и условно разделен на 2 отделения.
Заготовительное, в котором производится резка, контактная сварка и гибка стержневой и проволочной арматуры, заготовка закладных деталей.
Сварочное, где изготавливаются сетки на многоточечных и одноточечных
станках, привариваются анкеры и закладные детали и т.д.
3.10.5 Расчет и проектирование бетоносмесительного цеха
Определение часовой производительности бетоносмесительного цеха, м3/ч:
Пч =P·1,4·1,2/247·M
- годовая производительность завода, м3, Р=67000 м3 ;
,4 - коэффициент часовой неравномерности работы;
,2 - коэффициент запаса мощности;
- число рабочих дней в году;- число рабочих часов в сутки. M=16ч.
Часовая производительность бетоносмесительного цеха:
Пч = 28, 5 м3 /час;
Определение часовой производительности смесительных машин, м3/
час:
Пч.м=Б·В·Чз·0,001 , где
Б - вместимость смесительного барабана по загрузке, Б=750 дм3;
В - коэффициент выхода бетонной смеси;
Чз - число замесов.
Часовая производительность бетоносмесительной машины:
Пч.м = 15м3/час;
Плотность бетона = более 2400 кг/м3;
Вид смеси: Бетонные смеси для тяжёлого бетона;
Тип смесителя: Принудительного действия;
Коэффициент выхода бетонной смеси = 0,67;
Число замесов =30.
Требуемое количество бетоносмесительных машин:
А=Пч/Пч.м=1,9
Количество бетоносмесительных машин = 2 шт;
По данным расчёта можно принять типовую (высотную) секцию,
автоматизированную с двумя смесителями по 750л.
3.10.6 Расчет площади склада готовой продукции
Определение вместимости склада готовой продукции, м, производится по формуле:
=B1·T. где
1 - суточный объём готовых изделий, м3,B1= 271,2
Т - продолжительность хранения, принимаю Т = 10 суток.
Вместимость склада готовой продукции В=2712
Определение площади склада готовой продукции, м2, производят
по формуле:
П=В·К1·К2/В2
1- коэффициент, учитывающий площадь склада на проходы и проезды, K1 = 1,5;
К2-коэффициент, учитывающий увеличение склада при применении различных кранов. К2 = 1,3 для мостовых кранов;
В2-нормативный объём изделий, допускаемый на 1 м2 площади (в горизонтальном положении В2=1,5).
П= 2712·1,5·1,3/1,5 = 3530 м2
Раздел 4. Архитектурная часть
.1 Решение генерального плана
Генеральный план завода дорожных плит мощностью 67000 м3 в год разработан по СниП П-89-80 «Генеральные планы промышленных предприятий. Нормы проектирования».
Генеральный план промышленного предприятия - это проект расположения всех зданий, сооружений инженерных сетей, автомобильных дорог и железнодорожных путей, обеспечивающий эффективную деятельность намеченного к строительству предприятия.
В основу проектирования генерального плана закладывается:
принцип прямоточности технологического процесса;
компактность планировочных решений, обеспечивающая использование минимальной территории под застройку, минимальная протяженность инженерных и транспортных коммуникаций;
обеспечение безопасности условий труда и перемещения работающих по территории.
Завод дорожных плит строится в пос. Волжский Самарской области. Расположение зданий и сооружений относительно стран света и преобладающего направления ветров обеспечивает наиболее благоприятные условия для естественного освещения и проветривания помещений.
В целях предельного сокращения вредных воздействий на природу и микроклимат города при размещении основных объектов завода учитывалась характерная для данного региона роза ветров. В соответствии с санитарными нормами санитарная зона установленная вокруг завода в пределах 300 м. Длительность проезда при этом от жилых домов до предприятия не превышает 30 минут.
В состав завода входят: цеха основного производства, бетоносмесительный цех, склады цемента, заполнителей, арматуры, готовой продукции, вспомогательных материалов, административно-бытовой корпус (АБК).
Территория предприятия, как правило, состоит из следующих зон: производственной (включает все производственные здания основного и подсобного назначения), складской зоны, энергетических сооружений, предзаводской площадки.
В предзаводской зоне расположен АБК и автостоянка для рабочего и обслуживающего персонала.
В производственной зоне находится главный корпус, бетоносмесительный узел, сооружения водоснабжения и канализации. Бетоносмесительный цех расположен с восточной стороны главного корпуса.
В складской зоне расположены склады цемента, заполнителей, готовой продукции.
Пролет склада готовой продукции расположен перпендикулярно к пролетам основного корпуса и оснащены мостовыми кранами. Склад готовой продукции предназначен для хранения и выдачи потребителям готовой продукции, которая отгружается на железнодорожный транспорт и автотранспорт.