Дипломная (вкр): Проектирование предприятия по производству железобетонных дорожных плит
Марки по прочности при изгибе Р40, по прочности на сжатие М400. Коэффициент вариации бетона по прочности высшей категории качества должен быть не более 9%. Бетонная смесь для дорожных плит должна иметь следующие характеристики: водоцементное отношение В/Ц < 0,4, водопоглощение по массе не более 5 %, жесткость 20 с, количество вовлечённого воздуха не более 4..5%.
Цемент
При изготовлении изделий, в качестве вяжущего для приготовления бетонных смесей применяют цемент марки ЦЕМ I32,5 Н ДО ГОСТ 31108-2003 с содержанием трехкальциевого силиката (CзS) - 55-60% и трехкальциевого алюмината (СзА)-до 7%. Нормальная густота ПЦ - 22-27%. Сроки схватывания цемента: начало не ранее 55 мин, конец - не позднее 3,5 ч. с момента затворения водой. Удельная поверхность цемента 3500 м2/кг. Тонкость помола: через сито №008 проходит не менее 91% общей массы цемента. Предел прочности при сжатии в 28 суток не менее 52 МПа.
Начало схватывания цемента должно наступать не ранее 45 минут, а конец схватывания не позднее 12 часов от начала затворения цемента водой. Тонкость помола должна быть такой, чтобы сквозь сито с сеткой № 008 по ГОСТ 6613-86 проходило не менее 85% от массы пробы. Удельная поверхность цемента должна быть 2800... 3200 см2/гр.
Химический анализ клинкера проводят по методике, регламентированной ГОСТ 5382-91.
Цемент должен также удовлетворять требованиям ГОСТ 30515-97. Цемент поступает по железной дороге.
Мелкий заполнитель
Мелким заполнителем для бетона является естественный кварцевый песок или полевошпатовый, а так же искусственный из твёрдых дробленных каменных пород соответствующий требованиям ГОСТ 8736-93. Песок имеет объёмную массу 1,56 г/см3. По гранулометрическому составу и количеству примесей должен отвечать требованиям ГОСТ 26633-91. Зерновой состав песка должен соответствовать следующим требованиям: полный остаток на контрольных ситах в % по массе:
5,0-0%;
2,5-20%;
1,25-15...45%;
0,63-35...70%;
0,315-70...90%;
0,14-80... 100%.
Проход через сито № 014 - 10...0%. Модуль крупности 2,2.
Истинная плотность 2650 кг/м3
Наличие в песке зёрен гравия или щебня размеров более 10 мм не допускается, а зерен размером от 5 мм до 10 мм должно быть не менее 5% по массе. Количество примесей ограничено по ГОСТ 8267-93. Содержание в песке зёрен, проходящих через сито с сеткой № 014 не должно превышать 10% по массе. При этом количество пылевидных частиц, илистых и глинистых частиц, определяемых отмучиванием, не должно превышать 5% по массе. В песке на должно быть комков глины, суглинка и посторонних включений ГОСТ 26633-91, ГОСТ 8735-88.
Крупный заполнитель
В качестве крупного заполнителя используют щебень. Величина зерен крупного заполнителя, не более 20 мм. Должен удовлетворять требованиям ГОСТ 8267-93, ГОСТ 8269.1-97, ГОСТ 8269.0-97, ГОСТ 26633-91.
Плотность щебня - 1480 кг/м3 , истинная плотность- 2610 кг/м3 . Щебень поступает по железной дороге с дробильно-сортировочного завода.
Вода
Вода для затворения применяется в соответствии с ГОСТ 23732, которая имеет показатель рН не менее 4 (т. е. некислую, не окрашивающую лакмусовую бумажку в красный цвет). Вода не должна содержать сульфатов более 2700 мг/л и всех солей не более 5000 мг/л. Воду перед использованием проверяют в лаборатории.
Добавка
Для повышения подвижности и текучести бетона, а также для уменьшения расхода цемента применяется химическая добавка - суперпластификатор С-3 на основе нафталинсульфокислоты в соответствии с ТУ 5870-004-46849456-04.
Арматура и закладные детали
Для арматурных сеток применяется современная композиционная полимерная арматура периодического профиля АКП по ГОСТ 31938-2012 «Арматура композитная полимерная для армирования бетонных конструкций. Общие технические условия».АКП должна изготовляться по технологической документации, утвержденной в установленном порядке.
АКП должна изготовляться из термореактивной смолы и содержать обязательный непрерывный армирующий наполнитель в количестве не менее 75% по массе.
При применении АКП должны соблюдаться требования ГОСТ 17.2.3.02 по охране окружающей среды.
Для петлей гладкая арматура класса А240 (ГОСТ 5781).
Смазка для форм
Смазку на поверхность форм наносят различными
распылителями, а в тех местах, где неудобно их использовать, применяют
различные механизмы. В качестве смазки для
форм используется смазка на основе пасты ОПЛ которая соответствует ТУ
18-16-204-78. В качестве смазки можно применять водоэмульсионную смазку ОЭ-2, которая состоит из эмульсии марки ЭКС
кислой, синтетической. Они наиболее стойки и экономичны. Смазку готовят
в соответствие с ГОСТ 6243-75.
3.4 Расчет состава сырья на 1
м3 бетонной смеси
Исходные данные для расчета состава бетона:
Бетон дорожный.
Класс бетона ВЗО (М400).
Активность цемента- 400
Содержания С3А - не более 5%
Истинная плотность цемента - 3,1 г/см3
Насыпная плотность цемента -1,1 г/см3
Крупный заполнитель - щебень гранитный
Истинная плотность щебня - 2,61 г/см3
Насыпная плотность щебня - 1,48 г/см3
Наибольшая крупность - 20 мм
Мелкий заполнитель - кварцевый песок.
Вид песка - средний
Истинная плотность песка - 2,65 г/см3
Насыпная плотность песка -1,56 г/см3
Качество заполнителей - высококачественный.
Химическая добавка - «Суперпласт С-3»
Содержание добавки в процентах от массы цемента - 0.5%
Плотность 50-% раствора добавки- 1,17 г/см3
Жесткость бетонной смеси - Ж20.
Полученный состав бетона:
Расход воды - 125 л
Расход воды с учетом влажности заполнителя - 46 л
Расход цемента - 219 кг
Расход добавки - 1,1 кг (3,2 л)
Расход песка - 786 кг
Расход песка с учетом влажности - 825 кг
Расход щебня - 1325 кг
Расход щебня с учетом влажности - 1365 кг
В/Ц - 0,57
Ср. плотность бетонной смеси 2534 кг/м³
Таблица 3.5.
Расходы сырьевых материалов
|
Наименование |
Размер |
Расход материалов |
||||
|
|
|
на 1 м3 |
в час |
в смену |
в сутки |
в год |
|
Цемент |
т |
0.219 |
3,8 |
30,5 |
60,9 |
15043,2 |
|
Вода |
л |
0.046 |
0,8 |
6,4 |
12,8 |
3159,8 |
|
Песок |
т |
0.825 |
14,3 |
114,7 |
229,4 |
56669,4 |
|
Щебень |
т |
1.365 |
23,7 |
189,8 |
379,6 |
93762 |
|
Добавка Суперпласт С-3 (50% раствор) |
л |
3.2 |
55,6 |
445 |
889,9 |
219808,4 |
Цемент:68690,1·0,219=15043,2 т. в год
Песок: 68690,1·0,825=56669,4 т. в год
Вода: 68690,1·0,046=3159,8 литра в год
Щебень: 68690,1·1,365=93762 т. в год
Добавка: 68690,1·3.2=219808,4 литра в год
3.5 Обоснование выбора способа производства
В настоящее время для изготовления железобетонных дорожных плит применяется следующие технологические схемы производства: стендовая, поточно-агрегатная и конвейерная.
При стендовом способе производства изделия, находясь в стационарных формах, в течение всего производственного цикла остаются на месте, а технологическое оборудование для выполнения отдельных операций по укладке арматуры, бетонной смеси и уплотнения перемещается последовательно от одной формы к другой.
Высокий экономический эффект стендовый способ дает при изготовлении длинномерных железобетонных изделий значительных размеров. По стендовой технологии изготовляют также объемные элементы зданий и санитарные узлы полной заводской готовности.
Особое значение стендовый способ производства приобрел при массовом изготовлении изделия в кассетах. При этом способе производства изделия получают в вертикальных формах-кассетах, представляющих ряд отсеков, образованных стальными, прочно укрепленными стенками и перегородками. На кассетной установке осуществляется полностью весь цикл производства тонкостенных изделий, т. е. укладка арматуры, укладка и уплотнение бетонной смеси и твердение.
Отличительной особенностью стендовой технологической схемы является относительно небольшие капитальные затраты и возможность быстрой организации производства сборных железобетонных панелей. Главным недостатками указанной технологии является то, что при ее применении требуются большие производственные площади и относительно высокие трудовые затраты для изготовления конструкций. В связи с этим стендовый способ производства в настоящее время применяется в основном для изготовления крупногабаритных и сложных по форме изделий.
Поточно-агрегатный способ производства состоит в том, что все выполняемые операции по изготовлению изделия: очистка и смазка форм, укладка арматуры и бетонной смеси, твердение и распалубка, выполняются на специальных постах, образующих поточную технологическую линию. При этом форма с изделием последовательно перемещается (с помощью крана) от поста к посту с различными интервалами времени, в зависимости от продолжительности той или иной операции на данном посту.
Основное преимущество поточно-агрегатного способа производства- в универсальности основного технологического оборудования, что позволяет при незначительной затрате средств и времени, связанных с изготовлением лишь новых форм, переходить на выпуск нового вида изделий. Этот способ производства железобетона получил в нашей стране наибольшее распространение и весьма экономически целесообразен для заводов с широкой номенклатурой изделий.
Конвейерный способ производства характеризуется расчленением производственного процесса по отдельным технологическим операциям, выполняемых последовательно на отдельных постах, расположенных последовательно вдоль конвейера, принудительно перемещаемых от поста к посту.
Таким образом изготовляемые изделия движутся с заданным ритмом от одного поста конвейера к другому, а обрабатывающие машины остаются на своих постах.
Гидротермальная обработка бетона осуществляется в тоннельных камерах непрерывного действия. Ритм работы конвейера строго связан с циклом термо-влажностной обработкой.
В сравнении с поточно-агрегатной конвейерный способ производства является более экономичным по величине трудовых затрат благодаря высокой степени механизации и автоматизации всех технологических процессов.
Сооружение заводов по конвейерной схеме производства требует больших капиталовложений и связано с более длительными сроками строительства, чем при сооружении заводов с поточно-агрегатной схемой производства. При конвейерной схеме себестоимость продукции ниже а, следовательно, срок окупаемости завода будет меньше.
Конвейерный способ производства экономически целесообразен при выпуске однотипных изделий на заводах большой мощности.
Основываясь на преимуществах и недостатках
вышеперечисленных способов производства
выбираю наиболее оптимальный способ производства дорожных плит -
конвейерный способ.
3.6
Описание технологической схемы
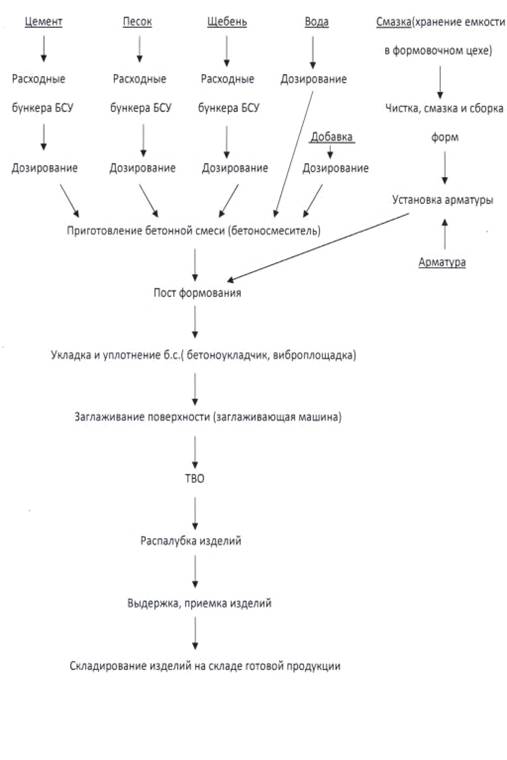
Общая технологическая схема завода
Складирование заполнителей осуществляется в закрытом эстакаднотраншейном штабельном складе. Цемент хранится в силосных банках. Разгрузка и транспортирование цемента на складе осуществляется пневмотранспортом. Арматура поступает на завод автотранспортом. Арматуру складируют на полузакрытом (под навесом) складе арматуры.
Заполнители для приготовления бетонной смеси поступают в БСУ со штабельно-траншейного закрытого склада заполнителей по системе ленточных конвейеров, расположенных в закрытой наклонной галереи. Цемент поступает пневмотранспортом. Вода подается по системе городского водопровода. Очистка воздуха от пыли осуществляется циклонами, рукавными и электрофильтрами. Химическая добавка -поступает в БСУ в бочках.
Арматура для железобетонных изделий поступает в арматурный и формовочный цех на специальных тележках по внутризаводскому узкоколейному железнодорожному пути.
Композитная арматура, поступающая в прутках режется на мерные длины на отрезном станке СМЖ-175А. Сетки вяжутся работниками цеха вручную при помощи крюков для вязки арматуры на рабочих столах длиной 8м. Для приема готовых сеток установлено 2 стола длиной по 2 м.
Бетонная смесь подается в формовочный цех специальным раздаточным бункером. Пар подается в щелевую камеру из котельной по системе паропроводов. Смазка для смазки форм подается с узла для приготовления эмульсионной смазки расположенном в формовочном цехе.
Изготовление изделий на конвейере ведется в формах вагонетках, которые, передвигаются по ходу производства по рельсовому пути. Каждая вагонетка имеет гладкую поверхность, которая используется, как днище формы для установки бортовой оснастки.
Формовочная линия конвейера делится на отдельные операционные посты, оснащенные специализированным стационарным оборудованием. Характер движения конвейера пульсирующий. Ритм конвейера - 20 мин. Во время остановки на всех операционных постах выполняются соответствующие операции (распалубка, очистка и смазка форм, укладка арматуры, укладка бетонной смеси, выдержка, тепловая обработка и т.д.) после чего конвейер передвигается на длину одной формы, затем снова остановка, снова движение и т.д. По окончанию формования на конвейере формы-вагонетки проезжают в камеру пропаривания, расположенную параллельно конвейеру.
На конвейере прогрева изделия в формах передвигаются с очень малой скоростью, проходя весь путь за 14 ч, а за этот период набирают необходимую прочность. По окончании пропаривания изделие выходит с противоположной стороны камеры, затем происходит распалубка и форма-вагонетка опять подается на конвейер.
На склад готовой продукции изделия поступают на самоходной тележке. Изделия хранят на складе, оборудованном мостовыми кранами и имеющим подъездные пути. Плиты хранятся в рабочем положении. Между плитами должны быть уложены деревянные прокладки прямоугольного сечения толщиной не менее 30 мм. Прокладки под нижний ряд плит следует укладывать по плотному, тщательно выровненному основанию. Прокладки всех вышележащих плит должны быть расположены по вертикали одна под другой вблизи монтажных петель.
Дорожные плиты укладываются в
штабеля высотой до 2,5 м с прокладками. При хранении плиты должны быть рассортированы по маркам. На боковой грани каждой плиты должно быть
нанесено несмываемой краской: краткое наименование предприятия-изготовителя,
марка панели, дата изготовления, штамп ОТК, масса изделия.
3.7 Расчет и подбор
технологического оборудования
Расчет конвейерной линии
Производительность конвейерной линии шагового действия
рассчитывается по формуле:
П = 60·Н·С·V/ТР, где
Н - количество рабочих часов в сутки, ч
С - количество рабочих дней в году, сут.
V - средневзвешенный объем одного формуемого изделия, м3
Тр - цикл (ритм) работы конвейера, определяется по длительности операции на посту укладки и уплотнения бетонной смеси.
П = 60·16·247·1,63/20=19325,3 м3/год.
Требуемое количество конвейерных линий определяется по формуле:
=ПГ/П=67000/19325,3 =3.47
Принимаю 4 конвейерных линии.
Количество форм на линии определяется по формуле:
Ф =1,05(60* Т0/ Тр
+1 + Кп +1), где
Т0-время тепловой обработки, ч.
Кп - количество постов на конвейере.
Ф=1,05(60·9,5/20+1+9+1)=20 шт
Общее количество форм 4·20 = 80 шт.
Принимаю 80 форм-вагонеток.
Технологический расчет щелевой пропарочной камеры
Количество щелевых камер
рассчитывается по формуле:
М=60·Ткф/Кисп·Кф·Чя·Тр,
где
Ткф - время пребывания форм в камере, ч.
Кисп - коэффициент использования объема камер