Дипломная (вкр): Проектування ремонтного заводу, що спеціалізуються на капітальному ремонті екскаваторів ЕО 4124
Проектування ремонтного заводу, що спеціалізуються на капітальному ремонті екскаваторів ЕО 4124
Зміст
ВСТУП
. ПРОЕКТНА ЧАСТИНА
.1 Призначення ремонтного заводу
.2 Технологічний процес капітального ремонту
.3 Режим роботи ремонтного заводу
.4 Розрахунок річної виробничої програми і трудомісткості ремонтного заводу
.5 Розрахунок кількості виробничих робітників
.6 Розрахунок виробничих площ
.7 Розрахунок кількості робочих місць і обладнання
.8 Основні будівельні вимоги
. ТЕХНІЧНА ЧАСТИНА
.1 Призначення дільниці
.2 Режим роботи дільниці
.3 Річна виробнича програма і трудомісткість робіт на дільниці
.4 Розрахунок кількості робітників
.5 Розрахунок кількості робочих місць і обладнання
.6 Розрахунок виробничої площі дільниці
.7 Розрахунок енергетичних потреб
.8 Підйомно-транспортні засоби
.9 Основні будівельні вимоги
. ТЕХНОЛОГІЧНА ЧАСТИНА
.1 Призначення і умови роботи деталі
.2 Складання плану операцій
.3 Вибір обладнання пристроїв і інструменту
.4 Розрахунок і вибір режимів обробітку
.5 Розрахунок технічних норм часу
.6 Розробка технологічних документів
. КОНСТРУКТОРСЬКА ЧАСТИНА
.1 Призначення пристрою
.2 Робота пристрою
. ОРГАНІЗАЦІЙНА ЧАСТИНА
.1 Техніка безпеки, охорона праці та промислова санітарія
.2 Пожежна безпека
.3 Електробезпека
.4 Екологічна безпека
.5 Наукова організація праці та технічна естетика
. ЕКОНОМІЧНА ЧАСТИНА
.1 Розрахунок вартості основних фондів
.2 Розрахунок зарплати основних робочих
.3 Витрати на запасні частини і матеріали
.4 Цехові накладні витрати
.5 Розрахунок оборотних засобів підприємства
.6 Розрахунок доходу дільниці
.7 Розрахунок техніко-економічних показників дільниці
СПИСОК ВИКОРИСТАНОЇ ЛІТЕРАТУРИ
Вступ
Сучасний парк машин постійно поповнюється машинами нової конструкції, збільшується їх кількість та потужність. Однак на утримання парку машин у технічно справному стані, що забезпечує ефективний технологічний процес витрачаються значні кошти. Ускладнення конструкцій машин спричинює збільшення обсягу робіт на технічне обслуговування і ремонт. Економія паливних, енергетичних, матеріальних і сировинних ресурсів в процесі експлуатації машин значним чином залежить від їхнього технічного стану.
При довгій експлуатації машини досягають такого стану, коли витрати коштів і праці, пов’язані з підтриманням їх в працездатному стані в умовах підприємств становиться нерентабельним, такий стан машин являється кінцевим і вони потребують капітального ремонту.
Ремонт - це комплекс робіт завдяки яким відновлюється працездатність деталі, вузла, агрегату, або всієї машини. Капітальний ремонт - це такий ремонт при якому ремонтується базова деталь (рама), або два і більше основних агрегатів (наприклад: двигун і міст, або кабіна і двигун).
На практиці, коли ремонту потребують майже всі агрегати машини, вона направляється в капітальний ремонт на спеціалізовані підприємства-ремонтні заводи.
Сучасне підприємство для капітального ремонту повнокомплектних машин є складним у технологічному відношенні підприємством з великою номенклатурою ремонтованих агрегатів, вузлів та деталей. Великі можливості для підвищення продуктивності праці, зниження собівартості закладені в концентрації та спеціалізації виробництва.
Завданням на дипломний проект передбачено проектування ремонтного заводу, що спеціалізуються на капітальному ремонті екскаваторів ЕО 4124 з виробничою програмою 790 капітальних ремонтів на рік.
1. Проектна частина
1.1 Призначення ремонтного заводу
Проектований ремонтний завод призначений для капітального ремонту повнокомплектних екскаваторів ЕО 4124 з виробничою програмою 790 капітальних ремонтів на рік.
Капітальний ремонт машин на ремонтному заводі виконується промисловим (індустріальним) методом, тобто ремонт машин виконується знеособленням агрегатів, а капітальний ремонт агрегатів та механізмів - знеособленням деталей, за винятком тих, що не можна знеособлювати з виробничих міркувань. Такий метод створює умови для ритмічної роботи підприємства та раціонального використання його потужностей.
При агрегатному методі несправні агрегати замінюють новими або заздалегідь відремонтованими. При цьому значно скорочуються простої машин у ремонті. Оснащення автотранспортних підприємств та будівельних організацій сучасними машинами складної будови з гідравлічним або пневматичним керуванням, а також концентрація однойменних та однотипних машин на одному підприємстві дають значний економічний ефект від впровадження агрегатного методу ремонту.
Так як підприємство має порівняно невеликі потужності, його
доцільно організувати за без цеховою структурою. В цьому випадку окремі
дільниці очолює майстер, підпорядкований безпосередньо заводоуправлінню.
1.2 Технологічний процес капітального ремонту
Схема технологічного процесу ремонту машин показана на рисунку 1.1. На ній видно основні етапи: розбиральні, мийно-очисні процеси та дефектування деталей; процеси відновлення деталей та вузлів; складальні процеси, що включають в себе припрацювання агрегатів і випробовування машин.
Перший етап - зняття приладів живлення та електрообладнання і відправлення машини на майданчик зберігання ремонтного фонду. Після цього машину транспортуючим конвеєром подають на пост миття. Після зовнішнього миття машину передають на пост попереднього розбирання, де знімають платформу, стекла, сидіння, оббивку та арматуру кабіни, а також саму кабіну, паливні баки. Зняті частини передають на відповідні пости для ремонту. Дальший комплекс робіт виконують згідно з порядком підготовки машини до повного розбирання. Він включає повторне миття її, зливання масла з картерів двигуна, передач, мостів, механізму керування і випарювання картерів за допомогою водяної пари. Виконання цих робіт істотно впливає на умови праці під час дальшого розбирання, якість ремонту і продуктивність.
Потім переміщувана транспортером машина надходить на пости повного розбирання. Тут з неї знімають механізм керування, силовий агрегат, мости, підвіску та привод гальмової системи. Усі зняті агрегати та вузли передають на спеціалізовані дільниці та пости для подальшого ремонту. Раму, що залишилася в кінці розбирання, миють і передають у ремонт.
У результаті дефектації і сортування деталей з'ясовується можливість подальшого їх використання в агрегаті чи вузлі, визначаються обсяг та характер відновних робіт і кількість потрібних нових деталей.
Другий етап - відновлення деталей та вузлів, є важливою умовою забезпечення необхідної якості ремонту при оптимальних виробничих умовах. Складність якісного складання під час ремонту зумовлюється використанням на складанні деталей різних категорій. На складання деталі подають комплектами. Складають двигуни на потокових лініях, агрегати - на спеціалізованих постах.
Випробування агрегатів та вузлів
провадять з метою перевірки якості їх складання і відповідності вихідних
характеристик вимогам технічних умов на ремонт, а також щоб забезпечити
попереднє припрацювання рухомо спряжених деталей.
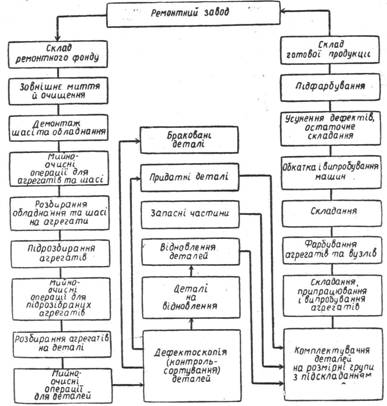
Рисунок 1.1 - Технологія ремонтного
виробництва
Відремонтовані агрегати та вузли, як правило, фарбують після випробування і усунення дефектів перед загальним складанням. Платформу і кабіну фарбують одразу після відновлення. Після випробувань і пофарбування агрегати та вузли передають представникові відділу технічного контролю, а після цього - на загальне складання машини.
Третій етап - загальне складання.
Його ведуть з відремонтованих агрегатів, та вузлів на спеціалізованих постах
або на потокових лініях. Після загального складання автомобіль заправляють
пальним і передають на випробування, які проводять пробігом або на
випробувальних стендах. Під час випробувань виконують необхідні регулювання і
усувають виявлені несправності. Якщо в ході випробувань виявлено несправності,
які не можна усунути регулюванням, машину передають на пост усунення дефектів.
Повністю справну машину при потребі підфарбовують і здають представникові
відділу технічного контролю або безпосередньо замовникові.
1.3 Режим роботи ремонтного заводу
Основні відділення та дільниці ремонтного заводу працюють в дві зміни, крім тих, де виробничий процес безперервний, тобто продовжується три зміни. Таким дільницями вважаються гальванічна та термічна.
Номінальний фонд робочого часу обладнання Фн.о дорівнює номінальному фонду робочого часу робітника. Розрахунки виконуємо згідно календарю на 2012 рік.
Розрахунковий (номінальний) фонд робочого часу Фн.р робітника
за рік підраховується за рівнянням:
Фн.о = Фн.р = (Дк-Дв-Дс)·tзм-Дпс·1, (1.1)
де Дк- кількість календарних днів на 2008 рік, Дк=366 днів;
Дв- кількість вихідних днів за рік, Дв= 105днів;
Дс- кількість святкових днів за рік, Дс= 10 днів;
Дпс- кількість передсвяткових днів за рік, Дпс= 7 днів;зм-
тривалість зміни, tзм= 8 год.
Фн.о= Фн.р=(366 - 105 - 10) ·8 - 7·1= 2001 год.
Дійсний фонд робочого часу робітника враховує час відсутності робітника за поважним причинам, як відпустка, хвороба, відрядження та ін. В залежності від професії робітника та тривалості його відпустки втрати часу приймаються в межах:
% - для робітників з тривалістю відпустки 18 днів;
% - для робітників з тривалістю відпустки 21 день;
%-для робітників із тривалістю відпустки 24 дні;
% - для робітників із тривалістю відпустки 27 днів.
Розраховані фонди часу робітників ремонтного заводу приведені
в таблиці 1.1.
Таблиця 1.1 - Фонди часу робітників
|
Тривалість зміни, год. |
Тривалість відпустки, днів |
Фнр, год. |
Втрати часу, % |
Фдр, год. |
|
8 |
18 |
2001 |
10 |
1801 |
|
8 |
21 |
2001 |
11 |
1781 |
|
8 |
24 |
2001 |
12 |
1761 |
|
8 |
27 |
2001 |
13 |
1741 |
Дійсний фонд робочого часу обладнання Фд.о враховує простої обладнання в ремонті і технічному обслуговуванні.
Тоді дійсний фонд робочого часу обладнання
Фд.о= Фн.о·ηо·у, (1.2)
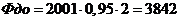 год.
де ηо- коефіцієнт використання робочого часу обладнання,
у- кількість змін роботи обладнання.
Річний фонд часу робочого місця приймається рівним номінальному фонду робочого часу обладнання, Фрм=Фно+2001
Розрахунок фондів часу обладнання приведений в таблиці 1.2.
Таблиця 1.2 - Фонди часу обладнання
|
Обладнання |
При двох змінах |
|
|
|
ηо |
Фдо, год. |
|
1. Металообробне, деревообробне, гальванічне |
0,97 |
3901 |
|
2. Ковальсько-пресове |
0,96 |
3861 |
|
3. Зварювальне і металізаційне |
0,95 |
3820 |
|
4. Обладнання малярних дільниць |
0,95 |
3820 |
|
5. Термічне |
0,96 |
3861 |
1.4 Розрахунок річної виробничої програми і трудомісткості ремонтного заводу
Річна виробнича програма приймається згідно виданого завдання
на дипломний проект і складає 790 капітальних ремонтів будівельних машин на
рік.
Таблиця 1.3 - Річна виробнича програма
|
Назва об’єктів ремонту |
Кількість на рік |
Вид ремонту |
|
Екскаватор ЕО 4124 |
790 |
капітальний |
Розрахунок річної виробничої програми ремонтного заводу
Приймається норма часу згідно діючих нормативів і Державних будівельних норм України ДБН В.2.8-3-95 «Технічна експлуатація будівельних машин». При цьому необхідно врахувати, що норми часу в нормативах даються для підприємства з річною виробничою програмою на 250 капітальних ремонтів або агрегатів. При збільшенні потужності підприємства норма часу зменшується за рахунок використання більш сучасного обладнання, автоматизації й комп’ютеризації виробничих процесів. Величина коефіцієнта, який враховує потужність підприємства приведена в довіднику [1, табл. 3].
Враховуючи коефіцієнти потужності, норма часу на ремонт
об’єкту визначається по рівнянню:
 ,
н×год. (1.3)
де t1од - норма часу на капітальний ремонт одного об’єкту при програмі 250КР;
Кп - коефіцієнт, що враховує дійсну виробничу потужність підприємства. Як що дійсна виробнича потужність Nd менше 1000 та більше 750 капітальних ре монтів на рік, то коефіцієнт К=0,82.
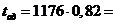 964
н×год.
Розрахунок річної трудомісткості ремонтного заводу.
Річна трудоємкість ремонтно-механічного заводу по ремонту машин
визначається як добуток норми часу на ремонт однієї машини і річної виробничої
програми:
Тзм= tод×N, н×год (1.4)
де Тзм - трудоємкість річного ремонту машин;
tод - норма часу на ремонт однієї машини, н×год;- річна виробнича програма.
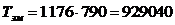 н×год.
Трудоємкість робіт по самообслуговуванню, кооперації, виготовленню
запасних частин і т.п. визначається з рівняння:
Тс = (0,03¸0,07)×Тзм , (1.5)
Тс=0,05 × 929040= 46452 н×год.
Річна трудоємкість загальна для підприємств складає:
Тр = Тзм + Тс , н×год. (1.6)
Тр=929040 + 46452=975492 н×год.
Розподіл річної трудомісткості по відділенням приведений в таблиці 1.4.
Таблиця 1.4 - Розподіл трудомісткості робіт по відділенням ремонтного заводу
|
№ п/п |
Назва дільниці |
Трудомісткість |
|
|
|
|
% |
н. - год. |
|
1 |
Зовнішнє митя |
0,5 |
4877 |
|
2 |
Розбирання |
8,2 |
79990 |
|
3 |
Виварювання та миття |
1 |
9754 |
|
4 |
Контролю та сортування |
2 |
19509 |
|
5 |
Комплектування |
2,1 |
20485 |
|
6 |
Ремонту рам |
7,5 |
73161 |
|
7 |
Загальне збирання |
19,6 |
191196 |
|
8 |
Жерстянницька |
5 |
48774 |
|
9 |
Мідницько-радіаторна |
3,9 |
38044 |
|
10 |
Деревообробна |
0,6 |
5852 |
|
11 |
Оббивна |
0,6 |
5852 |
|
12 |
Малярна |
1,3 |
12681 |
|
13 |
Агрегатна |
11,2 |
109255 |
|
14 |
Паливної апаратури |
2 |
19509 |
|
15 |
Електрообладнання |
1,6 |
15607 |
|
16 |
Обкатки та випробовування |
1,2 |
11705 |
|
17 |
Слюсарно-механічна |
22,5 |
219485 |
|
18 |
Ковальсько-термічна |
3,7 |
36093 |
|
19 |
Зварювально-металізаційна |
4,3 |
41946 |
|
20 |
Гальванічна |
1,2 |
11705 |
|
|
Всього |
100 |
975492 |