Дипломная (вкр): Проектування ремонтного заводу, що спеціалізуються на капітальному ремонті екскаваторів ЕО 4124
Фрм - річний фонд часу робочого місця, год.
Так як у більшу зміну працює 60% робітників, то і трудоємкість більшої зміни становить 60% трудоємкості дільниці.
Трудоємкість більшої зміни
Тдб= , (2.9)
де mcn×б - кількість робітників, які працюють в більшу зміну;- списочна кількість робітників на дільниці, чол.
Кількість робочих місць
Хрм= , (2.10)
Хрм =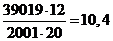 шт.
Приймаємо Хрм=10 згідно наведених вище вимог.
Основне обладнання вибирають із переліку типового обладнання для дільниць і нестандартного технологічно-необхідного обладнання.
Типове обладнання дільниць приводиться в учбовій і довідковій літературі.
Таблиця 2.2 - Відомість обладнання дільниці
|
Назва обладнання |
Тип або модель |
Техн. характ. |
Кількість |
Потужність, кВт |
Габарит, мм |
Площа, м2 |
||
|
|
|
|
|
Один. |
Заг. |
|
Од. |
Заг. |
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
|
1 Стелаж для деталей |
ОРГ-1468-05-320 |
- |
3 |
- |
- |
1400х 500 |
0,7 |
2,1 |
|
2 Станок настільний свердлильний |
2Н-112 |
- |
1 |
0,6 |
0,6 |
710х360 |
0,25 |
0,25 |
|
3 Прес ручний реєчний |
ТПР-002 |
10тс |
1 |
- |
- |
370х200 |
0,07 |
0,07 |
|
4 Ларь для обтирочного матеріалу |
ОРГ-1468-01 |
- |
1 |
- |
- |
1000х600 |
0,6 |
0,6 |
|
5 Стенд для перевірки пневмообладнання |
К=203 |
- |
2 |
- |
- |
1100х835 |
0,9 |
1,8 |
|
6 Стенд для випробовування гідросистем |
КИ-4815 |
- |
2 |
- |
- |
1640х880 |
1,44 |
2,88 |
|
7 Стелаж для гідросистем |
ОРГ-8260-090 |
- |
2 |
- |
- |
1500х750 |
1,12 |
2,24 |
|
8 Стенд для випробовування гідросистем |
КИ-4200 |
- |
2 |
- |
- |
1600х880 |
1,44 |
2,88 |
|
9 Стелаж для пневмосистем |
ОРГ-6260-090 |
- |
1 |
- |
- |
1500х750 |
1,12 |
1,12 |
|
10 Стенд для дефектовки деталей |
ОРГ-1468 |
- |
2 |
- |
- |
2400x800 |
1,92 |
3,84 |
|
11 Верстак слюсарний на одне робоче місце |
ОРГ-1468-ОІ-060А |
- |
1 |
- |
- |
1200х800 |
0,96 |
0,96 |
|
12 Стенд для монтажних пристосування |
ОРГ-1603 |
- |
1 |
- |
- |
1500х360 |
0,54 |
0,54 |
|
13 Ванна миюча пересувна |
ОМ-1316 |
t= 70-85̊ |
1 |
- |
- |
1250x620 |
0,77 |
0,77 |
|
14 Монорельс |
М16М ГОСТ 8239-72 |
- |
1 |
- |
- |
- |
- |
- |
|
15 Електроталь |
ГОСТ 3772-73 |
- |
1 |
- |
0,68 |
- |
- |
- |
|
Всього |
- |
- |
23 |
|
1,28 |
- |
11,43 |
20,59 |
2.6 Розрахунок виробничої площі дільниці
Площу дільниці розраховують по площі зайнятій технологічним обладнанням і перехідному коефіцієнту Кп , який враховує проїзди й проходи між обладнанням по рівнянню:
д= Fоб × Кп , (2.5)
де Fоб - площа зайнята обладнанням, м2;
Кп - коефіцієнт щільності розміщення обладнання [1, табл. 6].д=20,59·4 = 82,36 м2
Остаточну площу дільниці визначить планове рішення з урахування СНіП.
Приймаємо розміри дільниці В х L = 9 х 9 =81 м2.
Відхилення 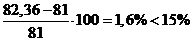 , що відповідає нормам.
2.7 Розрахунок енергетичних потреб
а) Річна потреба силової електроенергії Qес
ес = Σ Руст · ηз · Кпоп · Тфо , (2.4)
де Руст- сумарна потужність енергоспоживачів, Руст=1,28 кВт;
ηз- коефіцієнт завантаження обладнання, ηз = 0,8;
Кпоп=0,6 - коефіцієнт попиту на електроенергію;
Тфо- річний фонд робочого часу обладнання, Тфо = 3842 год.ес = 1,28 · 0,8 · 0,6 · 3842 = 2360 кВт-год.
б)Розрахунок необхідної електроенергії для освітлення.
ео=Тг Σ Fд · Рі · Кзп , (2.5)
капітальний ремонт виробничий операція
де Тг- кількість годин використання електроосвітлення, Тг=2100 год. на рік;
Рі- питома потужність освітлення на 1 м2 площі;
Кзп- коефіцієнт потрібності, Кзп =0,8.ео=2100·81·60·0,8=
8164800 Вт-год. =8164,8 кВт-год.
2.8 Підйомно-транспортні засоби
Деталі на дільницю по ремонту гідрообладнання доцільно транспортувати електрокарами. Для переміщення невеликих деталей всередині дільниці передбачається використання ручних візків та спеціальної тари. Для переміщення важких корпусних деталей передбачена електроталь.
2.9 Основні будівельні вимоги
Основні будівельні вимоги визначаються як технологічними умовами, так і будівельними нормами і правилами (БНіП).
Габаритні розміри дільниці приймаємо: довжина 12000 мм, ширина 12000мм.
Крок колон приймаємо 6000 мм, довжина прольоту 12000 мм.
Розміри колон приймаємо 500х500 мм.
Висота дільниці 6000 мм.
Товщина зовнішньої стінки 380 мм.
Розмір вікон 3000х2400 мм.
Товщина внутрішньої перегородки 250 мм.
Двері двополі шириною 2,4 м, висотою 2,4 м.
Підлога в дільниці клінкерна (цегляна).
Вентиляція загальна приточно-витяжна та місцеві витяжки над робочими місцями з виділенням шкідливих парів та газів.
Освітлення комбіноване: штучне люмінесцентними лампами і природне через вікна.
Температура повітря в теплий час року 20÷23оС, в холодний 16÷18оС.
Планувальне рішення дільниці.
Обладнання повинне розташовуватися згідно технологічному процесу та норм відстаней.
Щоб уникнути зайвих внутрішньозаводських перевезень дільницю слід розміщувати поряд з тими дільницями та відділеннями з якими вона пов'язана технологічно.
3. Технологічна частина
3.1 Призначення і умови роботи деталі
Золотник гідророзподільника, виповнений у виді циліндричного поршня із ступенчатим хвостовиком вставлений в наскрізний отвір в корпусі. Хвостовик золотника проходи через верхню кришку, положення якої встановлюється зміщенням отвіра для пружини фіксатора з отвором того ж призначення на корпусі.
Найбільше спрацьовуються робочі поверхні (пояски) золотника. Можливий знос або пошкодження різі під маслянку.
Матеріал золотника-Сталь 45 ГОСТ 1059-74 з твердістю поверхні
HВ 240. Найбільш розповсюджені дефекти деталі та способи їх усунення
приведені в таблиці 2.1.
Таблиця 3.1 - Дефекти деталі та способи їх усунення
|
№ з\п |
Найменування дефекту |
Основний спосіб усунення дефекту |
Припустимий спосіб усунення дефекту |
|
1. |
Знос поверхонь робочих поясків не менше |
Осталювання і обробка до одного ремонтного розміру |
Провести наплавку і обробити до одного із ремонтних розмірів |
|
2. |
Пошкодження різьби |
Калібрувати |
- |
.2 Складання плану
операцій
Виходячи з дефектів деталі і умов роботи, технічних вимог і матеріалу деталі приймаємо наступний план операцій.
Операція 005 - Шліфувальна
-й перехід: Шліфувати поверхню 1 з Æ 34,98 мм до Æ 34,3 мм на довжину 58 мм.
-й перехід: Шліфувати поверхню 2 з Æ 34,98 мм до Æ 34,3 мм на довжину 62 мм
-й перехід: Шліфувати поверхню 3 з Æ 34,98 мм до Æ 34,3 мм на довжину 28 мм
-й перехід: Шліфувати поверхню 4 з Æ 34,98 мм до Æ 34,3 мм на довжину 73 мм
Операція 010 - Гальванічна
-й перехід: Осталити 4 поверхні з Æ 34,3 мм до Æ 35,6 мм на довжину 221 мм
Операція 015 - Шліфувальна
-й перехід: Шліфувати поверхню 1 з Æ 35,6 мм до Æ 35 мм на довжину 58 мм
-й перехід: Шліфувати поверхню 2 з Æ 35,6 мм до Æ 35 мм на довжину 62 мм
-й перехід: Шліфувати поверхню 3 з Æ 35,6 мм до Æ 35 мм на довжину 28 мм
-й перехід: Шліфувати поверхню 4 з Æ 35,6 мм до Æ 35 мм на довжину 73 мм
Операція 020 - Слюсарна
-й перехід: Калібрувати різьбу М12 на довжину 25мм
Операція 025 - Контрольна
3.3 Вибір обладнання пристроїв і інструменту
Вибір обладнання проводиться згідно технологічного процесу поопераційно і по переходах:
Операція 005 Шліфувальна
Обладнання:
Круглошліфувальний верстат 3Б151.Найбільший D х L = 180х630мм.
Інструмент ріжучій:
Круг шліфувальний ПП СМ2 ГОСТ 2424-80, Dk=500мм, Bk=63мм
Інструмент вимірювальний:
Мікрометр гладкий МК-50-1 ГОСТ ПСТ 6502-83
Операція 010 Гальванічна
Обладнання: Ванна для осталювання Л 7007,об'єм 840л
Інструмент вимірювальний:
Микрометр МК 75-2 ГОСТ 6507-90.
Операція 015 Шліфувальна
Обладнання:
Круглошліфувальний верстат 3Б151.Найбільший D х L = 180х630мм.
Інструмент ріжучій:
Круг шліфувальний ПП СМ2 ГОСТ 2424-80, Dk=500мм, Bk=20мм
Інструмент вимірювальний:
Мікрометр гладкий МК-25 ГОСТ ПСТ 6502-8
Операція 020 Слюсарна
Обладнання: Прес гідравлічний
Інструмент вимірювальний:
Штангенциркуль ШЦ -2-125-0,1 ГОСТ ПСТ 166-80.
Операція 025 Контрольна
3.4 Розрахунок і вибір режимів обробітку
Вибір і розрахунок режимів проводиться поопераційно і по переходах.
Операція 005 Шліфувальна
Режими обробітку для даної операції є однаковими для всіх переходів.
Припуск на сторону
 ,
мм (3.1)
де D - діаметр валу до обробітку в мм;- діаметр валу після обробітку в мм.
,2,3,4 перехід а
=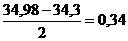 мм
Діаметр обробки 34,3 мм
Точність обробки Delta 0,01
Ширина обробки:
перехід b=58мм
1 перехід b=62мм
перехід b=28мм
перехід b=73мм
Припуск на сторону а=0,34мм
Число обертів круга nk=300мм
Шорсткість поверхні Ra=0,63
Кількість кругів 1
Операція 010 Гальванічна
Режим обробки для гальванічної операції не встановлюється.
Припуск на сторону
 ,
мм (3.2)
де D - діаметр валу до обробітку в мм;- діаметр валу після обробітку в мм.
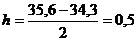 мм
Операція 015 Шліфувальна
Режими обробітку для даної операції є однаковими для всіх переходів.
Припуск на сторону
 ,
мм (3.3)
де D - діаметр валу до обробітку в мм;- діаметр валу після обробітку в мм.
,2,3,4 перехід а
=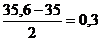 мм
Діаметр обробки D=35,6 мм
Точність обробки Delta 0,01
Ширина обробки:
перехід b=58мм
4 перехід b=62мм
перехід b=28мм
перехід b=73мм
Припуск на сторону а=0,3мм
Число обертів круга nk=300мм
Шорсткість поверхні Ra=0,63
Кількість кругів 1
Операція 020 Слюсарна
Робота по калібруванню виконується вручну і режими обробки
для неї не встановлюються.
3.5 Розрахунок технічних норм часу
Розрахунок технічних норм часу виконується поопераційно і по переходах:
Операція 005 Шліфувальна
Основний машинний час розраховується за допомогою САПР Вертикаль
-й перехід То=0,375хв
-й перехід То=0,423хв
-й перехід То=0,309хв
-й перехід То=0,423хв
Допоміжний час розраховується за допомогою САПР Вертикаль
-й перехід Тдоп=0,7хв
-й перехід Тдоп=0,7хв
-й перехід Тдоп=0,7хв
-й перехід Тдоп=0,7хв
Оперативний час:
Топ = 4∙(То + Тдоп ),хв. (3.4)
-4-й перехід Топ = 4∙(1,53+2,8)=17,32 хв.
Додатковий час береться у відсотках від оперативного і
складає 6,5% [3,табл.25].
Тдод = 0,065× Топ , (3.5)
Тдод =0,07×17,32=1,2 хв.
Штучний час складає
Тшт =Топ + Тдоп,, хв., (3.6)
Тшт =17,32 + 0,7 =18,02 хв.
Підготовчо - заключний час на партію деталей Тпз=4 хв. [3, табл.26].
Підготовчо - заключний час на одну деталь
Тпз.од. = хв. (3.7)
де n - кількість
Тпз.од. = хв.
Штучно калькуляційний час
Тшк =Тшт + Тпзод, хв., (3.8)
Тшк =10,78 + 0,13 =10,91
Операція 010 Гальванічна
Основний час
То =  (3.9)
де  -
товщина покриття на сторону [3, табл.221];
 -
щільність металу,що осаджується [3, табл.222];
С - електрохімічний еквівалент [3, табл.222];
Дк - катодна щільність струму [3, табл.223];
 -
вихід металупо струму
То =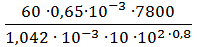 =
121 хв.
Допоміжний час
Тдоп = Тдоп1 + Тдоп2 + … + Тдоп9 (3.10)
де Тдоп1 - час на ізоляцію місць, що не потребують покриття [3, табл.224];
Тдоп2 - час для монтажу деталі [3, табл.225];
Тдоп3 - час на знежирення деталі [3, табл.226];
Тдоп4 - час на занурення деталі [3, табл.227];
Тдоп5 - час на навішування підвісок на штангу[3, табл.228];
Тдоп6 - час на перенесення деталей [3, табл.229];
Тдоп7 - час на демонтаж деталі [3, табл.230];
Тдоп8 - час на протирання виробу [3, табл.231];
Тдоп9 - час на обсушування [3, табл.232].
Оперативний час
Топ = То + Тдоп (3.11)
Топ = 121 + 2,69 = 123,69 хв.
Додатковий час
Тдод = Топ ∙ 0,14 (3.12)
Тдод = 123,69 ∙ 0,14 = 17,3 хв.
Штучний час
Тшт =  (3.13)
де q - кількість деталей на одне завантаження до ванни (10-50шт. в залежності від розміру деталі);
Kи- коефіціент використання ванни (0,75 - для хромування, 0,6 - для решти).
Тшт =  =
5,7 хв.
Підготовчо-заключний час
Тпз = 0,02 ∙ Топ
(3.14)
Тпз = 0,02 ∙123,69 = 2,4 хв.
Штучно-калькуляційний час
Тшк = 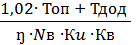 (3.15)
де Nв- кількість ванн (приймаємо 1);
Kв- коефіціент , що залежить від кількості одночасно обслуговуємих ванн, [3, табл.233].