Дипломная (вкр): Проектування ремонтного заводу, що спеціалізуються на капітальному ремонті екскаваторів ЕО 4124
1.5 Розрахунок кількості виробничих робітників
Розрізняють кількість виробничих робітників за списком - mсп і явочну - mяв, тобто таку, яка необхідна для виконання річної виробничої програми.
Списочна кількість робітників ремонтного заводу
mсп= , (1.7)
де α - коефіцієнт виробітку норми (α=1,05÷1,3).
mсп=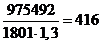 робітників
Явочна кількість робітників ремонтного заводу
яв= , (1.8)
mяв=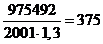 робітників
Для виконання виробничої програми, крім основних робітників, потрібні також допоміжні (наладчики обладнання, електрослюсарі і т.і.), а також обслуговуючий персонал, розрахунково-контрольний персонал, інженерно-технічні працівники (ІТП), молодший обслуговуючий персонал (МОП).
Кількість допоміжних робітників
дод=0,1·mсп, (1.9)
дод = 0,1·416 = 41 робітників
Кількість обслуговуючого персоналу складає:
ітр=(6÷8)%( mсп+ mдод)=0,06(416+41) = 27
робітників.ркп=(3÷4)%( mсп+ mдод)=0,03·(416+41) = 13
робітниківмоп=(2÷3)%( mсп+ mдод)=0,02·(416+41) = 9
робітників
Розподіл робітників по відділеннях приведений в таблиці 1.6.
Розподіл робітників по змінам та розрядах приведений в таблиці 1.7.
Таблиця 1.6 - Розподіл робітників по відділенням
|
Назва відділення, дільниці |
% робіт |
mсп |
mдод |
|
1 |
2 |
3 |
4 |
|
1. Зовнішнього миття |
0,5 |
2 |
0 |
|
2. Розбирання |
8,2 |
34 |
4 |
|
3. Виварювання та миття |
1,0 |
4 |
0 |
|
4. Контролю та сортування |
2,0 |
8 |
1 |
|
5. Комплектування |
2,1 |
9 |
1 |
|
6. Ремонту рам |
7,5 |
31 |
3 |
|
7. Загального збирання |
19,6 |
82 |
8 |
|
8. Жерстяницька |
5,0 |
21 |
2 |
|
9. Мідницько-радіаторна |
3,9 |
16 |
2 |
|
10. Деревообробна |
0,6 |
3 |
0 |
|
11. Оббивна |
0,6 |
3 |
0 |
|
12. Малярна |
1,3 |
6 |
0 |
|
13. Агрегатна |
11,2 |
47 |
5 |
|
1 |
2 |
3 |
4 |
|
14. Паливної апаратури |
2,0 |
8 |
1 |
|
15. Електрообладнання |
1,6 |
6 |
1 |
|
16. Обкатки та випробовування |
1,2 |
5 |
0 |
|
17. Слюсарно-механічна |
22,5 |
94 |
9 |
|
18. Ковальсько-термічна |
15 |
2 |
|
|
19. Зварювально-металізаційна |
4,3 |
17 |
2 |
|
20. Гальванічна |
1,2 |
5 |
0 |
|
Всього |
100 |
416 |
41 |
Таблиця 1. 7 - Штатна відомість працюючих на заводі
|
Категорія, професія |
Кількість працюючих |
||||||||
|
|
Усього |
По змінах |
По розрядах |
||||||
|
|
|
І |
ІІ |
1 |
2 |
3 |
4 |
5 |
6 |
|
А. Виробничі робітники |
416 |
250 |
166 |
- |
8 |
104 |
250 |
42 |
12 |
|
Б. Допоміжні робітники |
41 |
25 |
16 |
- |
1 |
10 |
25 |
4 |
1 |
|
Усього робітників |
457 |
275 |
182 |
- |
9 |
114 |
275 |
46 |
13 |
|
В. ІТР |
27 |
16 |
9 |
- |
- |
- |
- |
- |
- |
|
Г. РКП |
13 |
9 |
4 |
- |
- |
- |
- |
- |
- |
|
Д. МОП |
9 |
5 |
4 |
- |
- |
- |
- |
- |
- |
|
Усього працюючих |
506 |
305 |
206 |
- |
5 |
68 |
165 |
27 |
10 |
Середній розряд робітників ремонтного заводу
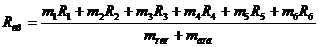 (1.10)
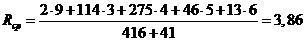
1.6 Розрахунок виробничих площ
Розрахунок площі виробничих приміщень проводиться по збільшеним показникам
д = f пит · mсп, (1.11)
де f пит - питома площа виробничих приміщень.
Розрахунок виробничих площ виконуємо в таблиці 1.8.
Таблиця 1.8 - Розрахунок виробничих площ
|
Назва відділення, дільниці |
f пит , м2/чол. |
mсп, чол. |
Fд, м2 |
|
1 |
2 |
3 |
4 |
|
1. Зовнішнього миття |
35 |
2 |
70 |
|
2. Розбирання |
40 |
34 |
1360 |
|
3. Виварювання та миття |
30 |
4 |
120 |
|
4. Контролю та сортування |
15 |
8 |
120 |
|
5. Комплектування |
15 |
9 |
135 |
|
6. Ремонту рам |
40 |
31 |
1240 |
|
7. Загального збирання |
50 |
82 |
4100 |
|
8. Жерстяницька |
20 |
21 |
420 |
|
9. Мідницько-радіаторна |
18 |
16 |
288 |
|
10. Деревообробна |
12 |
3 |
36 |
|
11. Оббивна |
15 |
3 |
45 |
|
12. Малярна |
20 |
6 |
120 |
|
13. Агрегатна |
25 |
47 |
1175 |
|
14. Паливної апаратури |
12 |
8 |
96 |
|
15. Електрообладнання |
12 |
6 |
72 |
|
16. Обкатки та випробовування |
25 |
5 |
125 |
|
17. Слюсарно-механічна |
14 |
94 |
1344 |
|
18. Ковальсько-термічна |
25 |
15 |
375 |
|
19. Зварювально-металізаційна |
15 |
17 |
255 |
|
20. Гальванічна |
25 |
5 |
125 |
|
Всього |
416 |
11621 |
|
Розміри виробничого корпусу в плані приймаємо
= В х L = 108 х 108 = 7290 м2
Відхилення 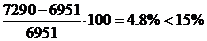 , що відповідає нормам.
1.7 Розрахунок кількості робочих місць і обладнання
Кількість робочих місць повинна бути не менше кількості працюючих в більшу зміну, тобто більше 150 (за кількістю основних робітників, додаткові робітники виконують свою роботу на різних дільницях).
Загальна кількість робочих місць
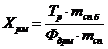 , (1.12)
де Тр- річна трудомісткість робіт;
Фдрм- дійсний фонд часу робочого місця.
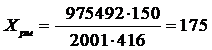
1.8 Основні будівельні вимоги
Основні будівельні вимоги до виробничого корпусу ЦРМ визначаються прийнятою технологією виробництва.
Будівля повинна відповідати своєму призначенню, мати достатню висоту стелі, кількість і розміри вікон, воріт і дверей. Підлога повинна бути твердою, рівною, не слизькою, розлиті масла повинні легко видалятися.
Товщина стін повинна відповідати конкретній технології робіт на тій чи іншій дільниці, разом з тим вона повинна відповідати БНіП. Деякі дільниці повинні відмежовуватися суцільною стіною, а деякі (наприклад малярна або випробувальна) брандмауером.
Взаємне розташування дільниць та відділень повинно відповідати технологічному процесу з мінімальною кількістю транспортних потоків та їх довжиною. Транспортні потоки повинні мати мінімальну кількість перетинів, або зустрічних напрямків. Забарвлення стін, стелі, колон повинно відповідати науковій організації праці.
. Довжина прольоту - 27000 мм.
. Крок колон - 12000 та 6000 мм
. Висота приміщень від 5 до 12 м.
. Розміри колон - 500х500 мм.
. Товщина стін та перегородок - 120, 250, 380 мм.
. Розміри воріт - 3,5х3,2 м; 3,5х3,6 м.
. Розміри дверей - 1; 1,5; 2; 2,4 м.
Вентиляція повинна розраховуватися з умов недопущення перевищення концентрації шкідливих газів, парів і пилу. Для більшості приміщень використовується приточно-витяжна вентиляція з 4-6 кратним обміном повітря. В приміщенні повинна підтримуватися нормальна (18 - 22 °С) температура і вологість повітря.
Освітлення повинно відповідати умовам роботи кожної дільниці. Може бути природним (через вікна та ліхтарі на даху) та штучним (люмінесцентними світильниками).
Повинна забезпечуватись нормальна ширина проходів і проїздів, відстань між обладнанням та стінами, колонами.
2. Технічна частина
2.1 Призначення дільниці
Дільниця призначена для ремонту гідравлічного обладнання будівельних машин,такого як гідравлічні насоси та гідро двигуни,гідро розподільники,силові гідроциліндри та шланги високого тиску.
Більшість деталей поступають на дільницю деталі та вузли гідро обладнання,очищенні від забруднень і старої фарби на розбірно-мийній дільниці.
На дільниці виконують їх дефектування,у результаті чого
встановлюють обсяг ремонтних робіт. Деталі гідроциліндрів після дефектування в
більшості випадків направляються для відновлення на інші дільниці,після їх
повернення вони комплектуються та виконується їх загальне збирання.
2.2 Режим роботи дільниці
Дільниця працює в тому ж режимі, що і всі ЦРМ, тобто:
|
1 |
Кількість робочих днів на рік |
|
|
|
2 |
Кількість вихідних днів на рік |
|
|
|
3 |
Кількість святкових днів на рік |
|
|
|
4 |
Кількість передсвяткових днів |
|
|
|
5 |
Кількість робочих годин на день |
|
|
|
6 |
Фонд робочого часу обладнання |
|
|
|
7 |
Фонд робочого часу робітників |
|
|
 251 дня
 105 днів
 10 днів
 7 днів
 8 год
 3842 год
 1801 год
2.3 Річна виробнича програма і трудомісткість робіт на дільниці
Річна виробнича програма дільниці в загальному об'ємі ремонтного заводу складає 4,0 % (див. табл. 1.4)
Річна трудоємність робіт ремонтного заводу складає 975492 н.год. (див. розрахунок річної трудомісткості).
Тоді річна виробнича програма дільниці
 ,
н×год. (2.1)
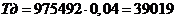 н×год
2.4 Розрахунок кількості робітників
Кількість робітників по списку згідно (1.7):
mсп=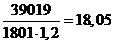
Приймаємо списочну кількість 18 робітників.
Явочна кількість робітників згідно (1.8):
mяв= , роб. (2.2)
де Фнр - номінальний річний фонд часу робітника, год.яв=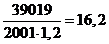
Приймаємо явочну кількість 16 робітників.
доп=(0,1¸0,12)×mсп (2.3)доп=0,1 × 18 =1,8
Приймаємо mдоп=2 робітника.
Кількість обслуговуючого персоналу (ІТП, РКП, МОП) приймається у
відсотках до кількості основних і допоміжних робітників у межах
ІТП - 6¸8%; mітп=(0,06¸0,08)×(mcп+mдоп), (2.4)
РКП - 3¸4%; mркп=(0,03¸0,04)×(mcп+mдоп), (2.5)
МОП - 2¸3%; mмоп=(0,02¸0,03)×( mcп+mдоп). (2.6)
ітп= 0,08 × (20+2) = 1,8ркп= 0,03 × (20+2) = 0,7моп= 0,03 × (20+2) = 0,7
Приймаємо mітп=2 службовця (майстри), один з яких буде одночасно майстром на іншій дільниці з завантаженням на 20%.
Так як при розрахунках отримана кількість mркп та mмоп менше одиниці, то ці категорії працюючих на дільниці будуть не повністю завантажені і такі працівники приймаються на декілька дільниць.
В першу зміну приймаються 50-60% працюючих при двозмінній роботі.
Приймаємо 3 робітника 2 розряду, 5 робітників 3 розряду, 4 робітників 4 розряду, 4 робітника 5розряду та 2 робітника 6 розряду.
Штатна відомість працюючих на дільниці зварювання та наплавлення, в
якій приведений розподіл працюючих по змінах, а робітників і по розрядах,
приведена в таблиці 2.1.
Таблиця 2.1 - Штатна відомість працюючих на дільниці
|
Категорія професія |
Кількість працюючих |
||||||||
|
|
Усього |
По змінах |
По розрядах |
||||||
|
|
|
1 |
2 |
1 |
2 |
3 |
4 |
5 |
6 |
|
А. Виробничі робітники слюсар |
18 |
10 |
8 |
- |
3 |
5 |
4 |
4 |
2 |
|
Б. Допоміжні робітники наладчики |
2 |
1 |
1 |
- |
- |
- |
2 |
- |
- |
|
Всього робітників |
20 |
10 |
8 |
- |
3 |
5 |
6 |
4 |
2 |
|
В. ІТП Майстер Г. РКП Обліковець |
2 - |
1 - |
1 - |
- |
- |
- |
- |
- |
- |
|
Всього |
10 |
12 |
10 |
- |
3 |
5 |
6 |
4 |
2 |
Середній розряд робітників згідно (1.10):
Rср=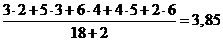 (2.7)
2.5 Розрахунок кількості робочих місць і обладнання
Кількість робочих місць повинна бути не менше кількості
робітників, які працюють у більшу зміну
Хрм= , (2.8)
де Тдб - трудоємкість більшої зміни;