Методичка: Расчет длительности производственного цикла простого процесса при различных видах движения предметов труда
Расчет длительности производственного цикла простого процесса при различных видах движения предметов труда
УЧРЕЖДЕНИЕ ОБРАЗОВАНИЯ
«ГОМЕЛЬСКИЙ ТОРГОВО-ЭКОНОМИЧЕСКИЙ КОЛЛЕДЖ»
БЕЛКООПСОЮЗА
КОНТРОЛЬНАЯ РАБОТА
по
дисциплине «Организация производства»
Гомель 2014
ОБЩИЕ МЕТОДИЧЕСКИЕ УКАЗАНИЯ
В соответствии с учебным планом по дисциплине «Организация производства» учащиеся заочного отделения 2 курса специальности «Экономика и организация производства» выполняют домашнюю контрольную работу.
Контрольная работа выполняется в срок установленный графиком учебного процесса.
Контрольная работа составлена в 100 вариантах и состоит из двух теоретических вопросов и трех задач. Вариант работы определяется по таблице в зависимости от номера учащегося (две последние цифры личного дела). В таблице по вертикали расположены цифры от 0 до 9, которые соответствуют предпоследней цифре номера личного дела, а по горизонтали цифры от 0 до 9 соответствуют последней цифре личного номера учащегося. Пересечение горизонтальной и вертикальной линий определяют клетку с номерами вопросов и задач. Например, 113 - номер личного дела, где две последние цифры 13. Пересечение 1 строки по вертикали и 3 столбца по горизонтали определяют клетку с № 1, 27, 39 ,51, 18:
- теоретический вопрос;
- задача;
- задача;
- задача;
- задача.
Контрольная работа, которая выполнена по другому
варианту возвращается без проверки, и должна быть выполнена по соответствующему
варианту.
1. ТРЕБОВАНИЯ К ОФОРМЛЕНИЮ
КОНТРОЛЬНОЙ РАБОТЫ
Контрольная работа может выполнятся в ученической тетради или распечатываться на листах А4.
При оформлении контрольной работы в ученической тетради необходимо выполнять следующие требования: в тетради должны быть поля шириной 4-5 клеточек для замечаний преподавателя. Для рецензии в конце тетради необходимо оставить 1-2 листа. На обложке тетради должен быть наклеен бланк, который выдается в колледже. Работа должна быть выполнена аккуратно, разборчивым почерком. Сокращение слов не допускается, кроме общепринятых сокращений.
При оформлении контрольной работы в печатном виде необходимо выполнять следующие требования: контрольная работа набирается на компьютере на одной стороне стандартного листа формата А-4, через одинарный межстрочный интервал, шрифтом 14 пунктов (Times New Roman). Поля страниц должны быть следующих размеров: левое - 30 мм, правое - 10 мм, верхнее - 20 мм, нижнее - 20 мм. Расчерчивание полей не допускается. В начале работы должен быть наклеен бланк, который выдается в колледже.
Выполнению работы должно предшествовать внимательное изучение материала по предмету. Ответ на вопрос дается после приведения его точной формулировки. Ответ должен быть полным по существу, но кратким по содержанию. Дословное переписывание материала из учебника или другой литературы не допускается. Условие задачи должно быть переписано. Затем приводится решение задачи. Решение задачи сопровождается подробными расчетами, пояснениями и выводами. В конце приводится перечень использованной литературы в таком порядке, как он рекомендован, ставится дата выполнения работы и подпись учащегося.
Обязательна нумерация страниц в работе.
Работа оценивается преподавателем «зачтено» или «не зачтено». Если работа не зачтена, то она должна быть выполнена повторно с учетом рекомендаций преподавателя и направлена на проверку вместе с первоначально выполненной работой. Перед экзаменом проверенная работа в обязательном порядке представляется преподавателю.
Варианты контрольной работы
|
|
Б |
Последняя цифра номера личного дела. |
|||||||||
|
А |
|
0 |
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
|
|
0 |
1 14 19 38 52 |
2 15 20 39 53 |
3 16 21 40 54 |
4 17 22 41 55 |
5 18 23 42 56 |
6 19 31 43 57 |
7 20 32 44 58 |
8 21 33 45 59 |
9 22 34 46 60 |
10 23 35 47 14 |
|
|
1 |
11 24 36 48 38 |
12 25 37 49 39 |
13 26 38 50 17 |
1 27 39 51 18 |
2 28 40 52 44 |
3 29 41 53 45 |
4 30 42 54 46 |
5 31 43 55 60 |
6 32 44 56 19 |
7 33 45 57 20 |
|
|
2 |
8 34 46 19 38 |
9 35 47 20 39 |
10 36 48 21 40 |
11 37 49 22 41 |
12 38 50 23 424 |
13 39 51 24 43 |
1 40 52 25 44 |
2 41 53 26 45 |
3 42 54 27 46 |
4 43 55 28 57 |
|
|
3 |
5 44 56 29 31 |
6 45 57 30 32 |
7 46 58 31 38 |
8 47 59 32 39 |
9 48 60 33 40 |
10 49 14 34 41 |
11 50 15 35 42 |
12 51 16 36 43 |
13 52 17 37 44 |
1 53 18 38 45 |
|
|
4 |
2 54 19 39 46 |
3 55 20 40 57 |
4 56 21 42 58 |
5 57 22 42 14 |
6 58 23 43 15 |
7 59 24 44 17 |
8 60 25 45 18 |
9 14 26 46 31 |
10 15 27 47 32 |
11 16 28 48 33 |
|
|
5 |
12 17 29 49 34 |
13 18 30 50 35 |
1 19 31 51 38 |
2 20 32 52 39 |
3 21 33 53 40 |
4 22 34 54 41 |
5 23 35 55 42 |
6 24 36 56 43 |
7 25 37 57 44 |
8 26 38 58 45 |
|
|
6 |
9 27 39 59 46 |
10 28 40 60 47 |
11 29 41 14 48 |
12 30 42 15 49 |
13 31 43 16 50 |
1 32 44 17 51 |
2 33 45 18 52 |
3 34 46 19 53 |
4 35 47 20 17 |
5 36 48 21 18 |
|
|
7 |
6 37 49 22 57 |
7 38 50 23 58 |
8 39 51 24 14 |
9 40 52 25 15 |
10 41 53 26 31 |
11 42 54 27 32 |
12 43 55 28 33 |
13 44 56 29 34 |
1 45 57 30 35 |
2 46 58 31 38 |
|
|
8 |
3 47 59 32 39 |
4 48 60 33 40 |
5 49 14 34 53 |
6 50 15 35 27 |
7 51 16 36 28 |
8 52 17 37 29 |
9 53 18 38 30 |
10 54 19 39 44 |
11 55 20 40 45 |
12 56 21 41 46 |
|
|
9 |
13 57 22 44 31 |
1 58 23 43 32 |
2 59 24 44 33 |
3 60 25 45 34 |
4 59 26 46 35 |
5 14 27 47 36 |
6 15 28 48 37 |
7 16 29 49 38 |
8 17 30 50 39 |
9 18 31 51 43 |
2. РЕКОМЕНДУЕМАЯ ЛИТЕРАТУРА
Учебники и учебные пособия:
Бык, В.Ф. Организация производства: практикум для студентов высших учебных заведений / В.Ф. Бык, Л.М. Синица, Т.В. Бондарева. - Минск: ИВЦ Минфина, 2007. - 270 с.
Головачев, А.С. Экономика предприятия. В 2 ч. Ч.1: учеб. пособие / А.С. Головачев. - Минск.: Выш. шк., 2008. - 447 с.
Головачёв, А.С. Организация, нормирование и оплата труда: учеб. пособие / А.С. Головачев. - Минск: Новое знание, 2007. - 603 с.
Златогоров, В.Г. Организация производства и управление предприятием: учеб. пособие / В.Г. Золотогоров. - Минск: Книжный Дом, 2005. - 448 с.
Ильин, А.И. Планирование на предприятии: учеб. пособ. В 2 ч. Ч.1 / А.И. Ильин. - Минск: ООО «Новое знание», 2000. - 312 с.
Ильин, А.И. Планирование на предприятии: учеб. пособ. В 2 ч. Ч.2 / А.И. Ильин. - Минск: ООО «Новое знание», 2000. - 416 с.
Карпей, Т.В. Экономика, организация и планирование промышленного производства: учеб. пособие / Т.В. Карпей. - Минск.: Дизайн Про, 2003. - 272 с.
Кожекин, Г.Я. Организация производства: учеб. пособие / Г.Я Кожекин, Л.М. Синица. - Минск.: ИП «Экоперспектива», 1998. - 334 с.
Нехорошева, Л.Н. Экономика предприятия: учеб. пособие / Л.Н. Нехорошева. - Минск: Выш. шк, 2005. - 383 с.
Новицкий, Н.И. Организация производства: учеб. пособие / Н.И. Новицкий, А.А. Горюшкин; под. ред.проф. Н.И. Новицкого. - Минск: РИПО, 2008. - 393 с.
Синица, Л.М. Организация производства: учебник / Л.М. Синица. - 3-е изд., доп. и перераб. - Минск: ИВЦ Минфина, 2014. - 608 с.
Синица, Л.М. Организация производства: учебник / Л.М. Синица. - Минск: ИВЦ Минфина, 2008. - 540 с.
Хрипач, В.Я. Экономика предприятия / под ред. В.Я. Хрипача. - Минск: Экономпресс, 2000. - 464 с.
Нормативно-правовые акты:
Гражданский кодекс Республики Беларусь от 7 декабря 1998 г. № 218-З (в ред. Законов Республики Беларусь от 11.07.2014 № 191-З)
О техническом нормировании и стандартизации : закон Респ. Беларусь от 5 янв. 2004 г., № 262-3 (в ред. Закона от 07.01. 2012 г. № 340-З) // Нац. реестр правовых актов Респ. Беларусь. - 2012.
Об оценке соответствия требованиям технических нормативных актов в области технического нормирования и стандартизации: закон Респ. Беларусь от 5 янв. 2004 г., № 269-3 // Нац. реестр правовых актов Респ. Беларусь. - 2004. (ред. от 09.07.2007)
О внесении изменений и дополнений в некоторые законы Республики Беларусь по вопросам технического нормирования, стандартизации и оценки соответствия требованиям технических нормативных правовых актов в области технического нормирования и стандартизации: закон Республики Беларусь от 20.07.2006 № 162-З (ред. от 01.07.2010)
О государственной программе инновационного
развития Республики Беларусь на 2011-2015 годы: Постановление Совета Министров
Респ. Беларусь от 26.05.2011 г., №669 (изменено и дополнено 20.06.2014 г.
Постановлением Совета Министров РБ № 601).
3. МЕТОДИЧЕСКИЕ РЕКОМЕНДАЦИИ ПО
РЕШЕНИЮ ЗАДАЧ
по теме «Расчет длительности производственного цикла простого процесса при различных видах движения предметов труда»
Длительность производственного цикла (Тц)
определяется отдельно для изделия, его составляющих или партии деталей по
формуле6
Тц = Ттех + Тест + Тк + Ттр + Тмо + Тмс,
где Ттех, Тест, Тк, Ттр - время выполнения, соответственно, технологических, естественных, контрольных и транспортных операций, мин;
Тмо - время межоперационного пролеживания деталей, мин;
Тмс - время межсменного пролеживания деталей, мин.
Длительность технологической части
производственного цикла при последовательном виде сочетания операций (Ттех
посл) определяется следующим образом:
Ттех посл = Тшт × п
где Тшт - время обработки одной детали на всех операциях, мин;
п - число деталей в партии, ед.
Длительность технологической части
производственного цикла при параллельном виде сочетания операций (Ттех парал)
рассчитывается по следующей формуле:
Ттех парал = Тшт + (п - 1) ×
Тнб,
где Тнб - время наибольшей по продолжительности операции, мин.
Длительность технологической части
производственного цикла при параллельно-последовательном виде сочетания
операций (Ттех парал-посл) определяется по формуле:
Ттех парал-посл = Тшт + (п - 1) ×
(ΣТдл
- ΣТкор),
где Тдл - продолжительность длительных (более трудоемких) операций, мин;
Ткор - продолжительность коротких (менее трудоемких) операций, мин.
При последовательном виде движения предметов труда график операционного цикла строится по каждой операции для всей партии. Сначала на горизонтальной оси откладывается время обработки всех деталей партии на первой операции, затем вся партия целиком передается для обработки на вторую операцию и т. д. до полной обработки партии деталей на всех операциях.
При параллельном виде движения предметов труда сначала строится график движения первой детали из партии. Затем по главной (наиболее продолжительной) операции строится непрерывный процесс обработки всех деталей партии. На всех других операциях, в соответствии с главной, выстраиваются операционные циклы для всех деталей партии (кроме первой).
Однако, при параллельном методе обработки деталей на операциях, выполняемых до и после главной, возникают простои оборудования и рабочих. Они возникают вследствие различий в длительности операций и оказываются тем больше, чем значительнее разность между временем выполнения главной и остальных операций. Эффективное применение этого вида движения требует установления равенства или кратности всех операций при обработке данного наименования деталей, т. е. их синхронизации.
При параллельно-последовательном виде движения предметов труда график строится следующим образом: рассматриваются два варианта движения деталей - когда длительность цикла предшествующей операции меньше, чем последующей, и наоборот. В первом случае график строится с первой детали партии, во втором - с последней.
ПРИМЕР
Построить графики длительности технологической части производственного цикла при последовательном, параллельном, последовательно-параллельном видах движения партии деталей (/7 = 4 шт.) и технологическом процессе их обработки, состоящем из трех операций. Нормы штучного времени на операции: tmr = 1,5 мин, tmr = 2,0 мин, tmr = 0,5 мин при количестве рабочих мест С12 3 = L
РЕШЕНИЕ.
На рис. 1 представлен график цикла при
последовательном виде движения партии деталей.
Применяя формулу (2) получаем:
Т тех.посл. =Тшт ×n = (1,5 + 2,0 + 0,5)×4=16 мин.
График цикла при параллельном виде движения
представлен на рис. 2.
Рис. 1 - Пример графика длительности
технологической части производственного цикла при параллельном виде движения
Применяя формулу (3), получаем: Ттех.парал.= (1,5 + 2,0 + 0,5) + (4 - 1) × 2 = 10 мин. График цикла при параллельно-последовательном виде движения при указанных ранее производственных условиях и размере передаточной партии р = 2 шт. представлен на рис. 2.
Для его построения определяем Тпер. между каждой
парой смежных операций.
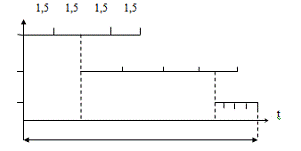
Рис. 2 - Пример графика длительности
технологической части производственного цикла при параллельно-последовательном
способе движения партий деталей
Тпер. 1-2 =(4-2) × 1,5 = 3 мин; Тпер. 2-3 =(4 - 2) × 0,5 = 1 мин.
Далее для каждой операции, выполняемой как при последовательном способе передачи, откладываем перекрываемое время, которое и определяет время начала выполнения последующей операции. Т техн.парал.посл. = 4 × (1,5 + 2,0 + 0,5) - (3 + 1) = 12 мин.
При расчете Т техн.парал.посл. по формуле (4), сначала определяются длительные и короткие операции. В начале и в конце технологического процесса учитываются нулевые операции.
Распределение операций на длительные и короткие в нашем примере будет иметь вид: tо = 0; t1 = 1,5 × 2=- 3,0 мин; t2= 2,0 × 2=4,0 мин; t3= 0,5 × 2 = 1,0 мин; t4= 0 мин.
Следовательно, Т техн.парал.посл. = (1,5 + 2,0 + 0,5) + (4 - 2) × (4 - 0) = 12 мин.
Методические рекомендации по решению задач
по теме «Расчет норм времени, выработки, обслуживания, времени обслуживания, численности работников»
Норма времени - характеризует продолжительность рабочего времени, которое необходимо для изготовления единицы продукции или выполнения определенного объема работ.
Норма времени (Нвр) состоит из
подготовительно-заключительного времени (Тпз) и штучного (Тшт) времени:
Нвр = Тпз + Тшт
Норма штучного времени (Тшт) выражается как
сумма затрат времени:
Тшт = Топер + Тобсл + Тр.п.
Топер=Тосновное+Твспомогательное
Тобсл=Торганизационное+Ттехническое
Тр.п.=Тотд+Тп.т.
где Тосн - основное технологическое время
Твс - вспомогательное время
Тобсл - обслуживание рабочего места
Тотд - время на отдых и личные надобности
Тп.т. - перерыв по организационно-техническим причинам
Торг - время организационного обслуживания
Ттехн - время технического обслуживания
Время перерывов на отдых и личные надобности (Тотд) определяют, исходя из фактов утомляемости (10-15 мин. на смену или в % к оперативному времени).
Время перерывов, обусловленных технологией и организацией производства (Т п.т.) - плановый ремонт и т.д.
Норма выработки - объем работы в стоимостных или натуральных единицах измерения, который должен быть выполнен в течение определенного времени.