Методичка: Расчет длительности производственного цикла простого процесса при различных видах движения предметов труда
Норма выработки определяется количеством единицы
продукции, которая должна быть изготовлена рабочим (бригадой) за определенное
время.
Нвыр = Твыр ф : Нвр
где Твыр ф - фонд времени;
Нвр - норма времени на единицу продукции.
Норма обслуживания определяется количеством
производственных объектов (например, единиц оборудования), которые работник
соответствующей квалификации должен обслужить за единицу рабочего времени.
Нобс = Твыр ф : Н1вр
где Н1вр - норма времени на обслуживание единицы оборудования
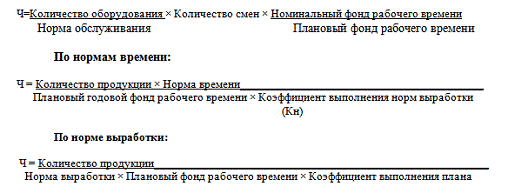
Для определения потребности в трудовых ресурсах в организации применяют следующие методы расчета: по трудоемкости производственной программы, по нормам выработки, по количеству рабочих мест и нормам обслуживания, по нормам численности.
По количеству мест и нормам обслуживания расчет
численности работников производится, когда рабочим доведены нормы обслуживания.
Чраб = n × Ксм
×
Ноб,
Чраб = S × Ксм : Ноб
где n - количество обслуживаемых работником мест
Ксм - коэффициент сменности
Ноб - норма обслуживания- площадь обслуживания
Численность рабочих Чр по нормам обслуживания
рассчитывают по формуле:
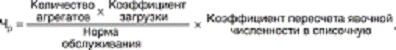
Нормы обслуживания определяют по формуле:
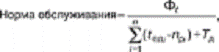
где Ф t - нормативный (полезный) фонд рабочего времени работника за день (смену);- количество видов работ по обслуживанию объекта;ед i - время, необходимое для выполнения единицы объема i -го вида работ;р і - число единиц объема i -го вида работ на единицу оборудования или иного объекта расчета (например, на единицу производственной площади);
Т д - время, необходимое для выполнения работником дополнительных функций, не включаемых в t ед i .
Между нормами времени и выработки существует
взаимосвязь - при увеличении нормы выработки уменьшается норма времени:
Нвр = 1 / Н выр
Нвр = 100 х % увеличения Нвыр
+ % увеличения Нвыр
Нвыр = 100 х % снижения Нвр
+ % снижения Нвр
ПРИМЕР.
Рассчитать норму времени на пошив комплекта постельного белья (наволочки, простыня, пододеяльник). Технологические операции:
Раскрой ткани: 10 минут на 10 наволочек; 2 минуты на 100 простыней; 15 минут на 10 пододеяльников. Пошив: 6 минут на 1 наволочку; 4 минуты на 1 простыню; 15 минут на 1 пододеяльник. Вышивка - 6 минут на 1 изделие (вышивка только на наволочках). Время обслуживания - 2 %, время на отдых и личные надобности - 3 %. Подготовительно-заключительное время (в среднем) - 25 минут на 100 изделий.
РЕШЕНИЕ:
. Рассчитываем оперативное время:
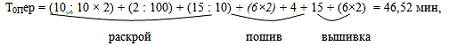
. Рассчитываем время на обслуживание:
Тобсл = 46,52 * 2 / 100 = 0,93 мин.
. Рассчитываем время на отдых и личные надобности:
Тотд = 46,52 * 3 /100 = 1,4 мин.
. Рассчитываем подготовительно-заключительное время:
Тп-з-25/ 100*4=1 мин.
. Рассчитываем норму времени на пошив комплекта постельного белья:
Нвр = 46,52 + 0,93 + 1,4 + 1 = 49,85 мин.
Ответ: норма времени на пошив комплекта постельного белья составила 49,85 мин. или 50 мин.
ПРИМЕР.
Рассчитать численность рабочих, используя нормы обслуживания, на основе следующих данных: Время выполнения операции для таких работ, ч: загрузка агрегата - 0,02, контроль рабочего процесса - 0,08, выгрузка агрегата - 0,03. Количество операций за смену: загрузка агрегата - 60, контроль рабочего процесса - 120, выгрузка агрегата - 60.
Количество агрегатов - 8. Коэффициент загрузки - 1,5. Нормативный (полезный) фонд времени одного рабочего за смену, ч - 7,0. Время на дополнительные операции по обслуживанию агрегата, ч - 1,4.
РЕШЕНИЕ:
Сначала определяют норму обслуживания:
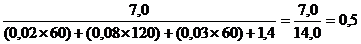
Отсюда численность рабочих:
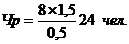
Методические рекомендации по решению задач
по теме «Расчет календарно-плановых нормативов однопредметной непрерывно-поточной и однопредметной прерывно-поточной линии»
В машиностроении применяются разнообразные механизированные поточные линии.
Непрерывно-поточные линии. Эти линии проектируются и внедряются при условии достижения синхронности технологического процесса, т.е. при равенстве операционных циклов, а, следовательно, равенстве или кратности норм времени такту поточной линии.
Такт поточной линии - интервал времени, через который периодически производится выпуск определенной продукции.
Такт поточной линии определяется следующим
образом:
 ,
где r - такт поточной линии, мин;
Фд - действительный фонд времени
работы поточной линии за вычетом регламентированных перерывов, мин;- программа
выпуска изделий в натуральном выражении за этот же период времени, шт.
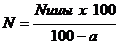
где Nвып - программа выпуска деталей, шт;
а - технологические потери (брак), % от N.
Темп поточной линии - количество продукции, которая сойдет с поточной линии за 1 час ее работы.
Темп поточной линии в единицу
времени рассчитывается по формуле:
 ,
где Т - такт поточной линии, шт./мин; r - такт поточной линии;
- за единицу принимается 1 ч (60
мин).
Общая длина поточной линии
определяется по следующей формуле:
 ,
где L - общая длина поточной линии, м;- величина шага, м;- число рабочих мест на линии.
Число рабочих мест на i-ю операцию (ni) устанавливается по формуле:
= ti / r,
где ti - время на i-ю операцию, мин.
Полученный результат целесообразно округлять до ближайшего меньшего числа (допустимое значение перегрузки по трудоемкости на одно рабочее место в расчетах должно быть не более 10-12 %).
Коэффициент загрузки рабочего места
(станка):
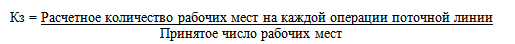
Скорость движения поточной линии определяется
следующим образом:
 ,
где V - скорость движения поточной линии, м/мин.
Длительность цикла поточной линии
определяется по формуле
 ,
где Тц - длительность цикла поточной линии, мин.
Шаг конвейера (lo) - расстояние между осями двух смежных изделий, собираемых на конвейере:
при небольших габаритах изделий = 1,3 м;
при значительных габаритах определяется по формуле:
= lобщ + lпр,
где lобщ - габаритная длина объекта;пр - промежуток между объектами на конвейере (200-300 мм).
Скорость движения конвейера (Vк):
к = lo/ r.
Номинальная длина зоны n-ой операции
(Нд):
Нд = lo х Кр.м.,
где Кр.м. - количество рабочих мест на n-ой операции.
Резервная (дополнительная) длина зоны n -ой
операции (Lрез):
рез = lо × ∆,
∆ = (tnмакс - tnср) : R,ср = (tnмакс -
tnмин) : 2.
где tnмакс, tnмин, tnср - максимальная, минимальная и средняя продолжительность n-ой операции.
Длительность производственного цикла
изготовления на линии детали (изделия) (Тц):
Тц = (lобщ + lрез)/ Vк.
Количество изготавливаемых объектов, находящихся одновременно на конвейере (Nо):
о = Тц / R.
Коэффициент загрузки оборудования на каждой операции (Rз):
з = 100*Wфак / Wрас.
фак - фактически принятое число рабочих мест на n-ой операции
Средний коэффициент загрузки оборудования линии (R з.о):
з.о. = 100×(∑
Wфак /∑ Wрас).
ПРИМЕР.
На конвейере 12 рабочих собирают изделия. Сменная программа линии - 34 изделия. Работа линии производится в две смены, Продолжительность смены 490 мин. Регламентированные перерывы составляют 15 мин. в смену. Шаг конвейера - 1,6 м. Рабочие места расположены с одной стороны конвейера.
Определите такт, темп поточной линии, скорость движения конвейера и его длину, длительность цикла поточной линии.
РЕШЕНИЕ:
Определим такт поточной линии:
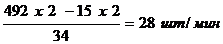
Определим темп поточной линии: 60 / 28 = 2,1 шт./мин
Скорость движения конвейера: 1,6 / 28 = 0,02 м/мин
Длина конвейера: 1,6 х 12 = 19,2 м
Длительность цикла поточной линии: 28х 12= 336 мин
Методические рекомендации по выполнению заданий
по теме:
«Построение графиков многостаночного обслуживания и расчет коэффициентов загрузки оборудования и рабочего-многостаночника»
Цикл многостаночного обслуживания Тмц - это период времени, в течении которого проводится комплекс работ по всей группе обслуживаемых станков.
На каждом станке рабочий осуществляет работы и действия определенной продолжительности: вспомогательную работу, неперекрываемую работой станка (tвн);
активное наблюдение за работой запущенного станка (tан);
вспомогательную работу, перекрываемую
работой станка (tвп);
переход к следующему станку (tпер)
(рис. 1).
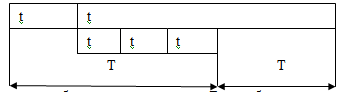
Таким образом, время занятости рабочего на одном станке рассчитывается по формуле:
з = tвн + tан + tвп + tпер.
Свободное машинное время, в течение которого не требуется присутствие рабочего у данного станка, должно использоваться этим рабочим для запуска следующего станка-полуавтомата. Свободное машинное время:
с = tо - tан - tвп - tпер,
где tо - время работы станка в автоматическом
режиме обработки заготовки после его запуска рабочим.
Предварительная норма обслуживания оборудования рабочим-многостаночником рассчитывается по формуле:
= Tс / Tз + 1.
Величина N1 может быть числом дробным. Если это так, то необходимо дробное число округлить до целого N, которое и будет принятой нормой обслуживания оборудования, т.е. тем количеством станков, которое будет предложено рабочему для обслуживания.
ПРИМЕР.
Время занятости рабочего на одном станке 2 мин. Свободное машинное время работы станка 2 мин. Определить норму обслуживания станков и построить график многостаночного обслуживания.
РЕШЕНИЕ.
Предварительная норма обслуживания станков:= Tс / Tз + 1 = 2 / 2 + 1 = 2 станка.
Поскольку получено целое число, то принятая норма обслуживания также будет равна N1 = N = 2 станкам.
На рис. 4 показан цикл многостаночного
обслуживания Тмц.
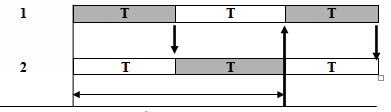
Рис. 4 - Последовательность обслуживания двух
станков-полуавтоматов рабочим-многостаночником (N1 = N)
После обслуживания станка 1 в течение времени Tз рабочий переходит к станку 2 и начинает его обслуживать, а в это время станок 1 работает в автоматическом режиме в течение времени Tс. После запуска станка 2 рабочий возвращается к станку 1, который к этому времени останавливается и цикл многостаночного обслуживания Тмц повторяется.
Очевидно, что в течение цикла многостаночного обслуживания не будет наблюдаться ни простоев оборудования, ни простоев рабочего только в том случае, когда значения Tс и Tз равны или кратны друг другу, другими словами когда N1 - целое число.
Рассмотрим более подробно три возможных случая:
а) N1 = N - целое число;
б) N1 - дробное число и принимается N > N1;
в) N1 - дробное число и принимается N < N1.
а) Если N1 - целое число, то при обслуживании оборудования не возникает простоев в работе многостаночника и станков, которыми он управляет. Следовательно, в этом случае на рабочем месте многостаночника в состоянии работы будет находиться максимальное количество станков, поскольку количество станков, ожидающих обслуживание L = 0. Для рабочего места рабочего многостаночника соблюдается следующее равенство: N = D + H + L, следовательно N = D + 1.
Из рис. 2 следует, что в течение цикла многостаночного обслуживания Тмц, в среднем один станок обслуживается рабочим (2Tз = Тмц), т.е. H = 1 станку.
С другой стороны N = Tс / Tз + 1; сравнивая последнее выражение с формулой N = D + 1 делаем вывод, что максимальное количество станков, работающих на рабочем месте многостаночника
= Tс / Tз.
Из рис. 4 следует, что в течение цикла многостаночного обслуживания Тмц в среднем один станок функционирует, производя продукцию (2Tс = Тмц), что подтверждается и расчетом:= Tс / Tз = 2 / 2 = 1 станку.
Коэффициент занятости рабочего в течение цикла многостаночного обслуживания рассчитывается по формуле:
зц = N / N1.
Очевидно, что в рассматриваемом случае всегда Kзц = 1 и потребуется еще один рабочий (подменный), который временно заменяя основного многостаночника, позволит иметь ему паузы на отдых и личные надобности в течение рабочей смены.
б) N1 - дробное число и принимается N > N1. Этот случай аналогичен предыдущему, с той лишь разницей, что станки на рабочем месте многостаночника начинают в течение некоторого времени простаивать в ожидании обслуживания, т.е. L ≠ 0, поскольку рабочему дается на обслуживание большее количество станков, чем предусмотрено предварительной нормой обслуживания N1.
Максимальное количество действующих станков Dmax не увеличится, а коэффициент занятости рабочего по-прежнему будет равен 1 (Kзц = 1).
ПРИМЕР.
Время занятости рабочего на одном станке 2 мин. Свободное машинное время работы станка 1 мин. Определить норму обслуживания станков и построить график многостаночного обслуживания.
РЕШЕНИЕ.
Предварительная норма обслуживания станков:= Tс / Tз + 1 = 1 / 2 + 1 = 1,5 станка.
Получено дробное число; принимаем N = 2 станкам, т.е. N > N1.
На рис. 5 показан цикл многостаночного
обслуживания Тмц.
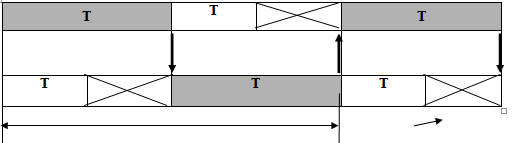
Рис. 5 - Последовательность обслуживания двух
станков-полуавтоматов рабочим-многостаночником (N > N1)
Из рисунка видно, что после запуска второго станка рабочий возвращается к первому, который к этому моменту уже простаивает в течение 1 мин.
Очевидно, что N = D + H + L = 0,5 + 1,0 + 0,5 = 2 станкам, если оценивать среднее количество станков, находящихся в том или ином состоянии, пропорционально времени этого состояния.
Например, в течение цикла Тмц = 4 мин суммарное время простоя двух станков равно 2 мин, следовательно среднее число станков, простаивающих в ожидании обслуживания, L = 2 / 4 = 0,5 станка.
Среднее число действующих станков= Tс / Tз = 1 / 2 = 0,5 станка,
или, что то же, (ΣTс) / Тмц = 2 / 4 = 0,5 станка.
Среднее число станков, находящихся в состоянии обслуживания рабочим
H = (ΣTз) / Тмц = 4 / 4 = 1,0 станок.
По этой же формуле можно рассчитать и коэффициент занятости рабочего в течение цикла многостаночного обслуживания:зц = (ΣTз) / Тмц = 4 / 4 = 1, или Kзц == N / N1 = 2 / 1,5 = 1,33.
Хотя Kзц > 1, его принимают в этом случае равным 1 и необходимо предусмотреть подменного рабочего.
в) N1 - дробное число и принимается N < N1. В этом случае число действующих станков на рабочем месте многостаночника будет меньше максимально возможного, и коэффициент занятости рабочего будет меньше единицы и подменный рабочий может не потребоваться, как это было в случаях а) и б). Это несомненное преимущество случая в).