Методичка: Расчет длительности производственного цикла простого процесса при различных видах движения предметов труда
Число действующих станков корректируют с учетом понижения предварительной нормы обслуживания оборудования:
= Dmах(N / N1) = (Tс / Tз) (N / N1).
На рис. 6 показан цикл многостаночного
обслуживания для рассматриваемого случая.
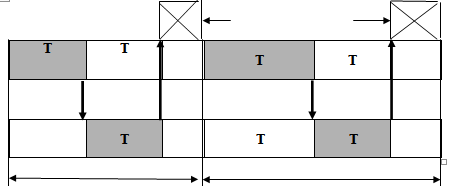
Рис. 6 - Последовательность обслуживания двух
станков-полуавтоматов рабочим многостаночником (N<N1)
После окончания обслуживания станка 2 рабочий возвращается к станку 1, который еще продолжает работать в автоматическом режиме в течение некоторого времени, которое обозначено на рисунке как время простоя рабочего.
ПРИМЕР.
Время занятости рабочего на одном станке 2 мин. Свободное машинное время работы станка 3 мин. Определить норму обслуживания станков и построить график многостаночного обслуживания.
РЕШЕНИЕ.
Предварительная норма обслуживания станков= Tс / Tз + 1 = 3 / 2 + 1 = 2,5 станка.
Получено дробное число; принимаем N = 2 станкам, т.е. N < N1.
Число действующих станков на рабочем месте многостаночника будет меньше максимально возможного значения (Dmах = 1,5):= Dmах (N / N1) = (Tс / Tз) (N / N1) = 1,5 (2 / 2,5) = 1,2 станка.
Количество станков, находящихся в состоянии обслуживания, определяем по формуле:
H = (ΣTз) / Тмц = 4 / 5 = 0,8 станка.
Итак, N=D+H+L=1,2+0,8+0=2 станкам.
При этом коэффициент занятости многостаночника равен Kзц = 0,8.
Другими словами, время простоя рабочего, в течение цикла многостаночного обслуживания, составляет 20 % от времени продолжительности цикла (см. рис. 6).
Расчет норм обслуживания оборудования
Основные этапы методики расчета нормы обслуживания оборудования в случае, когда значения Tс и Tз у всех станков одинаковы.
Такие станки называются дублерами.
. Определяют предварительную норму обслуживания оборудования по формуле:
= Tс / Tз + 1.
. Рассматривают следующие случаи:
а) N1 = N - целое число;
б) N1 - дробное число и принимается N > N1;
в) N1 - дробное число и принимается N < N1.
. Рассчитывают необходимое число станков, достаточное для выполнения нормы выработки на рабочем месте рабочего-многостаночника:
н = (ΣTсn)
/ (Fkи),
где n - программа выпуска изделий в течение периода времени F; kи - коэффициент, учитывающий простои оборудования в ремонте и наладке.
Устанавливают нормативное значение коэффициента занятости рабочего многостаночника, например, на уровне нзц = 0,88. Это означает, что согласно установленной норме - 88 % рабочего времени рабочего приходится на обслуживание станков, а 12 % - на отдых и личные надобности.
. Анализируют случаи а), б), в) и выбирают тот, который соответствует условиям: D ≥ Dн (условие выполнения нормы выработки) и н Kзц ≤ Kзц (условие нормальной занятости рабочего). Предпочтение отдается случаю в), когда не требуется вводить подменного рабочего.
ПРИМЕР.
Определить норму обслуживания оборудования и численность рабочих-многостаночников на производственном участке. На участке установлено 16 станков полуавтоматов.
Для выполнения производственной программы на участке в состоянии работы должно находиться девять станков из 16.
Норма времени на отдых, и личные надобности рабочего составляет 12 % от продолжительности цикла многостаночного обслуживания.
Каждый станок имеет следующие значения времени Tс = 4 и Tз = 3 мин.
РЕШЕНИЕ.
Определяем предварительную норму обслуживания= Tс / Tз + 1 = 4 / 3 + 1 = 1,33 + 1 = 2,33 станка. Очевидно, что Dmах = 1,33 станка.
Принимаем норму обслуживания оборудования согласно условию N < N1, т.е. равной двум станкам. Следовательно, обслуживая два станка один рабочий сможет поддерживать в состоянии непрерывной работы D = Dmах (N / N1) = 1,33 (2 / 2,33) = 1,14 станка.
При норме N = 2 станкам на одного рабочего на участке потребуется 16 / 2 = 8 человек, каждый из которых обеспечивает работу 1,14 станка. Тогда на участке в состоянии непрерывной работы будет находиться 8 ⋅ 1,14 = 9,12 станка, что больше величины Dн = 9 станкам, необходимой для выполнения производственной программы участка.
Коэффициент занятости рабочего Kзц = N / N1 = = 2 / 2,33 = 0,86, что меньше установленной нормы н Kзц = 0,88 (12 % - на отдых и личные надобности по условию задачи).
Итак, норма обслуживания два станка на одного рабочего соответствует установленным требованиям и может быть внедрена в производство.
Основные этапы методики расчета нормы обслуживания оборудования, имеющего различные значения Tс и Tз.
Если рабочему-многостаночнику необходимо подобрать несколько станков с различными значениями Tс и Tз, то в этом случае используют графический способ подбора нормы обслуживания.
. Строят график многостаночного обслуживания, подобный тому, который изображен на рис. 2.11 для двух станков, с той лишь разницей, что значения Tс и Tз на графике будут иметь различную продолжительность. Построение начинают со станка, имеющего максимальное значение (Tс + Tз).
. Количество действующих станков определяют
(используя построенный график) по формуле: D = (ΣTс)
/ Тмц; количество станков, находящихся в состоянии обслуживания рабочим: H = (ΣTз)
/ Тмц (эта величина числено равна коэффициенту занятости рабочего Kзц);
количество станков, простаивающих в ожидании обслуживания:
L = (ΣTпр) / Тмц,
где ΣTпр - суммарное время простоя всех станков (по графику) в течение цикла Тмц.
Если расчеты сделаны верно, то должно выполняться равенство:
= D + H + L.
. Норму обслуживания N проверяют на соответствие норме выработки: D ≥ Dн и критерию нормальной занятости рабочего н Kзц ≤ Kзц . Если эти условия выполняются, то норма обслуживания принимается и внедряется в производство. Норма обслуживания оборудования для рабочего не должна превышать 3 - 4 станков; для обслуживания рабочему следует подбирать станки с примерно одинаковыми значениями (Tс + Tз). В этом случае простои станков в течение цикла многостаночного обслуживания будут минимальными.
ПРИМЕР.
Рассчитать продолжительность последовательного, параллельно-последовательного и параллельного производственного циклов. Определить коэффициенты параллельности для двух последних циклов. Исходные данные: t1 = 1, t2 = 4, t3 = 2, t4 = 5 мин/ед.; партия деталей -20 ед., передаточная партия 5 ед. Среднее время межоперационного перерыва 5 мин.
РЕШЕНИЕ.
Определяем продолжительность последовательного производственного цикла:
Трр = 20 ×(1 + 4 + 2 + 5) + 4 ⋅ 5 = 260 мин.
Рассчитываем продолжительность параллельно-последовательного производственного цикла:
Трр = 20 × (1 + 4 + 2 + 5) − (20 − 5) (1 + 2 + 2) + 4 ⋅ 5 = 185 мин.
Определяем продолжительность параллельного производственного цикла:
Тpr = 5 × (1 + 4 + 2 + 5) + (20 − 5) 5 + 4 ⋅ 5 = 155 мин.
Рассчитываем коэффициент параллельности параллельно-последовательного цикла:
α = Tp : T = 260 : 185 = 1,41;
параллельного цикла: α = Tp / T = 260 / 155 = 1,68.
ПРИМЕР.
Имеется параллельно-последовательный производственный процесс со следующими данными: t1 = 1, t2 = 4, t3 = 2, t4 = 5 мин/ед.; партия деталей - 20 ед., передаточная партия 5 ед. Среднее время межоперационного перерыва 5 мин.
Целесообразно ли увеличить норму времени на третьей операции с 2 до 4 мин/ед., если да, то, какое правило сокращения продолжительности параллельно-последовательного цикла в этом случае используется?
РЕШЕНИЕ.
Если нормы времени технологических операций монотонно возрастают или убывают по ходу производственного процесса, то продолжительность параллельно-последовательного цикла будет минимальной.
В первом случае, когда t1 = 1, t2 = 4, t3 = 2, t4 = 5 мин/ед. нормы времени по ходу технологического процесса изменяются скачкообразно.
Во втором случае t1 = 1, t2 = 4, t3 = 4, t4 = 5 мин/ед. нормы времени по ходу процесса не убывают, т.е. изменяются монотонно.
Следовательно, продолжительность параллельно-последовательного цикла во втором случае будет меньше, хотя норма времени на третьей операции увеличилась на 2 мин.
Рассчитываем продолжительность параллельно-последовательного производственного цикла для первого случая:
Трр = 20 (1 + 4 + 2 + 5) − (20 − 5) (1 + 2 + 2) + 4 ⋅ 5 = 185 мин.
Рассчитываем продолжительность параллельно-последовательного производственного цикла для второго случая:
Трр = 20 (1 + 4 + 4 + 5) − (20 − 5) (1 + 4 + 4) + 4 ⋅ 5 = 165 мин.
Производственный цикл сократился на 20 мин за счет ликвидации «узкого места» на третьей операции.
ПРИМЕР.
Обосновать графическим способом (построить цикл
многостаночного обслуживания) приемлемость нормы обслуживания трех
станков-полуавтоматов одним рабочим.
Таблица 1 - Исходные данные, мин:
|
№ станка |
Те |
Тз |
Те+Тз |
|
Станок 1 |
8 |
4 |
12 |
|
Станок 2 |
7 |
4 |
11 |
|
Станок 3 |
8 |
2 |
10 |
Необходимое число действующих станков 1,5 для цели выполнения рабочим производственного задания. Нормативный коэффициент занятости рабочего-многостаночника 0,88.
РЕШЕНИЕ.
Построение цикла многостаночного обслуживания следует начинать со станка, имеющего максимальное значение Тс + Тз, т.е. с первого.
График цикла вычерчивается в определенном масштабе, например, 0,5 см - 1 мин.
Для первого станка в выбранном масштабе сначала изображается время Тз, а за тем Тс. В той же последовательности осуществляется построение операционных циклов и для станков 2 и 3 (рис. 5).
Для того, чтобы выявить время простоя станков и
рабочего, необходимо построить смежный цикл многостаночного обслуживания,
примыкающий справа к первому циклу. Затем подсчитать суммарное время простоя станков
и рабочего в течение второго цикла обслуживания станков посредством измерения
на графике соответствующих отрезков времени.
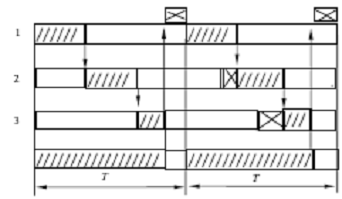
Рис. 7 - График обслуживания трех станков одним
рабочим
Стрелками показаны переходы рабочего от станка к станку
Тмц = 12 мин соответствует максимальному значению Тс + Тз
Суммарное время простоя станков Σ с = 3 Tпр мин; рабочего Σ р = 2 Tпр мин.
Количество станков, простаивающих в ожидании обслуживания: = (Σ ) мц =с L Tпр T 3 / 12 = 0,25 станка. Количество станков, находящихся в состоянии обслуживания рабочим: ( ) H = ΣTз Tмц .
Эта величина численно равна коэффициенту занятости рабочего Kзц = (12 - 2) / 12 = 0,83, или H = (4 + 4 + 2) / 12 = 0,83 станка.
Количество действующих станков определяем по формуле: D = (ΣTс ) Tмц == (8 + 7 + 8) / 12 = 1,92 станка. Поскольку расчеты сделаны верно, то выполняется равенство: N = D + H + L = 1,92 + 0,83 + 0,25 = 3 станка, находящиеся на рабочем месте многостаночника. Норму обслуживания N проверим на соответствие норме выработки: D ≥ Dн и критерию нормальной занятости рабочего Kзц ≤ Kзц. Имеем: 1,92 > 1,5 и 0,83 < 0,88, соответственно. Необходимые условия выполняются, поэтому норма обслуживания N = 3 станка на одного рабочего принимается и внедряется в производство.
Методические рекомендации по решению задач
По теме «Расчёт производственной мощности цеха (участка) по группам оборудования и по производственным площадям»
Входная и выходная производственная мощность исчисляются ежегодно по данным отраслевой статистики, как внешняя конкурентная характеристика оборудования.
Для определения соответствия производственной
программы имеющейся мощности исчисляется среднегодовая производственная
мощность предприятия (Мсг). При равномерном наращивании мощности в течение года
ее среднегодовая величина определяется, как полусумма входной (Мвх) и выходной
(Мвых) мощности:
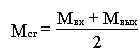
В иных случаях среднегодовая мощность (Мсг) с
учетом ввода нового оборудования и вывода устаревшего исчисляется так:
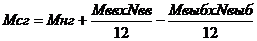
где Мнг - мощность на начало года;
Мвв - вводимые новые мощности;вв - число месяцев работы вводимых мощностей;
Мвыв - мощности выводимые;
Мо - увеличение мощности за счет организационно-технических мероприятий;выв - число месяцев, когда выводимые мощности не будут работать;
То - число месяцев работы после внедрения мероприятия;
- число месяцев в году.
Номинальный фонд времени работы
оборудования (Фн):
Фн = Др х nс х tсм,
где Др - число рабочих дней работы оборудования;
пс - режим работы оборудования (количество смен);см - продолжительность смены.
Действительный (эффективный) фонд
работы оборудования
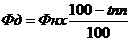
где Tпр - процент времени планово-предупредительного ремонта.
Производственная мощность
оборудования (М):

где п - количество единиц оборудования;в - норма времени на обработку единицы детали.
Для определения производственной
мощности участка необходимо определить пропускную способность каждой группы
оборудования по формуле:
Моб=(Фд х n х Kвн)/Тнк,
где Ф - годовой действительный фонд времени работы единицы оборудования, ч;
Квн - средний коэффициент выполнения норм выработки;
п - количество единиц оборудования, шт.;
Тнк - трудоемкость нормо-комплекта изделий, обрабатываемых на данном рабочем месте, ч.
Производственная мощность участка устанавливается на уровне пропускной способности ведущей группы оборудования (Мвг).
Резерв (-) или потребность (+) в
оборудовании по группам рассчитывается по формуле:
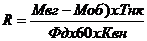
где Мвг - производственная мощность ведущей группы, шт.;
Моб - производственная мощность i-го оборудования, шт.
ПРИМЕР
Определите среднегодовую мощность организации, мощность на конец года и коэффициент использования производственной мощности, если: мощность на начало года - 35000 м3, вводятся новые мощности с 1 июня - 10000 м3; выбывают мощности с 1 сентября - 4000 м3, организация за год произвела 31210 м3 продукции.
РЕШЕНИЕ:
Мощность входная = 35 000 м3
Среднегодовая мощность организации:
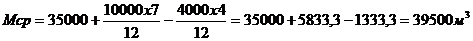
Выходная производственная мощность (конец года) (Мвых):
Мвых = 35 000 + 10 000-4000 = 41000 м3.
Рассчитать коэффициент использования производственной мощности (Ким):
Ким = 31210 : 39500 = 0,790
Вывод. Производственная мощность используется на 79,0 %.
ПРИМЕР.
Определите производственную мощность цеха по выпуску фанеры, если в цехе установлено 4 клеильных пресса. Часовая производительность пресса 3,5 м. Календарный фонд времени - 365 дней. Выходные и праздничные дни - 104. Капитальный ремонт - 10 дней. Продолжительность смены - 8 ч. Организация работает в 2 смены.
РЕШЕНИЕ:
Эффективный фонд времени работы оборудования:
ЭФ = (365-104-10) ×8×2 = 4016 ч.
Производственная мощность (ПМ): ПМ = 4 × 3,5 × 4016 = 56 224 м3/ч.
ПРИМЕР.
В механическом цехе имеется участок по обработке деталей изделий. Количество взаимозаменяемого оборудования -10 шт., трудоемкость изготовления одного комплекта деталей -56 мин. Число рабочих дней в году - 262. Режим работы - двухсменный. Продолжительность смены - 8 ч. Потери рабочего времени на все виды ремонта и профилактического обслуживания составляют 12 %. Коэффициент выполнения норм выработки - 1,0.