Методичка: Расчет длительности производственного цикла простого процесса при различных видах движения предметов труда
Рассчитайте производственную мощность участка по обработке деталей изделий.
РЕШЕНИЕ:
Эффективный фонд времени работы оборудования при принятом режиме работы:
ЭФ = 262×8×2((100-12):100) = 3689 ч.
Производственная мощность цеха:
3689×10×1,0×56=659 изделий
ПРИМЕР.
Определите производственную мощность участка, его резерв (потребность) в оборудовании по группам.
На специализированном участке
механической обработки изготавливаются детали типа «вал». Работает участок в
две смены по 8 ч 250 дней в году, из них 6 дней с сокращенной
продолжительностью на 1 ч. На ремонт оборудования планируется 5 % номинального
фонда времени. Ведущая группа оборудования - токарная.
Таблица 2 - Количество оборудования по группам и нормы времени
|
Наименование групп оборудования |
Количество оборудования, шт |
Норма времени на обработку среднего вала, мин |
Средний коэффициент выполнения норм |
|
Токарная |
10 |
25 |
1,15 |
|
Сверлильная |
5 |
15 |
1,10 |
|
Фрезерная |
7 |
20 |
1,12 |
РЕШЕНИЕ:
Действительный фонд времени:
Фд = Фн × (100-tпр:100) = (250 × 8 × 2 - 6 × 2 × 1) × 0,95 = 3789 ч.
Пропускная способность по группам оборудования
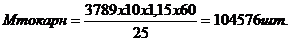
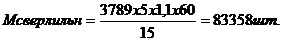
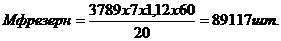
При условии расширения пропускной способности сверлильной и фрезерной групп оборудования производственная мощность участка составит 104576 шт.
Потребность в оборудовании:
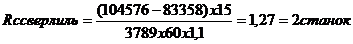
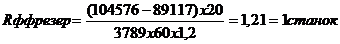
ПРИМЕР.
Определите производственную мощность механического цеха.
В цехе имеются станки:
фрезерных,
строгальных,
шлифовальных,
токарных.
В году 257 рабочих дней. Цех работает в две смены по 7,5 ч. Регламентированный процент простоев на ремонт оборудования - 8. Норма времени на обработку одной детали по группам станков:
Фрезерные - 1,3 ч.
Токарные - 0,9 ч.
Шлифовальные - 1,2 ч.
Строгальные - 1,6 ч.
РЕШЕНИЕ:
Номинальный фонд работы оборудования:
Фном=257 × 2 × 7,5 = 3855 ч.
Действительный фонд работы оборудования:
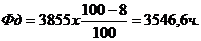
Производственная мощность по группам оборудования:
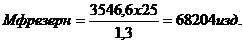
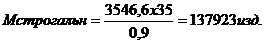
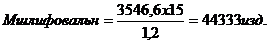
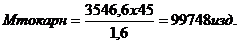
Методические рекомендации по выполнению заданий
по теме «Расчет затрат рабочего времени по данным листа наблюдений индивидуальной фотографии рабочего дня. Составление баланса рабочего времени»
Составление фотографии рабочего дня
Обработка результатов наблюдений
начинается с вычисления продолжительности времени по каждому элементу, затем
производится группировка и суммирование одноименных затрат рабочего времени.
Дальнейшая обработка результатов фотографии состоит в объединении отдельных
элементов работы в группы, соответствующие установленной классификации затрат
времени. Данный этап обработки называется составлением сводки одноименных
затрат (таблица).
Таблица 3 - Сводка одноименных затрат времени
|
Индекс |
Наименование затрат времени |
Повторяемость за смену |
Продолжительность за смену, мин. |
|
ПЗВ |
Получение задания от мастера и ознакомление с работой Получение инструмента и заготовок Наладка станка Сдача обработанных деталей Итого |
2 4 1 3 |
10 21 4 13 48 |
|
ОП |
Оперативное время |
6 |
336 |
|
ОБ |
Раскладка инструмента, смазка станка Уборка стружки, чистка станка Заточка резцов Уборка рабочего места Итого |
1 1. 1 1 |
4 5 4 10 23 |
|
ОТЛ |
Физкультурная пауза Отсутствие по личным надобностям Итого |
2 2 |
10 15 25 |
|
ПНТ |
Ожидание работы (отсутствие заготовок) Прекращение подачи электроэнергии Итого |
1 1 |
5 22 27 |
|
ПНД |
Опоздание на работу Посторонние разговоры Преждевременный уход с работы Итого |
2 1 1 |
8 7 6 21 |
|
|
Всего |
|
480 |
На основе сводки одноименных затрат составляется
фактический баланс рабочего времени (таблица).
Таблица 4 - Фактический и нормативный баланс рабочего времени
|
Индекс |
Элементы затрат рабочего времени |
Нормативные затраты |
Фактические затраты |
Затраты, подлежащие сокращению, мин |
||
|
|
|
мин. |
% к итогу |
мин. |
% к итогу |
|
|
ПЗВ |
Подготовительно-заключительное время |
30 |
5,2 |
48 |
10,0 |
18 |
|
ОП |
Оперативное время |
406 |
84,2 |
336 |
70,0 |
- |
|
ОБ |
Обслуживание рабочего места |
20 |
4,2 |
23 |
4,8 |
3 |
|
ОТЛ |
Перерыв на отдых и личные надобности |
24 |
5,0 |
25 |
5,2 |
1 |
|
ПНТ |
Перерывы из-за нарушения нормального течения процесса |
- |
- |
27 |
27 |
|
|
ПНД |
Перерывы из-за нарушения трудовой дисциплины |
- |
- |
21 |
4,4 |
21 |
|
|
Итого |
480 |
100,0 |
480 |
100 |
70 |
По данным фактического баланса рабочего времени
анализируется рациональность использования рабочего времени. При этом
исчисляется коэффициент использования рабочего времени за смену (Кисп),
коэффициент уплотнения (Купл):
Тпз + Топ + Тоб + Тл + Тпт
Кисп =___________________________
Тнабл
где Тпз - подготовительно-заключительное время, мин;
Топ - оперативное время, мин;
Тоб - время обслуживания рабочего места, мин;
Тл - время перерывов на отдых и личные надобности, мин;
Тпт - время перерывов, обусловленных технологией и организацией производства, мин;
Тнабл - продолжительность наблюдения, мин.
Исходя из примера коэффициент использования рабочего времени составит:
48+336+23+25
Кисп = _______________-=0,9 или 90 %
480
Коэффициент возможного уплотнения рабочего
времени рассчитывается как отношение величины затрат, подлежащих сокращению, и
общего времени наблюдения (Тнабл):
Твозм.упл.
Купл = _______________
Тнабл.
где Твозм.упл. - время возможного уплотнения, определяемое как сумма разности по элементам затрат рабочего времени, фактического и нормативного балансов, мин.
В данном примере коэффициент уплотнения составит: К упл = 70/480=0,1458 или 14,58 %. Таким образом, 14,58 % рабочего времени подлежат сокращению.
По данным коэффициента уплотнения рассчитывают возможное повышение производительности труда (П). Для этого используется формула:
Купл
П=_________-х 100 = 0,1458 х 100 = 17,07 %
1-Купл 1-0,1458
В результате сокращения рабочего времени на 14,58 %, производительность труда повысится на 17,07 %.
Составление баланса рабочего времени
Таблица 5 - Баланс рабочего времени одного работника
|
№п/п |
Показатель баланса |
Порядок расчета |
Количество дней |
|
1 |
Календарный фонд времени, дней |
365 (366) |
366 |
|
2 |
Количество выходных и праздничных дней |
В соответствии с режимом работы |
10 (только праздничные) |
|
3 |
Количество календарных рабочих дней |
п. 1 - п. 2 |
356 |
|
4 |
Количество дней невыходов на работу |
В соответствии с плановыми оценками невыходов |
6 |
|
5 |
Количество фактических рабочих дней |
п. 3 - п. 4 |
350 |
|
6 |
Изменения рабочего времени из-за сокращения или увеличения рабочего дня, ч |
В соответствии с плановыми расчетами |
+ 8 |
|
7 |
Средняя продолжительность рабочего дня, ч |
Нормальная продолжительность с учетом изменений |
10 |
|
8 |
Нормативный (полезный) фонд рабочего времени Ф t , ч |
п. 7 х п. 5 + п. 6 |
10 х 350 + 8 = 3508 |
4. ЗАДАНИЯ ДЛЯ КОНТРОЛЬНОЙ РАБОТЫ
Теоретические вопросы контрольной работы
Промышленное предприятие (организация) как производственная система.
Понятие предприятия (организации), его задачи и основные признаки. Характерные признаки и свойства предприятия как производственной системы. Состав и классификация отраслей и предприятий (организаций)
Формы концентрации, специализации, кооперирования и комбинирования. Технологическая и предметная формы специализации. Особенности форм организации производства их преимущества и недостатки.
Производственный процесс.
Понятие производственный процесс. Виды и принципы рациональной организации производственных процессов.
Типы производства, их технико-экономическая характеристика.
Понятие о типах производства. Основные типы производства: единичные, серийные, массовые. Сравнительная технико-экономическая характеристика типов производства.
Производственный цикл изготовления продукции.
Производственный цикл, его структура. Определение длительности производственного цикла. Факторы, влияющие на длительность производственного цикла.
Производственная структура предприятия.
Понятие производственной структуры предприятия. Производственная структура цехов, участков. Факторы, влияющие на формирование производственной структуры.
Методы организации поточного производства.
Сущность, особенности и основные принципы организации поточного производства. Классификация поточных линий. Эффективность поточного производства, ее расчет
Научная организация труда на предприятии.
Сущность и задачи научной организации труда, разделение и кооперация труда на предприятии. Бригадные формы организации труда на предприятии. Организация многостаночного обслуживания
Организация труда на рабочих местах.
Организация рабочего места как система мер по созданию необходимых условий труда. Аттестация рабочих мест по условиям труда
Организация технического нормирования труда на предприятии
Сущность, цели и задачи технического нормирования труда. Функции нормирования труда. Методы нормирования труда. Нормирование труда руководителей, специалистов и служащих
Виды норм труда, их характеристики.
Виды норм труда, их характеристики. Расчет норм труда. Нормативы по труду, их классификация. Методы изучения затрат рабочего времени (хронометраж и фотография рабочего времени)
Производственная мощность предприятия.
Понятие о производственной мощности предприятия. Определяющие производственную мощность факторы. Методы расчета производственной мощности. Показатели использования производственной мощности. Пути улучшения использования производственной мощности.
Ритмичность работы предприятия. Оперативно-производственное планирование.
Понятие ритмичность производства. Способы определения ритмичности. Задачи оперативно-производственного планирования работы предприятия. Виды систем оперативно-производственного планирования.
рабочий время баланс цикл
5. ПРАКТИЧЕСКИЕ ЗАДАНИЯ ДЛЯ
КОНТРОЛЬНОЙ РАБОТЫ
Задача 14
Обработка партии деталей из 3 шт. осуществляется на четырех операциях продолжительностью t1 = 1,7 мин, t2 =2 ,6, t3 = 2, t4 = 3 мин.
Исходя из вышеприведенных данных выполните следующее:
. Определите длительность технологического цикла при параллельном и последовательном видах движения партии деталей, изобразив их графически.
. Постройте графики производственных процессов по каждому виду движения партии деталей.
Задача 15
Партия деталей из трех штук обрабатывается на
пяти операциях продолжительностью (по вариантам):
Таблица 6 - Нормы времени на выполнение операций
|
Штучное время, мин |
Нормы времени на выполнение операций |
|
t1 |
20 |
|
t2 |
10 |
|
t3 |
120 |
|
t4 |
10 |
|
t5 |
20 |
На третьей операции - три рабочих места, на всех остальных - по одному. Длительность естественных процессов - 60 мин. Время пролеживания деталей между операциями - 13 мин. Контроль качества и транспортировка деталей осуществляется за 20 мин.
Расчеты произведите в следующей последовательности.
Постройте график последовательного и параллельного видов движения партии деталей по операциям, рассчитайте длительность технологической части производственного цикла. Определите длительность производственного цикла обработки партии деталей. Рассчитайте процентное соотношение составляющих длительности производственного цикла, оцените рациональность его структуры.
Задача 16
Обработка партии деталей из трех штук осуществляется на четырех операциях продолжительностью (по вариантам):
Таблица 7 - Нормы времени на выполнение операций
|
Штучное время, мин |
Нормы времени на выполнение операций |
|
t1 |
1,38 |
|
t2 |
2,55 |
|
t3 |
2,00 |
|
t4 |
4,00 |
|
t5 |
1,38 |
Цех работает в две смены, продолжительность смены - 8 ч. С перерывом на обед 45 мин.
Исходя из вышеприведенных данных выполните следующее:
определите длительность технологической части производственного цикла при параллельном и параллельно-последовательном видах движения партии деталей;
постройте графики производственных процессов по каждому виду движения партии деталей;
рассчитайте программу выпуска деталей, произведенных за смену при различных видах движения предметов труда.
Задача 17
Определите непрерывность производственного процесса швейного цеха при последовательном виде движения предметов труда на основе следующих данных: