Курсовая работа (т): Разработка методических материалов для проведения практических работ на универсальном фрезерном станке с ЧПУ
ВКЛ/ВЫКЛ коррекции на радиус инструмента При расчете касания заготовки учитывается радиус.
Следующие кнопки устанавливают режим ручного перемещения по осям:
Непрерывно: перемещение по оси со скоростью "Ручная скор. 1" или "Ручная скор. 2" происходит до тех пор, пока нажата клавиша перемещения или горячая клавиша.
Грубое позицирование: Одно нажатие на клавишу приводит к перемещению на 1 или 10 мм.
Нормальное позицирование: Одно нажатие на клавишу приводит к перемещению на 0,1 или 1 мм.
Точное позицирование: Одно нажатие на клавишу приводит к перемещению на 0,01 или 0,1 мм (при одновременном нажатии клавиши Ctrl)
Клавиши ручного перемещения по осям:
Перемещение инструмента по оси Х налево, X-
Перемещение инструмента по оси Х направо, X+
Перемещение инструмента по оси Z вниз, Z-
Перемещение инструмента по оси Z вниз, Z+
Станочная система координат
После включения станка система управления не знает, в каком положении находится инструмент. Поэтому необходимо привести станок в конечное положение по каждой из осей. Это может быть сделано автоматически, если станок оснащен датчиками конечного положения, или вручную.
Кнопка «Коррекция». Нажатие этой кнопки запускает процесс автоматического поиска конечного положения по каждой из осей.
Очень важно правильно установить все параметры датчиков конечного положения в настройках осей и входов аппаратного модуля. После начала процесса определения станочной системы координат будет произведено перемещение станка по всем координатным осям (по очереди) до срабатывания датчиков конечного положения. Зарегистрированные конечные положения будут запомнены в настройках осей и станочной системе координат G53.
Для определения станочной системы координат Вы должны вручную произвести перемещение станка в конечные положения по всем координатным осям и в каждом нажимать кнопку « Коррекция». Зарегистрированные конечные положения будут запомнены в настройках осей и станочной системе координат G53.
Остановить перемещение
Если Вы хотите остановить работы станка, нажмите на эту клавишу.
Системы координат
С помощью этих кнопок Вы можете выбирать и сохранять системы координат.
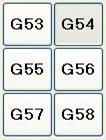
Рис 27
Система координат G53 является станочной системой координат и не может быть изменена.
Системы координат служат для удобства обработки заготовки, при необходимости можно легко переходить от одной системы координат к другой.
В зависимости от степени автоматизации токарного станка могут быть использованы следующие функции. Кнопки активны, если сконфигурированы соответствующие М-функции.
Зажать заготовку
Измерить инструмент
Сменить инструмент
Управление станком
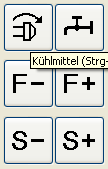
Включить/выключить Включение/выключение шпиндель подачи СОЖ
Уменьшение/увеличение подачи
Уменьшение/увеличение числа оборотов
Рис 28
В зависимости от оснащения Вашего станка NCdrive может включать и выключать шпиндель и СОЖ. А также управлять оборотами шпинделя через аналоговый выход. Однако эта функциональность доступна только если станок оснащен подходящими техническими устройствами (реле, вентильный частотный преобразователь).
Специальные автоматические функции
В автоматическом режиме работы в Вашем распоряжении находятся различные специальные функции.
Выборочный СТОП NCdrive прерывает выполнение программы при достижении кода M01.
Неактивна: Программа не прерывается при достижении кода M01.
Активна: Программа прерывается при достижении кода M01.
Выборочное исключение
Все коды, которые отмечены символом /, перескакиваются при исполнении программы.
Переход на начало программы
Продолжить программу
После прерывания программы, Вы можете ее возобновить нажатием этой клавиши. Инструмент должен быть в позиции, допускающей свободное перемещение.
Функции управления исполнением программы
В режиме Пошаговый программа обработки выполняется по одному коду. Продолжение обработки возможно нажатием на эту или на другую кнопку управления исполнением программы.
В режиме Блок программа обработки выполняется по одной полной траектории или циклу. Продолжение обработки возможно нажатием на эту или на другую кнопку управления исполнением программы.
В режиме Непрерывно программа обработки выполняется непрерывно до конца программы или до момента прерывания.
Функция Остановить программу останавливает программу обработки после исполнения текущего кода.
Статус и регистр
В окне Регистр Вы видите текущее состояние отдельных
регистров пути G, машинных функций M, подачи F, числа оборотов S и номера
инструмента T.
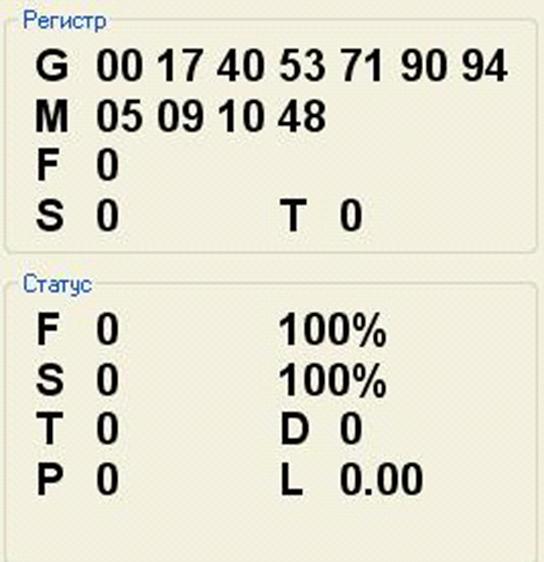
Рис 29
фрезерный станок программный обеспечение
В окне Статус Вы видите текущие значения подачи и числа оборотов. Кроме того показывается диаметр D, длина режущей части L и место P в автоматическом сменщике текущего инструмента T.
Функции позицирования
В ручном режиме Вы можете запомнить до четырех
позиций и впоследствии привести инструмент в любую из них. Эти позиции можно
использовать для самых различных целей, например для приведения инструмента в
центр окружности, построенной по трем позициям.
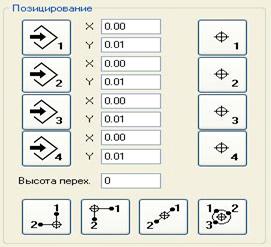
Рис 30
Кнопки слева сохраняют текущую координату в соответствующей позиции, кнопки справа приводят инструмент в желаемую позицию. Перемещение в требуемую позицию происходит по координате Z, устанавливаемой в поле
«Высота перех.»
Ручное управление станком. Диагностика.
Ручной режим работы
В ручном режиме работы выполняются не программы
в G_кодах, а программируемые вручную простые циклы.
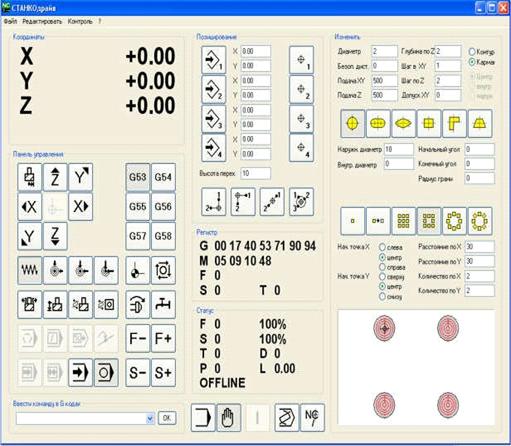
Рис 31
Диагностика NCdrive
При помощи окна «Диагностика СТАНКОдрайв» Вы
можете наблюдать состояния входов, вручную контролировать выходы, устанавливать
выходное напряжение на аналоговом выходе проводить тест осей.
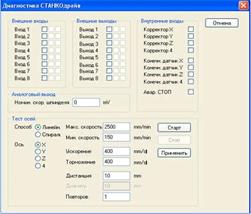
Рис 32
Тест осей
Чтобы избежать ошибок перемещений из-за слишком высоких значений скоростей и ускорений по осям, требуется установить динамический предел Вашего станка. Определить погрешность перемещений можно с помощью штатива с индикатором. Проводите тест осей в следующей последовательности:
Испытайте каждую ось отдельно установите равные значения максимальной и минимальной скорости и в несколько шагов установите максимальную скорость, при которой отсутствует погрешность перемещений. Эту величину умножьте на 0,7 и используйте полученное значение для «Ручной скорости 2» на вкладке соответствующей оси. После этого подберите самое малое значение минимальной скорости, при котором отсутствует погрешность перемещений(чтобы линейный график разгона двигателя был максимально крут). Установите максимальную скорость по оси и подберите значения ускорения и торможения, при которых отсутствует погрешность перемещений. В поле «Дистанция» устанавливается длина тестовых перемещений, в поле «Повторов» указывается число
повторных перемещений. Для определения минимальной скорости используйте небольшие перемещения (0,5 -1 мм).
Автоматический режим работы
Это стандартный режим работы, который активен сразу после запуска программы. В нем, однако, предусмотрено и ручное управление перемещениями. Интерфейс выглядит следующим образом:
Фрезерный станок
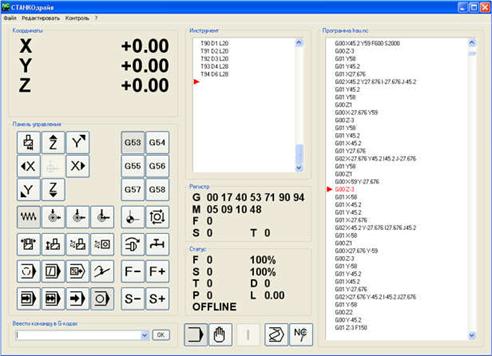
Рис 33
Если в соответствующих конфигурациях М-функций не описаны сменщик инструмента, зажимное устройство и измерительная система, соответствующие клавиши управления не активны.
В этом режиме Вы можете загружать и выполнять
программы в G кодах. При работе обращайте внимание на активную нулевую точку и
выбранный инструмент.
6. Экономическая часть
Экономическая часть дипломного проекта предполагает расчет стоимости всего оборудования необходимого для настройки ЧПУ, а также расчет эксплуатационных затрат на обслуживание и настройку фрезерного станка.
Расчет стоимости оборудования
Расчет стоимости оборудования представлен необходимого лоя настройки ЧПУ представлен в таблице 1
Таблица 1 Расчет стоимости оборудования
|
Наименование оборудования |
Количество |
Цена за ед, руб |
Сумма, руб |
|
Фрезерный станок |
1 |
330000 |
330000 |
|
Ноутбук |
1 |
20000 |
20000 |
|
Итого |
* |
* |
350000 |
Расчет эксплуатационных затрат
Эксплуатационные расходы - это издержки производства, связанные с поддержанием в работоспособном состоянии используемых систем, машин, оборудования. Все работы по техническому уходу, малому, а также среднему ремонтам с определенной периодичностью производятся за счет эксплуатационных расходов предприятия. Затраты на межремонтное обслуживание, периодические осмотры, малый и средний ремонты оборудования осуществляются так же за счет этих расходов предприятия и включаются в себестоимость продукции. Эксплуатационные расходы включают в себя затраты на:
заработную плату обслуживающего персонала
амортизационные отчисления
накладны расходы
расходы электроэнергии
Исходя из этого эксплуатационные расходы определяются
по формуле (1):
Сэксп = ЗПср.год + Агод + Сн.р. + Сэ где
ЗПср.год. - среднегодовая заработная плата инженера - программиста, он же занимается обслуживанием;
Агод - годовые амортизационные отчисления, руб.;
Сн.р. - накладные расходы, руб.;
Сэ - стоимость потребляемой электроэнергии за год, руб
Исходными данными для расчета являются:
- заработная плата техника (инженера) - программиста - 11000 руб.;
нормативный срок службы оборудования (Тн.) - 5 лет;
сумма потребляемой мощности (Мп.) - 0,5 кВт;
стоимость 1 кВт (Цэ) - 3,5 руб.
Расчет среднегодовой заработной платы инженера - программиста
Расчет заработной платы производится по формуле
(2)
ЗПср. Год. = ЗП ср.мес.  Ч 12, (2)
где ЗП ср.мес. - среднемесячная заработная плата, руб.;
Ч - численность рабочих, чел.
ЗПср. Год. =11000*1*12=132000 руб.
Расчет амортизационных отчислений
Амортизация - это исчисленный в денежном
выражении износ основных средств в процессе их применения, производственного
использования. Амортизационные отчисления рассчитываются по формуле (3)
А год = С комп Н а % /
100%, (3)
где С комп - стоимость компьютера, руб.;
На - норма амортизации, %.
Норма амортизации рассчитывается по формуле
(4)
На=100%/Тн (4)
где Тн - нормативный срок службы оборудования, лет.
На=100%/5=20 %
А год = 350000*20%/100% = 70000 руб.
Расчет накладных расходов
Накладные расходы (Сн.р.) в условиях предприятия
равняются 150 % от стоимости оборудования и включают затраты на содержание
помещения, оборудования, управленческие затраты.
С н.р. = ЗП сред.год. 150 %/100%,
(5)
С н.р. = 350000*150%/100% = 525000 руб.
Расчет затрат на электроэнергию
Затраты н аэлектроэнергию расчитываются по
формуле (6)
Сэ=Мп Т эфф Цэ К исп, (6)
где Сэ - стоимость потребляемой электроэнергии за день, руб.;
Мп - сумма потребляемой мощности, кВт;
Т эфф - годовой эффективный фонд рабочего времени, час;
Ц э - стоимость 1 кВт, руб.;
К исп - коэффициент использования мощности, принимается 0,9.
Годовой эффективный фонд рабочего времени
определяется по формуле (7)
Тэфф = (tрд Nсм Дрд) - (t пт Nсм Дрд), (7)
где tрд - продолжительность рабочего дня, час;
Nсм - количество смен;
Д рд - количество рабочих дней;
t пт - регламентированные потери рабочего времени, перерыв на обед составляет один час
Тэфф = (1*8*247)-(1*247*1)=1976-247=1729 час
Сэ=0,5*1729*3,5*0,9=5446,35 руб.
Подводя итог можно рассчитать стоимость эксплуатационных расходов, которая равна Сэкс = 132000+70000+525000+5446,35 = 732446,35 руб
Расчет стоимости часа работы фрезерного станка
Стоимость одного часа работы ЧПУ
рассчитывается по формуле (8)
Смч = Сэкс/Тэф  К исп, (8)
где Сэкс - годовые эксплуатационные расходы, руб.;
Тэф - годовой эффективный фонд времени, час;
Кисп - коэффициент использования машины и времени разработчика, коэффициент использования машины принимаем 0,9.
Смч =732446,35/1729*0,9=381,26 руб
Расчет стоимости разработки и настройки программы.
Стоимость разработки программы
рассчитывается по формуле (9)
Ср = ЗПр.чел n1 + См час n2, (9)
где Ср - стоимость разработки программы;
ЗП р.чел - средняя часовая заработная плата разработчика техника (инженера) программиста (в среднем составляет 250 руб/час );
См час - стоимость машинного часа;
n1 и n2 - соответственное количество чел.-часов разработчика и ЧПУ.
Ср =250*10+381,26*10 =2500+3812,6=
6312,6 руб
7. Техника безопасности и охрана труда при
проведении практических работ
Общие положения
Настоящая инструкция предназначена для проведения вводного инструктажа по охране труда при проведении практических работ и обязательна к исполнению всеми учащимися, занимающимися по программе обучения обслуживающего труда.
На первых уроках и в дальнейшем учащиеся проходят первичный инструктаж по охране труда, знакомятся с санитарно-гигиеническими нормами, требованиями к дисциплине и организации работы на уроке обслуживающего труда.
В течение учебного процесса проводится текущий инструктаж по технике безопасности при выполнении конкретных видов работ. С целью предупреждения травматизма при выполнении тех или иных работ учащиеся должны быть ознакомлены с безопасными способами работы.
При проведении практических занятий учащиеся должны находиться в спецодежде или в форме, обеспечивающей безопасные приёмы работы и исключающей травматизм.