Курсовая работа (т): Разработка рациональных режимов резания при эксплуатации круглопильных станков
Разработка рациональных режимов резания при эксплуатации круглопильных станков
Учреждение образования «БЕЛОРУССКИЙ ГОСУДАРСТВЕННЫЙ ТЕХНОЛОГИЧЕСКИЙ УНИВЕРСИТЕТ»
Факультет заочный
Кафедра деревообрабатывающих станков и инструментов
Специальность технология деревообрабатывающих производств
Специализация
технология деревообработки
ПОЯСНИТЕЛЬНАЯ ЗАПИСКА
КУРСОВОЙ РАБОТЫ
по дисциплине Резание древесины и дереворежущий инструмент
Тема:
Разработка рациональных режимов резания при эксплуатации круглопильных станков
Минск 2014
РЕФЕРАТ
ПИЛА, ДРЕВЕСИНА, РЕЗАНИЕ, СТАНОК, ДЕТАЛЬ, ИНСТРУМЕНТ, МОЩНОСТЬ, СИЛА, ПРИСПОСОБЛЕНИЕ.
В данной курсовой работе рассматриваются вопросы: о рациональном использовании режимов резания при эксплуатации круглопильных станков для поперечной распиловки березы, о факторах, влияющих на процесс обработки резанием, о методах улучшения качества обработки и увеличения производительности.
В работе проведен расчет наиболее рациональных режимов резания и работы оборудования (скорости подачи, требуемой мощности резания, фактических сил резания), вопросы, связанные с технической эксплуатацией инструмента (подготовка инструмента к работе и уход за ним, правка, вальцевание и т. д.), контроль точности подготовки инструмента.
К курсовой работе прилагается: функциональная схема, кинематическая схема, общий вид станка.
Результатом курсовой работы является разработка рационального метода получения необходимой детали выбором наиболее подходящего оборудования для обработки, выбор типового инструмента и определение его основных параметров, а также определение режимов обработки, обеспечивающих наибольшую производительность и хорошее качество получаемого материала.
СОДЕРЖАНИЕ
ВВЕДЕНИЕ
. Общая часть
.1 Последовательность технологических операций получения готовой детали
.2 Выбор оборудования для заданного процесса обработки и его обоснование
.3 Основные технические данные станка и его краткое описание
.4 Требования к качеству обработанной поверхности, факторы, влияющие на качество обработки
.5 Выбор типового инструмента
.6 Выводы по разделу
. Расчётная часть
.1 Расчёт и обоснование рациональной скорости подачи
.2 Расчёт требуемой мощности резания на выполнение техпроцесса
.3 Расчёт фактических сил резанья
.4 Построение графиков скоростей
.5 Расчёт потребного количества инструмента на год и абразивного материала для его заточки
.6 Выводы по разделу
. Техническая эксплуатация инструмента
.1 Подготовка к первоначальному пуску
.2 Настройка, наладка и регулировка станка
.3 Требования техники безопасности работы на станке, экологические требования
.4 Выводы по разделу
. Конструкторская часть
4.1 Назначение и область применения проектируемого объекта
.2 Анализ существующих конструкций аналогичного типа
4.3 Обоснование необходимости проектирования прибора, приспособления и др. устройств
4.4 Разработка и обоснование технических требований к проектируемому объекту
4.5 Техническая характеристика проектной разработки
4.6 Описание конструкции
.7 Выводы по разделу
. Выводы по проекту
6. Список использованной литературы
ВВЕДЕНИЕ
круглопильный станок пиление древесина
Обработка древесины и древесных материалов резанием занимает ведущее место в деревообрабатывающей промышленности. Она является наиболее сложной и дорогостоящей частью процесса производства изделий из древесины и древесных материалов. При обработке на деревообрабатывающих станках изменяется форма и размеры заготовок путем снятия с них стружки режущими инструментами.
Современные деревообрабатывающие станки являются сложными технологическими машинами. В их состав входят механизмы резания, подачи, базирования, настройки и регулирования, загрузки и разгрузки деталей. Приводы станков включают механические, электрические, пневматические, гидравлические, вакуумные, электромагнитные устройства для обеспечения заданного закона движения рабочих органов. Мощность приводов колеблется в широких пределах.
Оборудование деревообрабатывающих производств быстро обновляется в связи с непрерывным совершенствованием технологических процессов. За последние годы претерпели изменения универсальные и специальные станки, автоматы и автоматические линии. Повысились надежность оборудования в работе, точность обработки деталей, долговечность механизмов и безопасность работы, улучшились эксплуатационные свойства дереворежущих инструментов. В результате улучшились условия эксплуатации дереворежущего оборудования, расширились его технологические возможности.
В соответствии с заданием предусматривается разработка рациональных режимов резания при эксплуатации круглопильных станков. В технологии механической обработки круглопильные станки осуществляют продольное, поперечное, и под углом к волокнам распиливание древесины и древесных плит. По технологическому назначению круглопильные станки можно разделить на три основные группы: для продольного, поперечного и форматного распиливания. Круглопильные станки подходят в качестве головного оборудования для промышленного лесопиления, но при наличии дешёвого сырья и квалифицированных заточников.
Целью данной курсовой работы является разработка рациональных режимов резания при эксплуатации круглопильного станка.
Под «рациональными» следует понимать такие
режимы, при которых обеспечиваются высокая производительность, безопасность в
работе, необходимая точность и качество поверхности обработки при наименьших
затратах обрабатываемого материала, труда и энергопотреблении.
. ОБЩАЯ ЧАСТЬ
Пиление - это процесс резания, в результате которого происходит разделение заготовки пропилом на части заданных размеров путем превращения части материала в опилки. Продольное пиление древесины - это пиление, при котором плоскости пропила и скорость подачи обрабатываемого материала параллельны направлению волокон древесины.
Продольное пиление осуществляют обычно либо
вращающейся круглой пилой, либо движущейся ленточной пилой (рисунок 1.1).
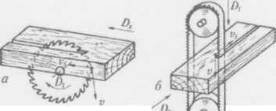
Рис 1.1 - Процессы резания древесины:
а - пиление круглой пилой; 6 пиление ленточной
пилой
.1 Последовательность технологических
операций получения готовой детали
По заданию необходимо обрезную доску размером
x250x4000 мм торцевать на заготовки размером 50х250х1000 мм.
Обрабатываемая древесина - берёза, влажностью W=39%.
Данная задача может быть осуществлена с помощью такой технологической операций как торцевание.
Выставляем заготовку на заданный размер и производим поперечный распил (отрезали первую деталь от заготовки). И так распиливаем всю заготовку.
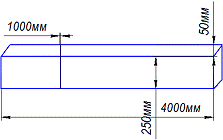
Рис.1.2 Эскиз получаемой продукции
.2 Выбор оборудования для заданного
процесса обработки и его обоснование
В массовых производствах для поперечного раскроя досок целесообразно применять круглопильные станки, т.к. они обладают большой производительностью и обеспечивают высокое качество пиления.
Сравнении круглопильные станки Ц-5 и Б-3.
Круглопильный станок Ц-5 с торцовочной кареткой предназначен для продольной и поперечной, а также распиловки под углом досок, брусьев, древесных, плитных и листовых материалов (ДСП, ДВП, фанеры и т.д.).
Круглопильный станок Ц-5 с торцовочной кареткой применяется на небольших предприятиях.
Особенностями станка Ц-5 являются:
Стальной стол усилен профильными трубами и при небольшом весе имеет высокую жесткость, шлифованная сталь имеет вдвое меньшее сопротивление трению, что улучшает работу станка с автоподатчиком;
Рабочий узел выполнен в чугунном корпусе на чугунном кронштейне.
Размеры и вес станка позволяют использовать станок на строительной площадке с перемещением через дверные проемы.
Отличительные особенности круглопильного станка Б-3:
Малое потребление электроэнергии.
Возможность дополнительного подсоединения “приставки”
Наличие ограждение пилы с патрубком для стружкоотсоса;
Станок торцовочный модели Б3 предназначен для поперечной обработки с высокой точностью деревянных брусков, планок и реек под углом от 0 до 45 (в двух направлениях от 0).
Станок Б-3 удовлетворят заданным первоначальным условиям.
Особенностью станка является его
универсальность. На нем может производиться распиловка не только
пиломатериалов, но и древесно-стружечных, древесноволокнистых плит, других
листовых и плитных материалов на основе древесины. Возможен как продольный
раскрой этих материалов, так и поперечный, и под требуемым углом.
.3 Основные технические данные станка и его
краткое описание
В данном курсовом проекте я рассматриваю торцовочный станок Б-3 с вертикальным торцеванием, который предназначен для продольного и поперечного распиливания досок, брусков и пр.
ТЕХНИЧЕСКИЕ ДАННЫЕ
размеры обрабатываемого материала, мм:
ширина…………………………………………………..не более 250
толщина (высота пропила)...…………………………..не более 50
Пильный вал
эффективная мощность, квт……………………………1,5
число оборотов в минуту ………………………………2900
торможение ……………………………………………...есть
количество пил, шт……………………………………...1
диаметр пилы, мм………………………………..……...360
Стол
размеры рабочей поверхности, мм:
ширина …………………………………………………..900
длина (с приставкой) …………………..……………….2150
Электродвигатель
тип ………………………………………………………..А02-42-2
мощность, квт ……………………………………………1,5
число оборотов в минуту ………………………………..2900
количество, шт. …………………………………………..1
габариты станка, мм:
длина……………………………………………………….780
ширина……………………………………………………..900
высота ……………………………………………………..1555
вес. кг……………………………………………………….250
Таблица 1. Основные технические данные станка
|
Наименование параметров |
Числовые значения |
|
1. Наибольшая ширина распиливаемого материала, мм |
250 |
|
2. Наибольшая высота пропила, мм |
50 |
|
3. Наибольший подъём пилы, мм |
100 |
|
4. Наибольший диаметр устанавливаемой пилы, мм |
360 |
|
5. Посадочный диаметр пилы, мм |
32,50 |
|
6. Количество электродвигателей, шт |
1 |
|
7. Мощность электродвигателя пилы, кВт |
1.5 |
|
8. Частота вращения пильного вала, об/мин |
2900 |
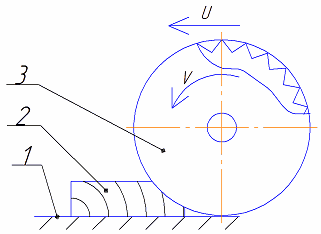
Рис.1.3 Описание функциональной схемы станка:
-стол; 2- заготовка; 3- пила.
Краткое описание станка
Круглопильный станок Б-3, простой по устройству и надежный в эксплуатации, широко применялся в деревообрабатывающей промышленности.
Станок торцовочный включает в следующие основные узлы:
Суппорт
Основание
Приставка
Стол поворотный
Подставка
Механизм уравновешивания.
Суппорт предназначен для крепления пилы, привода с ременной передачей с защитным кожухом, защитных неподвижного и подвижного кожухов пилы и ручки управления. Суппорт крепится на оси кронштейна стола поворотного с возможностью наклона в вертикальной плоскости около 45’, величина наклона в обе стороны ограничивается упорами.
Основание представляет собой отливку с обработанными горизонтальными плоскостями и плоскостями и расточками под стол поворотный и отверстиями для крепления линейки, прижимов, фиксатора, зажима стола поворотного и приставки.
Приставка представляет собой узкий стол для опоры заготовки и фиксации ее по упору. Приставка к основанию может быть закреплена как с правой, так и с левой стороны.
Стол поворотный представляет круг диаметром 350мм с прорезью для выхода пилы и отверстиями для фиксатора. На столе поворотном закрепляется шкала и суппорт с возможностью поворота в горизонтальной плоскости от 0’ до 45’ в обе стороны.
Подставка представляет собой стол, на котором закреплено основание с узлами. Внутри стола расположен электрошкаф.
Механизм уравновешивающий шарнирно закреплен к суппорту и столу поворотному. Он представляет собой цилиндр с двумя пружинами, сжимаемые штоком в разных направлениях при опускании и подъеме суппорта.
Режущим инструментом является пила.
На столе жестко установлено ограждение, которое закрывает верхнюю часть пилы и удерживает заготовку от выбрасывания пилой. К станине крепится шкаф с электроаппаратурой. Управление станком осуществляется кнопками «ПУСК» и «СТОП».
Станок Б-3 отгружается с завода-поставщика в собранном виде, упакованном в деревянный ящик. К месту установки станок может быть транспортирован в распакованном виде.
Станок следует устанавливать на бетонном фундаменте. Глубина заложения фундамента принимается в зависимости от плотности грунта.
После подготовки фундамента на него устанавливают станов в оставленные колодцы вкладывают фундаментные болты и станок выверяют по уровню в продольном и поперечном направлениях с точностью 0,1/1000 путём подкладывания под углы станины металлических пластин и клиньев. Затем колодцы для фундаментных болтов заполняют щебнем, а под подошву станины подливают цементный раствор. Подводку от электросети к станку производят в газовых трубах, согласно существующим правилам. Провода подключают к клеммнику в электрошкафу. Станок должен быть заземлен через винт заземления, находящийся на станине.
Кинематическая схема и ее описание
Кинематическая схема станка модели Б-3 представлена на рис. 2. На станине полой чугунной отливке смонтирован опорный корпус суппорта. Корпус совместно с суппортом может подниматься и поворачиваться на определенную величину.
Суппорт опирается на подшипники качения и посредством гидропривода совершает возвратно-поступательные движения. В головной части суппорта крепится электродвигатель 2 с режущим инструментом 6 на валу. Управляется станок дистанционно, посредством педали.
Длина хода суппорта устанавливается по шкале при
помощи ограничителя рабочего хода, закрепленного в пазу хвостовой части
суппорта. Установка суппорта на определенную высоту пропила производится
подъемным механизмом 3, 4, 5 по шкале, закрепленной на станине. Регулировка
скорости рабочего хода суппорта осуществляется лимбовым устройством,
расположенным на корпусе золотника. По мере поворота лимба по часовой стрелке
скорость движения суппорта уменьшается.