Курсовая работа (т): Разработка рациональных режимов резания при эксплуатации круглопильных станков
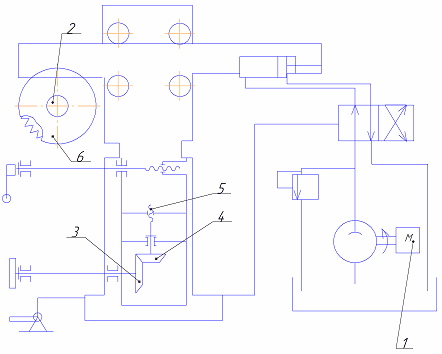
Рис. 1.4. Кинематическая схема станка Б-3
.4 Требования к качеству обработанной
поверхности, факторы, влияющие на качество обработки
Влияние породы древесины. На обрабатываемость, т. е. на силовые и качественные показатели процесса резания, влияют структура и механические свойства, которые различны у древесины разных пород.
Влияние влажности. При увеличении влажности до предела гигроскопичности снижаются показатели механической прочности древесины и, следовательно, уменьшается сила резания.
При открытом резании древесины, имеющей влажность выше предела гигроскопичности, свободная влага попадает на поверхности лезвия и действует как смазка. При этом уменьшается коэффициент трения и дополнительная сила резания.
При закрытом резании, когда с древесиной активно взаимодействуют задние поверхности вспомогательных лезвий (боковые поверхности зубьев) и даже поверхности корпуса инструмента, влияние влажности древесины проявляется по-другому: при увеличении влажности повышаются упругие свойства древесины, усиливается «защемление» лезвия в пропиле, увеличивается сила резания.
Влияние температуры. Прочность древесины, особенно влажной, при нагревании древесины уменьшается. Это вызывает уменьшение силы резания.
Влияние толщины срезаемого слоя. Известно, что сила резания и ее составляющие - касательная и нормальная - складываются из сил, действующих со стороны отдельных элементов лезвия: режущей кромки, передней и задней поверхностей.
Для расчетов процесса резания необходимы численные значения касательной и нормальной сил резания, удельной работы резания, а также параметров шероховатости для различных толщин срезаемого слоя.
Влияние вида резания. Сила резания для трех главных видов различна: наименьшая требуется для поперечного резания, для продольного резания в тех же условиях она больше примерно в 2 раза, для торцового - в 5-6 раз.
Влияние угла резания. Угол резания определяет положение передней поверхности лезвия относительно плоскости резания. Его величина влияет на силу резания по передней поверхности лезвия, а следовательно, и на общую силу резания.
Влияние заднего угла. Влияние заднего угла на силовые характеристики интенсивно проявляются при <5-100, когда заметно увеличивается площадь контакта задней поверхности лезвия с заготовкой: удельная сила резания, нормальная и касательная силы интенсивно возрастают с уменьшением. Увеличение сверх 5-100 не сказывается на силах резания непосредственно, однако при >15-200 лезвие с небольшим углом резания может утратить жесткость, а его изгиб при резании даст тот же эффект, что и увеличение угла резания: снижается качество резания.
Влияние остроты лезвия. Сила резания увеличивается по мере затупления режущей кромки. Затупление лезвия приводит к увеличению неровностей на поверхности резания. Анализ показывает, что наибольшее влияние на качество обработанной поверхности оказывает угол встречи резца с волокнами.
Влияние скорости резания. Эксперименты показывают, что увеличение скорости с 40-50 до 100 м/с вызывает рост силы резания на 30-40%. Качество обработки с увеличением скорости резания повышается. Это объясняется появлением добавочного подпора от силы инерции, который получают перерезаемые волокна древесины в дополнение к естественному сцеплению между ними. С появлением такого подпора волокна не успевают податься или отклониться под давлением резца и перерезаются им раньше, чем нарушиться связь их с соседними волокнами. В результате уменьшаются неровности разрушения на обработанной поверхности.
Не рекомендуется допускать следующие недостатки
обработанной поверхности: ворсистость, мшистость, неровности разрушения
(выколы, вырывы), обработочные риски, повторяющиеся впадины, выступы.
.5 Выбор типового инструмента
Режущим инструментом является пила. Круглые плоские пилы - один из наиболее массовых видов дереворежущего инструмента. Предназначены для продольного и поперечного пиления древесины на одно- и многопильных станках различного назначения и конструкций. ГОСТ 980-80 регламентирует свыше 230 типоразмеров пил и технические требования к качеству их изготовления. Стандартом предусмотрено два типа пил: 1 и 2.
Пилы типа 1 предназначены для продольной распиловки древесины и имеют два исполнения: исполнение 1-сломанолинейной задней поверхностью зубьев,
исполнение 2 - с прямолинейной задней поверхностью зубьев.
Пилы типа 1 исполнения 2 диаметром 125... 250 мм с увеличенным числом зубьев применяют в основном в деревообрабатывающих бытовых станках, электрифицированном ручном инструменте, а также на фрезерных станках. Пилы типа 2 предназначены для поперечной распиловки и также имеют два исполнения: исполнение 1 - с передним углом, равным нулю, и исполнение 2 - с отрицательным передним углом.
Пилы исполнения 1 применяются в круглопильных
станках с нижним расположением шпинделя, исполнения 2 - в круглопильных станках
с верхним расположением шпинделя относительно распиливаемого материала. Пилы
круглые по дереву диаметры от 125 до 710 мм.
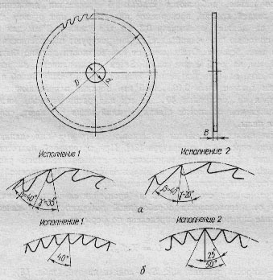
Рис.1.5 Основные параметры и профиль зубьев круглых пил: а - типа 1; б - типа 2.
1.6 Выводы по разделу
В данном разделе мы рассмотрели технологию
получения готовой детали, выбрали оборудование и описали его основные
технические данные, обосновали и рассчитали параметры режущего инструмента, в
соответствии с которыми выбрали типовой инструмент по ГОСТ 980-80. В этом разделе
мы выбрали оборудование для заданного процесса обработки, учитывая оптимальные
критерии качества и точность обработки. Изучили технические данные станка и его
основные технологические операции. Разработали и описали функциональную и
технологическую схемы, привели краткое описание конструкции круглопильного
станка Б-3. Обосновали выбор режущего инструмента и его параметры.
. РАСЧЕТНАЯ ЧАСТЬ
Расчет производим по методике Бершадского А.Л.
Исходные данные: порода - береза,
влажность W=39%, высота
пропила h=50 мм,
мощность электродвигателя механизма резания Рдв = 1,5 кВт, число оборотов
электродвигателя nдв= 2900  ; расстояние от оси пильного вала до
нижней пласти заготовки а=70 мм
Параметры инструмента: пила №3240
0190 диаметром 360 мм, число зубьев z=48, шаг
зубьев t=26.16 мм,
толщиной s=2,2 мм,
уширение на сторону s=0,6 мм, зубья разведены, передний
угол у=35°, угол заострения р=40°. задний угол а =15°, начальный радиус
затупления р0-10 мкм, максимальный радиус затупления рmах=50 мкм.
.1 Расчёт и обоснование рациональной
скорости подачи
Определяем средний кинематический
угол встречи:
|
Уширение пропила (S') |
0,50-0,55 |
|
Посадочный диаметр пилы, мм |
50 |
|
Диаметр пилы, мм |
360 |
|
Число зубьев |
48 |
|
Частота вращения пилы,минˉ¹ |
2900 |
|
К.П.Д .привода (????пр) |
0,95 |
|
Высота пропила ( h ),мм |
50 |
|
Подъем стола над центром вала (а), мм |
70 |
) определяем кинематический угол встречи θ
и
sin θ:
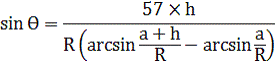
где:
а - подъем стола над центром вала, мм;
h -высота пропила, мм
а = R - 70 - 10 = 200 - 70 - 10 = 120 мм.
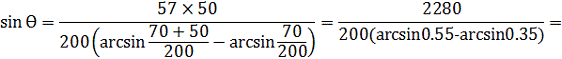
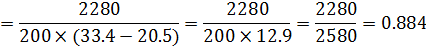
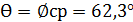
)Фиктивную удельную силу резания по задней поверхности резца для породы береза находим по зависимости:
Р=4+0,036×Ɵ=4+0,036×62,3=6,2 Н/мм
)Фиктивное среднее удельное давление резания по передней поверхности резца при распиловке березы:
К=(0,2+0,004×Ɵ)×δ+(0,07+0,0015×Ɵ)× -(5,5+0,15×Ɵ)=
=(0,2+0,004×62,3)×65+(0,07+0,0015×62,3)× -(5,5+0,15×62,3)=
=29,198+9,986795-14,845=24,3 Н/
)Определяем скорость резанья:
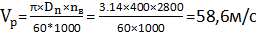 ,
где  =400мм-диаметр пилы;
)Число оборотов пильного вала
 nдв × i= nдв ×
 =2900×
 =5800
где  =400мм-диаметр ведущего шкива;
 =200мм-диаметр ведомого шкива
) Находим длину дуги контакта:
lк =  =
 =45.2мм;
)находим приращение радиуса
затупления режущей кромки:
 =
 =50-10=40 мкм;
)Находим коэффициент, учитывающий
затупление ножа:
 = 1+
 = 1+
 = 1.8;
9) Касательная сила резания:
 =
 =
 = 324Н,
где  =
 =
 =2,9 кВт -мощность на резание,
приходящаяся на 1 пилу;
 =
 =0.96×0.99=0.95
-коэффициент полезного механизма резания
)Определяем шаг зубьев:
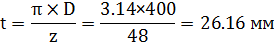
11)Сила резанья, приходящаяся на
один зуб,Н
 =
 ×
 = 324×
 =188H
)Подача на зуб при полном
использовании мощности, мм:
 =
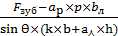 =
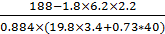 =
 = 1.92 мм
Тогда скорость подачи из условия
полного использования мощности электродвигателя
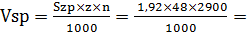 258 м/мин
где z - количество зубьев пилы;
п - частота вращения пилы;
SzP - подача на зуб.
)Подача на резец по
производительности инструмента (по вместимости впадины зуба пилы) определяется
по формуле:
 =
 =
 =4.28 мм
Тогда скорость подачи по вместимости
впадины зуба
 =
 =
 =575 м/мин
В условии курсовой работы не приводятся требования к шероховатости поверхности пропила, поэтому расчет ведем из условия максимальной производительности процесса.
Максимальная скорость подачи по технической характеристике станка составляет Vs = 160 м/мин.
В качестве рабочей подачи необходимо
принять наименьшую из определенных, т.е. Vs = 160
м/мин.
.2 Расчет требуемой мощности резания
на выполнение техпроцесса