Курсовая работа (т): Разработка рациональных режимов резания при эксплуатации круглопильных станков
Определим подачу на резец для
скорости подачи Vs = 160 м/мин.
 =
 =
 =1.19 мм
Касательная сила резания
 =
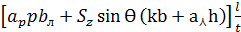 =
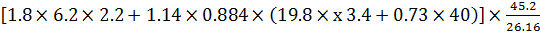
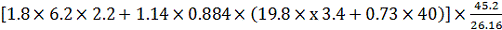 = 70.5 H
Мощность, необходимая для выполнения
техпроцесса:
P= 2× = 2×
 =8.26 кВт
.3 Расчет фактических сил резания
Схема действующих в процессе распиловки сил представлена на рис.2.1.
Исходные данные для нахождения сил
резания примем из предыдущего пункта.
Средняя касательная сила резания
определена в п.2.2 и составляет Fк =70,5 н Сила резания, средняя на
дуге контакта
Fl = Fk× (t/l) =70,5×
(26,16/45,2)=40,8 H
Сила резания по задней поверхности
резца:
Fз×(аp-0,8)×p×bл×(l/t)=(1,8- 0,8)×6,2×2,2×(45,2/26,16) = 23,6 Н

Средняя сила резания, действующая по передней
грани резца:
Fn = Fk
Fз = 70,5 - 23,6
=46,9 H
Радиальная сила:
Fr = 0,5×Fз× ap²- Fn ×tg (90-δ-φтр)=0,5×23,6×1,8²-46,9+tg(90-65-25)=38,2 Н
2.4 Построение графика скоростей
Постоим зависимость скорости подачи от изменения толщины обрабатываемой заготовки h при следующих исходных данных:
Pрез.=19кВт;Vp=58,6 м/c; n= 2900минˉ¹;D =360мм; S = 2,2 мм;S'=0,6; z=48;
t= 26,16; угол резанья δ=65°;Pо=10 мкм; зуб разведённый, древесина - берёза; W=39%; T=120 мин.
Расчёты сведём в таблицу 2.1
Таблица 2.1
|
Величина |
Размерность |
Толщина обрабатываемой заготовки,мм |
||||
|
|
|
20 |
40 |
60 |
80 |
100 |
|
|
H |
311 |
||||
|
sinƟ |
|
0,93 |
0,91 |
0,88 |
0,85 |
0,80 |
|
Ɵ |
Град |
69 |
65 |
62 |
58 |
53 |
|
L |
Мм |
21,5 |
44 |
68 |
94 |
125 |
|
P |
Н/мм |
7,26 |
7,1 |
6,98 |
6,82 |
6,62 |
|
Fзуб |
Н |
302,3 |
148 |
96 |
69 |
52 |
|
k |
Н/мм² |
31,7 |
30,7 |
29,9 |
28,9 |
27,7 |
|
|
|
1,13 |
1,27 |
1,41 |
1,57 |
1,76 |
|
|
мм |
2,63 |
1,1 |
0,61 |
0,30 |
0,2 |
|
|
м/мин |
461 |
107 |
53 |
35 |
|
|
|
Мм |
5,46 |
2,73 |
1,82 |
1,37 |
1,1 |
|
|
м/мин |
957 |
478 |
319 |
240 |
193 |


По данным таблицы строим график (рис 2.2)
скорости подачи в осях координат Vs
(м/мин) и h(мм)
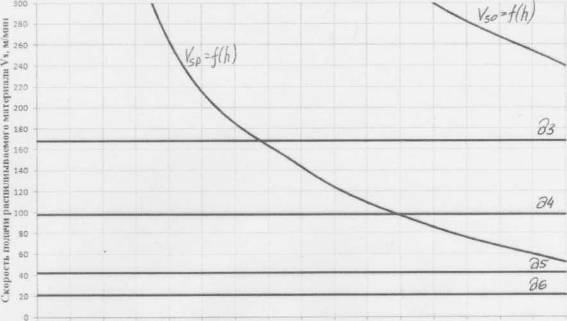
Высота распиливаемой заготовки h,мм
Рисунок 2.2 график скоростей подач
По кривой Vsp можно определить для любой высоты
пропила скорость подачи при полном использовании мощности. Кривая Vs0
показывает возможную скорость подачи по производительности пилы (вместимости
впадины зуба). Горизонталями на графике выделены границы классов шероховатости
обработанной поверхности.
.5 Расчет потребного количества инструмента на
год и абразивного материала для его заточки
Потребное количество режущего инструмента на год
определим по формуле:
 =
 =
 =13.26 шт.
где T - фонд рабочего времени в год. Примем Т=1800 часов при односменной работе;
z - число одинаковых инструментов на один станок, 1 пила;
а - величина допускаемого стачивания инструмента, 25 мм;
b - величина уменьшения рабочей части инструмента за одну переточку, 0,7 мм;
t - продолжительность работы
Принимаем 15пил в год.
В качестве абразивного инструмента
для заточки круглых стальных пил применяются электрокорундовые круги. Потребное
число абразивных инструментов в год для заточки круглых пил определяем по
формуле:
 =
 ×
 =
 ×0.02=9.5 шт.
Принимаем 10 электрокорундовых
кругов.
.6 Выводы по разделу
В разделе выполнен расчет
рациональной скорости подачи (Vs=160 м/мин), определена
мощность, необходимая для выполнения технологического процесса (Р=26,15 кВт),
рассчитаны силы резания (=70,5 Н;  =40,8Н;
Fз=2,9 Н, Fn=46,9H; Fr=38,2 Н),
построены зависимости скорости подачи от высоты распиливаемого материала
(рис.2.2). Определено количество режущего инструмента (15пил) и абразивного
инструмента для его заточки (10 кругов) на год.
3. ТЕХНИЧЕСКАЯ ЭКСПЛУАТАЦИЯ ИНСТРУМЕНТА
.1 Подготовка к первоначальному пуску
После установки станка удалить антикоррозийное покрытие обработанных поверхностей бензином, керосином или скипидаром, протереть насухо и смазать. По истечении шести месяцев со времени выпуска станка до начала эксплуатации заменить загустевшую смазку в подшипниках пильного вала и электродвигателя.
После подключения к сети необходимо проверить станок на холостом ходу в течение 40 мин. непрерывной работы, проследив за правильностью направления вращения пильного вала (указано, стрелкой на ограждение ремней).
При этом: нагрев подшипников пильного вала не должен превышать 85° С; если происходит вибрация станка, пилу отбалансировать.
После обкатки вхолостую испытать станок в работе
при распиловке пиломатериалов.
.2 Настройка, наладка и регулировка станка
Порядок работы:
. Повернуть суппорт с поворотным столом на необходимый угол разрезки. Фиксатором или прижимом зафиксировать положение стола.
. Установить упор приставки на необходимую длину
. Наклоном суппорта определить нужное раскрытие пилы от защитного поворотного кожуха. При необходимости произвести регулировку.
. Включить вытяжку опилок.
. Закрепить заготовку прижимом к линейке.
. Проверить положение суппорта на заднем упоре.
. Включить станок (повернуть рычаг автомата).
. Обхватить ладонью рукоятку и нажатием на кнопку включить вращение пилы.
. Плавным наклоном суппорта произвести отрезку.
. Перед снятием детали отвести суппорт в исходное положение.
Скорость резания меняется в зависимости от диаметра пилы. Ручная подача пиломатериала производится с таким расчетом, чтобы использовать полную мощность электродвигателя, но без затухания оборотов пилы.
Для бесперебойной работы станка необходимо иметь не более двух пил: одна находится в работе, другая подвергается заточке. В среднем через 4 ч. непрерывной работы пилу перетачивают.
Смену пилы производить в следующем порядке:
. Поднять когти и щеки.
. Снять закладную планку.
. Отвернуть гайку.
. Снять прижимную шайбу.
. Снять пилу.
Рис.3.1 Установка круглых пил: а- конструкция самоцентрирующихся фланцев; б - установка расклинивающего ножа; в - установка направляющих пильного диска
1.Плоскость пилы 1 должна быть строго перпендикулярна оси вала, а торцовое биение коренного фланца 2 не должно превышать 0,03 мм на радиусе 50 мм (рис.3.1 а).
.Ось вращения пилы должна совпадать с осью вала. Для этого диаметр посадочного отверстия пилы не должен превышать диаметр вала более чем на 0,1-0,2 мм. При большем зазоре надо расточить отверстие и вставить в него втулку. Более рационально применение фланцев 3 с центрирующим штифтом или с центрирующим конусом (рис.3.1 а).
.Для обеспечения надежного зажима пилы фланцы контактируют с пилой только наружными ободками шириной 20-25 мм. Диаметр зажимных фланцев выбирают в зависимости от диаметра пилы: dф≥5√D, где D - диаметр пилы в мм.
Для предотвращения самопроизвольного отворачивания гайки в процессе работы она должна иметь резьбу, обратную направлению вращения вала.
. При пилении вдоль волокон в плоскости пилы позади нее устанавливают расклинивающий нож 4 на расстоянии 10-15 мм от вершин зубьев (рис. 3.1,б). Для плоских пил толщина ножа равна ширине пропила или на 0,2 мм превышает ее. Для конических пил нож имеет форму клина, его максимальная толщина на 3-4 мм больше толщины центральной части пилы.
.Для пил диаметром более 400-500 мм устанавливают изготовленные из текстолита, фторопласта или других антифрикционных материалов боковые направляющие 5 и 6 (рис.3.1, в), ограничивающие отклонения пилы в осевом направлении. Зазор между пилой и направляющей зависит от диаметра пилы:
Диаметр пилы, мм 125-200 250-300 400-503 560-800 800
Зазор между пилой и направляющими, мм 0,22 0,30 0,35 0,42 0,55
.Выступ зубьев над распиливаемым материалом (рис.3.1, в) не должен превышать 10-20 мм, если конструкция станка обеспечивает возможность его регулирования.
. Следует работать на такой скорости подачи, чтобы максимальная толщина стружки была меньше расстояния между диском пилы и стенкой пропила.
. Необходимо обеспечивать чистоту диска пилы.
Оптимальные величины уширения зубчатого венца
круглых пил зависят от породы и состояния распиливаемой древесины и лежат в диапазоне
от 0,3 (твердые породы - дуб). Развод зубьев - наиболее универсальный метод,
применяемый для пил продольного пиления с прямой и косой заточкой. Развод
заключается в отгибании кончиков зубьев поочередно в правую и левую стороны на
1/3-1/2 высоты зуба от его вершины. Разводить зубья пил можно как до заточки,
так и после нее.
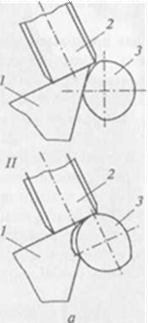
Рис.3.2. Плющение зубьев пил: а - схема Ð
и ÐÐ
стадии плющения; б - форма кончика зуба после плющения
Плющение зубьев применяют для уширения зубчатого венца пил для продольной распиловки с прямой заточкой. Сущность плющения состоит в том, что к кончику задней грани зуба 1 прижимают упор 2 (наковальню), а со стороны передней грани подводят профильный плющильный валик 3 (рис.3.2 а). При повороте плющильного валика он внедряется в материал зуба пилы за счет плавного увеличения радиуса его рабочего участка. Внедрение валика вызывает уширение кончика зуба на обе стороны.
Затем уширенному кончику зуба придают правильную
форму, обжимая его плашками, т. е. формованием (рис.3.2, б), и наконец,
затачивают.
Рис.3.2,в. Плющение зубьев пил после формования
В результате плющения, формования и заточки зуб пилы приобретает форму, показанную на рис.2, в. Двустороннее уширение зуба обеспечивает симметричное действие сил при работе пилы, а поверхности пропила создаются каждым зубом.
Плющение зубьев имеет следующие преимущества перед разводом: выше качество пропила, большая устойчивость пилы в пропиле. Плющеные зубья сохраняют необходимое уширение в течение 3-4 переточек. Пилы с плющеными зубьями могут быть более тонкими (на 0,2- 0,4 мм), допускают большую (на 15-20 %) подачу на зуб и меньшее уширение (на 0,1 мм) зубчатого венца, чем пилы с разведенными зубьями. Достоинства плющеных зубьев требуют повсеместного перехода на плющение пил для продольной распиловки древесины.
Правильная заточка зубьев пил должна удовлетворять следующим требованиям:
. Все зубья после заточки должны иметь одинаковый профиль, т. е. одинаковый шаг, высоту, углы и прочие параметры.
.Вершины всех зубьев должны быть расположены на одной прямой (для рамных и ленточных пил) или окружности (для круглых пил).
.Дно впадины между зубьями должно иметь плавное закругление; наличие острых углов - причина образования трещин в полотне и облома зубьев.
.Зубья пил не должны иметь заворотов, засинения кончиков и других дефектов.
. Заточенные зубья не должны иметь блеска на
уголках, образованных пересечением кромок. Блеск свидетельствует о том, что при
заточке с зуба сошлифован недостаточный слой металла.
.3 Правка, проковка, вальцевание, заточка,
доводка, ремонт с описанием необходимого оборудования, приспособлений и методов
Подготовка полотен круглых пил включает следующие операции: оценку плоскостности и напряженного состояния полотна, правку полотна, проковку (или вальцевание) диска пилы.
Плоскостность полотна оценивают по двум
показателям: по прямолинейности диска в различных сечениях и по торцевому
(осевому) биению. Для определения прямолинейности пилу 2 устанавливают на верстак
I вертикально и по диаметрам, радиусам и хордам прикладывают поверочную линейку
3 (рис.3.3, а). Измеряют набором щупов максимальные зазоры между полотном и
линейкой, которые и характеризуют прямолинейность диска. Для определения
торцевого биения пилу устанавливают на горизонтальный вал приспособления (рис.
3.1, б) и зажимают фланцами. Диаметр фланцев для пил диаметром до 500 мм равен
125 мм, а для пил диаметром свыше 500 мм - 160 мм. Величина торцевого биения
коренного (левого) фланца не должна превышать 0.01 мм на радиусе 50 мм.
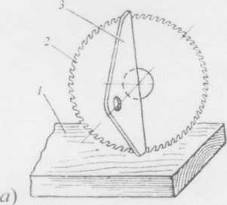
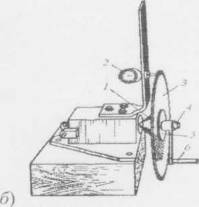
Рис. 3.3 Схемы проверки плоскостности полотна
пилы: и прямолинейности пил с плоским диском; б - прибор для проверки торцевого
биения.
Перед началом измерений индикатор 2 ориентируют относительно плоскости, проходящей через торцовую поверхность коренной шайбы I. Для этого на поверхность коренной шайбы и ножку индикатора накладывают поверочную линейку. Нулевую отметку циферблата подводят к большой стрелке индикатора. При определении неплоскостности пилу 3 устанавливают на вал 4, зажимают шайбой 5 и медленно вращают за рукоятку 6. Измерительный стержень индикатора устанавливают перпендикулярно боковой поверхности диска на расстоянии 5 мм от окружности впадин зубьев.