Курсовая работа (т): Разработка рациональных режимов резания при эксплуатации круглопильных станков
Величина допустимого торцевого биения для пилы диаметром 400 мм составляет 0,4 мм. 11редельно допустимые отклонения от плоскостности диска - 0,1 мм.
Несимметричность боковых поверхностей также не должна превышать 0.1 мм. Ее проверяют, прикладывая к диску пилы длинную линейку таким образом, чтобы она прилегала к кончикам зубьев и плоской зоне пилы. Зазор между рабочей поверхностью линейки и боковыми поверхностями зубьев (или плоской зоной пилы) замеряют щупом по 6-8 диаметрам пилы. Наличие различных зазоров в некоторых положениях линейки свидетельствует об отклонении от прямолинейности профиля.
Превышение нормативных значений неплоскостности
свидетельствует о наличии дефектов полотна, которые делят на общие
(тарельчатость, крыловатость, изгиб по окружности) и местные (слабое место,
тугое место, выпучила, изгиб). Все дефекты исправляют посредством правки
полотна (рис. 3.4). Сначала исправляют общие дефекты.
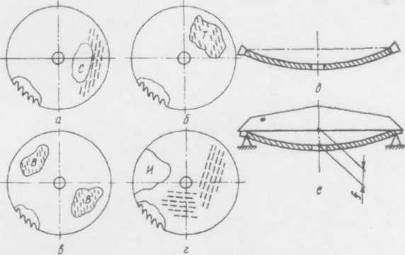
Рис. 3.4 - Дефекты полотен круглых пил: а -
слабое место: б - тугое место; в - выпучина; г - изгиб; д - вогнутость полотна
(тарельчатость); е - стрела прогиба
Тарельчатость образуется в результате чрезмерного ослабления средней зоны при проковке или эксплуатации пилы (зажоги, равномерно распределенные по окружности). В этом случае при надавливании на среднюю часть пилы, установленной горизонтально, стрела прогиба переводится с одной стороны на другую. Устранение дефекта заключается в правке или вальцевании средней зоны пилы с двух сторон. F.c- ли при надавливании на среднюю зону пилы тарельчатость не переводится с одной стороны пилы на другую, то ее причина - неравномерное распределение напряжений по толщине пилы (интенсивность проковки с каждой стороны диска различна). В этом случае тарельчатость устраняют, нанося удары по выпуклой стороне до устранения тарельчатой формы диска.
Крыловатость свидетельствует о растяжении средней и сжатии периферийной зоны пилы, т. е. напряженное состояние полотна противоположно требуемому. Она возникает вследствие чрезмерного нагрева или чрезмерной проковки периферийной зоны, а также вследствие смещения прокованной зоны к периферии пилы при периодических переточках зубьев.
Для придания пилам поперечной жесткости и устойчивости в работе выполняют проковку или вальцевание.
Проковывают среднюю зону пилы, внешний диаметр которой 0.7 ... 0.8 диаметра пилы, а внутренний диаметр на 30 ... 40 мм больше диаметра зажимной шайбы. Пилу проковывают на наковапьне проковочным молотком с выпуклой рабочей частью (радиус 80 ... 175 мм). Размер и массу проковочного молотка выбирают в зависимости от толщины проковываемой пилы. Пилу кладут на наковальню с выпуклой поверхностью и наносят удары центральной частью бойка. Сила удара при проковке зависит от толщины и твердости диска. Более тонкие и мягкие пилы требуют более легких ударов. Проковываемый участок пилы должен плотно прилегать к наковальне.
Для правильного распределения ударов пилу размечают мелом, наносят концентрические окружности и радиусы. Расстояние между окружностями с = 20 ... 30 мм. Удары наносят в точках, где окружности пересекаются с радиусом, количество которых 12 ... 16. Порядок нанесения ударов показан на рис.3.5. Проковку начинают от центра. Сначала по радиусу пилы наносят 3-5 ударов, перемещая пилу на себя, затем ее поворачивают на угол 20 ... 30° и наносят удары по другому радиусу от периферии к центру. Этот процесс продолжается до полной обработки диска.
Проковав пилу с одной стороны, наносят удары с другой стороны, стараясь сохранить те же силу ударов и места их нанесения. Для получения более заметных отпечатков поверхность наковальни можно слегка смазать маслом.
Вальцуют пилы на станке ПВ-20 (рис.3.5) по одной
окружности, диаметр которой должен быть (0,7 ... 0,8) D/
где D/ - радиус пилы без
зубьев. Величину давления роликов (при их диаметре 70 мм и радиусе кривизны в
поперечном сечении 35 мм) для новых пил устанавливают по манометру станка. Для
пил, бывших в эксплуатации, давление роликов на 15 ... 10 % меньше, чем для
новых.
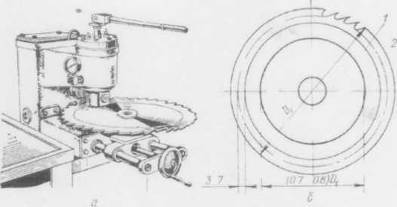
Рис 3.5 - Вальцевание круглых пил: а - общий вид
станка ПВ 20 с приставкой для вальцевания круглых пил; б расположение следов
вальцевания; 1 - окружность основного вальцевания, 2 окружность вальцевания при
чрезмерном прогибе пилы
Оценка напряженного состояния диска пилы.
Напряженное состояние диска оценивают по величине прогиба пилы (рис.3.6) под
действием собственной массы. Пилу устанавливают в горизонтальное положение на
три опоры, стоящие на равном расстоянии друг от друга и на расстоянии 5 мм от
окружности впадин зубьев (прибор типа ПСП). Прогиб пилы измеряют индикатором
часового типа (или поверочной линейкой и набором щупов) в трех точках а, Ь, с
на окружности радиусом 50 мм. Чтобы исключить влияние неплоскостности пилы на
значения прогибов, в каждой точке определяют среднюю арифметическую величину из
двух замеров. Нилу устанавливают сначала одной стороной вверх, а затем другой.
При этом необходимо строго сохранять прежнее положение опор относительно диска.
Тогда прогиб, например, в точке а составит fa=
(f1+ f2
)/2.
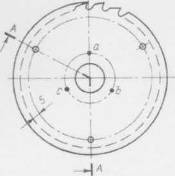
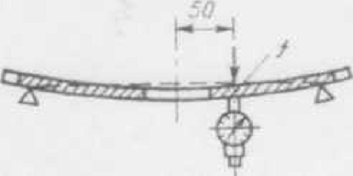
Рис 3.6 Схема контроля напряжённого состояния
полотна круглой пилы: а,b,c-точки
измерения прогиба полотна
Для контроля натяжения диска пилы после вальцевания широко используется классический способ (рис 3.7). Он состоит в оценке просвета между приложенной линейкой и диском пилы, который одной стороной упирается о стол, а с другой стороны его поддерживают рукой. При двухопорной схеме диск обычно находится под углом к поверхности стола или в горизонтальной плоскости. Натяжение диска контролируют по просвету при положении линейки 2-2. При отсутствии натяжения (рис. 3.7. а) края диска отклоняются от линейки вниз, а при наличии натяжения (рис. 3.7, 6) вниз отклоняется центральная зона. Величина отклонения тем больше, чем тоньше пила и больше её диаметр. Величина просвета при положении линейки 1-1 также зависит от момента сил R- R , который прикладывается к диску при контроле натяжения пил небольшого диаметра (рис. 3.7. в). Влияние момента R - R на просвет линейки при положении 2-2 незначительно.
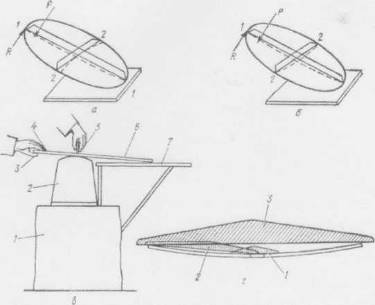
Рис 3.7 - Классический способ контроля натяжения
диска пилы а, 6 - схемы установки диска (а- диск без натяжения. 6 - диск
натянут), в - контроль натяжения пил небольшого диаметра (1- опора наковальни;
2- наковальня; 3- нажатие большим пальцем вверх; 4- нажатие пальцем вниз. 5 -
поверочная линейка; 6- пила. 7 - опорная доска); г- форма прогиба правильно
натянутого диска пилы (1 - контроль центральной зоны, 2 - то же по радиусу; 3-
то же по диаметру)
Некоторые пилоправы отдают предпочтение горизонтальному положению диска при двухопорной схеме его установки. Сначала к центральной зоне диска прикладывают короткую линейку. Она должна плотно прилегать к этой зоне. Если имеется просвет, то зону под линейкой не обрабатывают, а при наличии выпуклой формы ее проковывают легкими ударами молотка (с круглым бойком) с двух сторон до плотного прилегания линейки. Затем используют линейку, длина которой равна радиусу диска. Ее размещают перпендикулярно линии, соединяющей две опоры, и, поворачивая пилу, проверяют ее прогиб по радиусу. Обнаруженные дефекты формы отмечают мелом и устраняют правкой. Процесс повторяется до придания равномерной вогнутости (по радиусу), величина которой контролируется специальной прогибомерной линейкой.
Для измерения жесткости пилы после проковки
(вальцевания) применяют также прибор ПСП (рис.3.8). Он обеспечивает измерение
прогибов у пил диаметром 250...710 мм с использованием индикатора часового
типа. Особенности выполнения замеров при использовании данного способа описаны
в разделе 3.3. Основная из них состоит в том, что для исключения влияния
отклонений от плоскостности диска прогиб в точке необходимо определять как
среднюю арифметическую величину двух замеров при установке пилы сначала одной,
а затем другой стороной вниз.
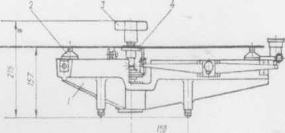
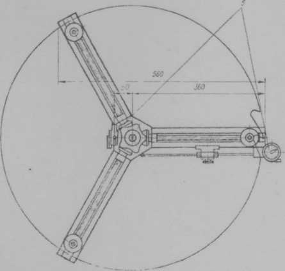
Рис 3.8 - Прибор ПСП для измерения прогиба пилы:
корпус, 2. опоры, 3 рукоятка для перемещения
опор, 4 сменная центрирующая втулка. 5 индикатор часового типа
Проведенные ЦНИИМОДом сравнительные исследования
различных жесткостных способов показали, что классический способ
предпочтительнее использовать для промежуточного (оперативного) контроля
натяжения диска пилы, а способ, основанный на определении прогиба уц - при
установке пилы на три опоры - для заключительного контроля
.3 Требования техники безопасности работы на
станке, экологические требования
Соблюдение требований техники безопасности при работе на деревообрабатывающих станках ГОСТ 12.2.026-77 имеет наиболее важное значение.
Безопасность работы на станке обеспечена наличием расщепляющих клинов и применением защитного кожуха пилы. Пуск и обслуживание станка должны производится соответственно подготовленным персоналом. Запрещается посторонним лицам запускать и обслуживать станок. Перед началом работы на станке необходимо ознакомится с технико-эксплуатационной документацией и приведёнными ниже правилами:
Ø всегда пользоваться защитным кожухом - он предохраняет прикосновение к вращающемуся пильному диску. Нижняя кромка кожуха должна быть на расстоянии около 10 мм от верхней поверхности распиленного материала. Во всех наших станках защитный кожух закреплён независимо от расщепляющего клина.
Ø в работе пользоваться только инструментом, предназначенным дня данного станка
Ø вращение инструмента должно происходить только в указанном направлении
Ø не держать рук в зоне работы инструмента
Ø не пользоваться тупым или испорченным инструментом
Ø не открывать крышек и кожухов до полной остановки станка
Ø запрещается работа дисковой пилы с рабочей скоростью свыше 65 м/с
Ø материал, подвергающийся распиловке не должен содержать посторонних твёрдых тел
Ø запрещается выполнения работ не согласных с предназначением станка
Ø не допускается ручное удаление опилок со стола во время работы станка - можно это сделать с помощью метёлок, кистей или крючков только после остановки станка
Ø перед преступлением к работе, рабочий должен проверить техническое состояние станка, в частности надёжное крепление инструмента
Ø после обнаружения каких либо неисправностей необходимо прекратить
Ø работу, выключить станок и сообщить об этом начальству.
Ø Ремонты, регулировки и починки станка входят в обязанности ремонтной бригады, рабочему обслуживающему станок не допускается их проведение - к его обязанностям принадлежит текущая консервация станка
Ø покидать рабочее место разрешается только после полной остановки станка и выключения питания
Ø при выполнении действий связанных с ремонтом, регулировкой или консервацией станок должен быть остановлен и защищен перед возможностью случайного включения соблюдать правильную установку направляющей линейки, так чтобы её конец не был высунут дальше, чем до места, в котором пильный диск перепиливает материал по всей его толщине - особенно касается это продольного пиления
Ø в комплекте нормальной оснастки поставляются два расщепляющих клина. Первый величиной 35 предназначен для использования с пилами диаметрами 250- 350мм. Второй о величине 45 предназначен для использования с пилами диаметрами 350- 450мм. Категорически запрещается работа без расщепляющего клина, расщепляющий клин должен быть соответственно подобран к пильному диску. Он должен быть толще диска пилы в его призубой части и тоныце ширины пропила не более чем на 0,5 мм. Расщепляющий клин должен быть так установлен, чтобы верхняя кромка клина была ниже вершины зубов пилы на 2 мм. Расстояние между заточенной кромкой клина и вершинами зубов должно составлять 3-8 мм. Клин после точной установки в плоскости пилы необходимо надёжно закрепить
Ø при первом пуске проверить направление вращения шпинделей
Ø в случае распиловки узких материалов, шириной менее 120 мм необходимо пользоваться специальным толкателем в случае повреждения вкладыша стола следует заменить его новым
Ø уровень шума создаваемого станком соответствует стандартам. При распиловке отдельных видов материала, станок может создавать шум превышающей допустимые нормы, в таком случае обслуживающий персонал должен пользоваться защитными наушниками ГОСТ 12.4.051-78 группы А(наушники, вкладыши).
Ø Плотно застегивать одежду, завязывать рукава, волосы подвязывать косынкой.
Ø Закрывать матовым колпаком источники искусственного освещения, обеспечив при этом рассеянный свет.
Ø Запрещается запускать материал на распиловку, пока пила не набрала полные обороты
Ø Запрещается пилить неисправной и плохо заточенной пилой. Пила должна быть остро заточена, разведена, не иметь трещин, волосовин, сломанных зубьев (допускается не более 4 штук сломанных зубьев на расстоянии 4-6 зубьев друг от друга).
Ø Запрещается работать без ограждений или с неисправными ограждениями
Ø Запрещается перемещать на включенном станке продольную линейку, пилу и расклинивающий нож
Для всех деревообрабатывающих производств (предприятий, цехов, участков и т.п.), занимающихся деревообработкой с целью охраны здоровья работающих и охраны окружающей среды установлены САНИТАРНЫЕ ПРАВИЛА ГОСТ 2.2.3.11-22-2003.
Согласно данным правилам выделены следующие
Требования по охране окружающей среды:
v Предприятиям следует предусматривать все меры к сокращению или ликвидации отходов производства, выбросов производства путем их переработки или утилизации, по предупреждению загрязнения воздуха, воды, почвы.
v Воздух, удаляемый из технологического оборудования и рабочей зоны, содержащий пыль, токсичные газы и пары должны подвергаться очистке перед выбросом в атмосферу с тем, чтобы концентрации этих веществ в атмосферном воздухе не превышали предельно допустимых значений.
v Условия спуска сточных вод в водоемы должны удовлетворять требованиям охраны поверхностных вод от загрязнения сточными водами в соответствии с законодательством.
v Спуск фекально-хозяйственных и загрязненных производственных сточных вод в поглощающие колодцы и буровые скважины не допускается.
v Транспорт и тара для перевозки агрессивных и токсических веществ должны быть промаркированы. Должны соблюдаться требования нормативных документов по обеспечению безопасности перевозки опасных грузов.
v Спуск в канализационную сеть сточных вод, содержащих токсичные вещества, разрешается при условии, если после смешения с основной массой сточных вод концентрации в них токсичных веществ не превышает установленных норм и не влияет на ход биологической очистки стоков.
v Очистные сооружения, станции перекачки и прочие установки для сточных вод промышленных предприятий должны содержаться в исправности, чистоте и не являться источниками загрязнения воды, почвы и воздуха.
v Воздух, удаляемый из сушильных агрегатов, из-под укрытия пылящего оборудования, перед выбросом в атмосферу необходимо подвергать очистке.
v В случае аварийной остановки системы газопылеулавливания производственное оборудование также должно отключаться немедленно после окончания технологического цикла.
Все древесные отходы, получаемые в процессе производства, утилизируются.
Деловые кусковые отходы направляются в цех для производства малогабаритных изделий различного назначения. Опилки, мелкая стружка и древесная пыль брикетизируются и используются в качестве топлива.