Дипломная (вкр): Ремонт візків електровозів
Після сушки закривається вентиль на паропровідній магістралі і рама
обдувається холодним повітрям. При досягненні температури повітря в камері 20°С вентиляція відключається,
відкриваються двері і краном знімають раму з конвеєра потокової лінії. Далі
раму переставляють на позицію остаточного збирання, де опускають раму на
колісні пари і виконують остаточне збирання. Готові візки підкочують під
електровоз.
.5 РЕЖИМ РОБОТИ І ФОНДИ ЧАСУ
При технічному переоснащенні візкового віділення прийнятий до розрахунку п’ятиденний робочий тиждень з роботою у дві зміни.
Тривалість зміни - 8 годин.
потоковий ремонт технологічний переоснащення
1.5.1 Річний фонд часу роботи віділення г визначається по формулі
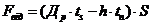 (1)
де
 - число робочих днів у рік, воно визначається
діленням 365 календарних днів у рік мінус 52 неділі, 52 суботи і 8 святкових
днів.
Розрахунково приймаємо 253 робочих дня в році.
 -
тривалість робочої зміни, г: = 8 г.
 - число
свядкових днів у році; = 9.
 - час,
на який скорочується тривалість зміни в передсвяткові дні, г; = 1г.
 -
число робочих змін; = 2.
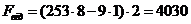 г
1.5.2 Річний фонд час роботи обладнання,  , г. Визначається по формулі
 (2)
де
 - коефіцієнт, який враховує простій обладнання у
плановому ремонті, = 0,96¸0,97.
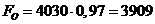 г
1.5.3
Річний фонд часу робітника з нормальними умовами праці
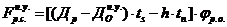 (3)
де
 - тривалість чергової відпустки робітника з
нормальними умовами праці, = 24
робочих днів.
 -
коефіцієнт, який враховує відсутність робітника на роботі по поважні причині; = 0,95¸0,97,
приймаємо = 0,95
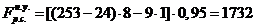 г

1.5.4 Річний фонд часу робітника з шкідливими умовами
праці  , г, при визначенні
списочного складу визначаєм по формулі
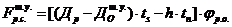 (4)
де
 - тривалість чергової відпустки робітника з
шкідливими умовами праці; = 30 робочих днів.
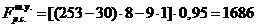 г
1.5.5 Річний фонд часу робітника  , г, при визначенні явочного
складу робітників визначаємо по формулі
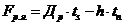 (5)
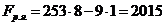 г
1.6 РОЗРОБЛЕННЯ СІТЬОВОГО ГРАФІКУ РЕМОНТУ ВІЗКА ЕЛЕКТРОВОЗА В ОБСЯЗІ
ПР - 3. РОЗРАХУНОК ПАРАМЕТРІВ СІТЬОВОГО ГРАФІКУ НА ЕОМ.
Для побудови сітьового графіку технологічного процесу ремонту візка електровоза ВЛ-80 необхідно мати повний обєм роботи, які виконуються при даному виді ремонту візка, в люд. г., штат виробничих робітників, розпреділених по видам ремонту час на виконання кожної операції з урахуванням технічно обгрунтованих норм часу послідовність виконання технологічного процесу операцій, які задаються відповідними технологічними картами, лінійні графіки технологічного процесу ремонту візка, а також накази ірозпорядження Укрзалізниці і Локомотивної служби, які стосуються технології ремонту візків електровозів.
Сітьові графіки показово моделюють виробничі процеси з відображенням взаємозвязку операцій, а також можливість виділення операцій, які визначають величину простою візків в ремонті.
По сітьовим графікам зручно аналізувати хід виробництва, сітьові графіки можна оптимізувати по робочій силі і по часі.
В дипломному проекті розроблений сітьовий графік ремонту візків електровозу ВЛ-80 в обсязі ПР-3. Сітьовий графік приведений на аркуші 3 графічної частини проекту.
Визначник сітьового графіку приведений на сторінках пояснювальної записки.
Параметри сітьового графіку розраховані на ЕОМ ”Роботрон”.
Початковими даними для розрахунку є:
1) кількість
подій -  ;
) кількість
робіт -  ;
) номера подій - I, j;
) тривалість робіт - T(I, j)
Розраховуються на ЕОМ слідуючі основні параметри сітьового графіку:
1) ранній початок роботи - ТРН (I, j);
2) пізній початок роботи повний - ТПН (I, j);
) раннє закінчення роботи - ТРО (I, j);
) пізнє закінчення роботи резерв - ТПО (I, j);
) повний резерв - RП (I, j);
) часний резерв - Rc (I, j);
) критичний шлях -
TLкр.
Таблиця 1. Визначник робіт сітьового графіка ремонту візків електровозів ВЛ-80 в обсязі ПР-3
|
Шифр робіт |
Найменування робіт |
Трудоємність, люд.год |
Кількість виконавців, люд |
Тривалість операції. н.хв |
|
1 |
2 |
3 |
4 |
5 |
|
1-2 2-3 3-4 4-6 6-11 11-17 6-8 3-5 5-10 5-7 10-16 16-18 6-9 6-13 6-15 6-14 6-12 17-19 19-20 20-21 21-22 22-23 |
Візок з-під електровоза викотити. Раму візка від колісно-моторних блоків звільнити. Раму візка електровоза з деталями дочистити, в мийній машині помити. Раму електровоза розібрати. Дефектування і оптична перевірка рами візка. Виконати ремонт рами. Ремонт підвіски тягового електродвигуна Розбирання колісно-моторного блоку. Ремонт і збирання кожухів. Ремонт моторно-осьового підшипника. Збирання колісно-моторного блоку. Обкатка колісно-моторного блоку. Ремонт опорно-повертаючого пристрою. Ремонт гасника Ремонт ресорного підвішування. Ремонт гальмівної важільної передачі. Ремонт противідносного і протирозван-тажувального пристроїв. Збирання рами. Фарбування рами. Сушіння рами. Збирання візка. Візок під електроваз підкотити. |
6,6 4,8 2,06 16 9 12 2 10 2,5 2 12 2 2 4 26 14 6,3 17 3,5 2,5 13,4 7,7 |
3 2 1 4 3 2 1 2 1 1 2 1 1 1 3 2 2 3 1 1 2 3 |
2,2 2,4 2,06 4 3 6 2 5 2,5 2 6 2 2 4 8,7 7 3,15 5,7 3,5 2,5 6,7 2,22 |
2. РОЗРАХУНОК КІЛЬКОСТІ ПОЗИЦІЙ І РИТМУ ВІДДІЛЕННЯ.
2.1 Ритм (такт) відділення залежить від річного
фонду роботи відділення і річної програми ремонту візків і визначається за
формулою
 (6)
де
Rвід - ритм (такт) відділення; л/візвід - річний фонд роботи відділення, г. - річна програма ремонту візків, шт.
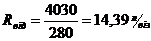 ;
приймаємо
R від = 14,3 л/віз.
2.2 кількість розбиральних, ремонтних і збиральних
позицій по ремонту візків (ппоз), визначаємо по формулі
 (7)
де
t поз - час простою візка на позиції, г.
Розрахунок
кількості позицій зводимо в таблицю 3
Таблиця 3. розрахунок кількості позицій
|
Найменування позицій |
Простій на позиції tпоз, год |
Кількість позицій |
примітка |
|
|
|
|
розрахункове |
прийняте |
|
|
1. Позиції розбирання візка. 2. Позиції мийки візка. 3. Позиції розбирання і перевірки рами. 4. Позиції ремонту рами. 5. позиції збирання рами. 6. Позиції фарбування рами. 7. позиції сушки рами. 8. Позиції збирання рами. |
3,9 2,2 7 6 5,7 3,5 2,5 6,7 |
0,27 0,15 0,5 0,4 0,39 0,24 0,17 0,47 |
1 1 1 1 1 1 1 1 |
|
Всього 8 позицій.
Прийнято 5 позиції на конвеєрі і 3 позиції поза конвеєром.
3. РОЗРАХУНОК ВИРОБНИЧОЇ РОБОЧОЇ СИЛИ
Чисельність потрібної виробничої сили, необхідної для ремонту візків у
відповідності з заданою річною програмою, залежить від трудоємності робіт,
заданої програми і річного фонду роботи робітника і визначається за формулою:
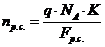 (8)
де
 - списочна (штатна) кількість робітників;- затрати
людино-годин на ремонт візка по професіям для нормальних і шкідливих умов
праці;
к - поправочний коефіцієнт на програму ремонту; К = 1,25.
 - річний
фонд роботи робітника спискового складу з нормальними і шкідливими умовами
праці.

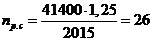 люд.
Розрахунок
числа виробничих робітників списочного складу по професіям зводимо в таблицю 4.
Таблиця 4. Розрахунок кількості робітників
|
Найменування професій |
Групи виробничих професій |
Трудоємність люд. год. |
Число робітників люд. |
Примітка |
|||
|
|
|
|
розрахункове |
прийняте |
|
||
|
|
|
На секцію електровоза |
На річну програму |
|
всього |
в т.ч. в І зм. |
|
|
1. Виробничі робітники. 1.1. Слюсарі по розбиранню. 1.2. Слюсарі по ремонту. 1.3. Слюсарі по збиранню. 1.4. Електрозварники. 1.5. Газозварники. 1.6. Слюсарі - електрики. 1.7. Мийники. 1.8. Маляри. 1.9. Станочники. |
І в. І а. І в. ІІІ в. ІІІ б. І в. І а. ІІІ а. І б. |
21 94,7 56,5 22,0 4,8 3,9 5,5 8,3 73,3 |
3360 15152 9040 3520 768 624 880 1328 11728 |
2,4 10,9 6,5 2,5 0,57 0,45 0,6 0,98 8,5 |
2 11 7 3 1 1 1 1 9 |
1 6 4 2 1 1 1 1 5 |
|
|
Всього |
|
290 |
41400 |
33 |
36 |
22 |
|
Явочна
кількість виробничих робітників  всіх
професій визначаємо по формулі:
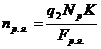 (9)
де
 - затрати
людино-годин на річну програму ремонту візків.
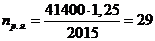 люд.
Потреба в інших категоріях робітників відділення, допоміжних, інженерно-технічних робітників, рахунково-конторним і молодшого обслуговуючого персоналу визначаєм в процентних співвідношеннях
Розрахунки
зводимо в таблицю 5.
Таблиця 5
|
Найменування професій |
% від виробничих робітників |
% від загальної кількості робітників |
Кількість робітників люд. |
|
1. Допоміжні робітники (ДР.) 2. Інженерно-технічні робітники (ІТР). 3. Розрахункова - канторний персонал (СКП). 4. Молодший обслуговуючий персонал (МОП). |
18,0 - - - |
- 8,0 1,3 1,3 |
7 3 1 1 |
|
Всього |
18,0 |
10,6 |
12 |
4. РОЗРАХУНОК ОБЛАДНАННЯ І ІНВЕНТАРЮ ВІЗКОВОГО ВІДДІЛЕННЯ.
Необхідне технологічне обладнання при технічному переоснащення візкового відділення визначаємо розрахунковим шляхом в залежності від заданої програми, витрат станко- або агрегатогодин і річного фонду часу ремонту обладнання.
Кількість
обладнання,  , кожного типу визначаємо по формулі:
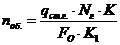 (10)
де
 - розхід станко- або агрегатогодин на ремонт візка
(приймаємо по нормах технологічного проектування);
 -
середній коефіцієнт завантаження обладнання. Приймаємо = 0,95.
Розрахунок основного обладнання зводимо в таблицю 6.
Решту
обладнання, яке приведене в таблиці 6, приймаємо без розрахунку у відповідності
з технологічним процесом ремонту візків.
Таблиця 6. Розрахунок основного обладнання
|
Перелік обладнання |
Тип креслення |
Витрати станкогодин |
Кількість обладнання |
Примітка |
||
|
|
|
На секцію |
На річну програму |
Розрахункова |
Прийнята |
|
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
|
1. Машина для миття візків 2. Механізована позиція для розбирання візків 3. Механізована позиція для збирання візків 4. Трансформатор зварювальний 5. Різак газовий 6. Кантувач візка 7. Захват для пружин 8. Пристосування для оброблення наплавлених поверхонь 9. Конвеєр для збирання, розбирання, ремонту, фарбування і сушки рам візків 9.1 Позиція розбирання і перевірки рами 9.2 Позиція ремонту рами 9.3 Позиція збирання рами 9.4 Позиція фарбування рами 9.5 Позиція сушки рами |
ММД-13 ТД-500 „Маяк” Прохідна з відсмоктуванням Калорифери КФБ №4 |
4,5 5,3 6,5 14,1 3,5 11,6 6,2 4,4 |
630 742 910 1974 490 1624 868 616 |
0,16 0,18 0,23 0,5 0,11 0,4 0,19 0,16 |
1 1 1 1 1 1 1 1 1 1 1 1 1 1 |
Все необхідне обладнання та приспо-сіблення розміщене на позиціях конвеєра |