Курсовая работа (т): Технический расчет АТП на 260 автомобилей марки ВАЗ-2170
Принимаем 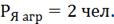
 =
 =
2,47 чел.
Принимаем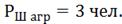
Для остальных зон и участков значения заносим в
таблицу
Таблица 2.2
Значения Ря и Рш для зон и участков производственной зоны АТП
|
Зона/участок |
Ря |
Рш |
||
|
|
Расчетное |
Принимаемое |
Расчетное |
Принимаемое |
|
Слесарно-механический |
1,46 |
1 |
1,65 |
2 |
|
Электротехнический |
0,67 |
1 |
0,74 |
1 |
|
Аккумуляторный |
0,22 |
1 |
0,25 |
1 |
|
Ремонт приборов системы питания |
0,36 |
1 |
0,41 |
0 |
|
Шиномонтажный |
0,29 |
1 |
0,33 |
2 |
|
Вулканизационный |
0,15 |
1 |
0,17 |
0 |
|
Кузнечно-рессорный |
0,22 |
1 |
0,25 |
0 |
|
Медницкий |
0,22 |
1 |
0,25 |
0 |
|
Сварочный |
0,15 |
1 |
0,17 |
1 |
|
Жестяницкий |
0,15 |
1 |
0,17 |
0 |
|
Арматурный |
0,51 |
1 |
0,58 |
1 |
|
Обойный |
0,73 |
1 |
0,82 |
1 |
|
Малярный |
1,46 |
2 |
1,66 |
2 |
|
ЕО |
4 |
4 |
4,5 |
5 |
|
ТО-1 |
5,53 |
6 |
6,24 |
7 |
|
ТО-2 |
8,29 |
9 |
9,35 |
10 |
|
ТР |
5,84 |
6 |
6,6 |
7 |
Таблица 2.3
Расчётные показатели по объекту проектирования
|
№ п/п |
Наименование показателей |
Условное обозначение |
Единица измерения |
Величина показателя |
|
1 |
Годовая производственная программа |
|
|
|
|
|
- по ЕО |
|
обслуж. |
79716 |
|
|
- по ТО-1 |
|
обслуж. |
5418 |
|
|
- по ТО-2 |
|
обслуж. |
1806 |
|
|
- по СО |
|
обслуж. |
520 |
|
|
- по Д-1 |
|
обслуж. |
7766 |
|
|
- по Д-2 |
|
обслуж. |
2167 |
|
2 |
Сменная производственная программа |
|
|
|
|
|
- по ЕО |
|
обслуж. |
73 |
|
|
- по ТО-1 |
|
обслуж. |
9 |
|
|
- по ТО-2 |
|
обслуж. |
6 |
|
|
- по Д-1 |
|
обслуж. |
13 |
|
|
- по Д-2 |
|
обслуж. |
8 |
|
3 |
Годовая трудоемкость работ: |
|
|
|
|
|
В зонах ТО |
|
чел∙ч |
7892 |
|
|
|
|
чел∙ч |
10904 |
|
|
|
|
чел∙ч |
16345 |
|
|
|
|
чел∙ч |
1227 |
|
|
|
|
чел∙ч |
36368 |
|
|
В зоне диагностики |
|
чел∙ч |
2019 |
|
|
|
|
чел∙ч |
1712 |
|
|
В зоне ТР |
|
чел∙ч |
28811 |
|
|
|
|
чел∙ч |
11524 |
|
|
|
|
чел∙ч |
17287 |
|
|
Общая годовая трудоемкость по техническим воздействиям |
|
чел∙ч |
65179 |
|
4 |
Количество производственных рабочих на объекте проектирования |
|
|
|
|
|
- явочное |
|
чел. |
41 |
|
|
- штатное |
|
чел. |
43 |


автотранспортный
технический технологический ослуживание
3. Организационная часть
.1 Выбор метода организации
Методы организации ТО
. Поточный метод. Позволяет обеспечить высокий уровень механизации работ, применить средства механизации для перемещения автомобилей, использовать прогрессивные методы разделения труда, сократить нерациональные перемещения обслуживаемого подвижного состава и исполнителей. Основной особенностью поточного метода обслуживания является то, что трудоемкость ТО на каждом посту должна быть одинаковой. Недостатком поточной линии обслуживания является невозможность изменения объема работ на каком-либо из постов.
. Специализированный пост - это пост, на котором реализуется типовой технологический процесс определенного вида (пост смазки, ТО-2). Имеют наибольшие уровень механизации работ и уровень пропускной способности. Специализированные посты организуют на АТП с большой численностью подвижного состава.
. Универсальный пост-это пост, на котором возможно выполение нескольких видов типовых работ ТО и ремонта. Организуются в сравнительно небольших эксплуатационных или ремонтных предприятиях. Преимущества: возможность выполнения на каждом углу различного объема работ, обслуживания автомобилей различных моделей, выполнения ТО и ТР различной продолжительности. Недостатки: необходимо многократно дублировать технологическое оборудование; повышаются затраты на ТО и ТР автомобилей и технологическое оборудование; ограничивается возможность специализации рабочих и специализации работ.
Методы организации ТР
- Агрегатный метод ремонта позволяет сократить время простоя автомобилей в ремонте, поскольку замена неисправных агрегатов и узлов на исправные, как правило требует меньше времени, чем ремонтные работы, производимые без обезличивания агрегатов и узлов. При данном методе необходимо иметь неснижаемый фонд оборотных агрегатов, удовлетворяющий суточную потребность АТП. Ремонт агрегатов производится с использованием новых готовых запасных деталей, а также деталей, изготавливаемых или восстанавливаемых централизованно или силами АТП.
При индивидуальном методе ремонта агрегаты не обезналичиваются. Снятые с автомобиля неисправные агрегаты (узлы) после ремонта ставят на тот же автомобиль. И в тоже время простоя автомобиля в ТР больше, чем при агрегатном методе, в связи с чем индивидуальный метод ремонта применяют только при отсутствии оборотного фонда агрегатов или когда отсутствует нужный исправный агрегат.
Метод универсальных постов предусматривает выполнение ремонта на одном посту одной бригадой рабочих.
Метод специализированных постов заключается в выполнении ремонта на нескольких специализированных постах, каждый из которых предназначен для выполнения определенного вида работ, только систем или агрегатов
Для зоны ЕО, ТО-1 и ТО-2 принят поточный метод организации
Для зоны ТР - метод
универсальных постов
3.2 Описание технологического процесса
Автомобили, прибывшие с линии проходят через КТП
(контрольно-технический пункт), здесь водители сообщают механикам, принимающим
автомобили о замеченных неисправностях, механики определяют техническое
состояние автомобиля и при необходимости оформляют заявку на текущий ремонт
(выписывается листок учета с указанием неисправности; на автомобили, требующие
по графику ТО-1 или ТО-2 выписываются листок учета с указанием требуемого вида
ТО.
Далее автомобили поступают в зону УМР, т.к.
прибытие с линии осуществляется в течение относительно короткого времени, то
большая часть автомобилей направляется в зону стоянки, а оттуда в порядке
очереди в зону УМР. После УМР автомобили направляются в зону стоянки, а затем
через КТП для работы на линии. Если требуется выполнение ТО или ТР, автомобиль
направляется в зону ожидания, а затем в производственные зоны предприятия
(ТО-1, ТО-2, ТР). В зону ожидания автомобили направляют ввиду того, что
пропускная способность зон ТО и ТР как правило не позволяет принять все
автомобили, приходящие на обслуживание или ремонт. Из производственных зон
предприятия автомобили направляются в зону стоянки, а затем через КТП для
работы на линии. В зону текущего ремонта автомобили могут поступать также из
зон ТО, при обнаружении неисправностей, требующих ТР.
3.3 Расчет количества постов и поточных линий
Количество линий зоны ТО-2 рассчитывается по формуле:
 (3.1)
где:  -
такт линии;
 - ритм
производства, т.е. время одного обслуживания, мин.
Такт линии рассчитывается по формуле:
 =
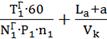 ,мин,
(3.2)
где:  средняя
численность рабочих на посту линии,

 число постов в
поточной линии,
 = 3;
 габаритная длина
автомобиля;

a - интервал между автомобилями на линии, а = 1,5 м;
 - скорость
конвейера, =10
 .
= 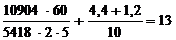 мин;
Ритм производства рассчитывается по формуле:
 =
 ,
мин, (3.3)
где:  -
продолжительность работы зоны ТО за одну смену, ч (принимается: 8 часов -
при5-дневной рабочей неделе и 7 часовой - при6-дневной рабочей неделе);
 - сменная
программа ТО-1 или ТО-2, обслуж.
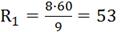 мин,
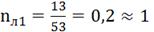 линия,
Расчет количества поточных линий ТО-2:
 , (3.4)
где: - такт поста, время обслуживания автомобиля на посту;
- ритм
производства, время одного обслуживания,
= 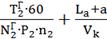 ,
мин, (3.5)
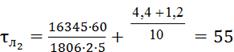 мин,
Ритм производства рассчитывается по формуле:
 , мин, (3.6)
где:  продолжительность
работы зоны ТО за одну смену
 8 часов.
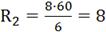 0 мин,
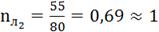 линия.
Количество линий зоны ЕО рассчитывается:
 (3.7)
где:  -
такт линии, т.е. время между очередным перемещением автомобиля с поста на пост,
мин,
RЕО- ритм производства, т.е. время одного обслуживания, мин,
Такт линии рассчитывается по формуле:
= ,
мин, (3.8)
где:  -
производительность моечной установки, авт/ч,
 =

Ритм производства рассчитывается по формуле:
 ,мин, (3.9)
где:  производительность
работы зоны ЕО
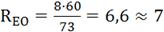 мин.
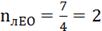 линии.
Расчет количества постов согласно
ОНТП-01-91производится по формуле:
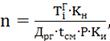 (3.10)