Материал: Техническое обслуживание и ремонт тягового подвижного состава
СОДЕРЖАНИЕ
Техническая характеристика цилиндровой крышки и возможные неисправности
Назначение, конструкция и условия работы цилиндровой крышки на тепловозе
Неисправности цилиндровой крышки тепловоза, их причины и способы предупреждения
Объём работ при ремонте цилиндровой крышки
Общие требования к объему работ по сборочной единице согласно правилам ремонта тепловозов
Ведомость объёма работ по ремонту деталей сборочной едини
Составление структурной схемы технологического процесса
Разработка технологических документов: маршрутной карты, технологической инструкции, карты эскизов
Введение
Техническое обслуживание и ремонт тягового подвижного состава - организационные и технические мероприятия, направленные на обеспечение и восстановление исправного и работоспособного состояния подвижного состава.
Система технического обслуживания и ремонта включает в себя структуру ремонтного цикла, ремонтные базы, станочное и технологическое оборудование, грузоподъемные машины и механизмы, технологические процессы, испытательные и диагностические устройства, рабочую силу.
Основная цель системы технического обслуживания и ремонта, при котором изъятие локомотива из эксплуатируемого парка осуществляется в зависимости от действительного фактического состояния его оборудования, -- не допустить потери работоспособности того оборудования, состояние которого можно оценить, изучая динамику изменения его контролируемых параметров.
В данном курсовом проекте будет рассмотрен ремонт цилиндровой крышки дизеля серии 14Д40.
В соответствии с заданием разрабатываю технологический процесс ремонта (восстановления) сборочной единицы, модернизацию объекта ремонта или совершенствование технологии ремонтных работ.
Также в курсовом проекте в полном объеме раскрыты вопросы техники безопасности, относящиеся к участку по ремонту колёсных пар тягового подвижного состава.
Так же я выполняю структурную схему и технологический процесс ремонта сборочной единицы в (формат А1),чертёж технологической оснастки ремонта сборочной единицы в (формат А1) и спецификацию к чертежу оснастки ремонта (формат А4).
Техническая характеристика цилиндровой крышки и возможные неисправности
Назначение, конструкция и условия работы цилиндровой крышки на тепловозе
Конструкция цилиндровой крышки зависит от типа двигателя, его размеров, камеры сгорания, органов газораспределения и других факторов. В мощных дизелях тепловозов крышки выполняются индивидуальными для каждого цилиндра.
В быстроходных двигателях крышки каждого ряда цилиндров объединяются в одну деталь, называемую головкой. Крышки цилиндров предназначены для образования камеры сгорания в цилиндре, а также для размещения клапанного механизма газораспределения и форсунки. К конструкции цилиндровых крышек предъявляются следующие требования: они должны иметь возможно меньшие термические напряжения и местные перегревы отдельных частей; иметь хороший и равномерный теплоотвод потоками охлаждающей жидкости; иметь хороший доступ к полостям охлаждения для удаления накипи; обладать достаточной жесткостью и прочностью от действия давления газов в цилиндре; обеспечивать максимальные проходные сечения впускных и выпускных клапанов; должны быть удобны и просты в ремонте и обслуживании.
На крышку действуют термическое напряжение и давление газов и монтажных усилий. Температурное состояние днища крышки цилиндра характеризуется максимальной температурой в районе перемычек между окнами впускных и выпускных клапанов.
В процессе эксплуатации, даже при тщательном соблюдении режимов водоподготовки, на днище крышки происходит отложение накипи, что может привести к значительному увеличению температур и соответственно тепло напряженности днища.
Головки цилиндров двигателей типов 14Д40 изготавливают из высокопрочного чугуна. Для выпускных клапанов в крышке устанавливают «плавающие» седла из жаростойкого сплава. В верхней части чугунных направляющих втулок клапанов имеются металлокерамические втулки, уплотняющие стержень клапана фторопластовыми кольцами и скребками.
Острые кромки скребков снижают расход масла через направляющие втулки. С конструкцией крышки двигателя тесно связано расположение и устройство газораспределительного механизма. Клапанный механизм и крышки цилиндров (четырехтактных и двухтактных двигателей) во время работы подвергаются термодинамическим нагрузкам, особенно в момент посадки клапана на седло.
Выпускные клапаны находятся в более тяжелых условиях, так как их головки во время выпуска омываются со всех сторон горячими газами. Температура впускных клапанов во время работы достигает 450 °С, а выпускных -- до 950 °С. Высокие температуры отрицательно влияют на механические свойства материала, способствуют эрозии и газовой коррозии клапана, короблению его головки. Все это может вызвать неплотное прилегание головки клапана к седлу, заедание стержня в направляющей втулке и появление трещин в крышке цилиндра.
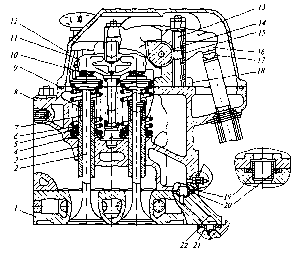
Рисунок 1-цилиндровая крышка дизеля 14Д40
1-днище; 2-клапан; 3, 7, 14-втулки; 4-тарелка; 5, 6-пружины; 8-крышки; 9-прокладка; 10-шайба11-траверса; 12-колпак;13-шпилька; 16-рычаг; 17-головка;15-стойка; 19, 21-трубки; 20, 22-кольца.
Неисправности цилиндровой крышки тепловоза, их причины и способы предупреждения
В крышке чаще всего приходится иметь дело с повреждением рабочей части конуса седел клапанов и изъянами поверхности уплотнительного бурта.
Трещина в днище крышки (в перемычках между отверстиями под клапаны и форсунку) является самым крупным повреждением. Местные выгорания, раковины, поперечные риски на притирочных фасках крышки устраняются притиркой или фрезеровкой.
Ремонт уплотнительного бурта следует выполнять особенно тщательно, так как между крышкой и гильзой цилиндра (газовый стык) никаких герметизирующих прокладок не ставят. Бурт крышки пришабривается по контрольной плите до обязательного устранения поперечных рисок. Прилегание бурта по краске должно быть по окружности непрерывным, а по ширине не менее 2 мм. Крупные изъяны на бурте устраняются наплавкой, или сваркой в соответствии с Инструкцией по сварочным и наплавочным работам при ремонте тепловозов, электровозов и дизель-поездов с последующей обработкой на станке. Биение бурта относительно отверстия в цилиндровой крышке для распылителя форсунки должно быть не более 0,6 мм. Высота бурта должна быть 4,9-5,9 мм.
Трещины в днище крышки, выходящие на поверхность, удается обнаружить осмотром или цветной дефектоскопией. Значительно сложнее проверить, сквозная трещина или не сквозная. Для этого очищенные от наружных и внутренних отложений крышки проходят гидравлическое испытание давлением 10 кПа в течение 5 мин. Крышку с несквозной трещиной можно не заменять. Однако, чтобы предупредить дальнейшее распространение трещины, по ее концам сверлят, если это возможно, несквозные (неглубокие) отверстия. При этом их центры располагают на расстоянии 1-4 мм от видимых концов трещины. Крышку со сквозной трещиной заменяют. При отсутствии запасной крышки трещину можно устранить сваркой.
Второй способ предпочтительнее, так как крышка, восстановленная сваркой (ввиду сложной конфигурации и значительных остаточных деформаций), работает менее надежно.
Таблица 1 -Возможные причины неисправности цилиндровой крышки
|
Виды неисправностей |
Причины |
Способы предупреждения |
|
Трещины в днище крышки |
Тепловые нагрузки Механические нагрузки |
Своевременно проводить технологическое обслуживание и ремонт |
|
Потеря герметичности |
Тепловые нагрузки Механические нагрузки |
Своевременно проводить технологическое обслуживание |
|
Износ в местах посадки клапана |
Тепловые нагрузки Механические нагрузки |
Своевременно проводить технологическое обслуживание |
|
Толщина тарелки клапана менее 4.25 мм |
Тепловые нагрузки Механические нагрузки |
Своевременно проводить технологическое обслуживание и ремонт |
|
Трещины, изломы витков пружин |
Тепловые нагрузки Механические нагрузки |
Своевременно проводить технологическое обслуживание и ремонт |
|
Уменьшение высоты пружин |
Тепловые нагрузки Механические нагрузки |
Своевременно проводить технологическое обслуживание и ремонт |
|
Увеличен выход штока клапана над цилиндровой крышкой |
Механическая нагрузка Тепловые нагрузки |
Своевременно проводить технологическое обслуживание и ремонт |
|
Углубление тарелки клапанов относительно дна цилиндровой крышки |
Тепловые нагрузки Механические нагрузки |
Своевременно проводить технологическое обслуживание и ремонт |
|
Овальность штока клапанов |
Тепловые нагрузки Механические нагрузки |
Своевременно проводить технологическое обслуживание и ремонт |
|
Конусность штока клапанов |
Тепловые нагрузки Механические нагрузки |
Своевременно проводить технологическое обслуживание и ремонт |
|
Местные выгорания уплотняющего бурта |
Тепловые нагрузки Механические нагрузки |
Своевременно проводить технологическое обслуживание |
|
Продолжение таблицы 1 |
||
|
Виды неисправностей |
Причины |
Способы предупреждения |
|
Коробление уплотняющего бурта на днище крышки |
Тепловые нагрузки Механические нагрузки |
Своевременно проводить технологическое обслуживание и ремонт |
|
Раковины, забоины уплотняющего бурта на днище крышки |
Тепловые нагрузки Механические нагрузки |
Своевременно проводить технологическое обслуживание и ремонт |
|
Неодновременность открытия выпускных клапанов |
Тепловые нагрузки Механические нагрузки |
Своевременно проводить технологическое обслуживание и ремонт |
|
Трещины резьбы шпилек крепления стойки |
Тепловые нагрузки Механические нагрузки |
Своевременно проводить технологическое обслуживание и ремонт |
Объём работ при ремонте цилиндровой крышки
Общие требования к объему работ по сборочной единице согласно правилам ремонта тепловозов
Правилами ремонта регламентированы следующие профилактические работы по крышкам цилиндра.
При проведении ТО-3 проверяют поступление масла к рычагам привода клапанов; исправность трубок, подводящих масло к подшипникам распределительного вала; исправность механизма газораспределения. В случае обнаружения пропуска воды или газов цилиндровую крышку снимают, заменяют резиновые уплотнения, притирают посадочные места.
При проведении ТР-1 выполняют объем работ ТО-3, проверяют крепления механизма привода клапанов и регулируют зазоры между клапанами и толкателями.
При проведении ТР-2 и ТР-3 проверяют величину зазора между крышкой и блоком; снимают форсунку и специальным приспособлением измеряют линейную величину камеры сжатия, которую при необходимости регулируют н подрезкой торца или бурта крышки цилиндра. Демонтаж крышки цилиндра дизелей начинают с отсоединения трубки высокого давления, клапанной коробки, штанг и патрубков выпускного, надувочного, водяного коллекторов. Затем отворачивают гайки крепления крышки и разбирают клапанный механизм. Крышку цилиндра дизелей отсоединяют от плиты блока и вынимают вместе со втулкой цилиндра, поршнем и шатуном (комплект).
После разборки детали крышки цилиндра очищают от грязи, нагара и масла. Внутренние полости крышки опрессовывают водой под давлением 0,75... 1 МПа в течение 3...5 мин. Крышка цилиндра дизеля состоит из чугунного днища и верхней части из алюминиевого сплава. Нарушение герметичности стыка не допускается. Зазор между стержнем клапана и направляющей втулкой должен быть не более 0,30 мм, при большей величине зазора втулку меняют.
Проверяют биение стержня клапана, которое должно быть не более 0,15 мм, овальность клапана не должна превышать 0,1 мм. Клапаны проверяют на наличие трещин цветовой дефектоскопией. Ширина притирочного пояска на крышке и клапане должна быть 0,5...2 мм. Корпус крышки заменяют при обнаружении трещин. Износ рабочих поверхностей стержня и хвостовика толкателя восстанавливают хромированием с последующей шлифовкой и полировкой.
Упругость пружин оценивают по высоте в свободном состоянии. Перпендикулярность торцовых поверхностей пружины ее оси контролируется на поверочной плите с помощью угольника и щупа. Восстанавливают перпендикулярность шлифованием концов пружины. Рычаги толкателей клапанной коробки промывают струей керосина. Изношенные оси рычагов толкателей восстанавливают хромированием или вибродутовой наплавкой с последующей механической обработкой; допускается также восстановление зазоров путем шлифовки осей и постановки новых втулок. В случае изгиба рычагов толкателей и штанг их выправляют с предварительным нагревом до 100 °С. Самоуплотняющиеся сальники клапанных рычагов проверяют опрессовкой воздухом давлением 0,05...0,1 МПа. При значительной утечке воздуха через сальник его заменяют.