Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
Современные мощные транзисторы по сравнению с тиристорами имеют более высокие коммутирующие свойства и могут обеспечить частоту инвертируемого напряжения и тока до
100 кГц.
Современные источники питания для дуговой сварки с транзисторными инверторами позволяют перейти с аналогового (в тиристорных схемах) на цифровое управление с помощью микропроцессоров. В этом случае решаются многие технологические задачи путём управления формой тока в динамике с высоким быстродействием (со скоростью срабатывания до 1000 А/с) и получения различного рода токов (постоянный, импульсный средней и высокой частоты, переменнопостоянный) для многих способов сварки.
2.3.3. Ручная дуговая сварка покрытыми электродами
Ручная дуговая сварка покрытыми электродами остаётся одним из самых распространённых методов сварки и широко используется при изготовлении сварных конструкций - как в нашей стране, так и за рубежом. Это объясняется универсальностью процесса, простотой и мобильностью применяемого оборудования, возможностью выполнения сварки в различных пространственных положениях и местах, труднодоступных для механизированных способов сварки.
Существенным недостатком ручной дуговой сварки покрытыми электродами является невысокая производительность процесса и зависимость качества сварного шва от практических навыков сварщика.
Сущность сварки покрытым электродом заключается в следующем. К электроду и свариваемому изделию для возбуждения и поддержания сварочной дуги от источника питания подводится постоянный или переменный ток (рис. 2.8). Дуга расплавляет металлический стержень электрода, его покрытие
иосновной металл. Расплавляющееся покрытие образует шлак
игазы. Шлак обволакивает капли металла, образующиеся при
56
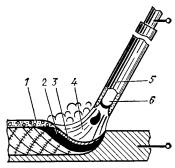
плавлении электродной проволоки. В сварочной ванне электродный металл смешивается с расплавленным металлом изделия, а шлак всплывает на поверхность ванны.
Расплавленный шлак, покрывая капли электродного металла и поверхность расплавленной сварочной ванны, способствует предохранению их от контакта с воздухом и участвует в металлургической обработке расплавленного металла.
Образующиеся при расплавлении покрытия газы оттесняют воздух из реакционной зоны (зоны дуги) и таким образом способствуют созданию лучших условий для защиты нагретого металла.
Рис. 2.8. Схема ручной дуговой сварки покрытым электродом: 1 – затвердевший шлак; 2 – сварочная ванна; 3 – слой расплавленного шлака; 4 – дуга; 5 – электродное покрытие; 6 – металлический стержень
Для повышения устойчивости горения сварочной дуги в электродное покрытие вводят соединения, содержащие ионы щелочных металлов. Пары этих соединений снижают сопротивление дугового промежутка за счёт увеличения степени его ионизации и делают дуговой разряд устойчивым.
В связи с тем, что большая часть теплоты выделяется на торце металлического стержня электрода, на его конце образуется коническая втулка из покрытия, способствующая направленному движению газового потока. Это улучшает защиту сварочной ванны. Кроме того, втулка удлиняет дугу, увеличивая её напряжение и мощность, а, следовательно, и глубину про-
57
плавления.
Кристаллизация металла сварочной ванны по мере удаления дуги приводит к образованию шва. При смене электродов, при случайных обрывах дуги кристаллизация металла сварочной ванны приводит к образованию кратера (углубление в шве). Затвердевающий шлак образует на поверхности шва шлаковую корку.
Электроды для сварки металлов представляют собой стержни, изготавливаемые из сварочной проволоки, на поверхность которой нанесён слой покрытия, предназначенного для повышения устойчивости горения дуги, образования комбинированной газошлаковой защиты, легирования и раскисления металла шва. В зависимости от вида свариваемого металла, для изготовления покрытий применяют различные компоненты.
Так, основу покрытий электродов для сварки алюминия и его сплавов составляют легкоплавкие хлориды и фториды щелочных и щелочноземельных металлов, а также криолит (Na3AlF6), являющийся хорошим растворителем оксидов Al2O3 при высоких температурах, что предотвращает образование шлаковых включений в швах.
В состав ряда электродных покрытий входят только три компонента: KCl, NaCl и Na3AlF6. Поэтому покрытия разделяются на трёх- и многокомпонентные. Иногда криолит заменяют на LiCl, MgCl и др. Хлориды калия и натрия являются о с- новными составляющими покрытий, так как они обеспечивают стабилизацию горения дуги, снижение температуры плавления шлаков с фтористыми соединениями, увеличение жидкотекучести шлаков и их электропроводности. Хлорид натрия служит также связующим материалом электродных покрытий, закрепляющим их на стержнях электродов.
Покрытия электродов для магниевых сплавов аналогичны покрытиям для сварки алюминиевых сплавов и состоят из фторидов и хлоридов щелочных и щелочноземельных металлов.
Для изготовления конструкций из титана и его сплавов
58

ручная дуговая сварка покрытыми электродами не применяется, и такие электроды не выпускаются.
В покрытиях электродов для сварки сталей используют: в качестве газообразующих элементов – декстрин, крахмал, целлюлозу, мрамор, мел и др.; в качестве шлакообразующих – полевой шпат, мрамор, мел, глинозём, кварцевый песок, марганцевую руду, титановый концентрат и др.; в качестве раскислителей - кремний, марганец, титан, алюминий.
К технологическим характеристикам плавления электродов относятся: коэффициент расплавления αр, коэффициент наплавки αн и коэффициент потерь χ, которые определяют экспериментально. Данные характеристики позволяют судить о производительности и экономичности процесса сварки и используются для нормирования (в том числе и по трудоемкости) сварочных работ.
Коэффициенты расплавления и наплавки определяют по зависимостям:
αр = Gр/(Iсв t), г/Ач ;
αн = Gн/(Iсв t), г/Ач,
где Gр и Gн – масса расплавленного и наплавленного металла электрода за время горения дуги t и при сварочном токе Iсв.
Коэффициент потерь характеризует потери металла электрода на испарение, разбрызгивание и окисление. Он определяется по выражению
χ = (Gр - Gн) 100 %.
Gр
Коэффициент потерь составляет, как правило, от 3 до
30%.
Для выполнения сварного шва прежде всего определяют режим сварки, обеспечивающий хорошее качество сварного соединения, установленные размеры и форму при минимальных затратах материалов, электроэнергии и труда.
59
Основными параметрами режима ручной дуговой сварки являются диаметр электрода и значение сварочного тока. Остальные параметры подбираются сварщиком в процессе сварки и не регламентируются.
Диаметр электрода устанавливают в зависимости от толщины свариваемых кромок, вида сварного соединения и размеров шва.
По выбранному диаметру электрода устанавливают значение сварочного рока. Обычно для каждой марки электродов значение тока указано на заводской этикетке, но можно также
определить его по формуле
Iсв = πrэл2 j,
где Iсв - сварочный ток, A; rэл - радиус электрода, мм; j - плотность тока, А/мм2.
Полученные значения сварочного тока корректируют, учитывая толщину металла и положение сварного шва. При толщине кромок (1,3-1,6)dэл расчетное значение сварочного тока уменьшают на 10-15 %, а при толщине кромок >3dэл - увеличивают на 10-15 %. Сварку вертикальных и потолочных швов выполняют сварочным током, на 10-15 % уменьшенным против расчетного.
Напряжение на дуге при ручной дуговой сварке составляет 20-36 В и при проектировании технологических процессов ручной сварки не регламентируется.
Скорость сварки, т. е. перемещения дуги (м/ч) может быть определена по зависимости
Vсв = αн Iсв/(γFн 100),
где αн - коэффициент наплавки, г/(А ч); γ - плотность наплавленного металла, г/см3; Fн - площадь поперечного сечения наплавленного металла за данный проход, см2.
Длина дуги влияет на качество сварки. Короткая дуга, равная (0,5-1,1)dэл, горит устойчиво и спокойно. Она обеспечивает получение высококачественного шва, расплавленный металл электрода быстро проходит дуговой промежуток и мень-
60