Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
ше подвергается окислению и азотированию. Но слишком короткая дуга вызывает «залипание» электрода, дуга прерывается, нарушается процесс сварки. Длинная дуга горит неустойчиво, с характерным «шипением». Глубина проплавления недостаточная, расплавленный металл электрода разбрызгивается. Для электродов с толстым покрытием длину дуги указывают на заводской этикетке.
Выбор способа и порядка выполнения сварных швов зависит, главным образом от толщины металла и протяженности шва. При сварке тонколистовой стали существует реальная опасность сквозного прожога и проплавления металла. Поэтому сталь толщиной 0,5-1,0 мм следует сваривать по отбортовке или внахлестку с проплавлением через верхний лист на массивных теплоотводящих медных подкладках.
Металл большой толщины сваривают в несколько проходов, заполняя разделку кромок слоями (рис.2.9). При толщине металла 15-20 мм сварку выполняют секциями способом двойного слоя. Шов разбивают на участки длиной 250-300 мм, и каждый участок заваривают двойным слоем. Второй слой накладывают после удаления шлака в противоположном направлении по неостывшему первому.
При толщине металла 20-25 мм и более применяют сва р- ку каскадом или сварку горкой (рис.2.9).
Сварка горкой является разновидностью сварки каскадом и обычно выполняется двумя сварщиками одновременно и ведется от середины шва к краям. Такие способы сварки обеспечивают более равномерное распределение температуры и значительное снижение сварочных деформаций и напряжений. При сварке блоками шов заполняют отдельными ступенями по всей высоте сечения шва.
Сварочный пост дуговой сварки – место производства сварочных работ – оснащается в зависимости от вида сварочных работ и выбранной технологии сварки.
61
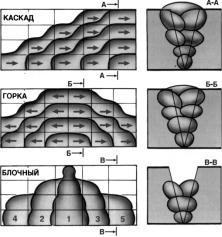
Рис. 2.9. Способы заполнения разделки кромок
Основное оборудование сварочного поста состоит из источника питания дуги, сварочных проводов и инструментов сварщика.
Для ручной дуговой сварки покрытыми электродами используют источники питания с крутопадающей вольтамперной характеристикой.
Для сварки металла большой толщины предложен новый способ однопроходной дуговой сварки в узкий зазор, полу-
чивший название электродуговой сварки закладным электро-
дом (рис.2.10).
Суть этого способа сварки заключается в следующем. Свариваемые детали без разделки кромок собирают с некоторым зазором, в который вводится изолированный плавящийся электрод с сердечником в виде пластины шириной, равной толщине деталей. В качестве изолирующего материала, наносимого на поверхность пластинчатого сердечника, используется покрытие толщиной 0.8-1,5 мм, в состав которого входят оксиды, фториды и карбонаты, а также раскислители. Сердечник имеет продольные каналы, через них для компенсации дефицита металла в процессе сварки подаются присадочные прово-
62
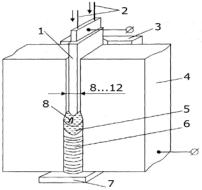
локи или ленты. С обеих сторон свариваемый стык закрыт формирующими накладками.
Рис. 2.10. Схема электродуговой сварки закладным электродом: 1 – закладной электрод; 2 – присадочная проволока; 3 - формирующая накладка; 4 – свариваемое изделие; 5 – сварочная ванна; 6 – сварной шов; 7 – подкладка; 8 - дуга
Дуга возбуждается на нижнем конце закладного электрода и, перемещаясь по его торцу, горит в пространстве, ограниченном кромками свариваемых деталей и поверхностями формирующих накладок. При этом пластинчатый электрод, введенный в стык, будет выполнять функцию устройства, задающего своеобразную «программу» самостоятельного движения дуги. Это позволяет отказаться от перемещения её вдоль стыка, которое используется во многих существующих способах электродуговой сварки. Положительным фактором такого технологического приема является возможность более полного использования тепла дуги за счёт её горения в закрытом пространстве стыка, сопоставимого по ширине с размерами столба дуги (рис.2.11).
В результате этого, а также благодаря развитому сечению электрода, достигается высокая эффективность его плавления
(рис. 2.12).
63
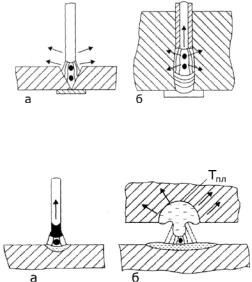
Рис. 2.11. Схема горения дуги в открытом (а) и закрытом (б) пространстве стыка
Рис. 2.12. Схемы плавления электродного металла при использовании проволочных (а) и пластинчатых (б) электродов. Тпл – температура плавления
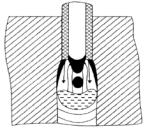
Возможность введения процесса сварки с предварительным заполнения стыка электродным металлом определяется надежностью электрической изоляции электрода от свариваемых деталей в исходном состоянии и в процессе сварки, а также стабильностью горения дуги в узком зазоре. Эти условия могут обеспечиваться за счёт выбора соответствующего состава изолирующего покрытия, включающего компоненты, при нагреве образующие поток из газа, пара и шлака, который оттесняет дугу от свариваемых кромок (рис.2.13).
Под действием тепла, создаваемого дугой, происходит нагрев и плавление электрода, присадочного металла и кромок свариваемых деталей, в результате чего образуется сварной шов. Несмотря на беспорядочное перемещение по торцу электрода дуга обеспечивает устойчивое и равномерное его плавление. Этот эффект можно объяснить исходя из принципа
64
Штеенбека, согласно которому дуга в основном горит там, где создаются условия для её функционирования при минимальном напряжении.
Рис. 2.13. Схема стабилизации и экранирования электрической дуги в узком зазоре при её горении на торце пластинчатого изолированного электрода за счёт действия потока газа, пара или шлака (показано стрелками)
Одним из основных факторов, стимулирующих перемещение дуги по торцу электрода, является увеличение расстояния между торцем электрода и сварочной ванной в результате его плавления. При этом способе сварки за счёт использования пластинчатого закладного электрода зазор между кромками составляет 8-12 мм при толщине свариваемых деталей 20-100 мм, благодаря чему обеспечивается достаточно высокая производительность процесса (суммарный коэффициент расплавления электродного и присадочного металла равен 22 г/(А·ч)) и умеренное (25-50 кДж/см2) удельное тепловложение.
2.3.4. Автоматическая сварка под флюсом
Сварка под флюсом является самым распространенным способом механизированной дуговой сварки плавящимся электродом. Этот способ нашел широкое применение и стал одним из ведущих технологических процессов во многих отраслях промышленности при производстве конструкций из сталей, цветных металлов (алюминия, титана, меди) и их сплавов. Автоматическую сварку под флюсом целесообразно применять в серийном и массовом производствах для выполнения кольце-
65