Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
вых, прямолинейных, стыковых и угловых швов протяженностью 0,8 м и бо лее на металле толщиной 3-100 мм со свободным входом и выходом сварочной головки для начала и конца шва.
Преимущества автоматической сварки под флюсом:
-высокая производительность;
-стабильность высокого качества и хорошего внешнего вида сварочных соединений;
-высокий уровень локальной механизации сварочного процесса и возможность его комплексной автоматизации;
-снижение удельного расхода электродного металла и электроэнергии.
Недостатки автоматической сварки под флюсом:
-возможность сварки только в нижнем положении;
-необходимость более тщательной (по сравнению с ручной сваркой) подготовки кромок и более точной сборки деталей под сварку;
-невозможность сварки стыковых швов на весу, то есть без подкладки или предварительной подварки корня шва.
Сущность процесса дуговой сварки под флюсом заклю-
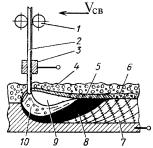
чается в применении непокрытой сварочной проволоки и гранулированного флюса, насыпаемого впереди дуги слоем толщиной 30-50 мм. Схема процесса автоматической дуговой сварки под флюсом приведена на рис. 2.14.
Рис. 2.14. Схема процесса автоматической дуговой сварки под флюсом
66
Возбуждение и поддержание дугового разряда, выполняется автоматически сварочной головкой, которая с помощью механизма подачи 1 непрерывно подает в зону дуги сварочную проволоку 2 по мере ее плавления. Дуга 10 горит между концом электрода и изделием. Перемещение дуги по шву осуществляется самоходной сварочной тележкой (или изделие перемещается относительно неподвижной сварочной головки).
Под действием тепла, выделяемого сварочной дугой, плавятся электродная проволока и металл свариваемого изделия, а также часть флюса 5, примыкающего к дуге. В области горения дуги образуется полость 9 (газовый пузырь), ограниченная в верхней части оболочкой расплавленного флюса, а в нижней – сварочной ванной 8. Газовый пузырь заполнен парами металла, флюса и газами. Давление газов поддерживает флюсовый свод, образующийся над сварочной ванной. Дуга несколько отклоняется от вертикального положения в сторону, противоположную направлению сварки. Под влиянием давления дуги жидкий металл 8 оттесняется также в сторону, противоположную направлению сварки. Под электродом образуется кратер с тонким слоем расплавленного металла, а основная масса расплавленного металла занимает пространство от кратера до поверхности шва, располагаясь наклонным слоем. Расплавленный флюс вследствие значительно меньшей плотности, всплывает на поверхность расплавленного металла шва и покрывает его плотным слоем. По мере поступательного движения электрода проходит затвердевание металлической и шлаковой ванн с образованием сварного шва 7, покрытого твердой шлаковой коркой 6.
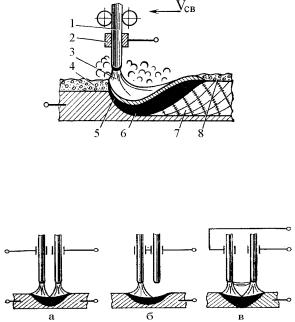
Разновидностью сварки под флюсом является сварка по флюсу (рис. 2.15). Появление этого процесса связано с решением задачи сварки алюминиевых сплавов. Попытка осуществить процесс их сварки под флюсом на основе хлористых и фтористых солей первоначально окончилась неудачей, так как в зоне газового пузыря появлялось большое количество паров
67
влаги и продуктов их диссоциации. Это приводило к растворению водорода в ванне и образованию пористости швов.
При сварке открытой дугой по небольшому слою флюса большая часть газов и паров воды удаляется в атмосферу. Ванна защищается пленкой расплавленного флюса, и пористость снижается.
Рис. 2.15. Схема процесса автоматической дуговой сварки по флюсу
Сварку под флюсом можно осуществлять переменным и постоянным током, одной дугой, двумя дугами, расщепленным электродом и трехфазной дугой (рис. 2.16).
Рис. 2.16. Многодуговая сварка: а – двумя дугами; б – расщеплённым электродом; в – трёхфазной дугой
Электроды по отношению к направлению сварки могут быть расположены последовательно или перпендикулярно. При последовательном расположении глубина проплавления шва несколько увеличивается, а при перпендикулярном уменьшается. Второй вариант расположения электродов позволяет выполнять сварку при повышенных зазорах между кромками. Изменяя расстояние между электродами, можно ре-
68
гулировать форму и размер шва.
Расплавленный флюс (шлак), покрывающий металличе-
скую ванну при сварке, выполняет следующие функции:
-защищает жидкий металл сварочной ванны от непосредственного контакта с воздухом;
-раскисляет, легирует и рафинирует металл шва;
-изменяет тепловой режим сварки путем уменьшения скорости охлаждения металла;
-обеспечивает устойчивое горение дуги;
-улучшает условие формирования шва.
Хороший контакт шлака и металла, наличие изолированного от внешней среды пространства обеспечивают благоприятные условия для защиты, металлургической и тепловой обработки сварочной ванны и тем самым способствуют получению швов с высокими механическими свойствами.
По способу изготовления флюсы бывают: плавленые, получаемые сплавлением входящих в них компонентов в электрических или пламенных печах с последующей грануляцией, выливанием расплава в воду; или керамические, получаемые путем грануляции замеса из тонко измельченных компонентов, соединенных между собой жидким стеклом. В отличии от плавленых в керамических флюсах могут содержаться металлические порошки – раскислители и легирующие компоненты, так как в процессе изготовления керамические флюсы не подвергаются нагреву до высоких температур.
Наибольшее распространение в производстве получили плавленые флюсы, которые представляют собой сплав оксидов и солей металлов.
По химическому составу различают окислительные, безокислительные и бескислородные.
Окислительные флюсы содержат в основном оксиды кремния и марганца. Для придания флюсу необходимых свойств в него вводят и другие компоненты, например, плавиковый шпат, снижающий температуру плавления и вязкость
69
шлака, а также весьма прочные оксиды магния, кальция, алюминия, которые при сварке практически не реагируют с металлом. Эти флюсы обычно используют при сварке низколегированных сталей.
Наиболее распространенный флюс этого типа – AH-348A
содержит: 41-44 % SiO2; 34-38 % MnO; до 6,5 % CaO; до 7 %
MgO; до 4,5 % Al2O3; 4-6 % CaF2.
Основу безокислительных флюсов составляют прочные оксиды металлов и фториды. Оксиды кремния и марганца содержаться в незначительных количествах или вообще отсутствуют. Такие флюсы преимущественно используются для сварки и наплавки высоколегированных сталей. Например, флюс АН-30 имеет состав: 3 % SiO2; до 0,5 % MnO; 41,5 % Al2O3; 18 % CaO; 14,5 % MgO; 21 % CaF2; до 1 %FeO.
Бескислородные флюсы состоят в основном из фторидных и хлоридных солей металлов. Их применяют при сварке химически активных металлов. Например, флюс АН-А1 для сварки алюминия и его сплавов состоит из 50 %KCl; 20 %
NaCl; 30 % Na3AlF6.
Основными параметрами режима автоматической сварки под флюсом являются сварочный ток, род и полярность тока, диаметр электродной проволоки, напряжение дуги, скорость сварки.
Увеличение сварочного тока является наиболее эффективным средством повышения производительности процесса сварки. Вследствие хорошей защиты расплавленного металла от воздуха и возможности подвода тока к электроду на близком расстоянии от его торца (~70 мм) оказывается возможным повысить плотность тока до 200-250 А/мм2 (при РДС покрытым электродом плотность тока не превышает 15 А/мм2), не опасаясь перегрева и окисления электродной проволоки. При этом объем сварочной ванны достигает 10-20 см3, в то время как при РДС он составляет 1-2 см2.
70